Anwendungsbericht ·
Module-Level-CT für Modul- und Pack-Linien in Gigafactorys: Klebstoffabdeckung, Busbars und Zellposition in Linientaktgeschwindigkeit
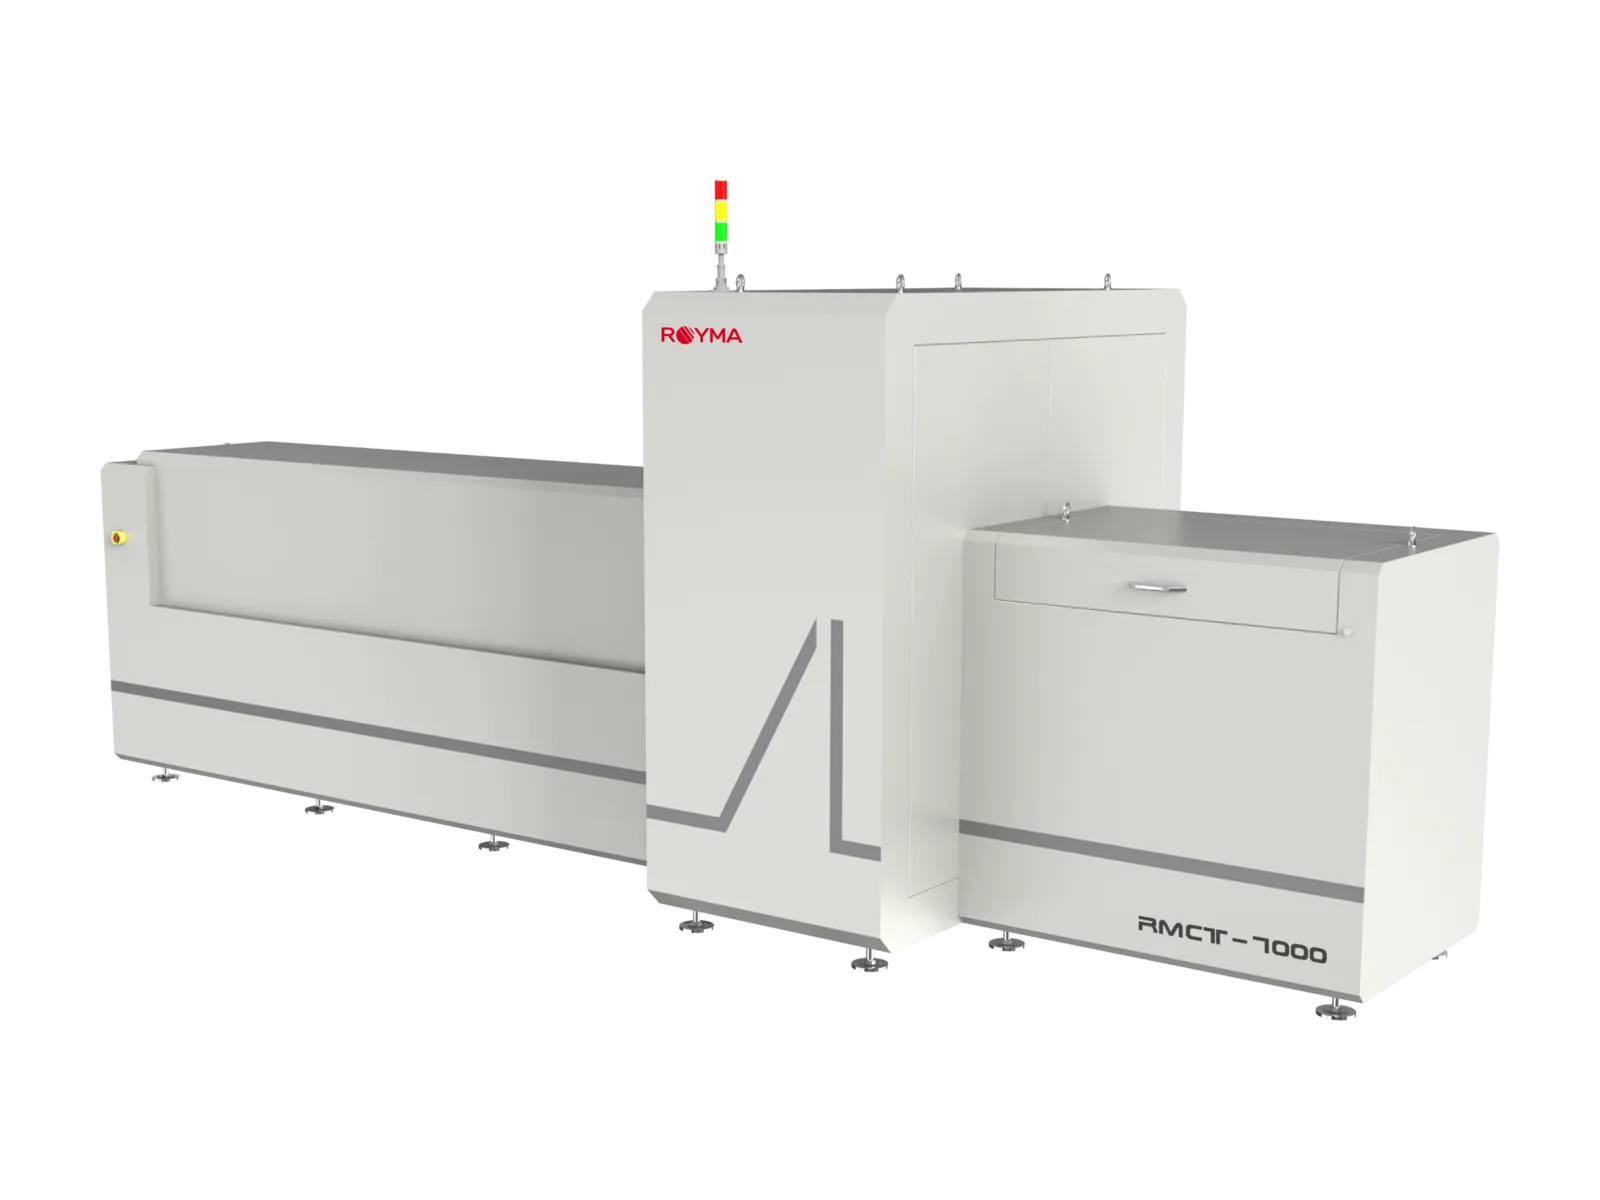
Royma Industrial CT prüft komplette Batteriemodule und Pack-Unterbaugruppen mit Computertomographie (CT), ohne ein einziges Modul aufzuschneiden. Die Gantry-CT RMCT7000 arbeitet At-line oder Inline und nimmt in der Konfiguration für große Werkstücke Teile bis 1010 × 1980 mm und 300 kg bei bis zu 450 kV auf. Für dichtere Pack-Strukturen erweitert die RMCT6000D den Bereich bei gleicher Teilegröße auf 600 kV.
Diese Anwendungsbeschreibung richtet sich an Qualitäts- und Prozessingenieure in Modul- und Pack-Linien für Batterien sowie an Batterie-Entwicklungsteams bei Automotive-Herstellern. Sie zeigt, was Module-Level-CT sichtbar macht, welche Maschine zu welcher Aufgabe passt und wie sich CT von der Qualifizierung in die Linie bringen lässt.
CT zeigt, was sich im Modul verschließt
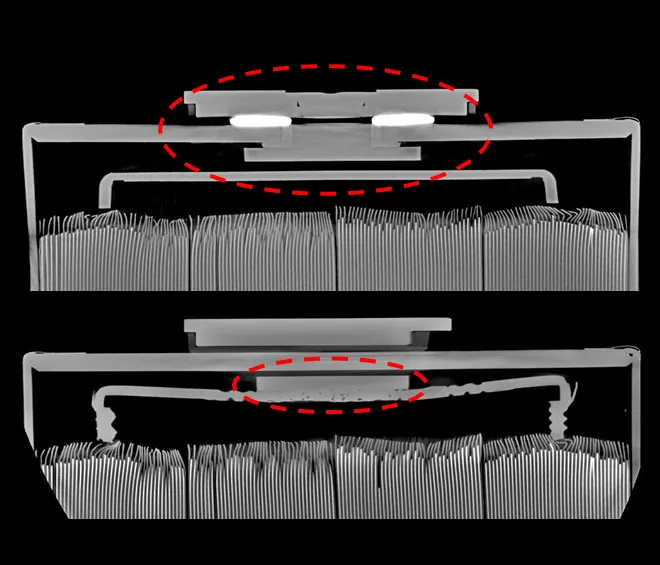
Viele Modulfehler treten erst auf, nachdem die Zellen verklebt, verschweißt und abgedeckt sind. Von außen wirkt das Modul vollständig. Im Inneren entscheiden vier Fragen darüber, ob es einwandfrei ist:
- Klebstoff: Ist der Klebstoff zwischen Zellen und Kühlplatte vollständig, und wo gibt es Lücken?
- Busbar-Schweißnähte: Ist jede Schweißnaht vorhanden und richtig platziert, auch die unter anderen Teilen verdeckten?
- Zellposition: Sitzt jede Zelle dort, wo es das Modul-CAD vorgibt, ohne Neigung oder Versatz?
- Fremdkörper: Ist etwas im Inneren zurückgeblieben, auch im Bereich des Batteriemanagements?
Die 2D-Röntgenprüfung projiziert jede Schicht eines Moduls in ein einziges Bild, sodass eine Klebstofflücke und ein überlagerndes Teil gleich aussehen können. Eine zerstörende Zerlegung beantwortet die Frage für ein Modul und zerstört es. CT beantwortet sie in 3D für jedes gescannte Modul, und das Modul bleibt intakt.
Die RMCT7000 lässt das Modul flach liegen
Ein Batteriemodul ist lang, schwer und flach. Die RMCT7000 ist eine Gantry-CT: Das Teil ruht, während Röntgenquelle und Detektor um es rotieren. Das Modul wird so gescannt, wie es in der Linie liegt, ohne hohe Vorrichtungen oder Drehtisch.
Die Standardkonfiguration für At-line und Inline nutzt eine geschlossene 200-kV-Mikrofokus-Röhre mit 150 W und einen Flachbildschirm mit 3072 × 3072 Pixeln und 139 µm Pixelgröße. Sie nimmt Muster bis 2000 × 420 × 160 mm auf, wobei die Länge bei Inline-Maschinen angepasst werden kann. Die Messgenauigkeit beträgt 35 µm, abhängig von Dicke und Material des Objekts. Für komplette Module und schwerere Unterbaugruppen bietet die Konfiguration für große Werkstücke 180, 200, 225, 300 oder 450 kV für Teile bis 1010 × 1980 mm und 300 kg.
Die Maschine bietet Kreis-, Segment- und Limited-Angle-Scans für 3D-Daten sowie einen schnellen 2D-Modus für zügige Kontrollen. Sie wählen den Modus je Inspektionsaufgabe und wägen dabei Scanzeit gegen Bildqualität ab.
„Ein CT-Scan des gesamten Moduls zeigt einem Modulhersteller, was in einer geschlossenen Baugruppe steckt – Klebstoff, Schweißnähte und Zellposition in einem Datensatz“, sagt Gabor Szabo, Sales Director Europe, Royma Europe.
Aus den Daten wird ein Gut/Schlecht-Ergebnis pro Zelle
Bei der Klebstoffinspektion wertet die Software der RMCT7000 die Klebstofffläche automatisch aus. Sie meldet für jede Zelle einen Abdeckungsgrad in Prozent und markiert jede Zelle anhand des von Ihnen festgelegten Grenzwerts als i. O. oder n. i. O. Zellposition und Abstände werden mit dem Modul-CAD verglichen. Objekte, die nicht ins Modul gehören, werden im Volumen markiert.
Die Ergebnisse sind drei Dinge, auf die ein Qualitätsingenieur sofort reagieren kann: eine Abdeckungskarte pro Zelle, eine Positionsprüfung gegen Sollwert und eine Liste der Fremdkörper. Da es sich um Zahlen handelt, lassen sie sich auf Dosier-, Press- und Schweißparameter zurückverfolgen.
Die RMCT6000D übernimmt die dichteren Pack-Strukturen
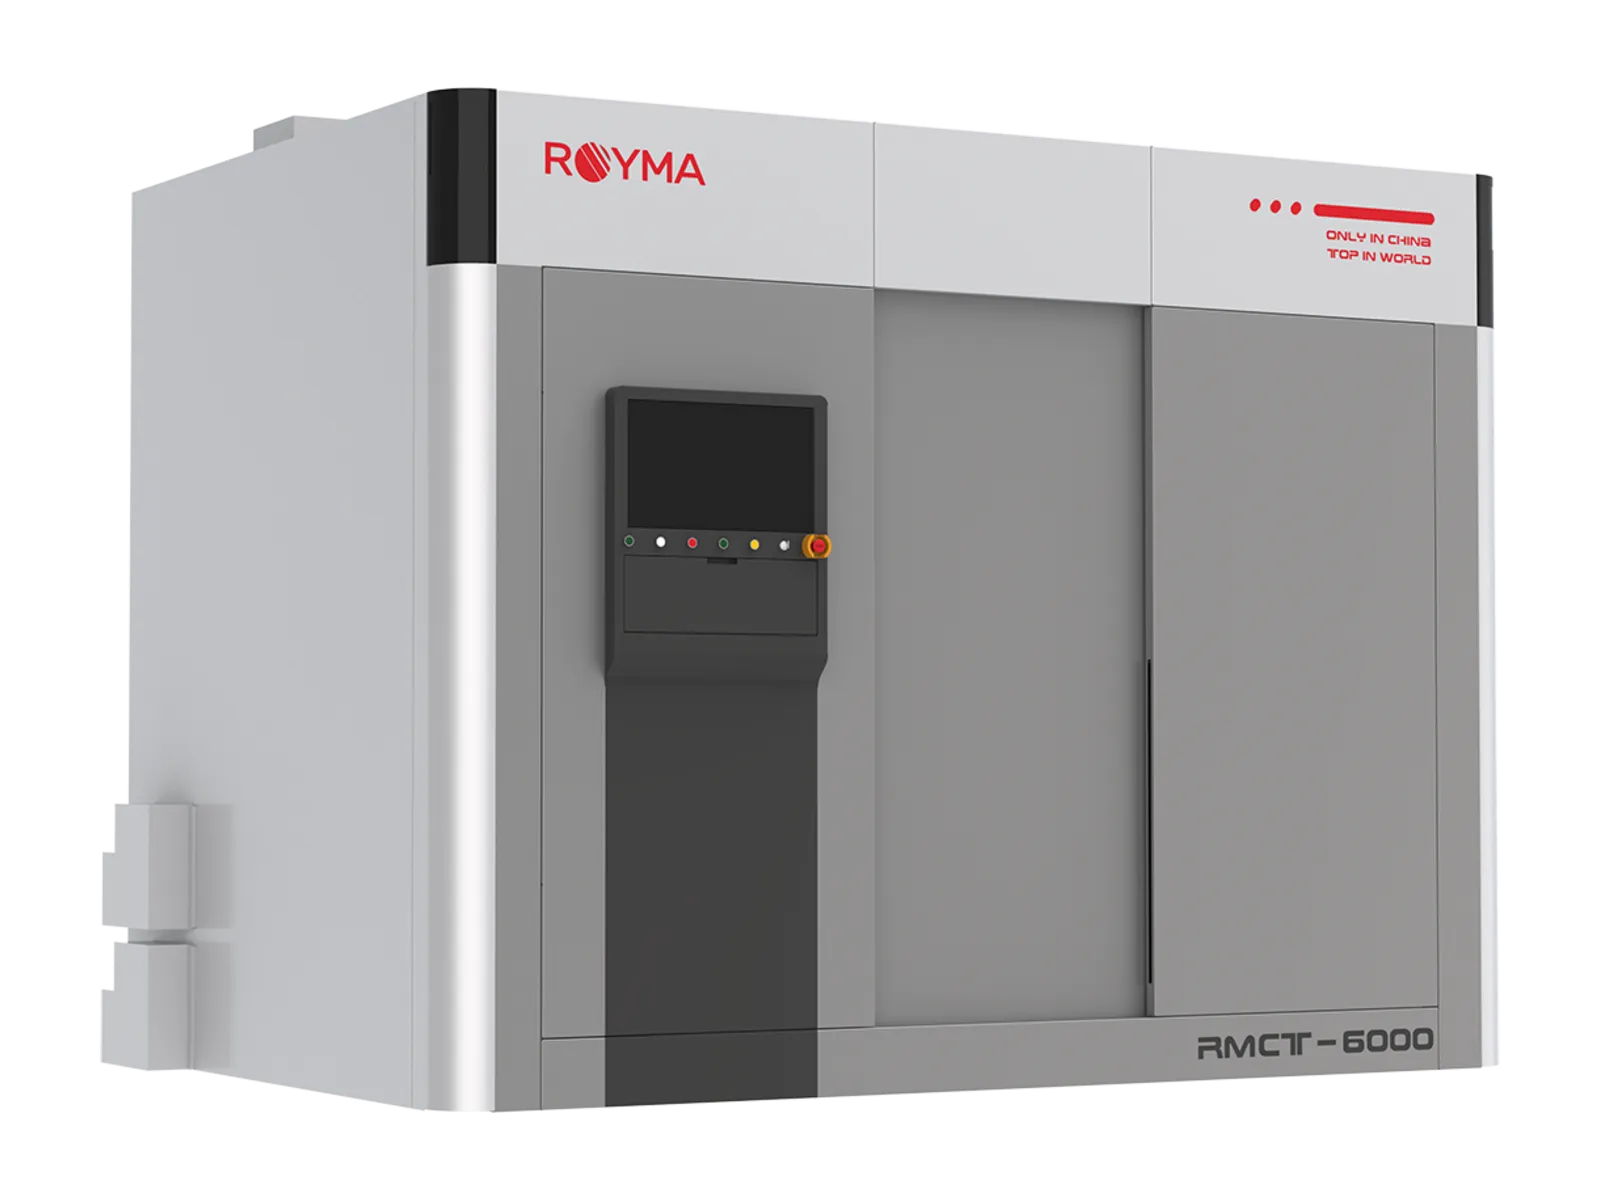
Die Modulinspektion ist zunächst eine Aufgabe der Durchdringbarkeit. Der Strahl muss Aluminiumgehäuse, Zellbecher, Busbars und Kühlplatten durchdringen. Wo eine Pack-Unterbaugruppe dichter ist, als es der Bereich der RMCT7000 abdeckt, nutzt die RMCT6000D eine Minifokus Röhre von 225 bis 600 kV. Sie nimmt Teile bis 1010 × 1980 mm und 300 kg auf, also die gleiche maximale Teilegröße wie die RMCT7000 in der Konfiguration für große Werkstücke.
| Maschine und Konfiguration | Röntgenquelle | Maximales Teil | Weitere angegebene Werte |
|---|---|---|---|
| RMCT7000, Standard At-line / Inline | Geschlossene Mikrofokus-Röhre, 200 kV, 150 W | 2000 × 420 × 160 mm, Länge für Inline anpassbar | Flachbildschirm 3072 × 3072 px, 139 µm; Messgenauigkeit 35 µm, abhängig von Dicke und Material |
| RMCT7000, großes Werkstück | 180 / 200 / 225 / 300 / 450 kV | 1010 × 1980 mm, 300 kg | Horizontales mechanisches System |
| RMCT6000D | Minifokus Röhre, 225–600 kV | 1010 × 1980 mm, 300 kg | Flachbildschirm und Linien Detektor |
Von Qualifizierungsscans bis zur Inline-Station
Da das Modul seine Ausrichtung nie ändert, läuft derselbe Scan im Labor an stichprobenartig entnommenen Modulen oder als Inline-Station mit automatisierter Beladung. Für eine neue Modullinie empfiehlt Royma, jedes Modul der ersten Fertigungslose zu scannen, um die Basis für Klebstoff, Schweißnähte und Position festzulegen. Während des Hochlaufs wird ein definierter Anteil pro Schicht gescannt, und die CT-Ergebnisse werden mit den Prozessparametern korreliert. Anschließend wechselt die Linie zum At-line- oder Inline-Scannen, wobei die Auswertung automatisch gegen die qualifizierte Basis erfolgt.
Die RMCT7000 wird in einer vollständigen Strahlenschutzkabine mit Sicherheitsverriegelung und CE-Zertifizierung geliefert, mit einer Röntgenleckstrahlung unter 0,5 µSv/h.
„Vier Zahlen bestimmen die Konfiguration: das größte Teil, der dichteste Durchstrahlungsweg, der kleinste zu findende Defekt und die verfügbare Zykluszeit“, ergänzt Szabo. „Wir bewerten Kundenmodule genau anhand dieser vier Größen, bevor wir eine Maschine vorschlagen.“
Test Scans Ihrer Module
Royma Europe bietet Test Scans von Kundenmodulen und Pack-Unterbaugruppen auf der RMCT7000 und der RMCT6000D an, mit einer Auswertung der Klebstoffabdeckung, des Vorhandenseins von Schweißnähten und der Zellposition.
Kontakt: Gabor Szabo, Sales Director Europe, Royma Europe · gabor_szabo@roymatek.eu · +49 15156503316 · www.roymatek.eu
Royma Europe, Leibniz Universität Hannover – Institut für Produktentwicklung und Gerätebau, Gebäude 8143, An d. Universität 1, 30823 Garbsen, Deutschland.