Anwendungen
Spritzguss.
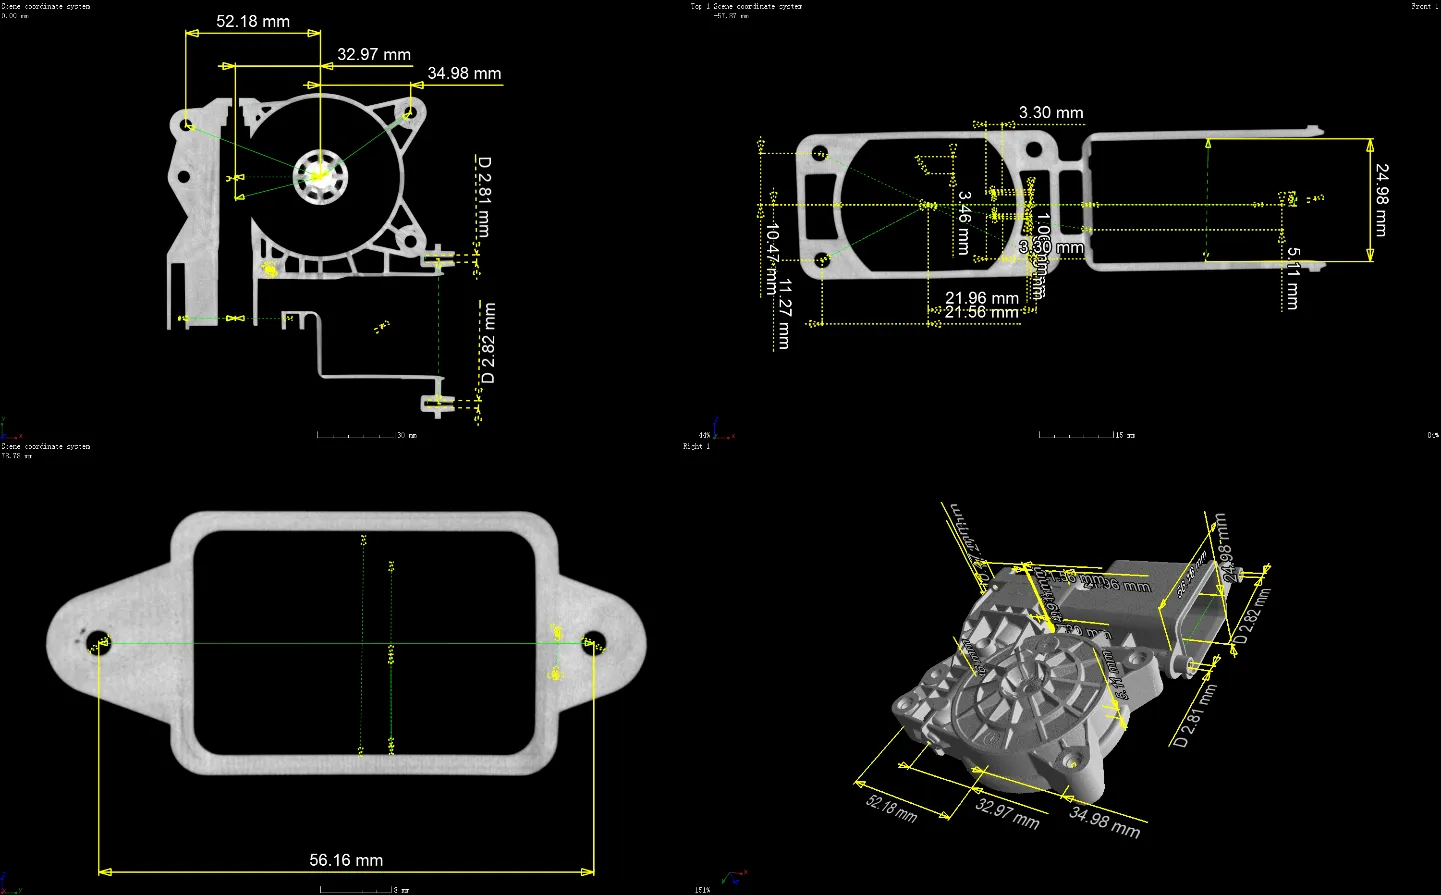
Wandstärke und Maße.
Inspektionsaufgaben
Erstmusterprüfung in einem Scan.
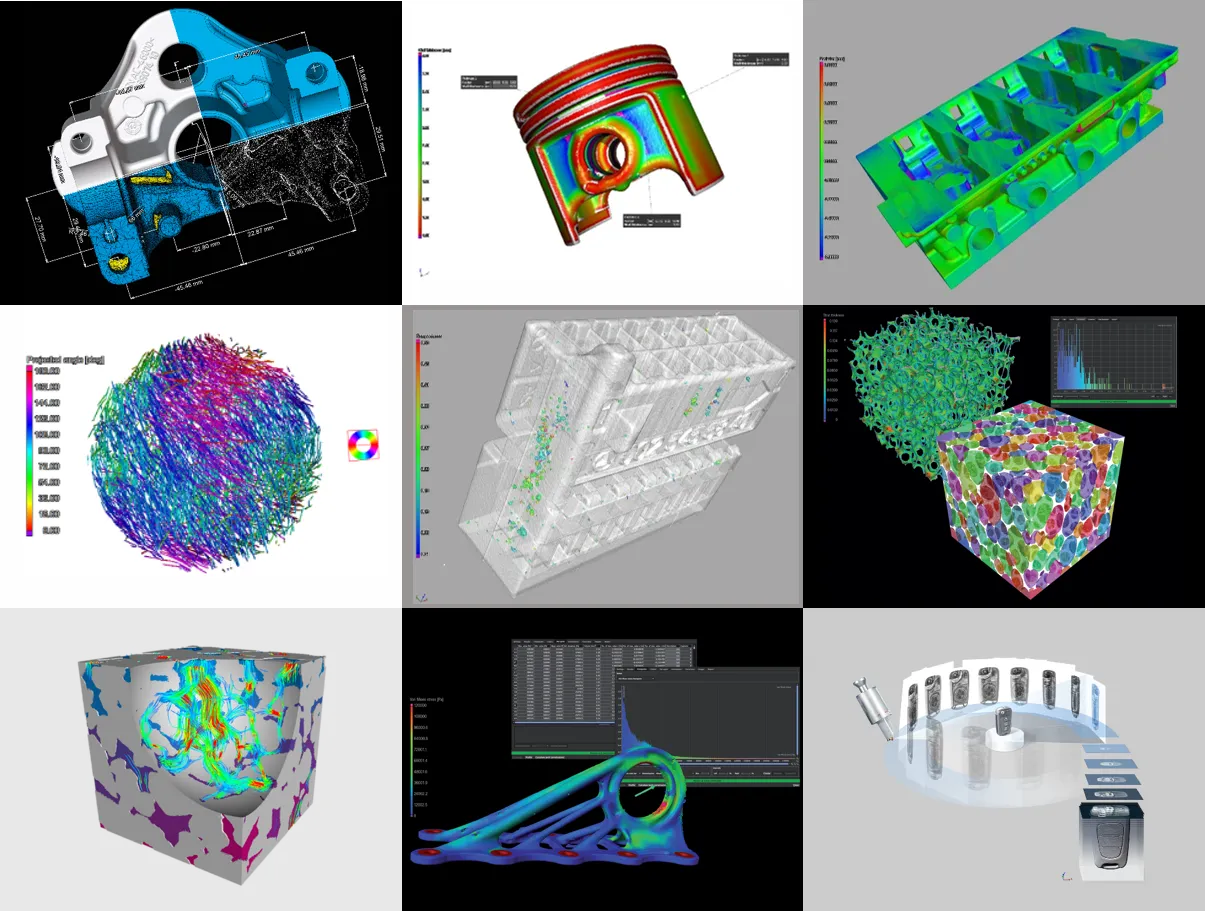
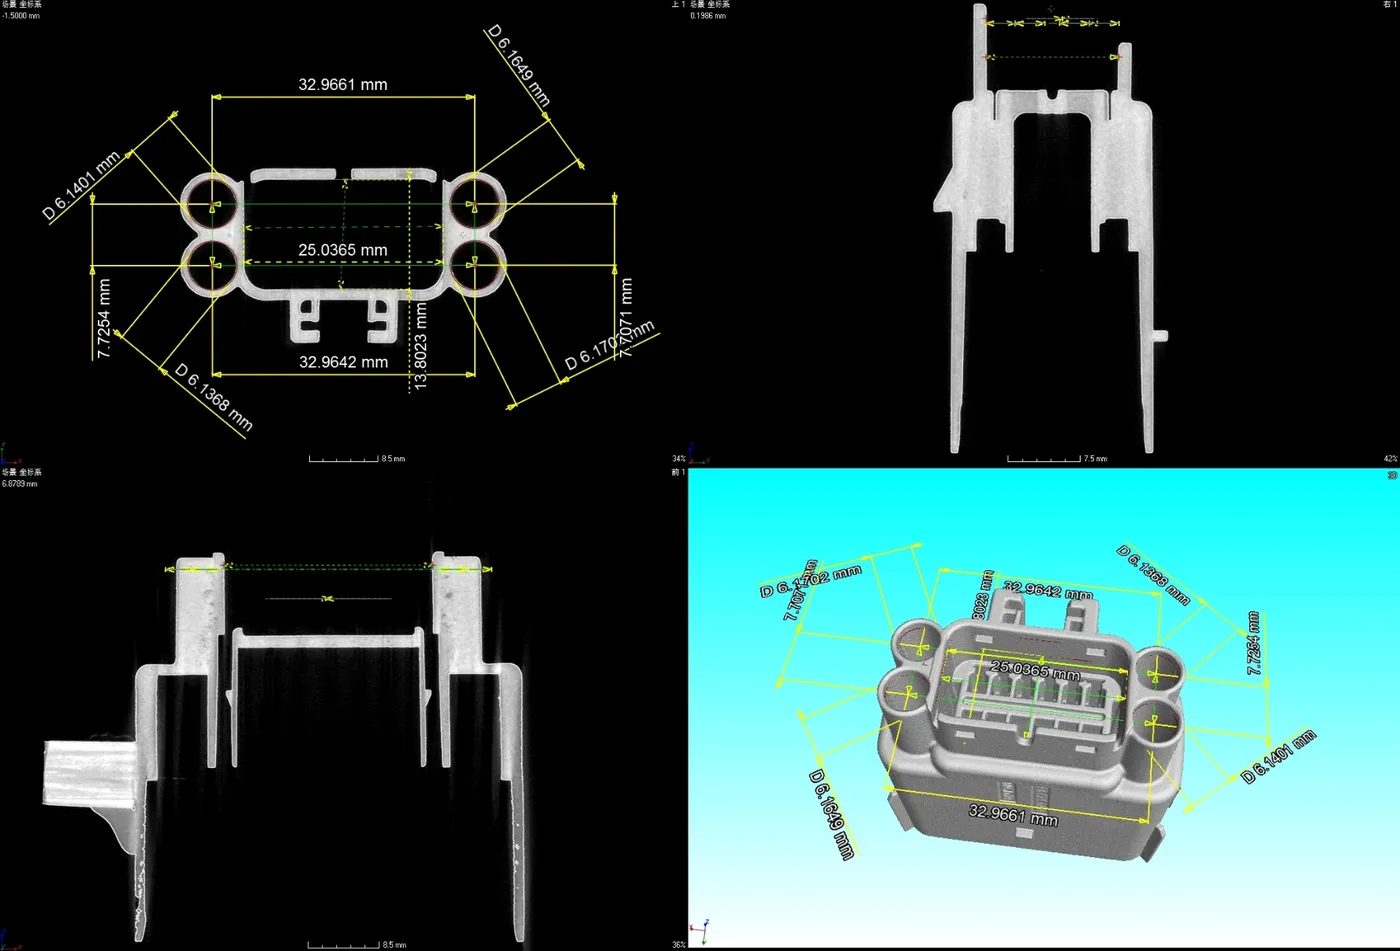
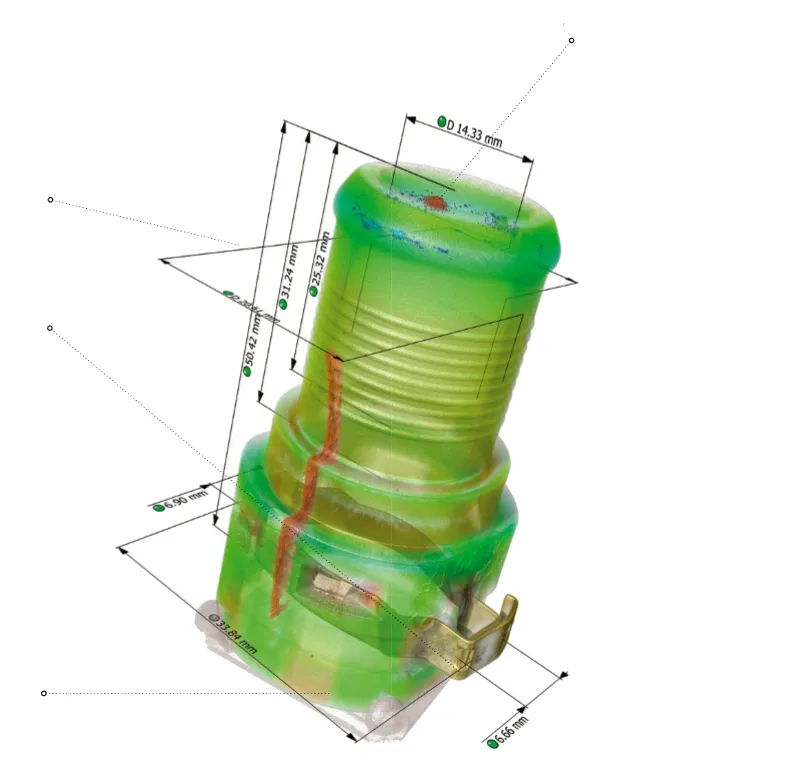
Ein Spritzgussteil wird freigegeben, wenn jedes Maß stimmt. CT misst alle Maße in einem Scan, innen und außen, und zeigt gleichzeitig Lufteinschlüsse und Verzug.
Maße und CAD Vergleich
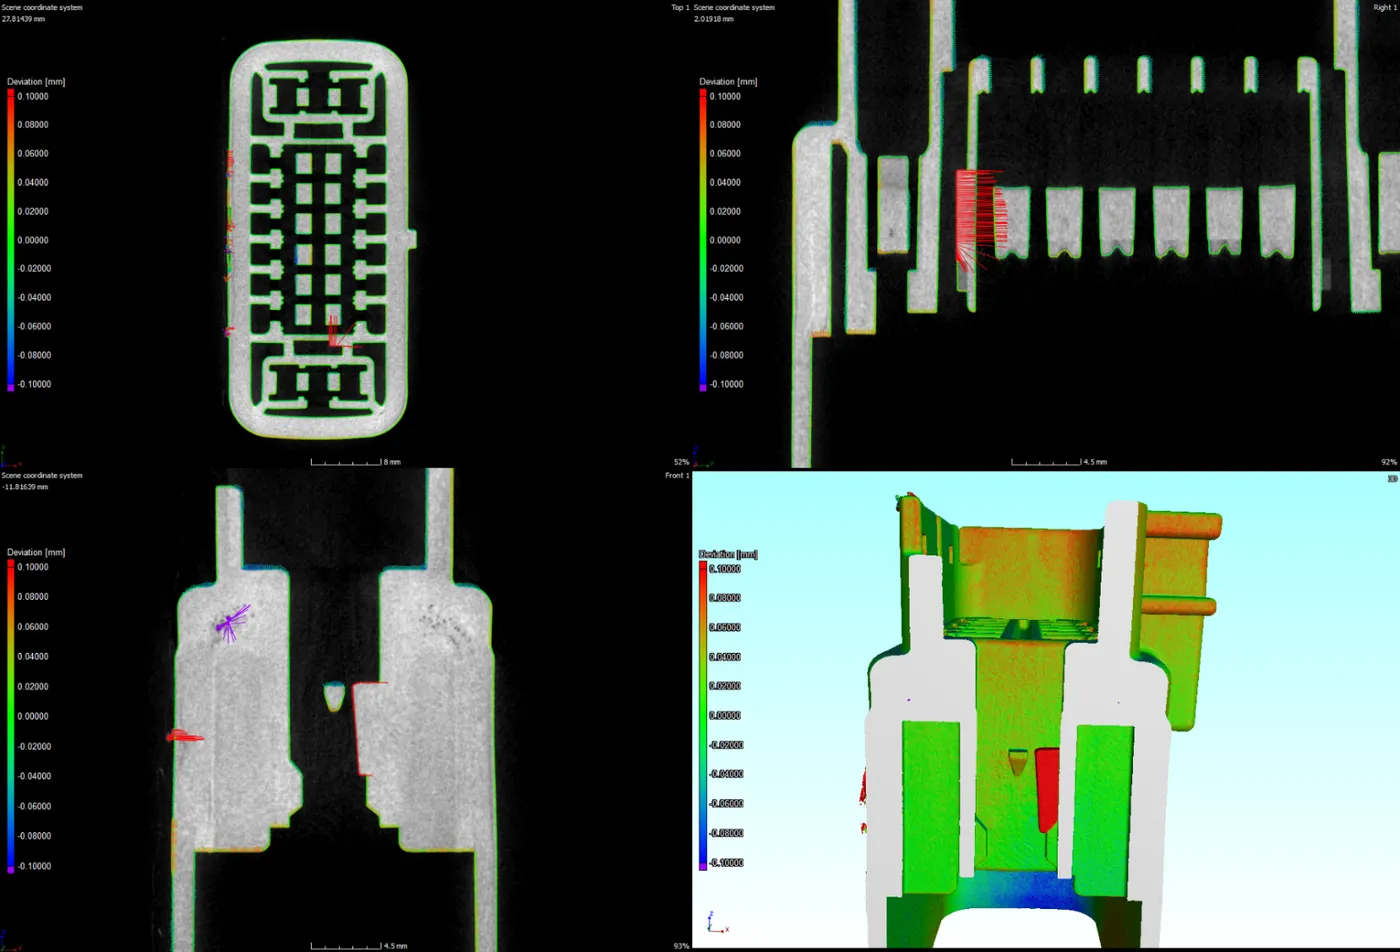
Das komplette Teil wird mit dem CAD-Modell verglichen. Abweichungen erscheinen als Farbkarte, was die Werkzeugkorrektur verkürzt.
Wandstärke und Lufteinschlüsse
Wandstärke, Einfallstellen und Lufteinschlüsse werden über das gesamte Volumen ausgewertet.
Umspritzte Einlegeteile
Stifte, Kontakte und Einlegeteile werden auf ihre Lage im Kunststoff geprüft.
Alle diese Inspektionsaufgaben werden in unserer Präsentation zum Spritzguss ausführlich behandelt.
Scan-Beispiele
Was die Daten zeigen.
Systeme
Jedes Maß in einem Scan.
Royma bietet CT und Röntgen für Spritzgussteile von der Erstmusterprüfung bis zur Serienkontrolle. Die RMCT4000 scannt ein Spritzgussteil in einem Durchgang und misst alle Maße, innen und außen, am CT-Volumen, mit einer 225- oder 300-kV-Mikrofokus Röhre in drei Kabinengrößen. Umspritzte Einlegeteile, Stifte und Kontakte werden im selben Datensatz auf ihre Lage im Kunststoff geprüft.
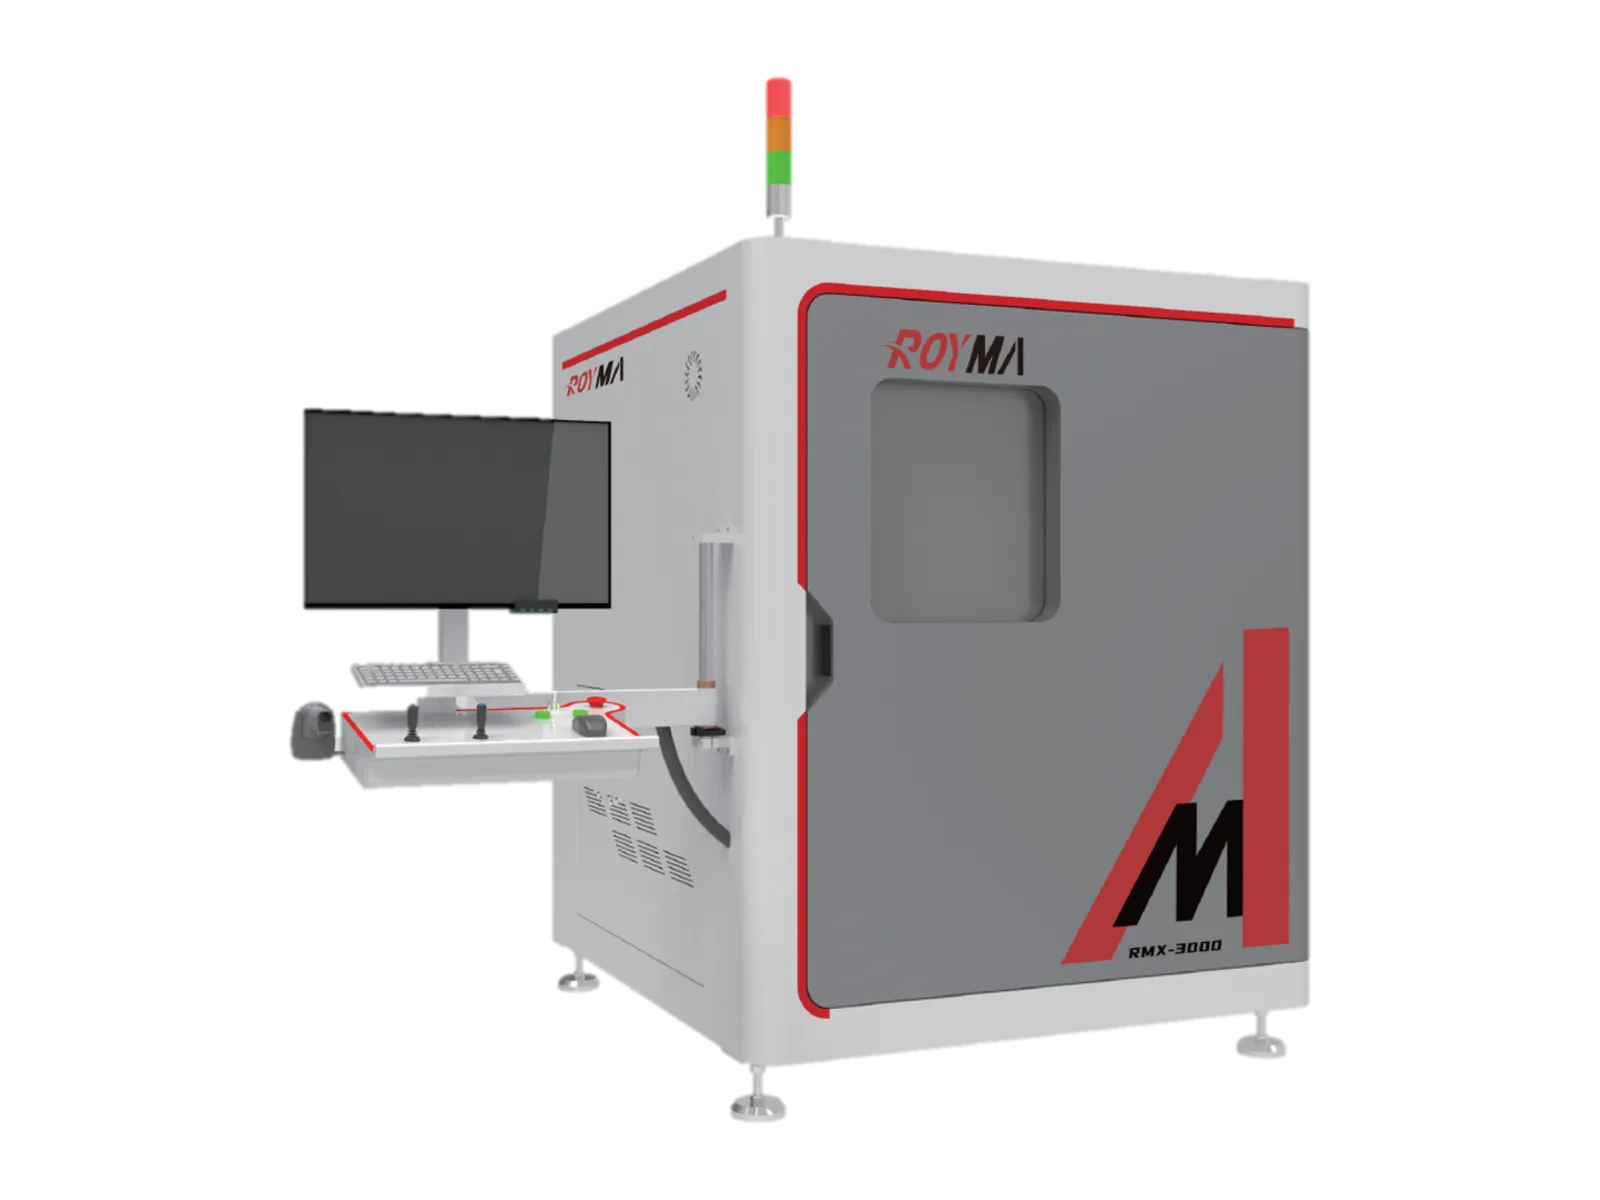
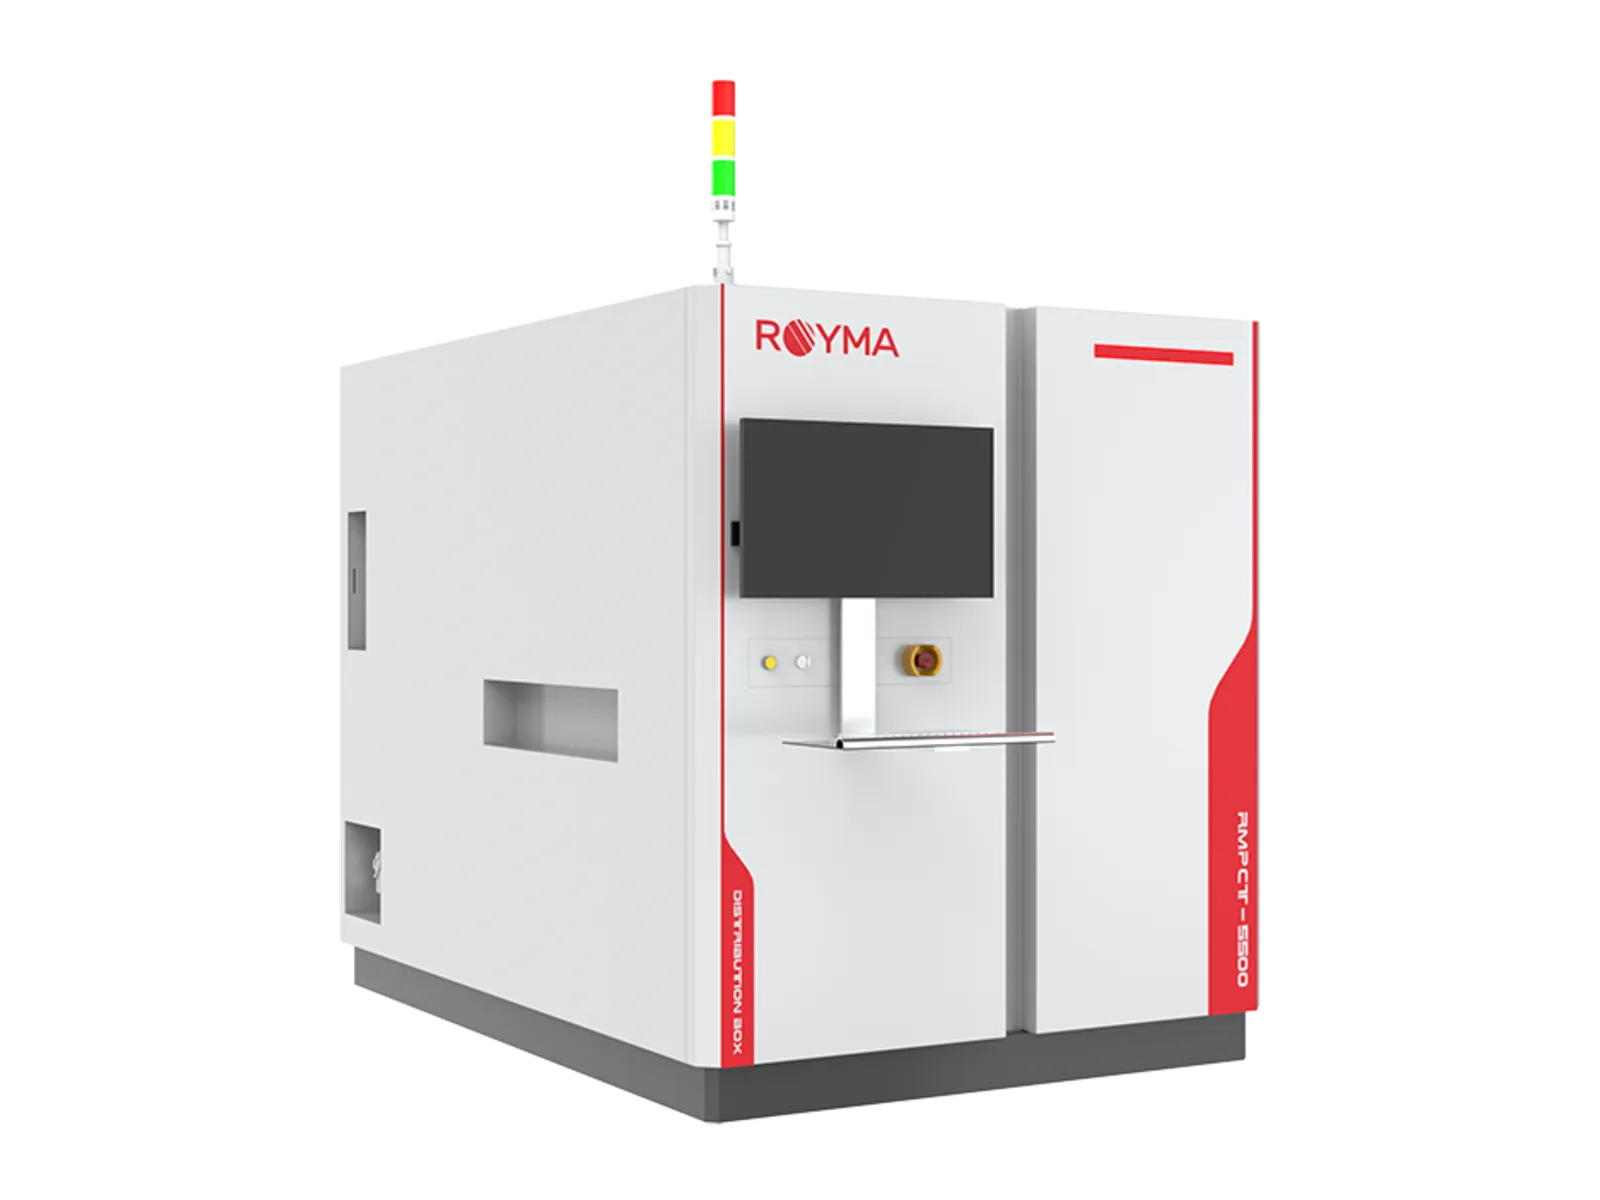
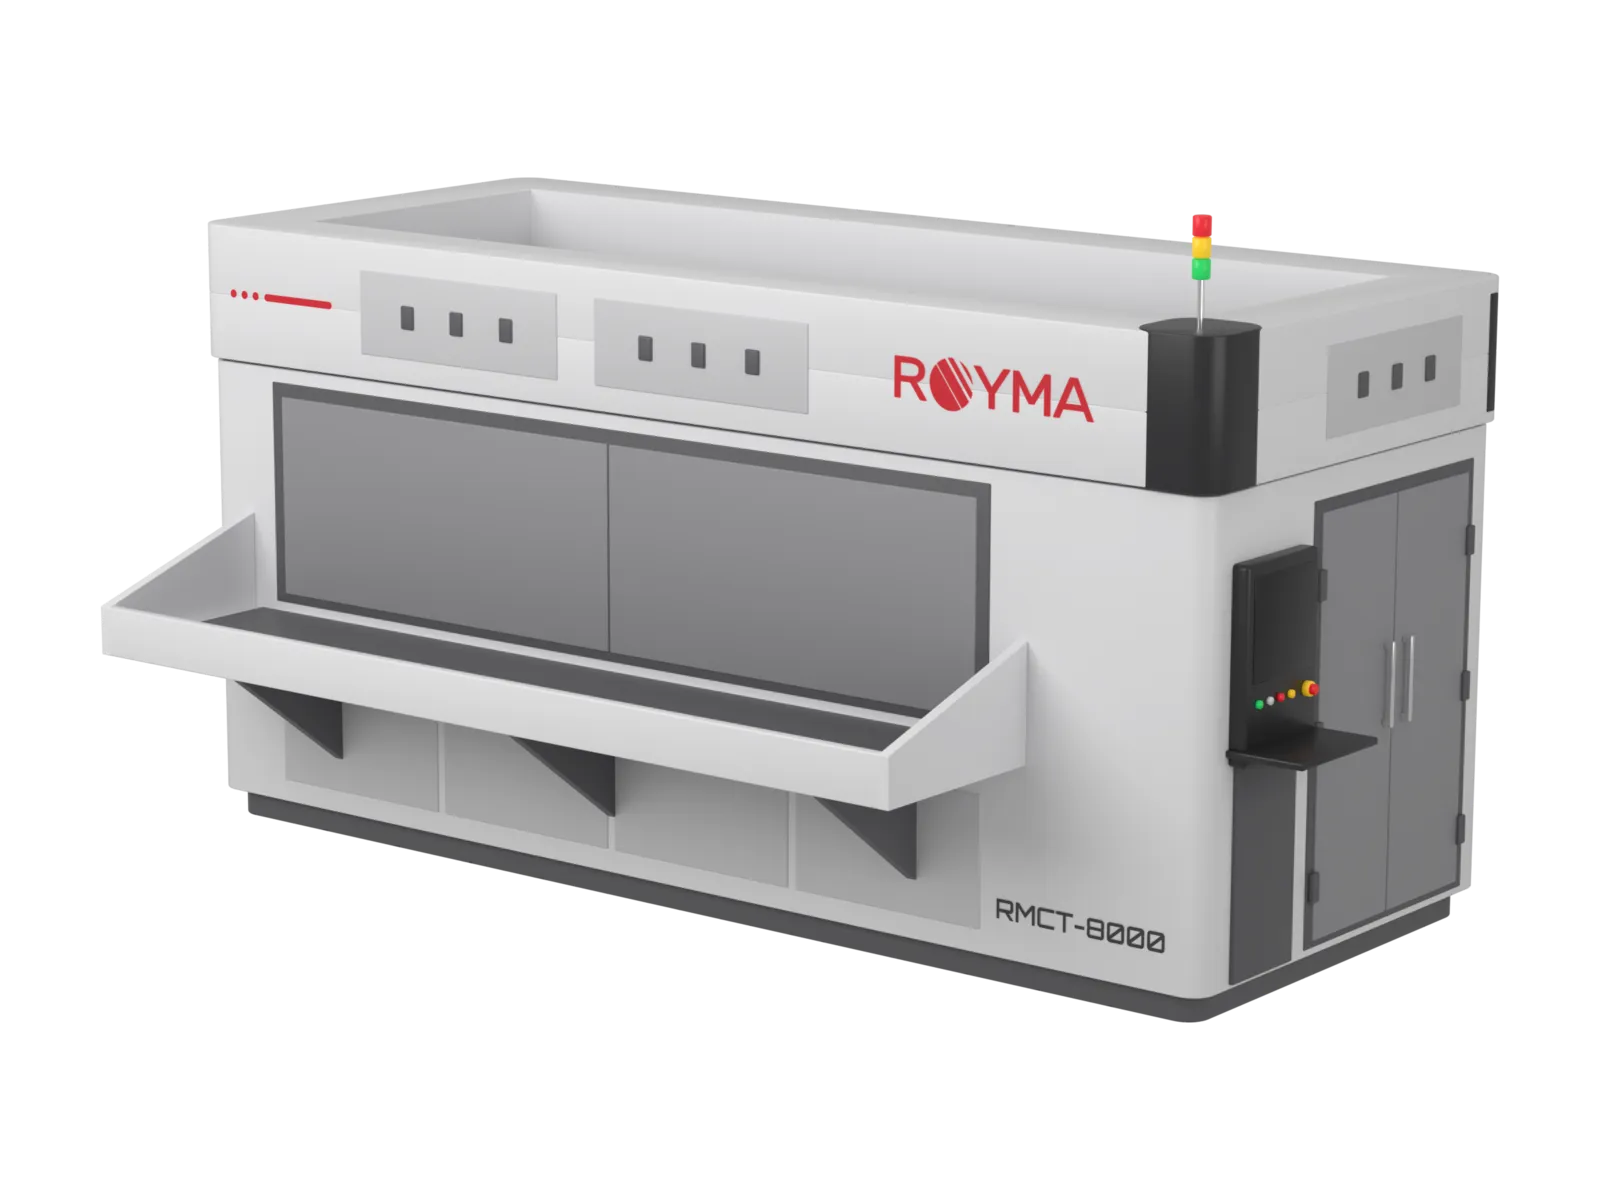
Für flache und lange Spritzteile sowie für Teile, die in der Linie geprüft werden, kommen die 2D- und Planar-Röntgensysteme zum Einsatz: die RMLVX1850 mit 3 µm Auflösung, die RMX3000 mit Schrägansichten, die RMPCT5500 mit schichtweiser Planar-CT für flache Baugruppen und die RMCT8000 für Teile bis 3500 × 600 mm in einem Durchgang. Spritzgießer erhalten einen Erstmusterbericht aus einem einzigen Scan und eine schnelle Kontrolle von Einlegeteilen und Maßen in der Serie.
Das Ergebnis ist eine Farbkarte der Abweichung vom CAD-Modell, eine Wandstärkenkarte, die Einfallstellen und Lufteinschlüsse im Volumen sowie die Messwerte jedes Merkmals auf der Zeichnung.

In der Praxis
Kürzere Werkzeugkorrektur, schnellere Freigabe.
Bei der Werkzeugbemusterung zeigt der Soll-Ist-Vergleich Verzug und Schwund über das gesamte Teil in einem Bild, sodass die Werkzeugkorrekturen anhand gemessener Abweichungen entschieden werden. Wandstärke und Lufteinschlüsse werden aus demselben Volumen abgelesen, und Merkmale, die kein taktiler Taster erreicht, wie Hinterschneidungen und innere Kanäle, werden an den CT-Daten vermessen.
In der Serienproduktion bewertet ein gespeicherter Messplan die Muster bei jeder Prüfung auf dieselbe Weise, und umspritzte Einlegeteile werden auf Position und Kontakt geprüft, ohne das Teil aufzuschneiden.
Mehrfachwerkzeuge werden Kavität für Kavität verglichen: Das Teil jeder Kavität wird mit demselben Rezept gescannt und seine Abweichungskarte neben die übrigen gelegt, sodass eine driftende Kavität anhand der Daten erkannt wird. Bindenähte, Grate und Unterspritzungen werden im selben Volumen dokumentiert wie die Maße.
Fragen
Fragen zu CT für Spritzguss.
- Kann CT die taktile Messung bei der Erstmusterprüfung ersetzen?
- Bei den meisten Spritzgussteilen liefert ein CT-Scan alle Maße der Zeichnung, einschließlich innenliegender Merkmale, als Messreport und als farbcodierten Vergleich mit dem CAD-Modell. Für einzelne Merkmale bleibt die taktile Messung dort die Referenz, wo sie gefordert ist.
- Wie werden umspritzte Einlegeteile geprüft?
- Das Metalleinlegeteil und der Kunststoff werden im CT-Volumen getrennt, sodass die Position von Pins, Kontakten und Einlegeteilen im Inneren des Teils direkt gemessen wird.
- Wie steht es mit Einfallstellen und Lunkern?
- Beide werden im Volumen mit Position und Größe dargestellt, zusammen mit der Wandstärkenkarte, die sie erklärt.
- Welche Maschine eignet sich für große, flache Spritzgussteile?
- Die RMCT8000 prüft Teile bis 3500 × 600 mm in einem Durchgang in 2D; die RMCT4000N nimmt Teile bis ø 575 × 830 mm in 3D auf.
News