Применение
Литьё под давлением.
Толщина стенок и размеры.
Задачи контроля
Контроль первого образца за одно сканирование.
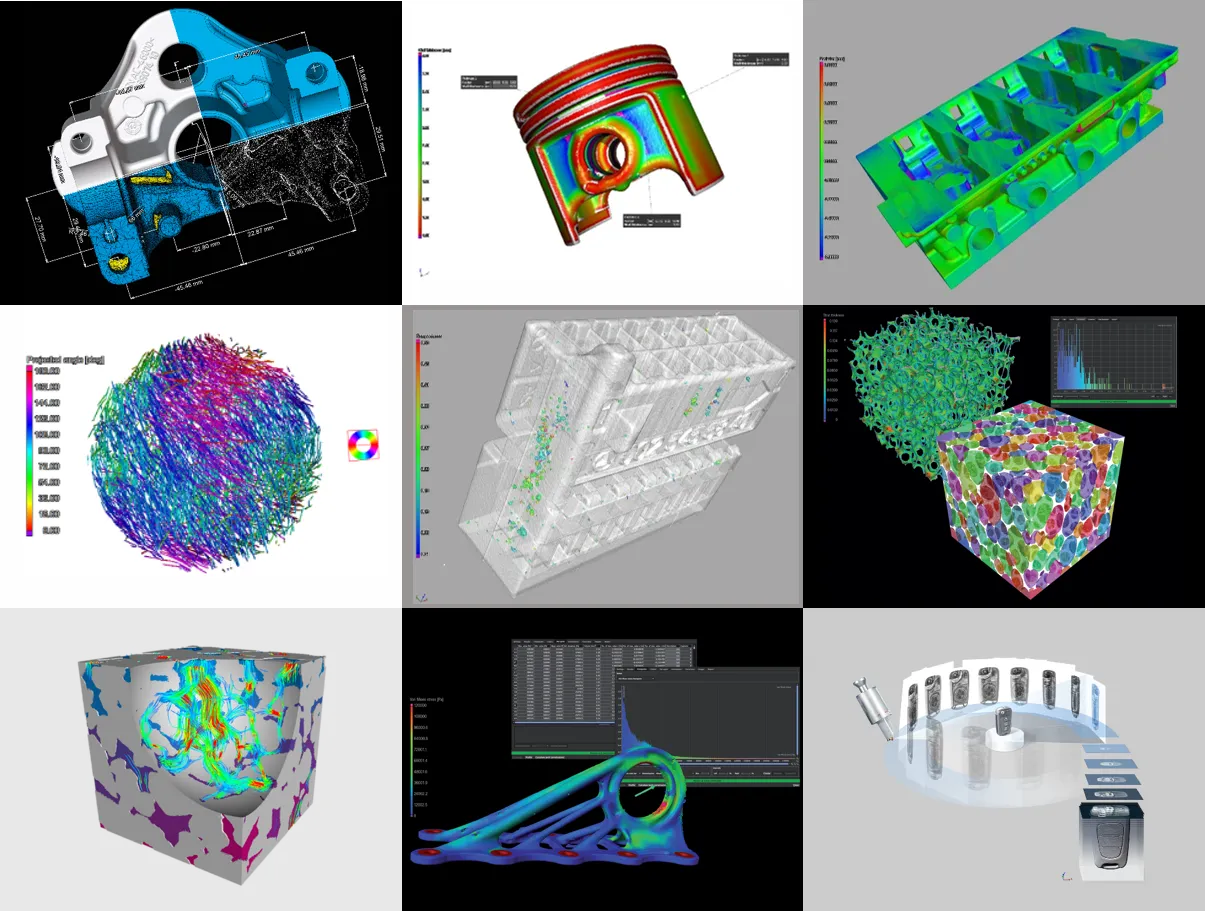
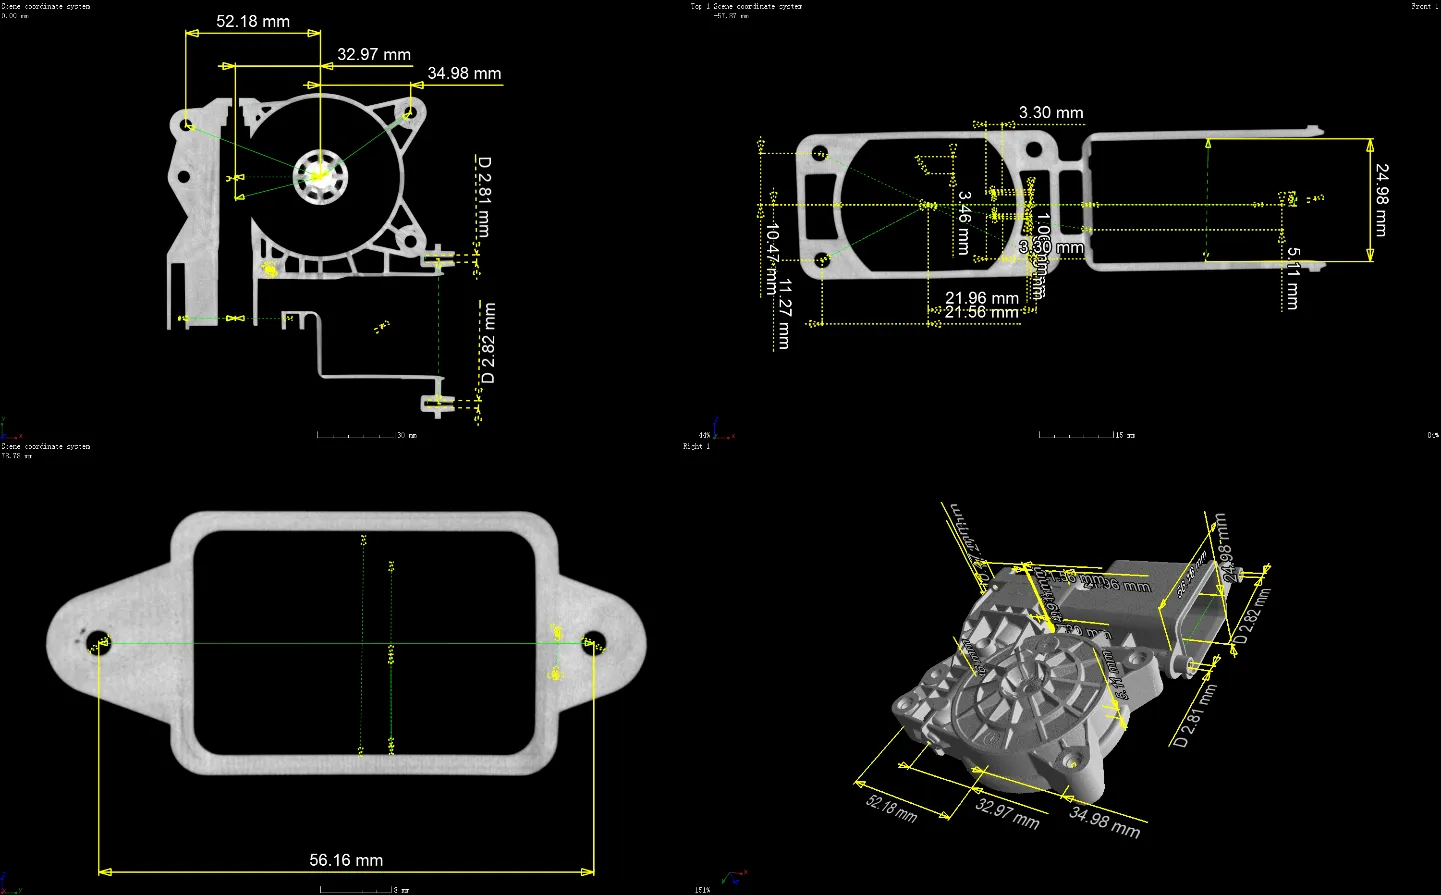
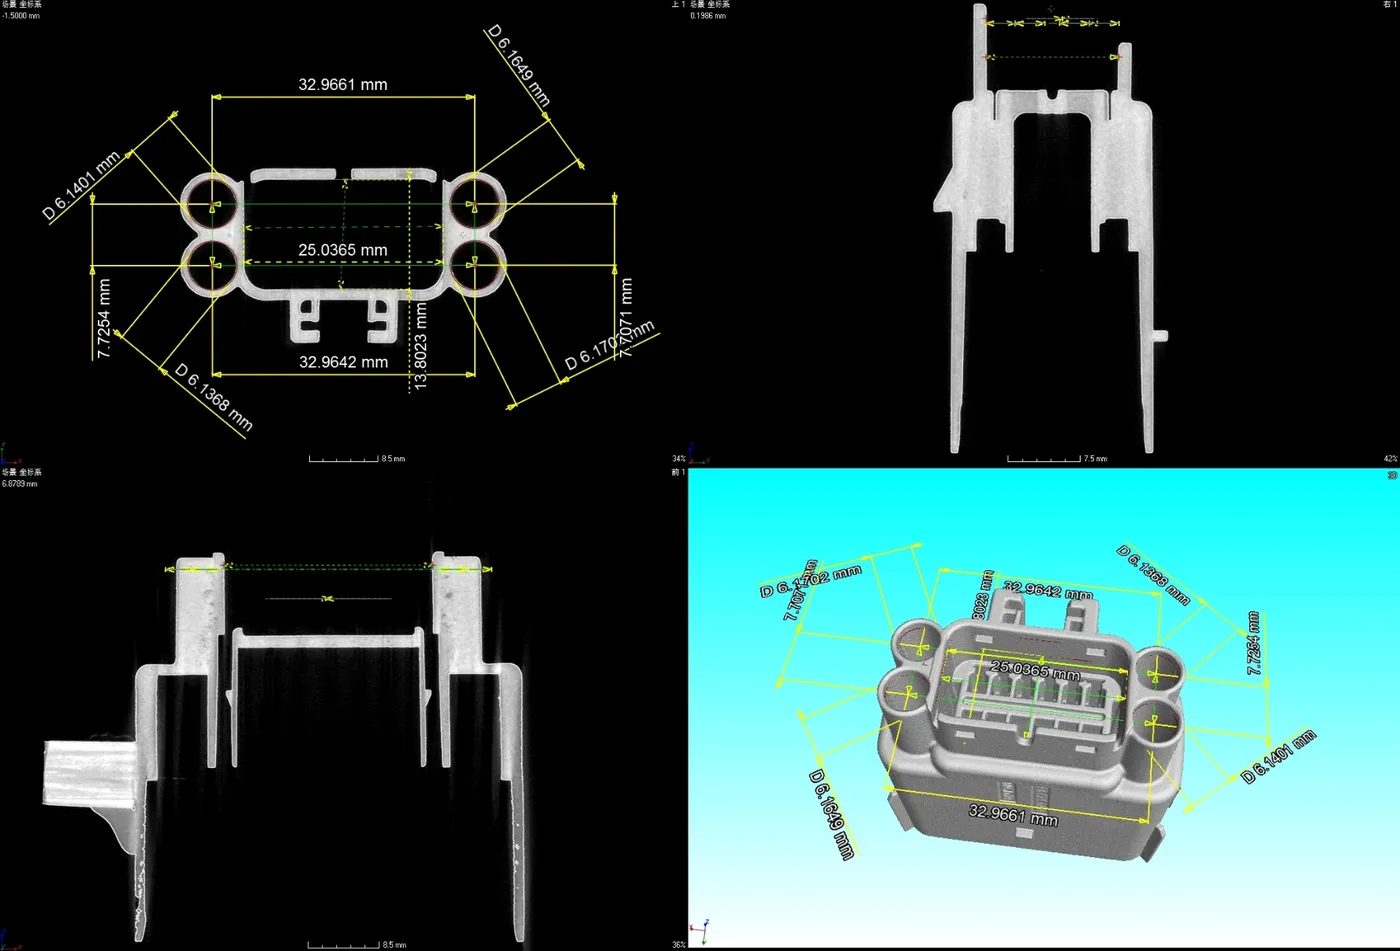
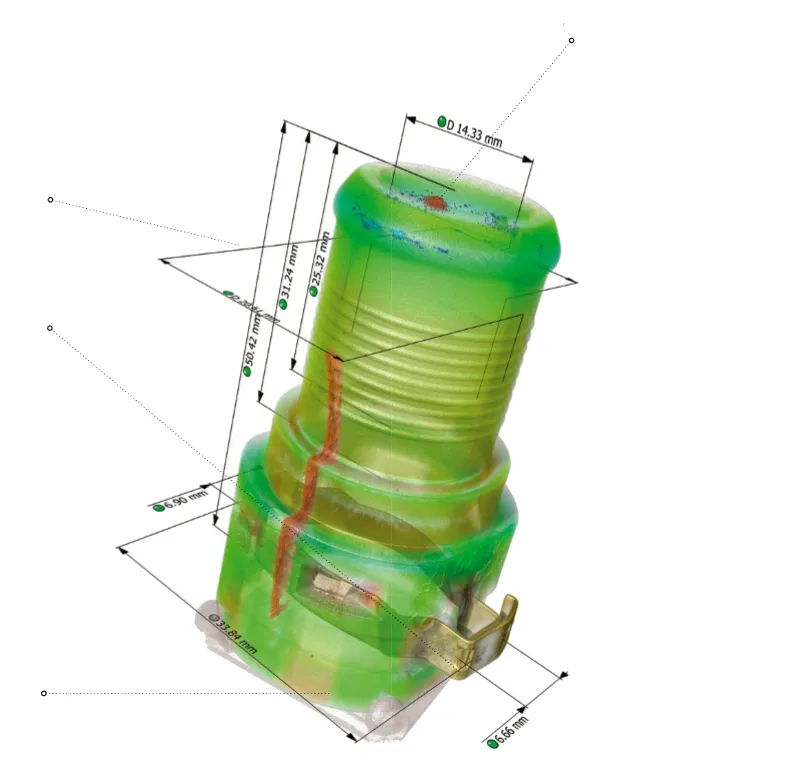
Литая деталь принимается, когда соответствуют все размеры. КТ измеряет их все за одно сканирование, внутри и снаружи, и одновременно показывает пустоты и коробление.
Размеры и сравнение с CAD
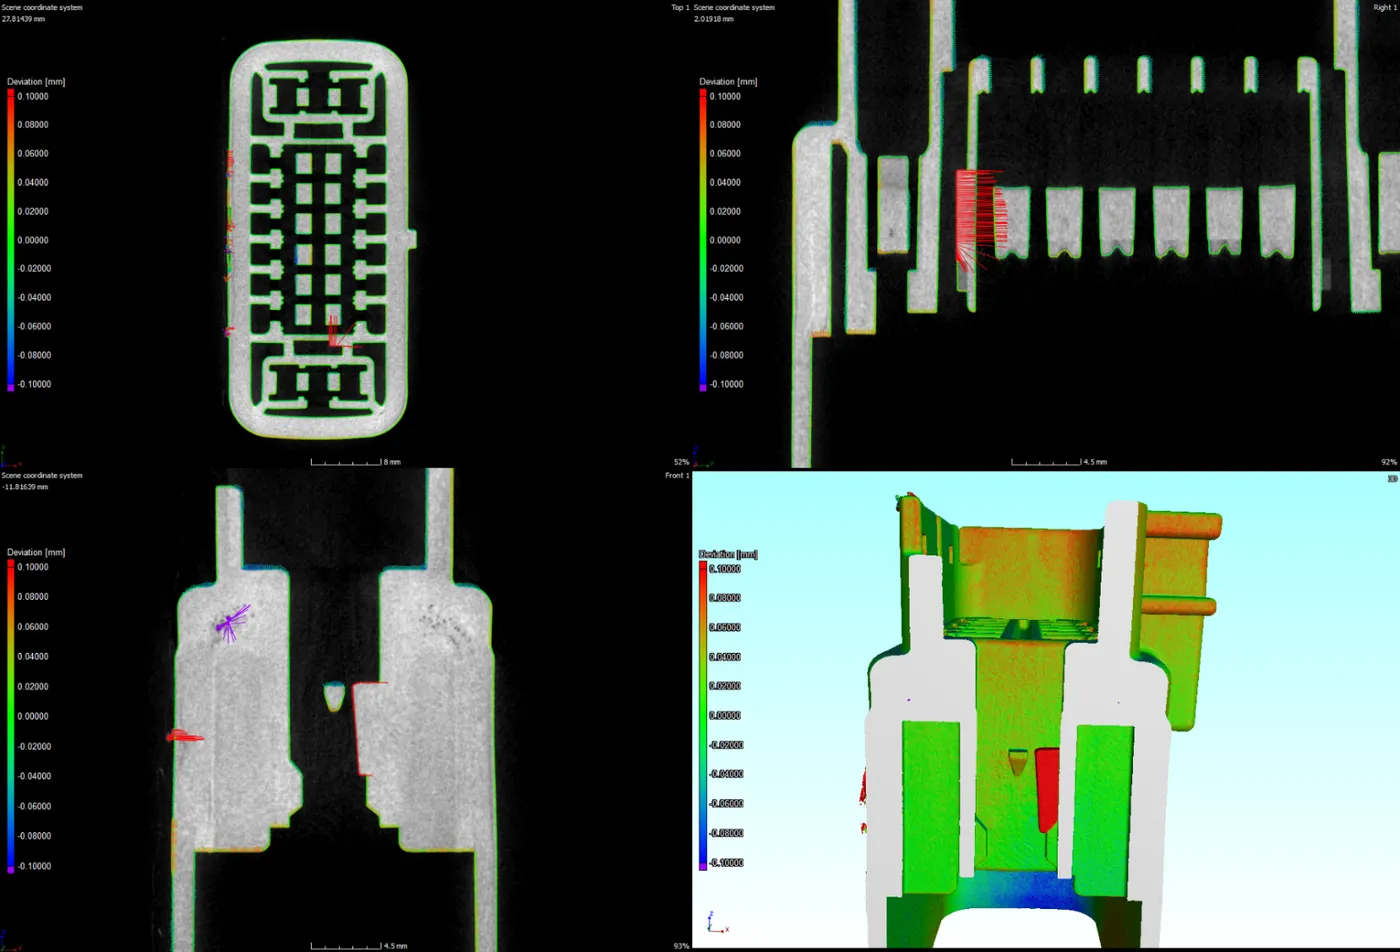
Деталь целиком сравнивается с CAD-моделью. Отклонения отображаются в виде цветовой карты, что сокращает время на корректировку оснастки.
Толщина стенок и пустоты
Толщина стенок, утяжины и пустоты оцениваются по всему объёму.
Закладные элементы в литье
Положение штифтов, контактов и закладных элементов внутри пластика проверяется без разрушения детали.
Все эти задачи контроля подробно рассмотрены в нашей презентации по литью под давлением.
Примеры сканирования
Что показывают данные.
Системы
Все размеры за одно сканирование.
Royma предлагает КТ и рентгеновский контроль литых деталей: от контроля первого образца до серийных проверок. RMCT4000 сканирует литую деталь за один проход и измеряет все её размеры, внутренние и внешние, по КТ-объёму; применяется микрофокусный источник на 225 или 300 кВ, кабины выпускаются в трёх размерах. Положение закладных элементов, штифтов и контактов внутри пластика проверяется в том же наборе данных.
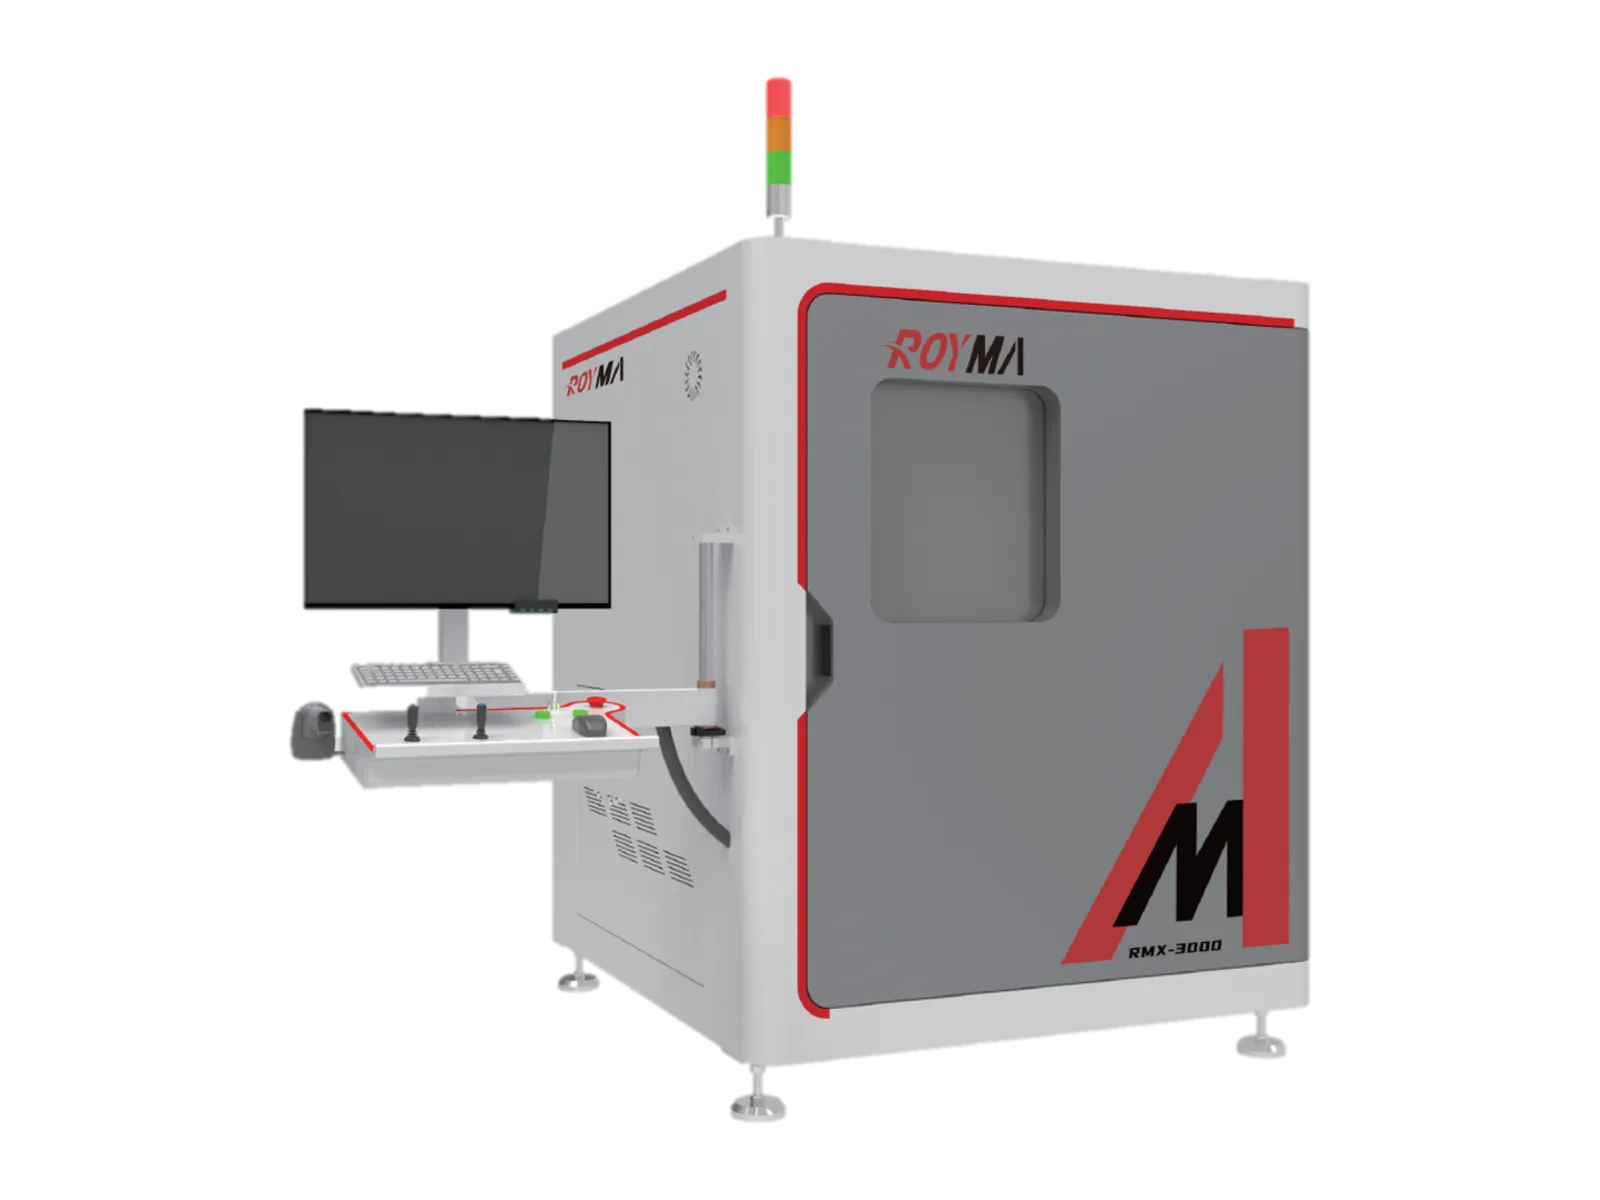
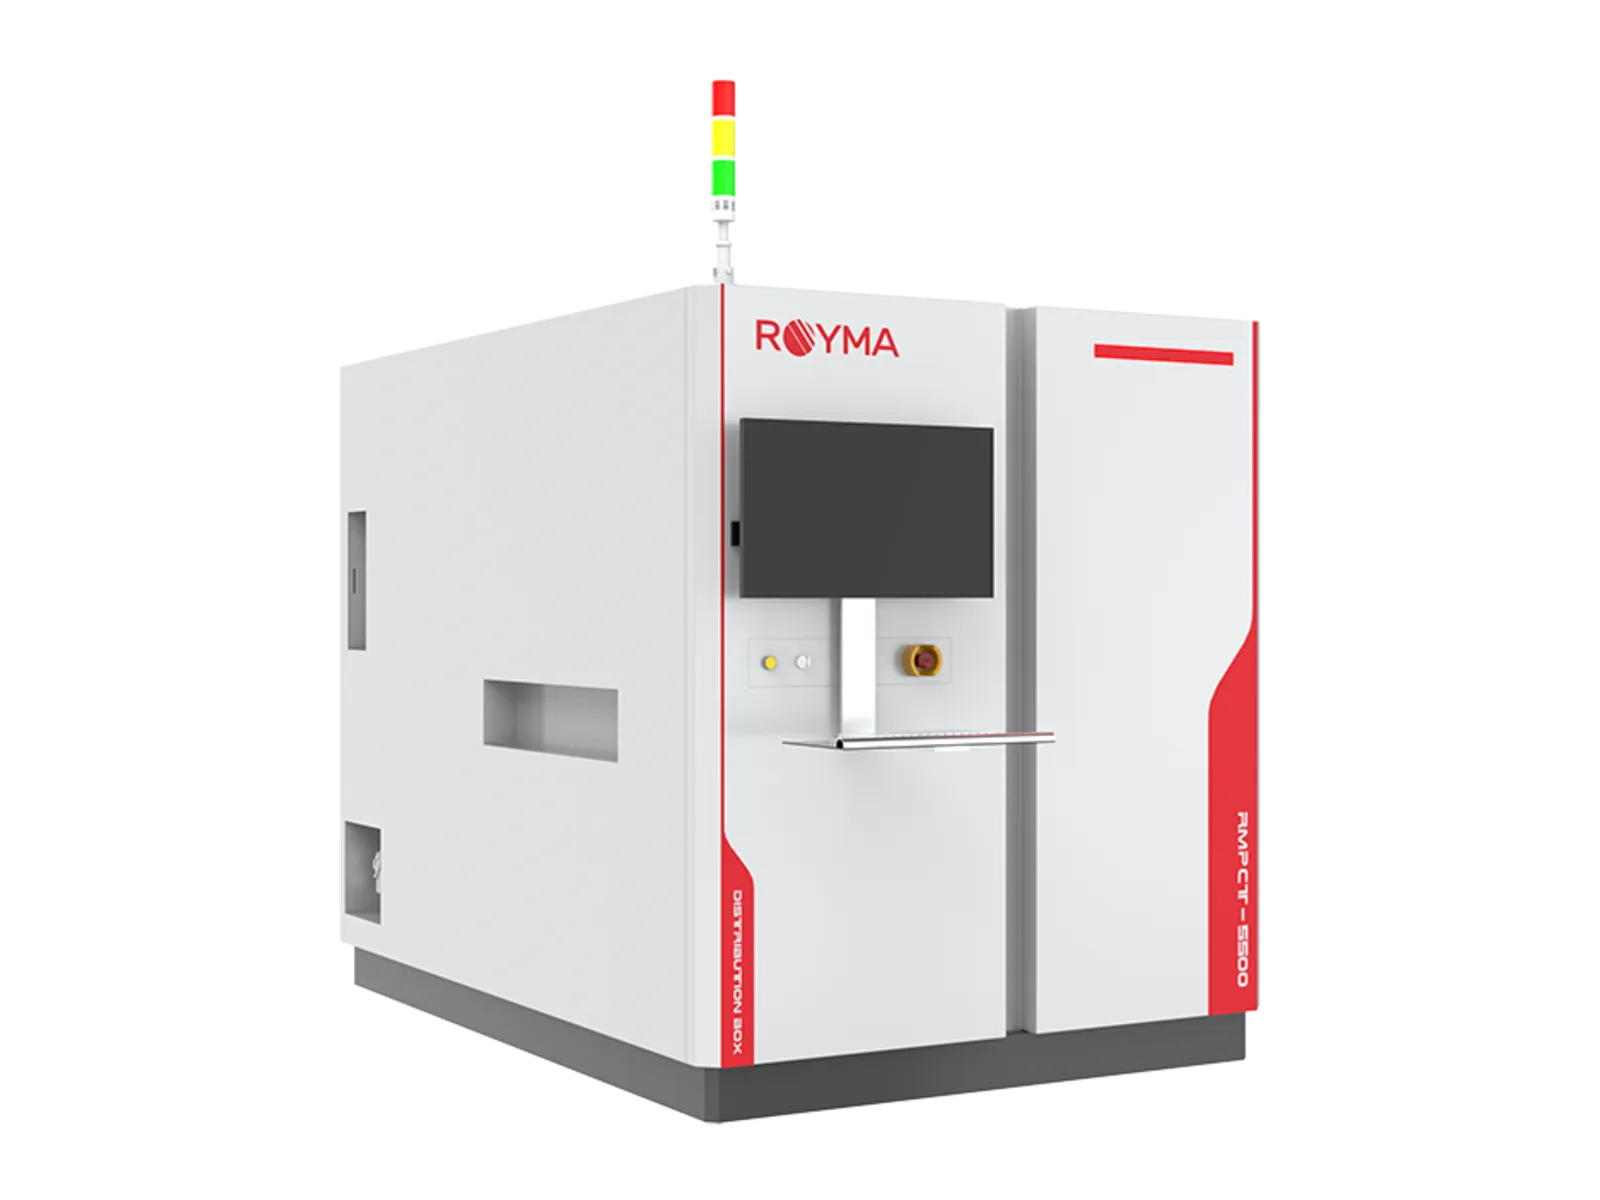
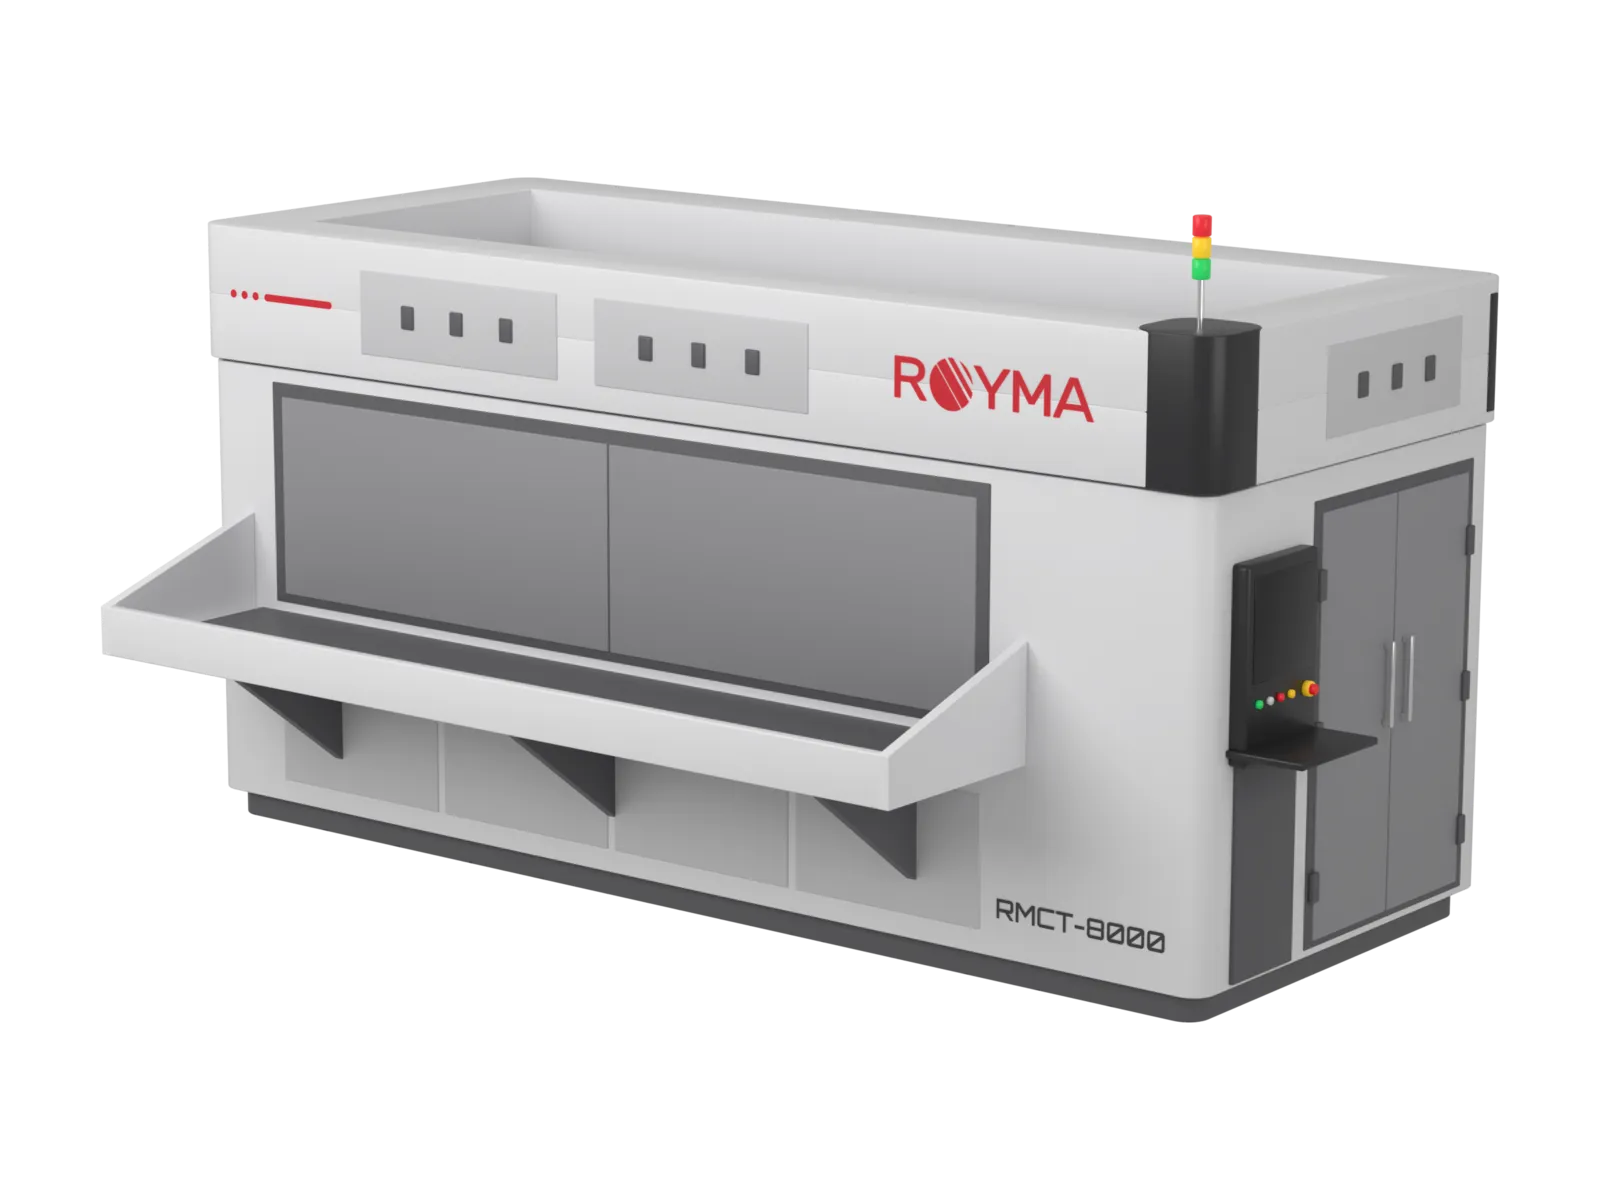
Для плоских и длинных литых деталей, а также для контроля в линии применяются системы 2D и планарной рентгенографии: RMLVX1850 с разрешением 3 мкм, RMX3000 с наклонными проекциями, RMPCT5500 с послойной планарной КТ для плоских узлов и RMCT8000 для деталей размером до 3500 × 600 мм за один проход. Производители литых деталей получают отчёт по первому образцу по результатам одного сканирования и быстрый контроль закладных элементов и размеров в серии.
Результатом являются цветовая карта отклонений от CAD-модели, карта толщины стенок, утяжины и пустоты в объёме, а также измеренные значения каждого элемента, указанного на чертеже.

На практике
Быстрее корректировка оснастки, быстрее приёмка.
При испытаниях оснастки сравнение номинала и факта показывает коробление и усадку по всей детали на одном изображении, поэтому решения о корректировке оснастки принимаются по измеренным отклонениям. Толщина стенок и пустоты оцениваются по тому же объёму, а элементы, недоступные для контактного щупа, такие как поднутрения и внутренние каналы, измеряются по КТ-данным.
В серийном производстве сохранённый план измерений обеспечивает одинаковую оценку образцов при каждой проверке, а положение и контакт закладных элементов проверяются без разрезания детали.
Многогнёздные формы сравниваются по гнёздам: деталь из каждого гнезда сканируется по одному и тому же рецепту, а карты отклонений размещаются рядом, так что гнездо с уходящими параметрами определяется по данным. Линии спая, облой и недолив документируются в том же объёме, что и размеры.
Вопросы
Вопросы о КТ для литья под давлением.
- Может ли КТ заменить контактные измерения при контроле первого образца?
- Для большинства литых деталей одно КТ-сканирование даёт все размеры, указанные на чертеже, включая внутренние элементы, в виде протокола измерений и цветового сравнения с CAD-моделью. Контактные измерения остаются эталонными для отдельных элементов там, где это требуется.
- Как проверяются закладные элементы в литье?
- Металлическая вставка и пластик разделяются в КТ-объёме, поэтому положение штифтов, контактов и закладных элементов внутри детали измеряется напрямую.
- Как обстоит дело с утяжинами и пустотами?
- И те и другие отображаются в объёме с указанием положения и размера вместе с картой толщины стенок, которая объясняет их причину.
- Какая система подходит для крупных плоских литых деталей?
- RMCT8000 контролирует детали размером до 3500 × 600 мм в 2D за один проход; RMCT4000N принимает детали до ø 575 × 830 мм в 3D.
Новости