
Применение
Литьё.
Пористость и толщина стенок.
Задачи контроля
Пористость локализована. Стенки измерены.
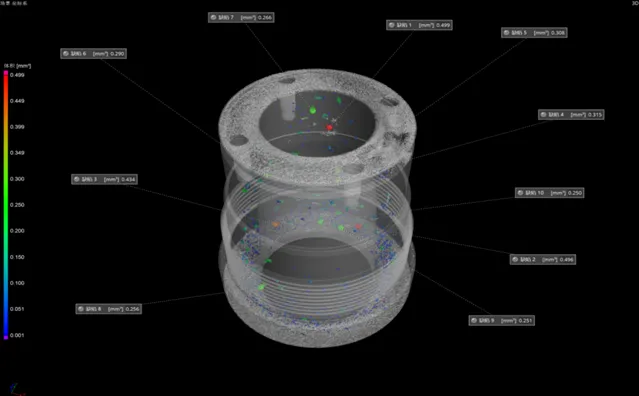
Поры, усадочные раковины и включения определяют, выдержит ли отливка давление и нагрузку. КТ показывает, где они находятся, каковы их размеры и вскроет ли их механическая обработка.
Пористость и усадка
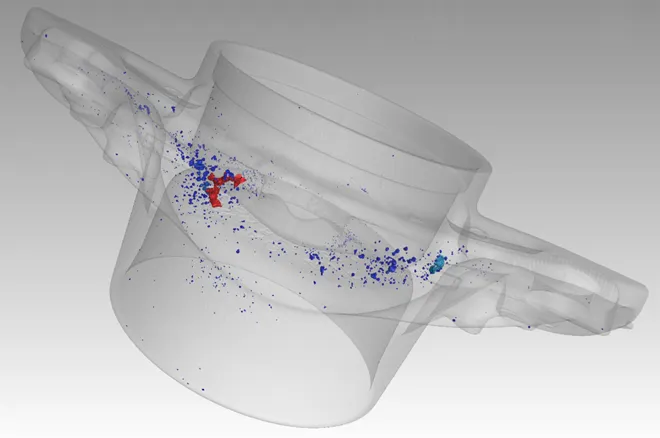
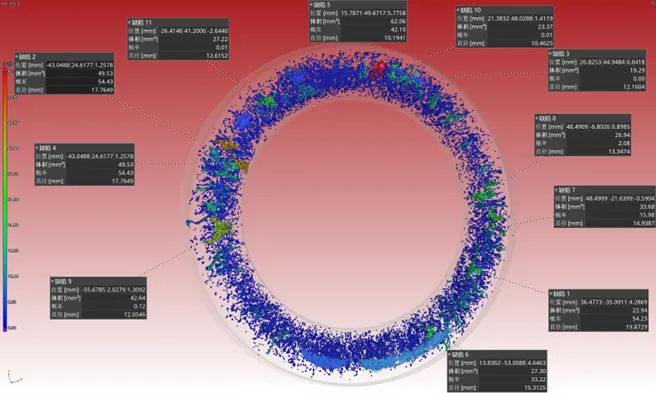
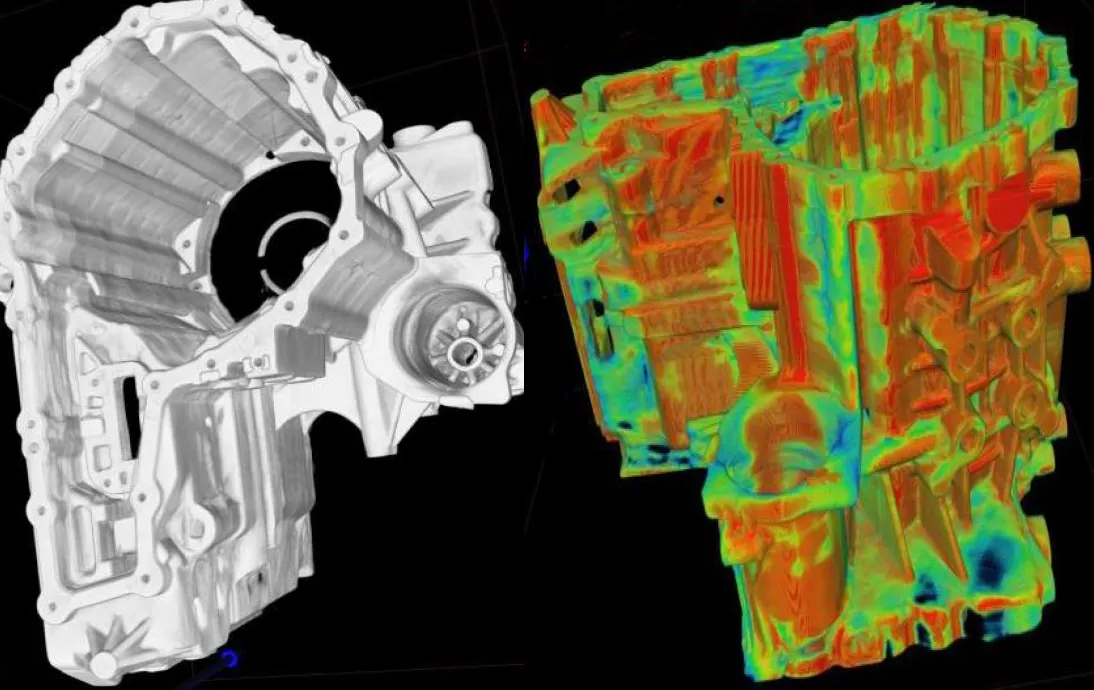
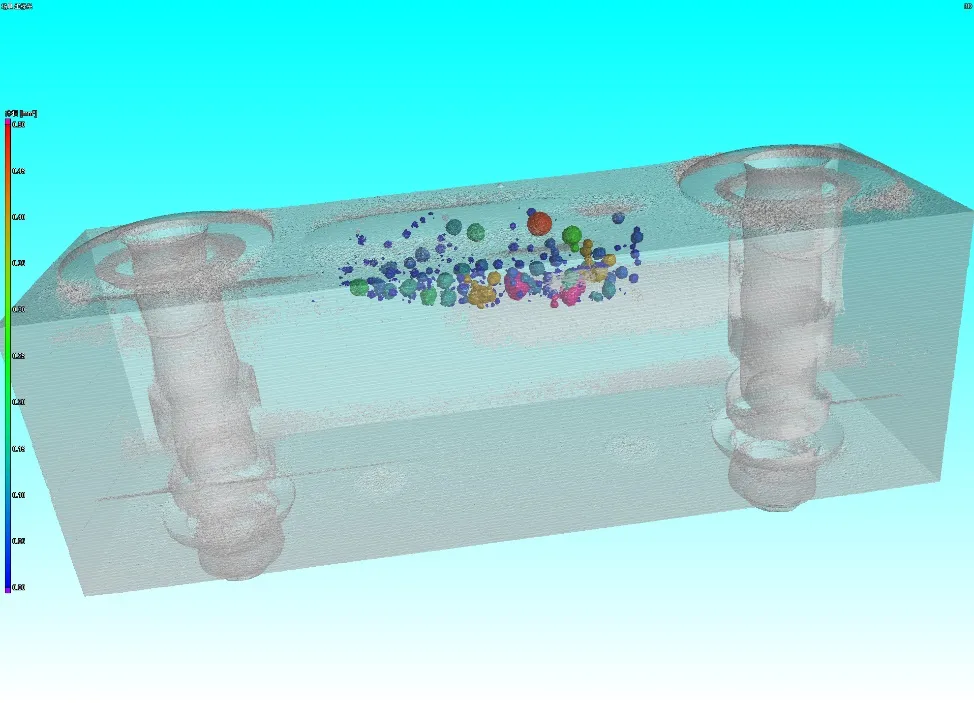
Каждая пора обнаруживается, измеряется и маркируется цветом в зависимости от объёма. Результат — карта дефектов всей детали, а не выборочный разрез.
Толщина стенок и геометрия
Толщина стенок измеряется по всей отливке и сравнивается с CAD-моделью, включая внутренние каналы, недоступные для щупа.
Крупные и силовые отливки
Для крупных алюминиевых отливок и толстых сечений необходимы высокая энергия и большие перемещения. Горизонтальные и высокоэнергетические системы рассчитаны на оба требования.
Все эти задачи контроля подробно рассмотрены в нашей презентации о литье.
Примеры сканирования
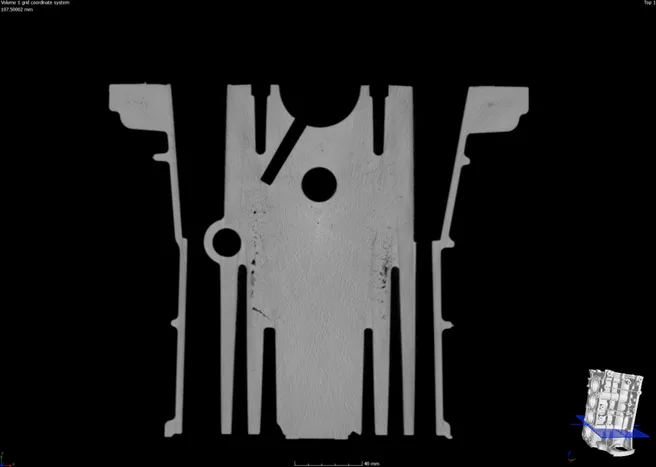
Что показывают данные.
Системы
Каждая пора измерена. Каждая стенка проверена.
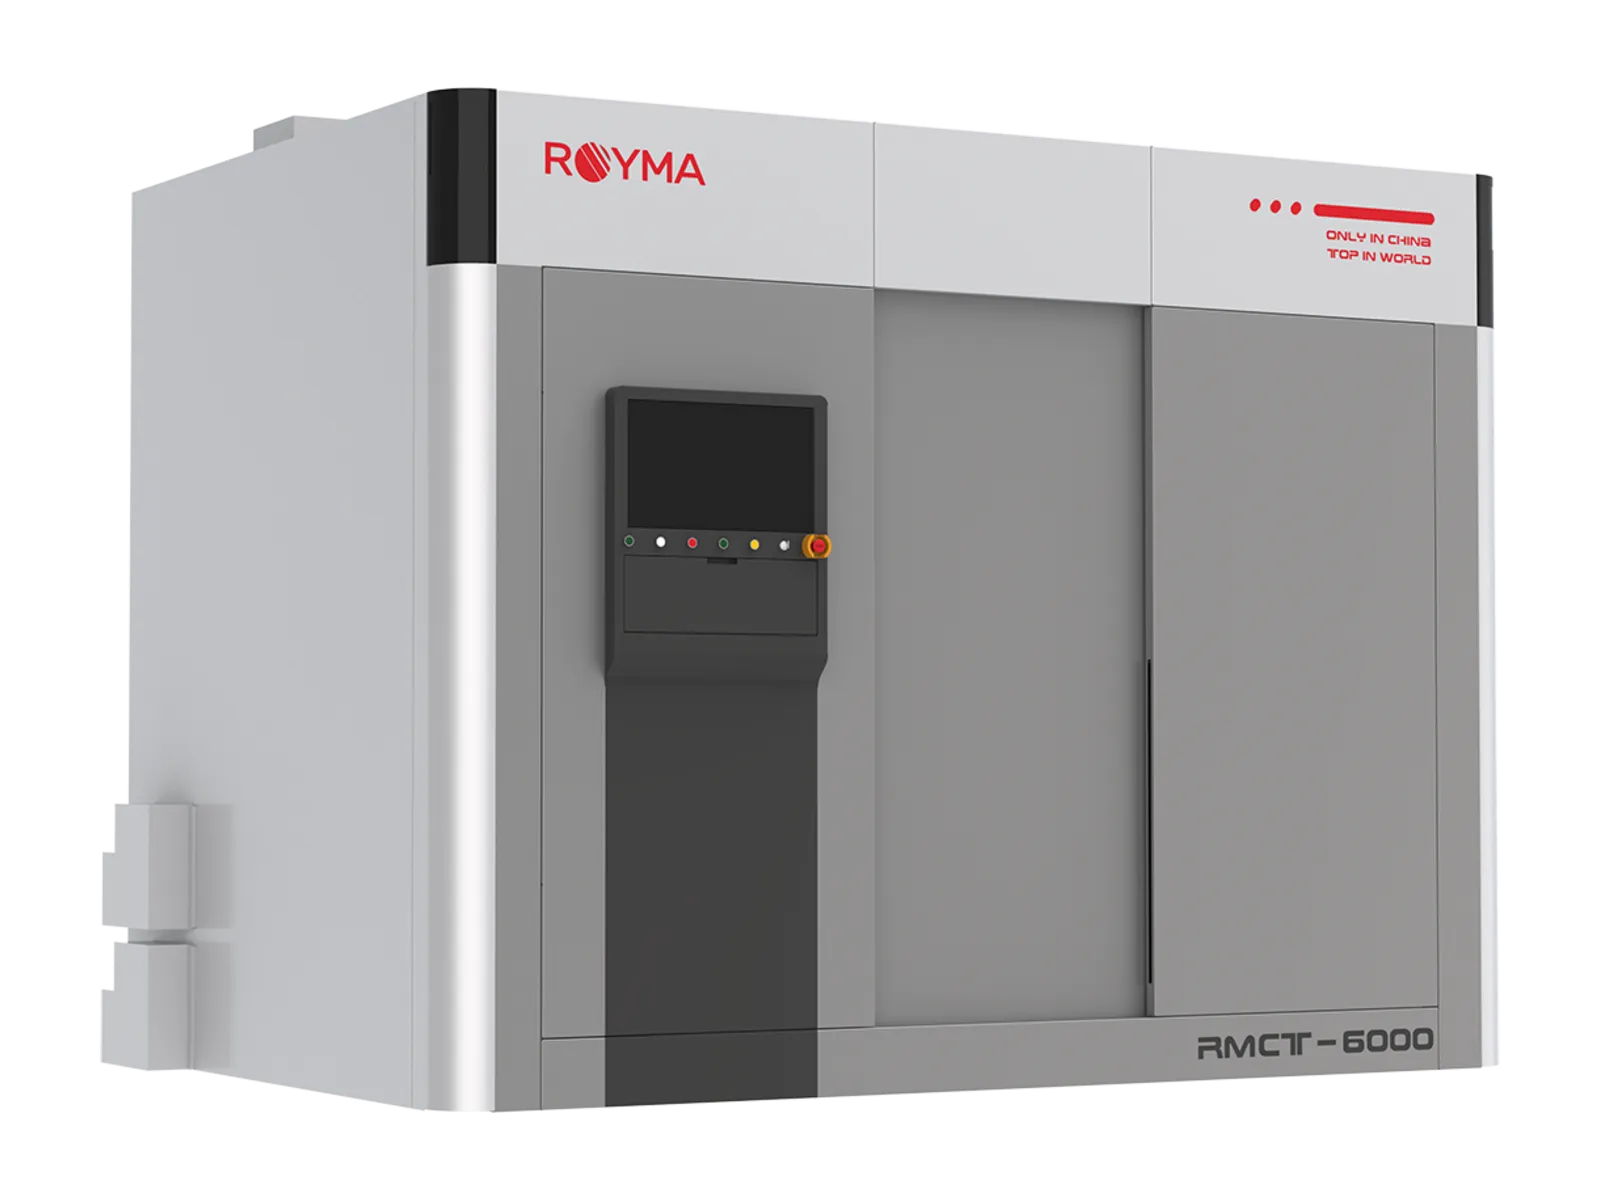
Royma предлагает КТ для деталей, изготовленных литьём под давлением, литьём в песчаные формы и литьём по выплавляемым моделям: от корпуса на лабораторном столе до силовой отливки в установке помещения. RMCT4000 сканирует отливки из алюминия и магния с помощью микрофокусного источника на 225 или 300 кВ в трёх размерах кабины с разрешением до 4 мкм. RMCT6000 дополнен минифокусным источником на 450 или 600 кВ и линейным детектором для толстых и плотных деталей размером до ø 1000 × 1500 мм и массой до 100 кг.
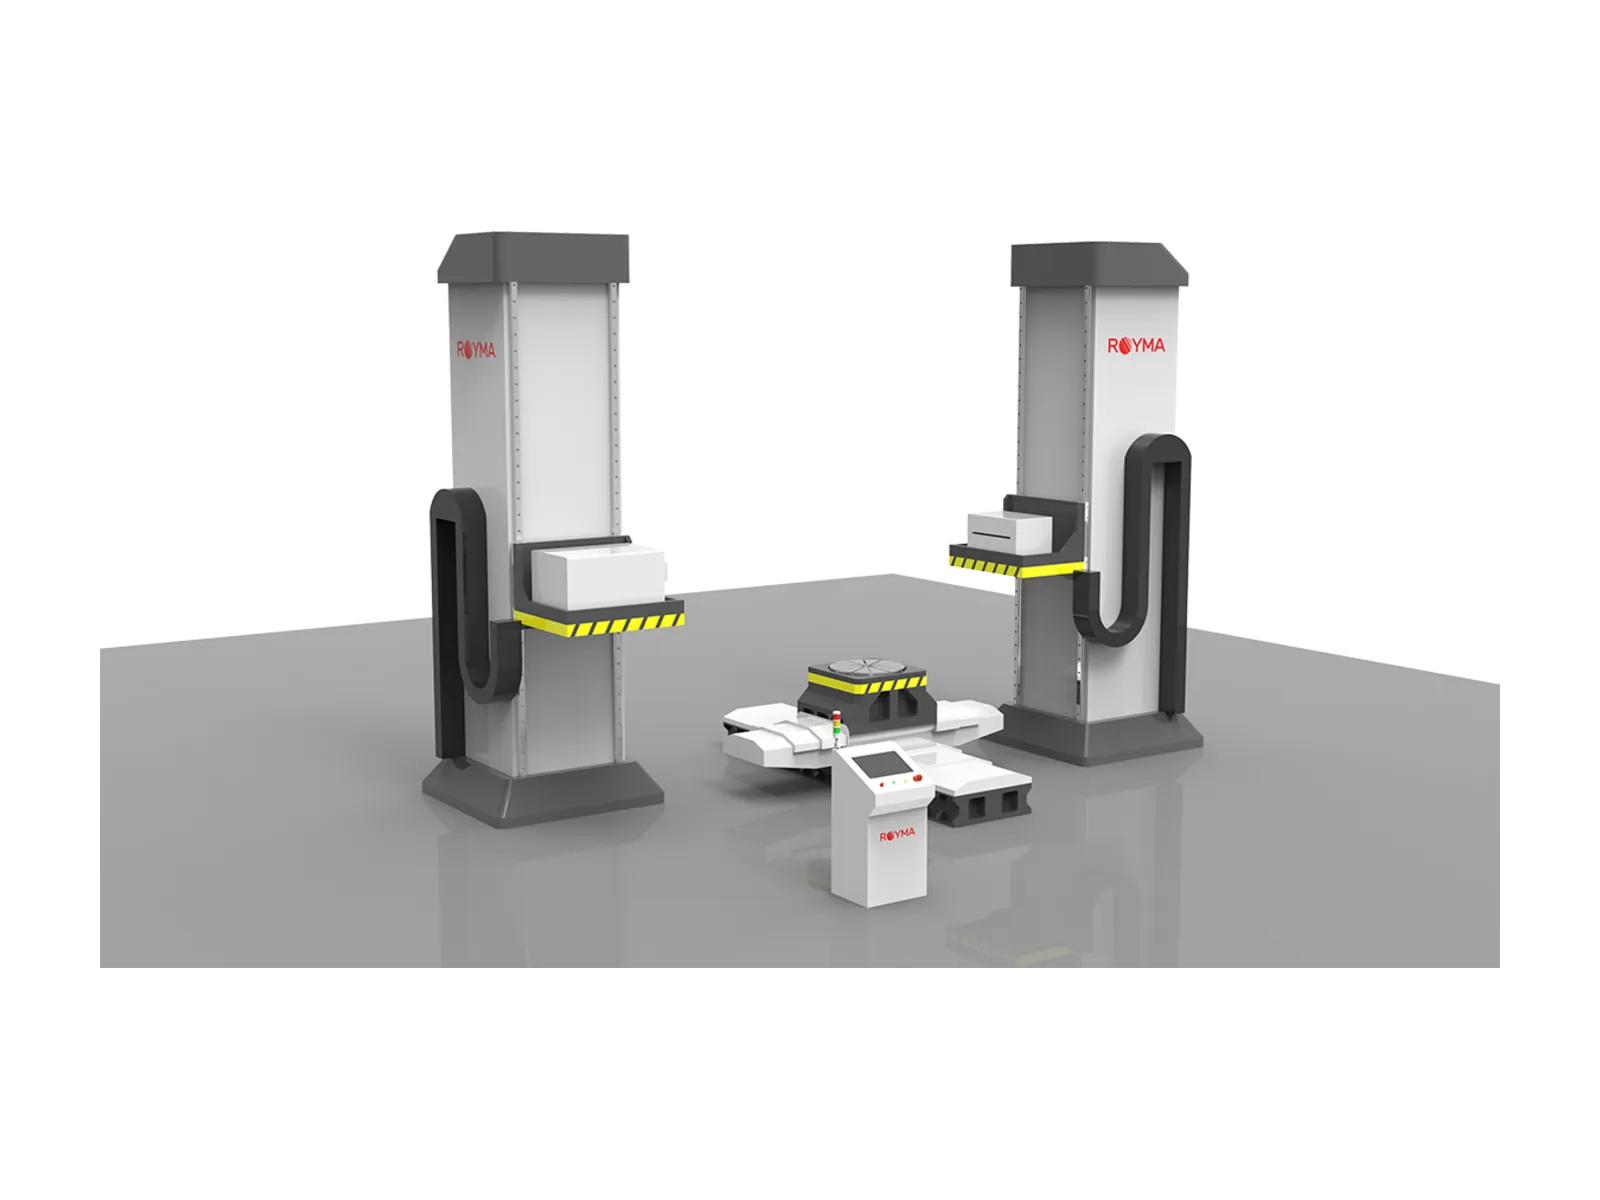
Там, где рентгеновские трубки достигают предела, работает RMCT10000: его источник на основе линейного ускорителя на 1–9 МэВ сканирует крупные отливки из чугуна и стали, толстостенные корпуса и узлы в сборе с массой образца до 1000 кг и формирует объёмную модель всей детали. Литейные предприятия получают единый метод контроля для образца в лаборатории, первого образца из нового инструмента и силовой отливки на приёмочном стенде.
Результат — карта дефектов всей отливки: каждая пора и усадочная раковина с указанием объёма и положения, толщина стенок по всей детали и отклонение от CAD-модели в виде цветовой карты. Решение о приёмке, доработке или браке зависит от того, находится ли пора в зоне механической обработки или на пути нагрузки, а не от выборочного разреза.

На практике
От первого образца до серии.
При выпуске оснастки КТ-объём за одно сканирование показывает коробление, отклонения толщины стенок и пористость, поэтому корректировки оснастки выполняются по измеренным данным. В серийном производстве сохранённый рецепт оценивает каждый образец одинаково и сообщает о пористости по зонам относительно предельных значений, согласованных для детали, так что смещение процесса проявляется как тренд ещё до того, как детали не пройдут испытание давлением.
Внутренние каналы, галереи охлаждения и полости, полученные стержнями, измеряются там, где недоступен щуп, а припуски на обработку проверяются по фактической отливке до первого реза. Royma Europe сканирует отливки заказчика ещё до выбора системы, поэтому энергия и время сканирования известны для реальной детали.
Вопросы
Вопросы о КТ для литья.
- Какая КТ-система подходит для каких отливок?
- Малые и средние алюминиевые отливки: RMCT4000. Крупные или плотные алюминиевые детали и толстые сечения: RMCT6000 с минифокусным источником на 450 или 600 кВ. Отливки из чугуна и стали, толстые стенки и узлы в сборе: RMCT10000 с источником на основе линейного ускорителя.
- Может ли КТ показать, вскроет ли механическая обработка пору?
- placeholder
- Заменяет ли КТ контрольный разрез образца?
- При оценке пористости, усадочных дефектов и толщины стенок КТ-объём охватывает всю деталь, тогда как разрез показывает лишь одну плоскость. Многие литейные производства сохраняют разрез для калибровки, а для повседневной оценки применяют КТ.
- Сколько времени занимает сканирование отливки?
- Это зависит от размера, материала и выбранного разрешения: лабораторное сканирование корпуса занимает несколько минут, высокоэнергетическое сканирование крупной отливки — больше. Точное время покажет тестовое сканирование на реальной детали.
Новости
Прикладные заметки и новости.
Новости ·
Лабораторная КТ Royma выявляет и картирует пористость в отливках корпусов роботов
Новости ·
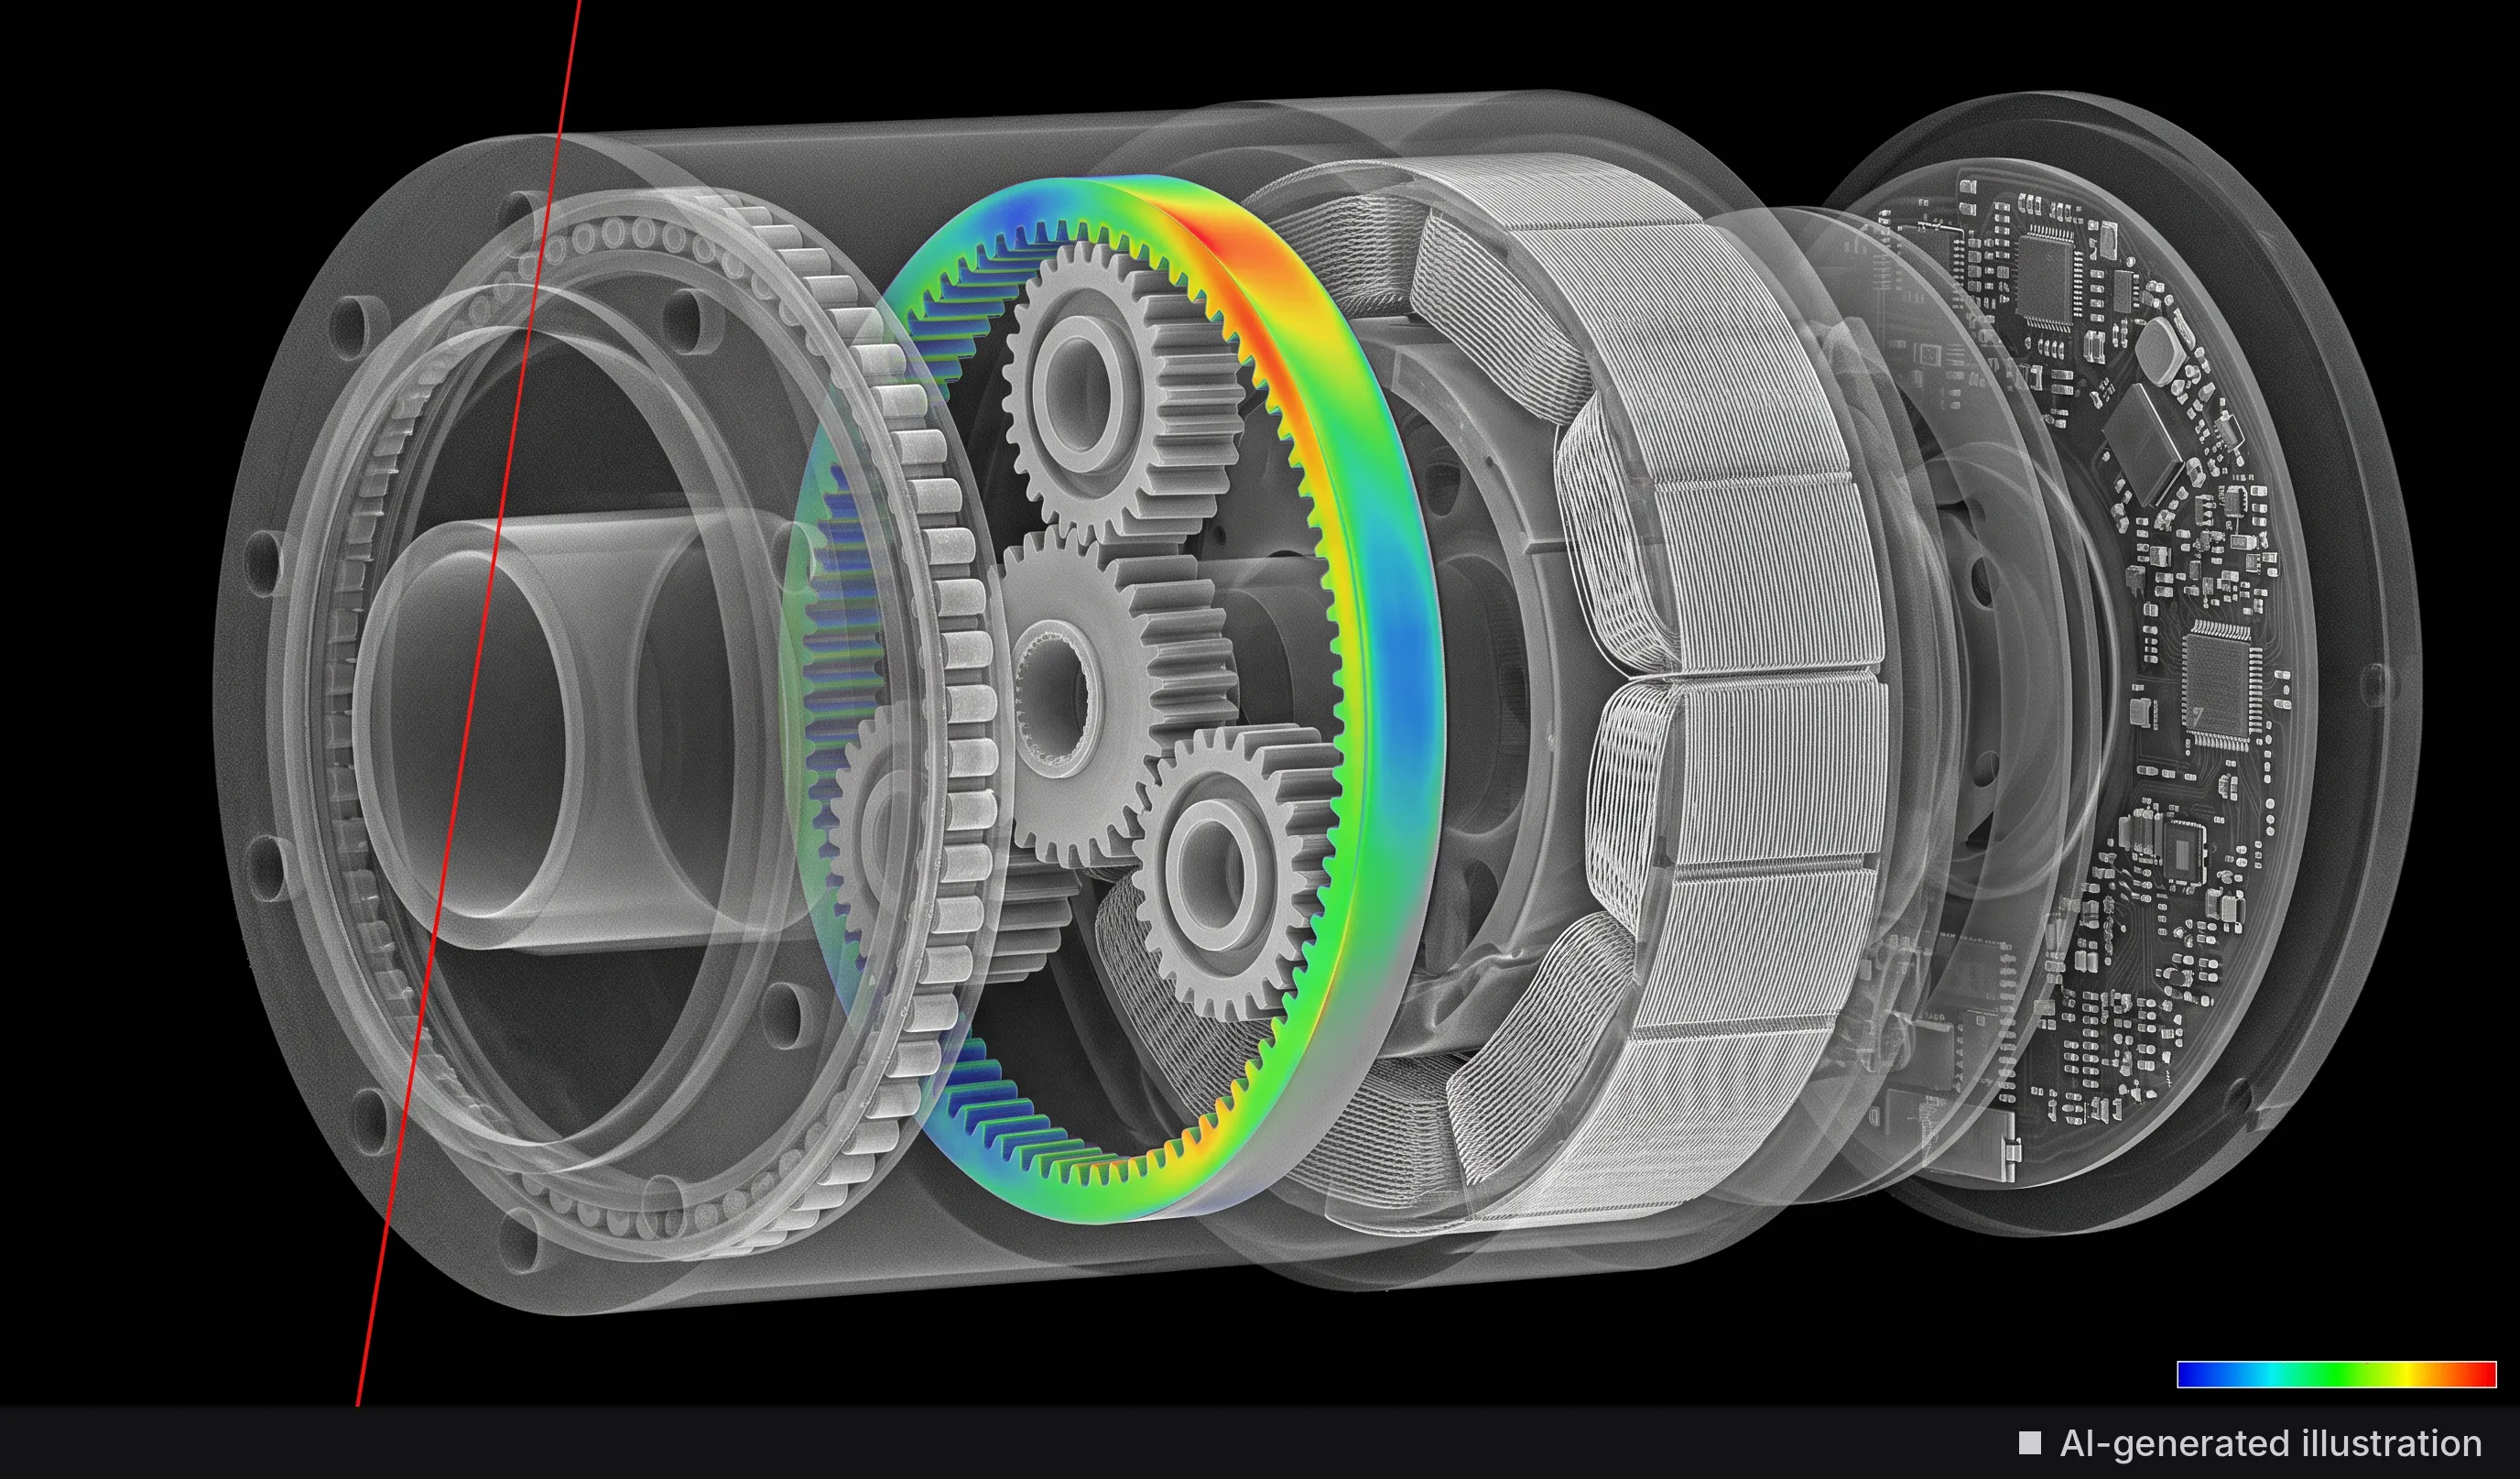
Royma распространяет КТ-контроль со сравнением с CAD-моделью на редукторы и конструкционные детали гуманоидных роботов
Прикладная заметка ·