
Applications
Fonderie.
Porosité et épaisseur de paroi.
Tâches de contrôle
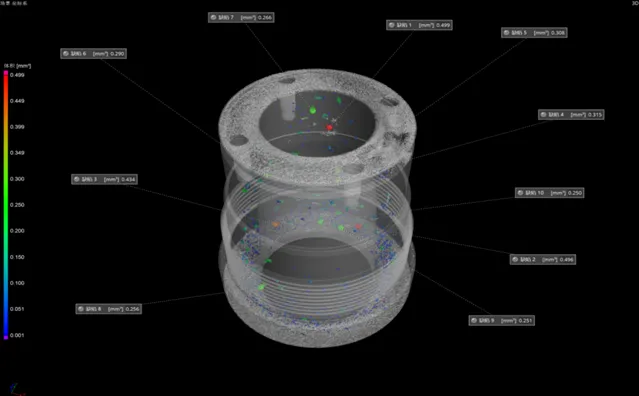
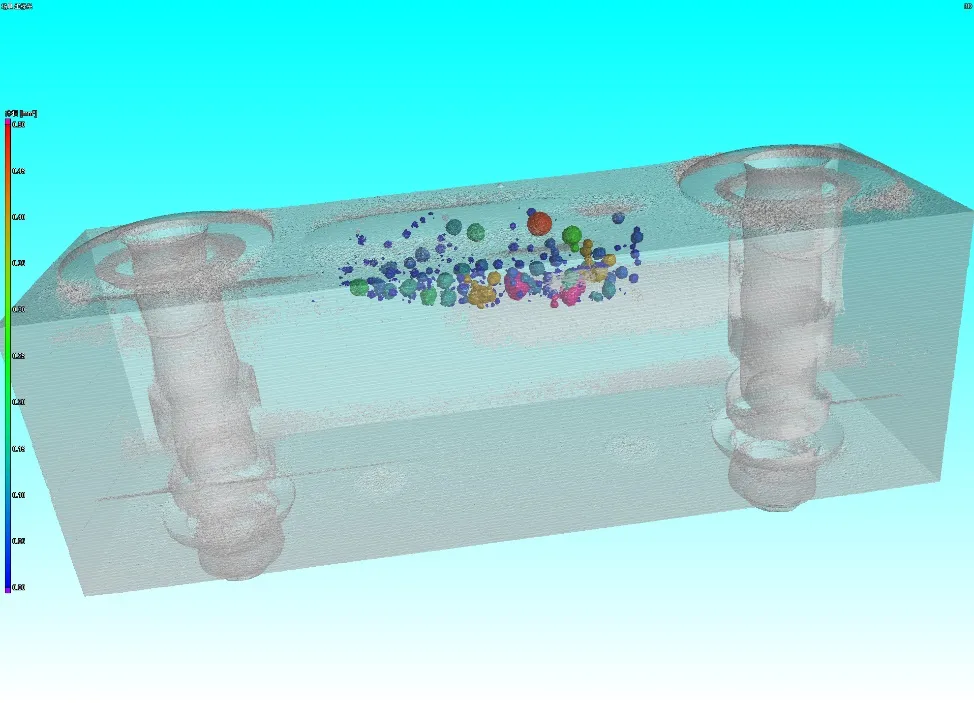
Porosités localisées. Parois mesurées.
Les porosités, les retassures et les inclusions déterminent si une pièce moulée résiste à la pression et à la charge. La CT montre où elles se trouvent, quelle est leur taille et si l'usinage va les ouvrir.
Porosité et retassures
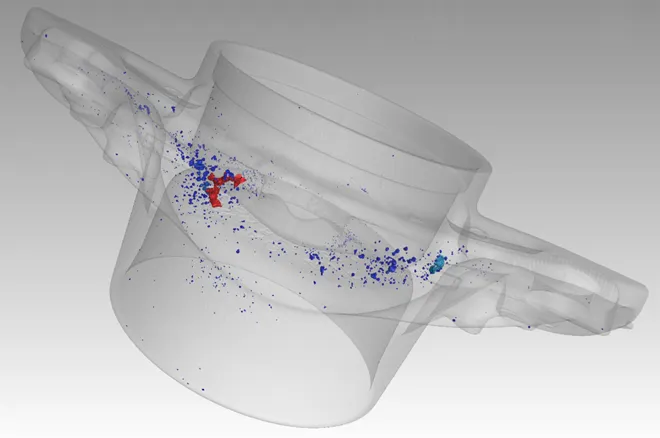
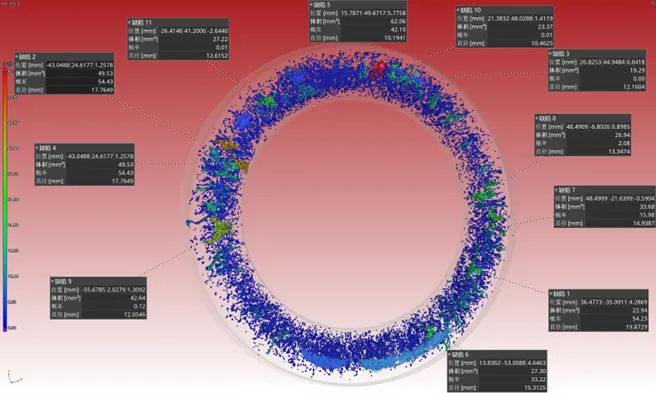
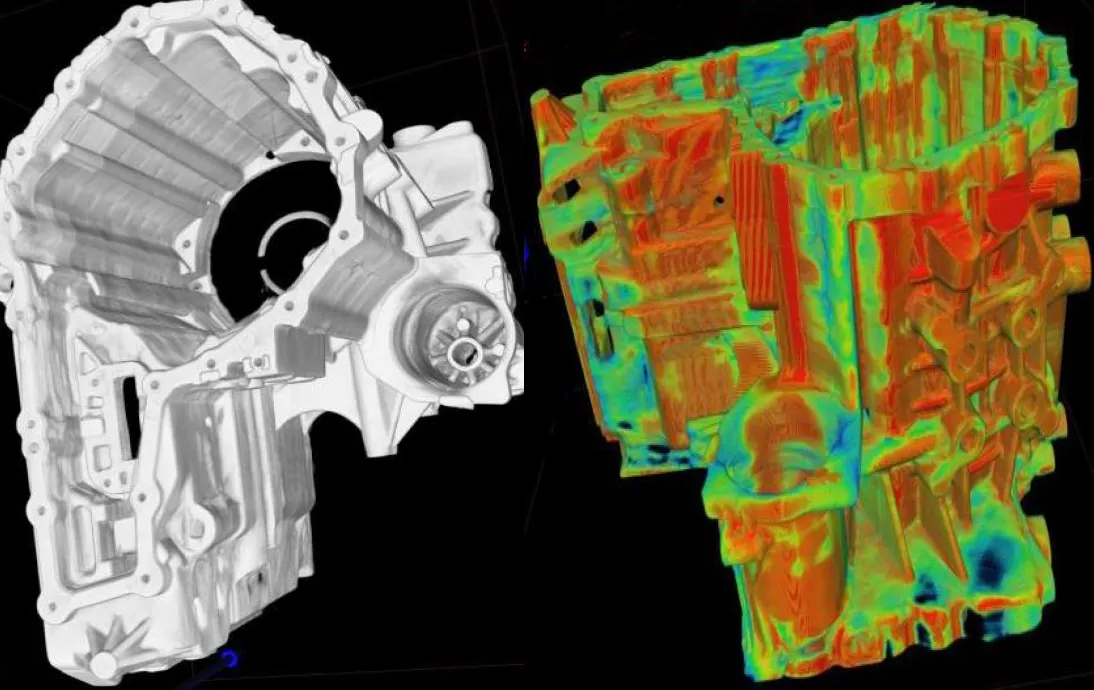
Chaque pore est détecté, mesuré et codé par couleur selon son volume. Le résultat est une cartographie des défauts de toute la pièce, et non une coupe d'échantillon.
Épaisseur de paroi et géométrie
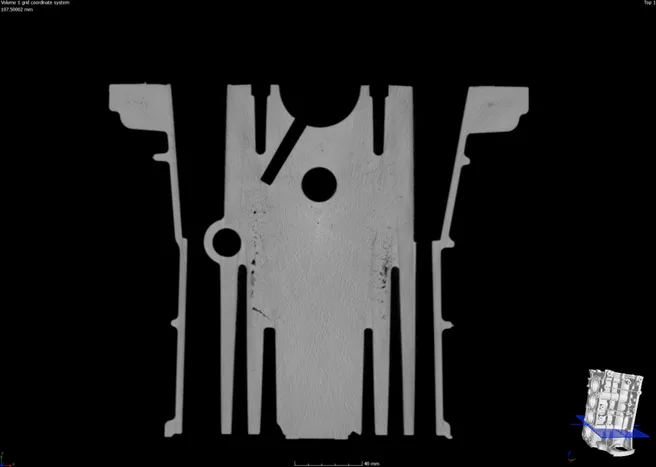
L'épaisseur de paroi est mesurée sur toute la pièce moulée et comparée au modèle CAO, y compris dans les canaux internes qu'aucun palpeur n'atteint.
Pièces moulées de grande taille et pièces de structure
Les grandes pièces moulées en aluminium et les sections épaisses exigent de l'énergie et de la course. Les systèmes horizontaux et haute énergie sont conçus pour les deux.
Toutes ces tâches d'inspection sont présentées en détail dans notre présentation consacrée à la fonderie.
Exemples de scans
Ce que montrent les données.
Systèmes
Chaque pore mesuré. Chaque paroi contrôlée.
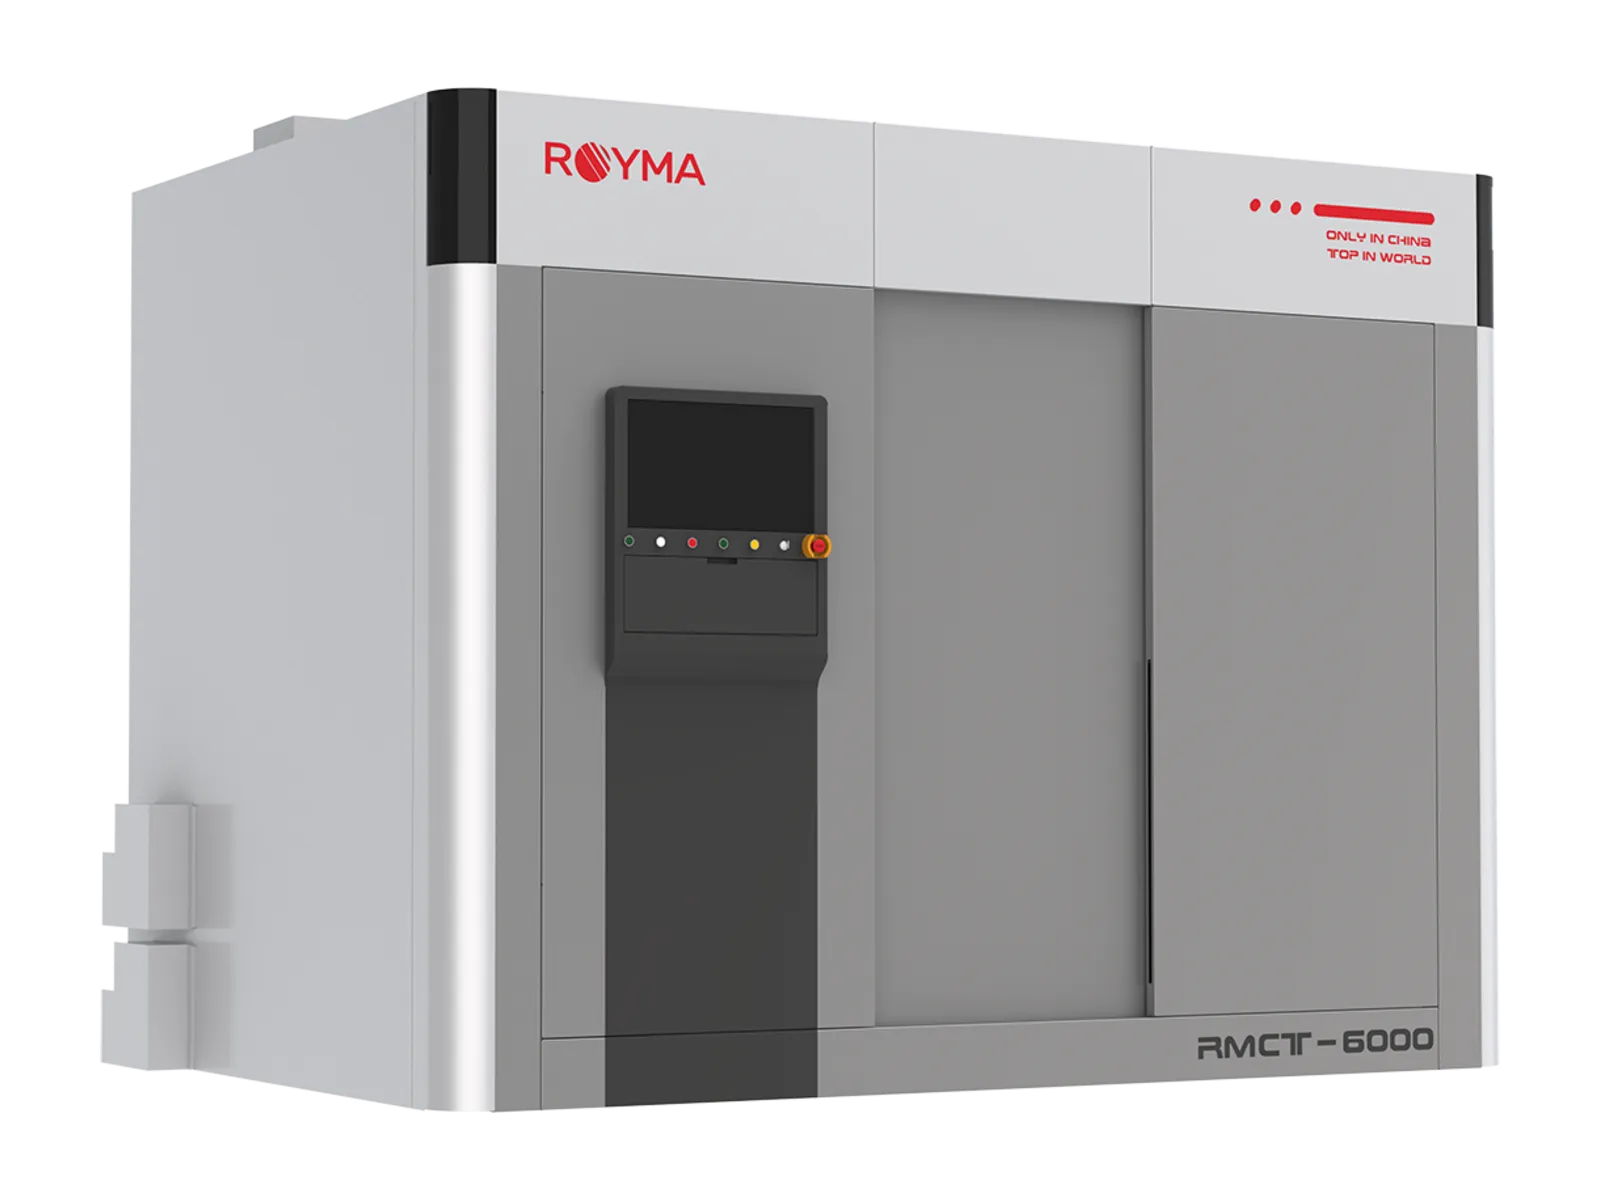
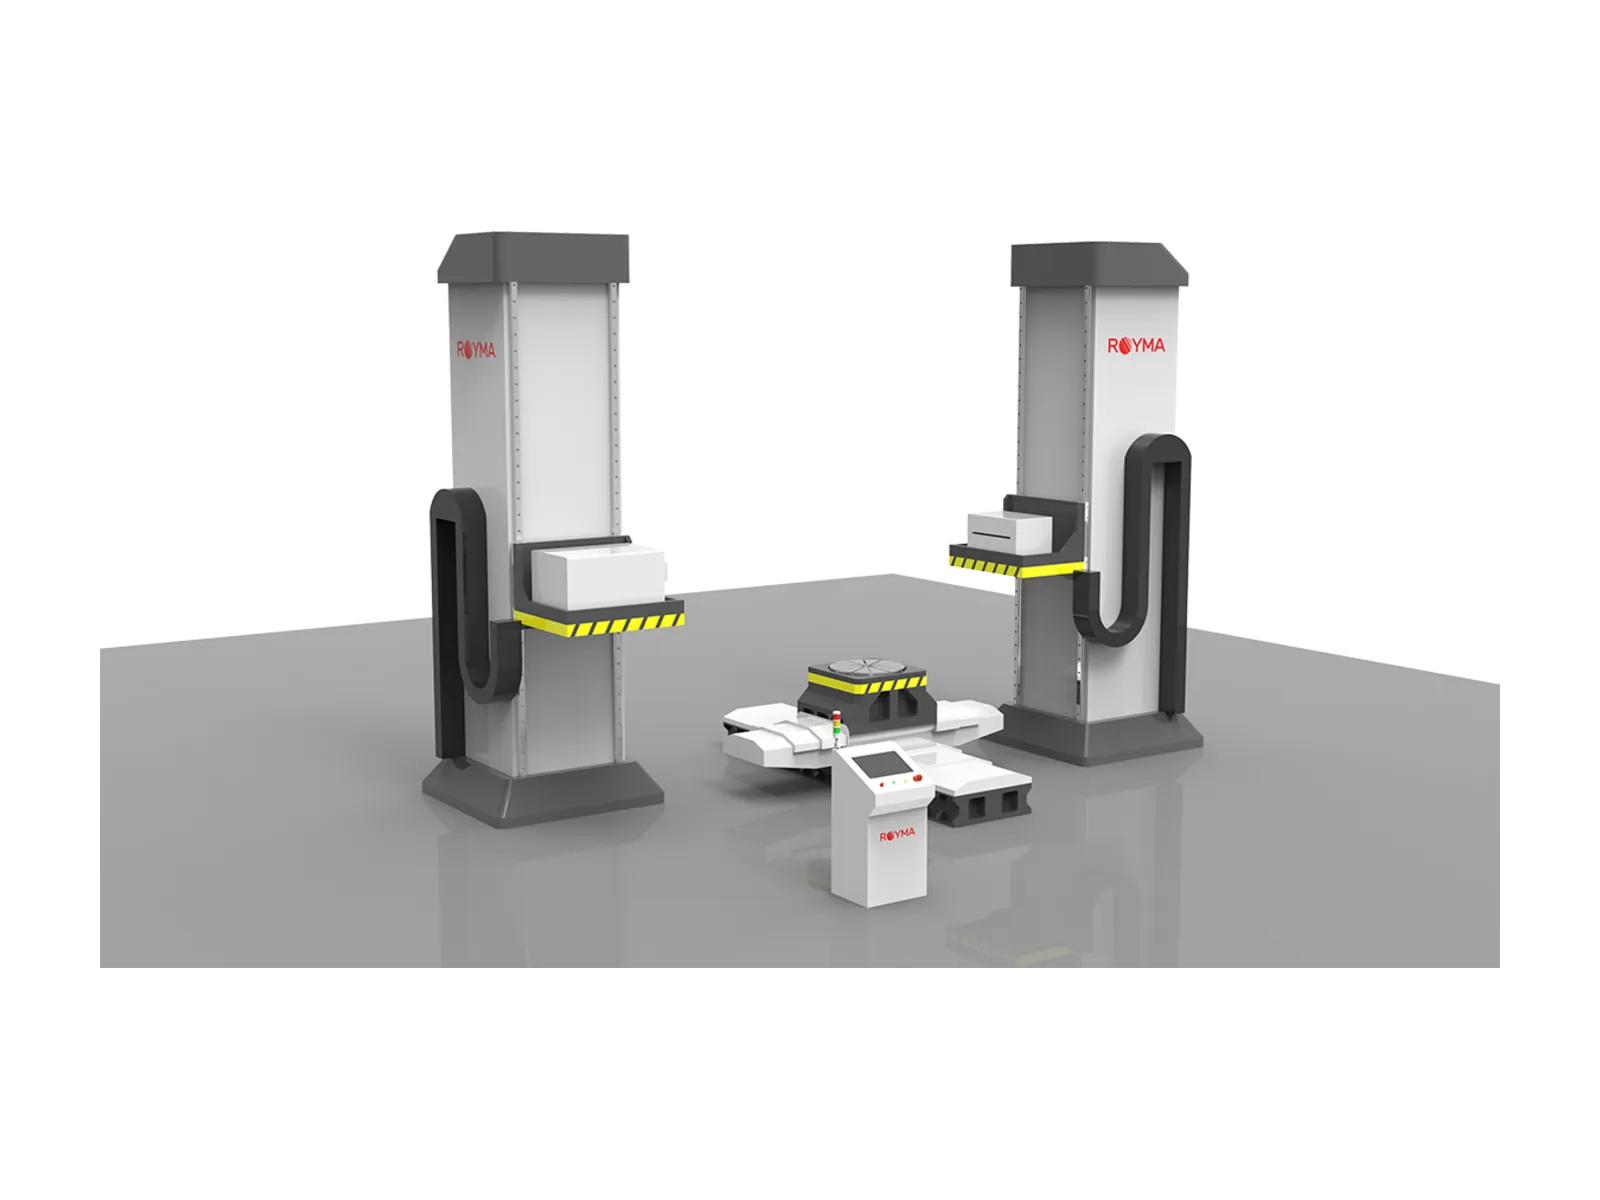
Royma propose la CT pour les pièces moulées sous pression, en sable et à la cire perdue, du carter posé sur la table du laboratoire à la pièce de structure installée dans une salle dédiée. La RMCT4000 scanne les pièces moulées en aluminium et en magnésium avec une source microfocus de 225 ou 300 kV, en trois tailles de cabine, jusqu'à une résolution de 4 µm. La RMCT6000 y ajoute une source minifocus de 450 ou 600 kV et un détecteur linéaire pour les pièces épaisses et denses jusqu'à ø 1000 × 1500 mm et 100 kg.
Là où les tubes à rayons X s'arrêtent, la RMCT10000 poursuit : sa source à accélérateur linéaire de 1 à 9 MeV scanne les grandes pièces moulées en fonte et en acier, les carters à parois épaisses et les assemblages complets avec des charges allant jusqu'à 1000 kg, et restitue un volume de la pièce entière. Les fonderies disposent ainsi d'une seule méthode d'inspection pour l'échantillon au laboratoire, la première pièce d'un nouvel outillage et la pièce de structure au poste de réception.
Le résultat est une cartographie des défauts de toute la pièce moulée : chaque pore et chaque retassure avec son volume et sa position, l'épaisseur de paroi sur l'ensemble de la pièce et l'écart par rapport au modèle CAO sous forme de carte de couleurs. La décision d'accepter, de retoucher ou de rebuter dépend de la présence d'un pore dans une zone usinée ou dans un chemin de charge, et non d'une coupe d'échantillon.

En pratique
De la première pièce à la série.
À la validation de l'outillage, le volume CT montre en un seul scan le gauchissement, les écarts d'épaisseur de paroi et la porosité, de sorte que les corrections de l'outillage reposent sur des données mesurées. En production série, une recette enregistrée évalue chaque échantillon de la même manière et indique la porosité par zone par rapport aux limites convenues pour la pièce ; une dérive du process apparaît ainsi sous forme de tendance avant que des pièces ne échouent au test de pression.
Les canaux internes, les galeries de refroidissement et les passages à noyaux sont mesurés là où aucun palpeur n'accède, et les surépaisseurs d'usinage sont vérifiées sur la pièce réelle avant la première passe. Royma Europe scanne les pièces moulées des clients avant la définition d'un système, de sorte que l'énergie et la durée du scan sont connues pour la pièce réelle.
Questions
Questions sur la CT pour la fonderie.
- Quel système CT pour quelle pièce de fonderie ?
- Pièces de fonderie en aluminium de petite et moyenne taille : le RMCT4000. Pièces en aluminium grandes ou denses et sections épaisses : le RMCT6000 avec sa source minifoyer de 450 ou 600 kV. Pièces moulées en fonte et en acier, parois épaisses et assemblages complets : le RMCT10000 avec sa source à accélérateur linéaire.
- La CT permet-elle de savoir si une porosité sera ouverte par l'usinage ?
- Oui. Chaque porosité est indiquée avec sa position et sa distance à la surface usinée définie dans le modèle CAO ; les porosités situées dans la surépaisseur d'usinage ou dans une surface d'étanchéité sont ainsi signalées séparément de celles qui sont sans conséquence.
- La CT remplace-t-elle la coupe d'échantillon ?
- Pour la porosité, le retrait et l'épaisseur de paroi, le volume CT couvre la pièce entière, alors qu'une coupe ne montre qu'un seul plan. De nombreuses fonderies conservent la coupe pour l'étalonnage et utilisent la CT pour l'évaluation de routine.
- Combien de temps dure le scan d'une pièce de fonderie ?
- Cela dépend de la taille, du matériau et de la résolution choisie ; le scan d'un carter en laboratoire prend quelques minutes, celui d'une grande pièce de fonderie en haute énergie davantage. Un scan d'essai sur la pièce réelle donne la valeur exacte.
Actualités
Notes d'application et actualités.
Actualités ·
Royma Laboratory CT cartographie la porosité de carters de robots moulés
Actualités ·
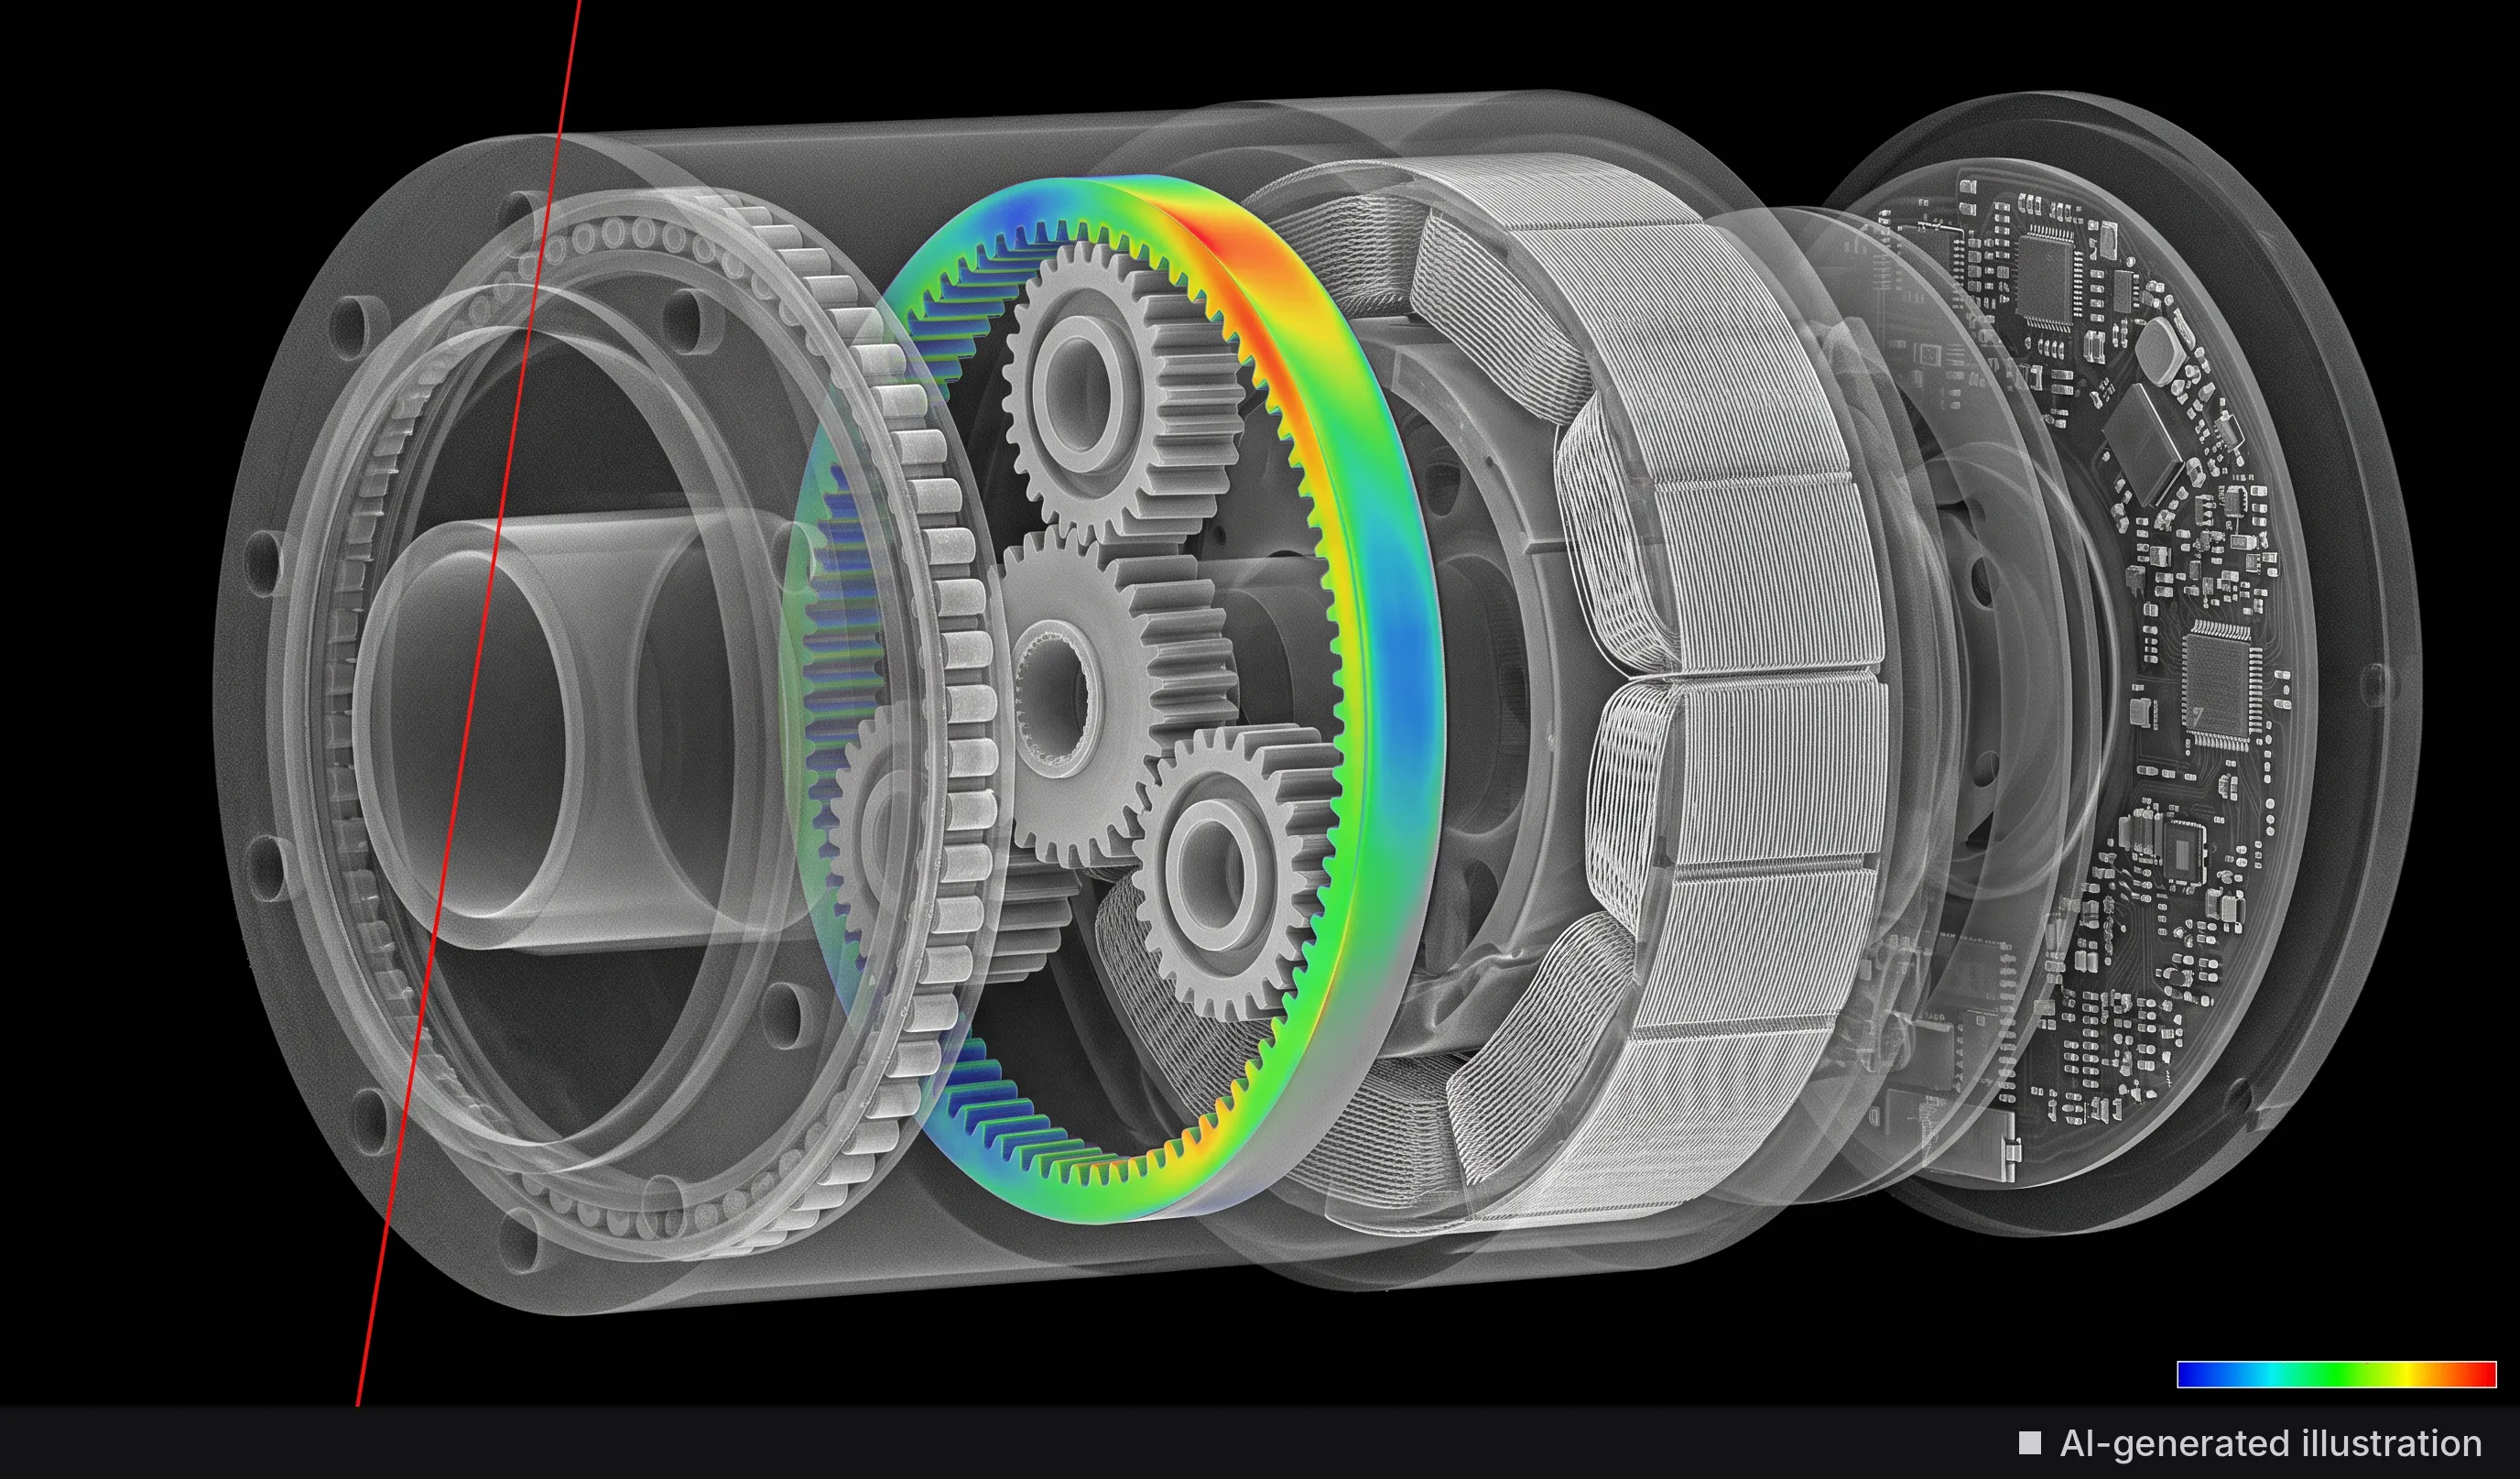
Royma étend le contrôle CT avec comparaison CAO aux réducteurs et aux pièces structurelles de robots humanoïdes
Note d'application ·