
Note d'application ·
Démontrer la maîtrise de la porosité, du décalage de noyau et de l'épaisseur de paroi lors du passage aux noyaux de sable imprimés
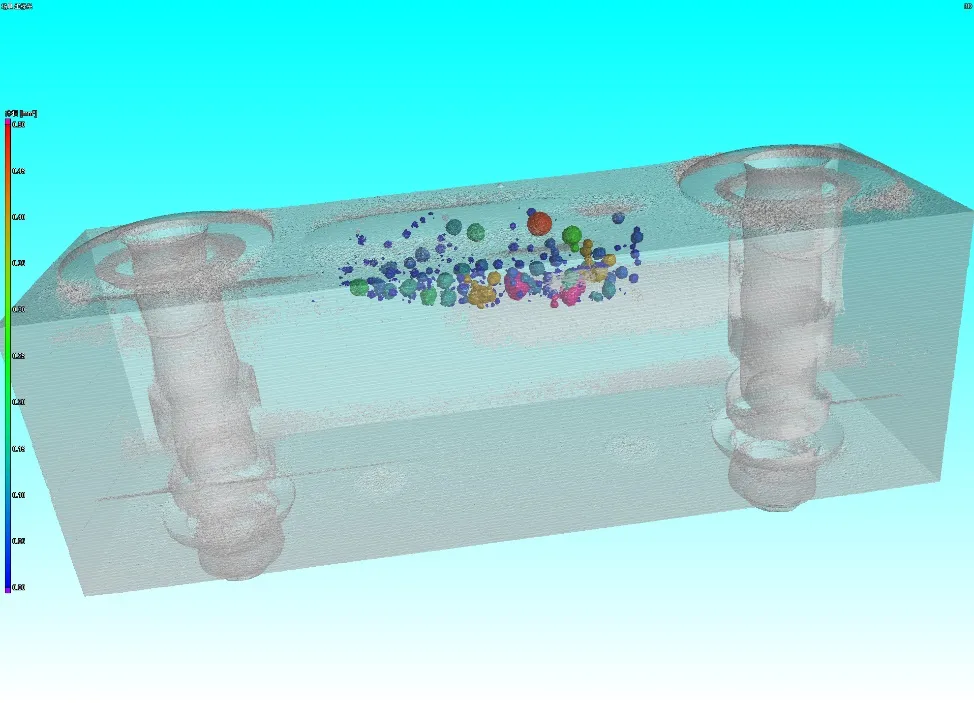
Le scanner CT de laboratoire Royma apporte aux fonderies une réponse mesurée sur la porosité, la position du noyau et l'épaisseur de paroi lorsqu'elles passent aux noyaux de sable imprimés en 3D. Une cellule de contrôle sur mesure, équipée d'une source de rayons X de 225 kV, d'un plateau rotatif et de 780 mm de course de table, scanne en 3D de grandes pièces de fonderie en aluminium. Notre logiciel d'analyse restitue ensuite la porosité sous forme de fraction surfacique et volumique, chaque pore étant cartographié.
Cette note d'application s'adresse aux ingénieurs process et qualité en fonderie qui évaluent les noyaux imprimés. Elle montre ce que mesure un scan de tomographie assistée par ordinateur (CT) sur les premières pièces coulées et comment le résultat appuie la validation du nouveau procédé.
La CT démontre ce que change un noyau imprimé à l'intérieur de la pièce coulée
Les noyaux de sable imprimés permettent des géométries de noyau que le tir de noyaux conventionnel ne peut pas produire. Des fonderies à travers l'Europe les adoptent pour couler des parois plus minces et des pièces en aluminium plus intégrées. Le gain ne compte que s'il est démontré sur la pièce : une porosité identique ou inférieure, le noyau là où le plan le place et chaque paroi dans la tolérance.
Ces trois points se situent à l'intérieur de la pièce coulée. Une radiographie 2D montre la porosité sous forme d'ombre, mais ne permet pas de dire à quelle profondeur se trouve un pore. Elle ne permet pas non plus de mesurer une paroi masquée par une autre paroi. La coupe mesure un seul plan et détruit la pièce. Un scan CT préserve la pièce coulée et fournit un volume 3D que vous pouvez sectionner à n'importe quelle position.
Trois questions reviennent lors de la qualification d'un nouveau procédé de noyautage :
- Porosité : la porosité gazeuse et de retrait dans les zones critiques est-elle identique ou meilleure qu'avec les noyaux précédents ?
- Position du noyau : le noyau est-il resté là où il a été placé, ou s'est-il déplacé ou a-t-il flotté pendant la coulée ?
- Épaisseur de paroi : les parois minces que permettent les nouveaux noyaux atteignent-elles partout leur épaisseur nominale ?
L'analyse automatique de la porosité remplace la lecture visuelle
L’analyse de porosité de Royma s’effectue directement sur le volume CT. Elle calcule le taux de porosité surfacique sur chaque coupe ainsi que le taux de vide volumique pour la pièce entière ou pour une région choisie. Les pores détectés apparaissent dans des cartes codées par couleur sur les coupes 2D et dans les rendus 3D.
Pour chaque pore, le logiciel indique son diamètre et sa position dans la pièce. L’évaluation basée sur l’IA fournit en outre une probabilité statistique pour chaque détection. Le résultat est une valeur documentée, et non le jugement d’un opérateur sur une image en niveaux de gris. Vous pouvez comparer, sur une même base, des essais réalisés avec des noyaux imprimés et des pièces coulées issues de votre procédé actuel.
« Une fonderie qui passe aux noyaux imprimés a besoin de preuves, pas d’impressions », déclare Jens Lübbehüsen, directeur technique de Royma Europe. « Le scan CT fournit une valeur de porosité pour chaque pièce coulée et montre où se situe chaque pore ; l’ancien et le nouveau procédé peuvent ainsi être comparés pièce par pièce. »
Un seul scan contrôle aussi la position du noyau et l’épaisseur de paroi
Le scan qui révèle les pores contient aussi la géométrie complète de la pièce coulée. Les canaux et cavités internes formés par le noyau apparaissent aussi nettement que les surfaces extérieures. Comparé au modèle CAO, le volume montre si le noyau a créé sa cavité à la position prévue. Il montre aussi si une paroi mince est plus fine d’un côté, signe typique d’un décalage de noyau.
Les données étant en 3D, l’épaisseur de paroi est contrôlée sur l’ensemble de la pièce coulée, et non à quelques positions de coupe. Un seul scan répond aux trois questions sur une même pièce, et celle-ci reste disponible pour d’autres essais.
Une cellule dimensionnée pour la pièce coulée, et non pour une cabine
Les grandes pièces de structure coulées et les carters de boîtes de vitesses ou de transmissions dépassent souvent la taille de pièce admissible d’une cabine CT standard. Pour de telles pièces, Royma construit une cellule d’inspection hors ligne conçue sur mesure. Elle associe un module source de rayons X de 225 kV et détecteur à un module d’axes XZ et à un plateau rotatif, ce qui permet une reconstruction CT complète, et pas seulement une radiographie 2D.
La table se déplace jusqu’à 780 mm sur l’axe X et 450 mm sur l’axe Z. L’enceinte blindée au plomb mesure environ 2500 × 2500 × 1800 mm. Un support en plastique POM maintient la pièce coulée sur la table.
| Valeur indiquée | Cellule d’inspection CT de laboratoire Royma pour pièces coulées |
|---|---|
| Installation | Hors ligne, conçue sur mesure pour les pièces du client |
| Source de rayons X | Module source-détecteur 225 kV |
| Mouvement | Module d’axes XZ et plateau rotatif pour la reconstruction CT |
| Course de la table | Axe X jusqu’à 780 mm ; axe Z jusqu’à 450 mm |
| Enceinte blindée | Env. 2500 × 2500 × 1800 mm |
| Analyse de porosité | Taux de porosité surfacique et taux de vides volumique ; cartes 2D et 3D en code couleur |
| Données par pore | Diamètre, position et probabilité de détection |
Conseils pratiques pour qualifier un nouveau procédé de noyaux
Scannez des pièces issues du procédé existant et des essais avec noyaux imprimés, coulées dans le même alliage et avec le même modèle. La comparaison se fait alors selon les mêmes critères et à la même résolution. Définissez les zones critiques et les classes de taille de pores de votre cahier des charges de réception avant la série d’essais, afin que les tailles de pores mesurées soient évaluées par rapport à celles-ci dès le premier scan.
Le niveau de détail que la CT permet de résoudre dépend de la taille de la pièce, de l’épaisseur de paroi et de l’alliage. Une petite zone scannée près de la source montre des pores plus fins qu’un carter entier scanné en une seule fois. Nous recommandons donc un scan d’essai de vos propres pièces coulées avant de fixer les plans d’échantillonnage et les limites d’acceptation. D’autres tâches de contrôle de pièces coulées sont décrites sur la page des applications fonderie.
Royma Europe propose des scans d’essai de pièces coulées issues d’essais avec noyaux imprimés, ainsi qu’un accompagnement pour définir une cellule d’inspection CT adaptée à vos pièces. Contact : Jens Lübbehüsen, directeur technique, Royma Europe, j.luebbehuesen@roymatek.eu, +49 1709782937 – www.roymatek.eu.
Royma Europe, Leibniz Universität Hannover – Institut für Produktentwicklung und Gerätebau, Gebäude 8143, An d. Universität 1, 30823 Garbsen, Allemagne.