
Alkalmazási jegyzet ·
A porozitás, a mageltolódás és a falvastagság szabályozásának igazolása a nyomtatott homokmagokra áttérő öntödékben
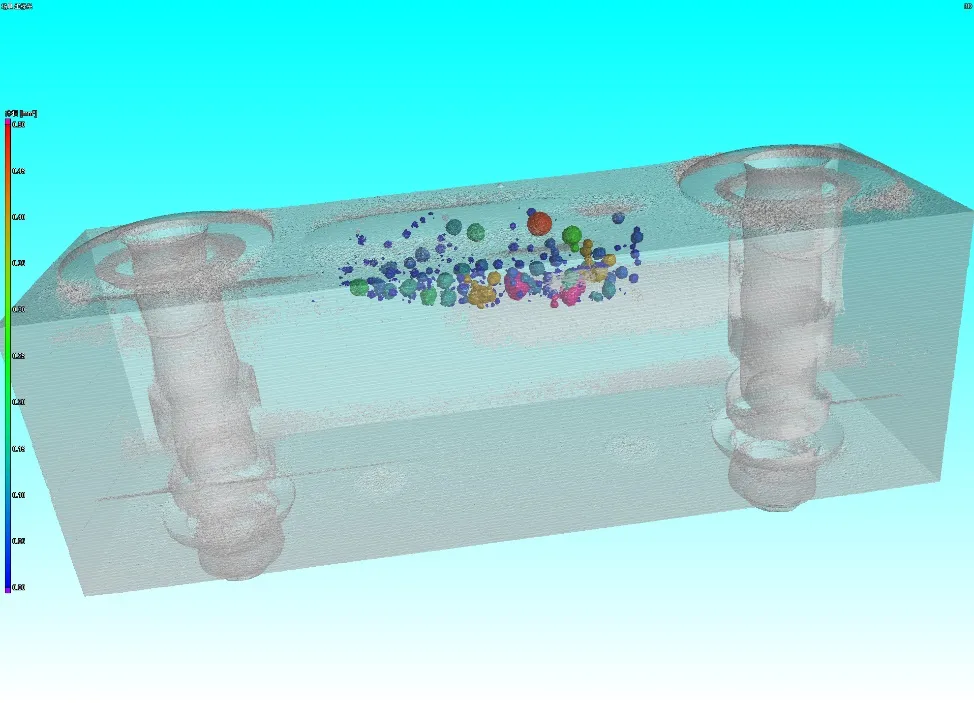
A Royma Laboratory CT mért választ ad az öntödéknek a porozitásra, a magpozícióra és a falvastagságra, amikor 3D-nyomtatott homokmagokra váltanak. Egy egyedi vizsgálócella 225 kV-os röntgenforrással, forgóasztallal és 780 mm-es asztalmozgással 3D-ben szkenneli a nagy alumíniumöntvényeket. Elemzőszoftverünk ezután a porozitást terület- és térfogatarányként adja meg, minden pórust feltérképezve.
Ez az alkalmazási jegyzet a nyomtatott magokat értékelő öntödei folyamat- és minőségügyi mérnököknek szól. Megmutatja, mit mér a komputertomográfiás (CT) szkennelés az első öntvényeken, és hogyan támasztja alá az eredmény az új eljárás szabadra bocsátását.
A CT bizonyítja, mit változtat a nyomtatott mag az öntvény belsejében
A nyomtatott homokmagok olyan maggeometriákat tesznek lehetővé, amelyeket a hagyományos magbelövés nem képes előállítani. Európa-szerte öntödék alkalmazzák őket vékonyabb falú és integráltabb alumínium alkatrészek öntésére. Az előny csak akkor számít, ha az alkatrészen igazolták: azonos vagy alacsonyabb porozitás, a mag a rajz szerinti helyen, és minden fal a tűrésen belül.
Mindhárom az öntvény belsejében található. A 2D röntgenfelvétel a porozitást árnyékként mutatja, de nem tudja megmondani, milyen mélységben van egy pórus. Egy másik fal mögött rejtőző falat sem tud megmérni. A metszetkészítés egyetlen síkot mér, és tönkreteszi az alkatrészt. A CT-szkennelés sértetlenül hagyja az öntvényt, és olyan 3D térfogatot ad, amelyet tetszőleges helyen fel lehet metszeni.
Egy új mageljárás minősítésekor három kérdés tér vissza rendszeresen:
- Porozitás: a kritikus zónákban a gáz- és zsugorodási porozitás azonos vagy jobb, mint a korábbi magoknál?
- Magpozíció: a mag ott maradt, ahová helyezték, vagy elmozdult, esetleg felúszott az öntés közben?
- Falvastagság: az új magokkal lehetővé váló vékony falak mindenhol elérik a névleges vastagságot?
Az automatikus porozitáselemzés leváltja a szemrevételezéses értékelést
A Royma porozitáselemzése közvetlenül a CT-térfogaton dolgozik. Kiszámítja a felületi porozitási arányt minden egyes szeleten, valamint a térfogati üregarányt a teljes alkatrészre vagy egy kijelölt tartományra. Az észlelt pórusok színkódolt térképeken jelennek meg a 2D-s szeleteken és a 3D-s megjelenítéseken.
A szoftver minden pórusra megadja az átmérőjét és az alkatrészen belüli helyzetét. Az MI-alapú kiértékelés ezenfelül statisztikai valószínűséget is megad minden egyes észleléshez. Az eredmény dokumentált mérőszám, nem pedig a kezelő szürkeárnyalatos képről alkotott megítélése. A nyomtatott magokkal végzett kísérleteket így azonos alapon hasonlíthatja össze a meglévő eljárásával készült öntvényekkel.
„Az a öntöde, amely nyomtatott magokra tér át, bizonyítékot igényel, nem benyomást” – mondja Jens Lübbehüsen, a Royma Europe műszaki igazgatója. „A CT-felvétel minden öntvényre megadja a porozitási értéket, és megmutatja, hol található az egyes pórusok helye, így a régi és az új eljárás alkatrészenként összehasonlítható.”
Egyetlen felvétel a magpozíciót és a falvastagságot is ellenőrzi
Ugyanaz a felvétel, amely a pórusokat mutatja, az öntvény teljes geometriáját is tartalmazza. A mag által kialakított belső csatornák és üregek ugyanolyan jól láthatók, mint a külső felületek. A CAD-modellel összevetve a térfogatadatok megmutatják, hogy a mag az üreget a tervezett helyzetben hozta-e létre. Azt is megmutatják, hogy egy vékony fal az egyik oldalon vékonyabb-e, ami a mageltolódás tipikus jele.
Mivel az adatok 3D-sek, a falvastagság az egész öntvényen ellenőrizhető, nem csupán néhány metszeti helyen. Egyetlen felvétel egy alkatrészen mindhárom kérdésre választ ad, és az alkatrész további vizsgálatokhoz is rendelkezésre áll.
Az öntvényhez méretezett cella, nem egy szekrényhez
A nagyméretű szerkezeti öntvények, valamint a váltóházak és hajtóműházak mérete gyakran meghaladja a szabványos CT-szekrények alkatrészméretét. Ilyen alkatrészekhez a Royma az adott alkatrészre tervezett, offline vizsgálócellát épít. Ez egy 225 kV-os röntgenforrás–detektor modult kombinál egy XZ-tengelymodullal és egy forgó platformmal, amely teljes CT-rekonstrukciót tesz lehetővé, nem csupán 2D radiográfiát.
A tárgyasztal az X-tengelyen legfeljebb 780 mm-t, a Z-tengelyen legfeljebb 450 mm-t tesz meg. Az ólomárnyékolású burkolat mérete megközelítőleg 2500 × 2500 × 1800 mm. Az öntvényt POM műanyag tartó rögzíti az asztalon.
| Megadott érték | Royma Laboratory CT vizsgálócella öntvényekhez |
|---|---|
| Telepítés | Offline, az ügyfél alkatrészeihez tervezve |
| Röntgenforrás | 225 kV-os forrás–detektor modul |
| Mozgás | XZ-tengelymodul és forgó platform a CT-rekonstrukcióhoz |
| Asztalmozgás | X-tengely legfeljebb 780 mm; Z-tengely legfeljebb 450 mm |
| Árnyékolt burkolat | Kb. 2500 × 2500 × 1800 mm |
| Porozitáselemzés | Felületi porozitási arány és térfogati üregarány; színkódolt 2D és 3D térképek |
| Pórusonkénti adatok | Átmérő, pozíció és kimutatási valószínűség |
Gyakorlati tudnivalók új magkészítési eljárás minősítéséhez
Vizsgálja be a meglévő eljárással és a nyomtatottmag-kísérletekkel készült öntvényeket, amelyeket azonos ötvözetből és azonos mintával öntöttek. Így az összehasonlítás azonos kritériumok szerint és azonos felbontásban történik. A kísérleti sorozat előtt határozza meg a kritikus zónákat és az átvételi előírásában szereplő pórusméret-osztályokat, hogy a mért pórusméreteket már az első felvételtől ezekhez lehessen viszonyítani.
A CT által feloldott részletesség az alkatrész méretétől, a falvastagságtól és az ötvözettől függ. A forráshoz közel vizsgált kis terület finomabb pórusokat mutat, mint egy egy darabban vizsgált teljes ház. Ezért javasoljuk, hogy a mintavételi tervek és az átvételi határértékek rögzítése előtt készüljön próbafelvétel saját öntvényeiről. Az öntvényvizsgálat további feladatait az öntvényalkalmazások oldalán ismertetjük.
A Royma Europe próbafelvételeket kínál a nyomtatottmag-kísérletekből származó öntvényekről, valamint segítséget nyújt az Ön alkatrészeihez tartozó CT-vizsgálócella meghatározásában. Forduljon Jens Lübbehüsenhez, a Royma Europe műszaki igazgatójához: j.luebbehuesen@roymatek.eu, +49 1709782937 – www.roymatek.eu.
Royma Europe, Leibniz Universität Hannover – Institut für Produktentwicklung und Gerätebau, Gebäude 8143, An d. Universität 1, 30823 Garbsen, Németország.