
Alkalmazások
Additív gyártás.
A nyomtatott alkatrészek belsejében.
Vizsgálati feladatok
Bizonyíték a nyomtatott alkatrészekhez.
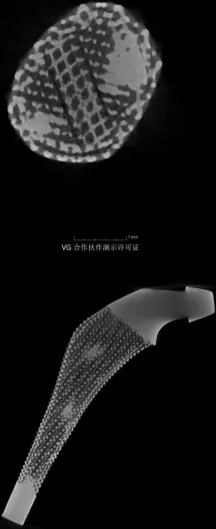
A nyomtatott alkatrészben belső csatornák, rácsszerkezetek és a folyamattól függő porozitás található. A CT mindhármat az alkatrész károsítása nélkül ellenőrzi.
Porozitás és összeolvadási hiány
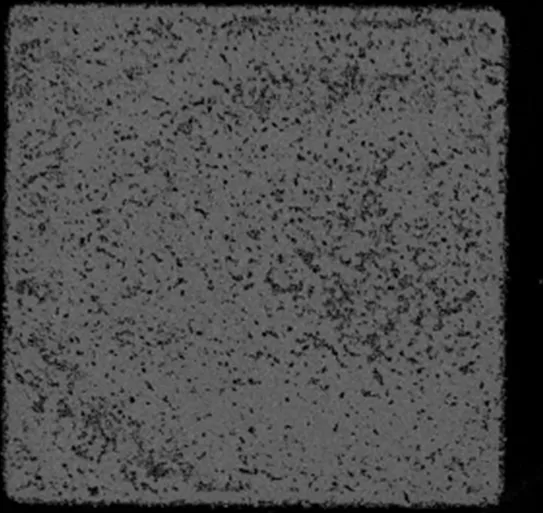
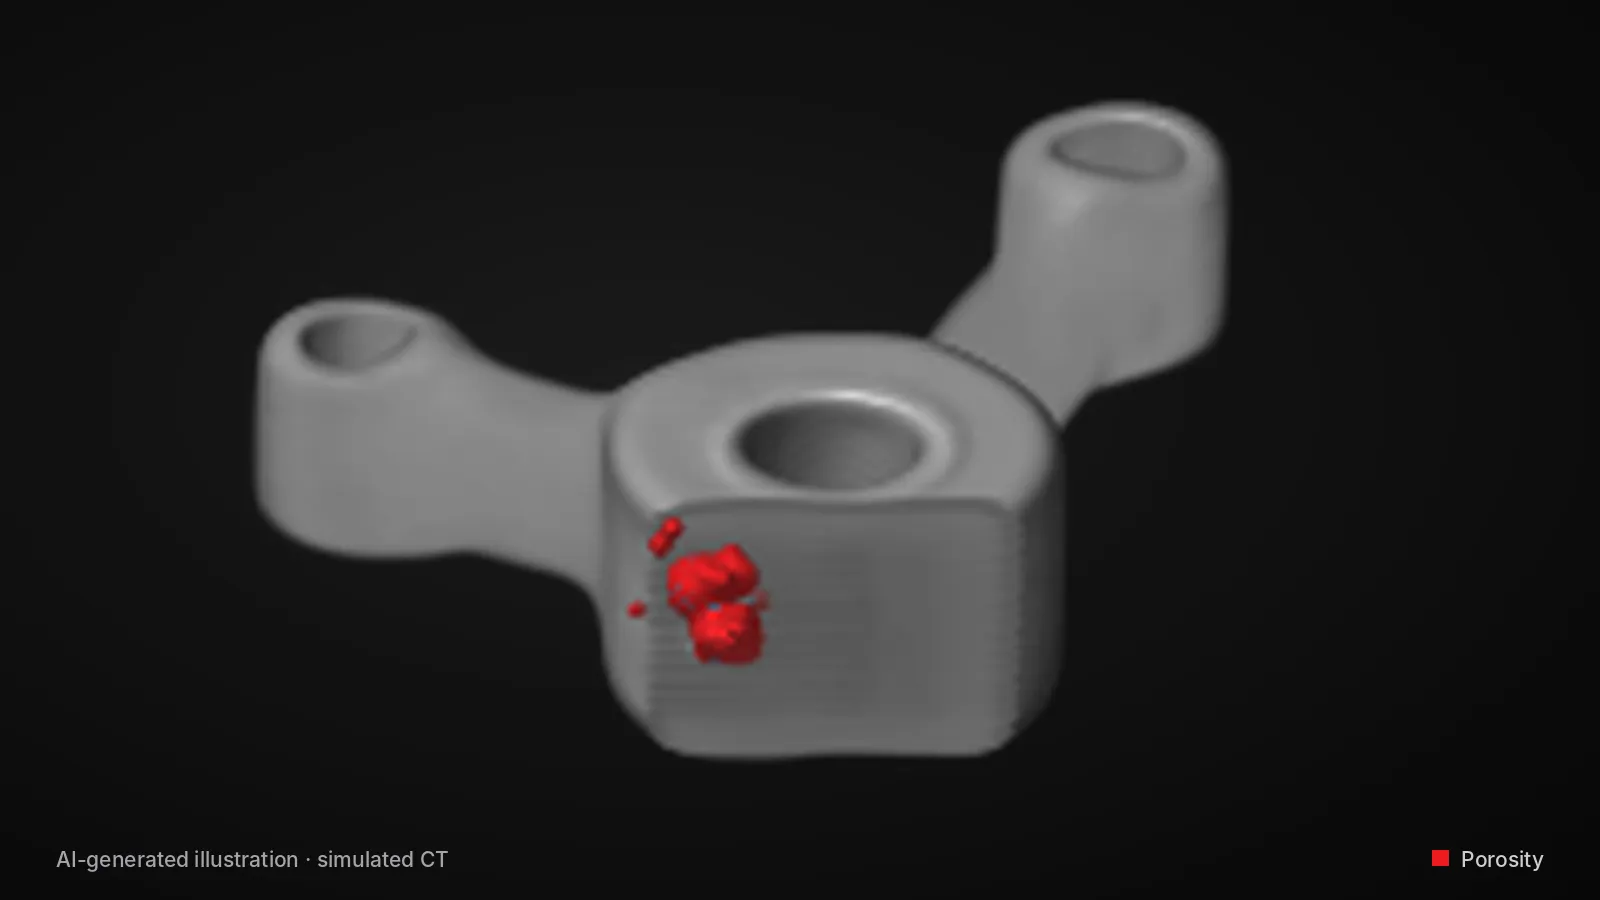
A pórusokat és az összeolvadatlan tartományokat a teljes térfogatban kimutatjuk, majd méret és elhelyezkedés szerint értékeljük.
Belső csatornák és rácsszerkezetek
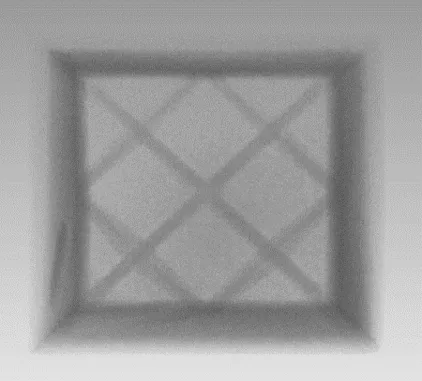
A csatornákat visszamaradt por és elzáródás szempontjából, a rácsszerkezet szálait pedig teljesség és vastagság szempontjából ellenőrizzük.
Geometria
A CT-térfogatot belül és kívül is összevetjük a CAD-modellel, így látszik a gyártás utáni torzulás és eltérés.
Mérési példák
Amit az adatok megmutatnak.
Rendszerek
A teljes nyomtatott alkatrész, belül és kívül.
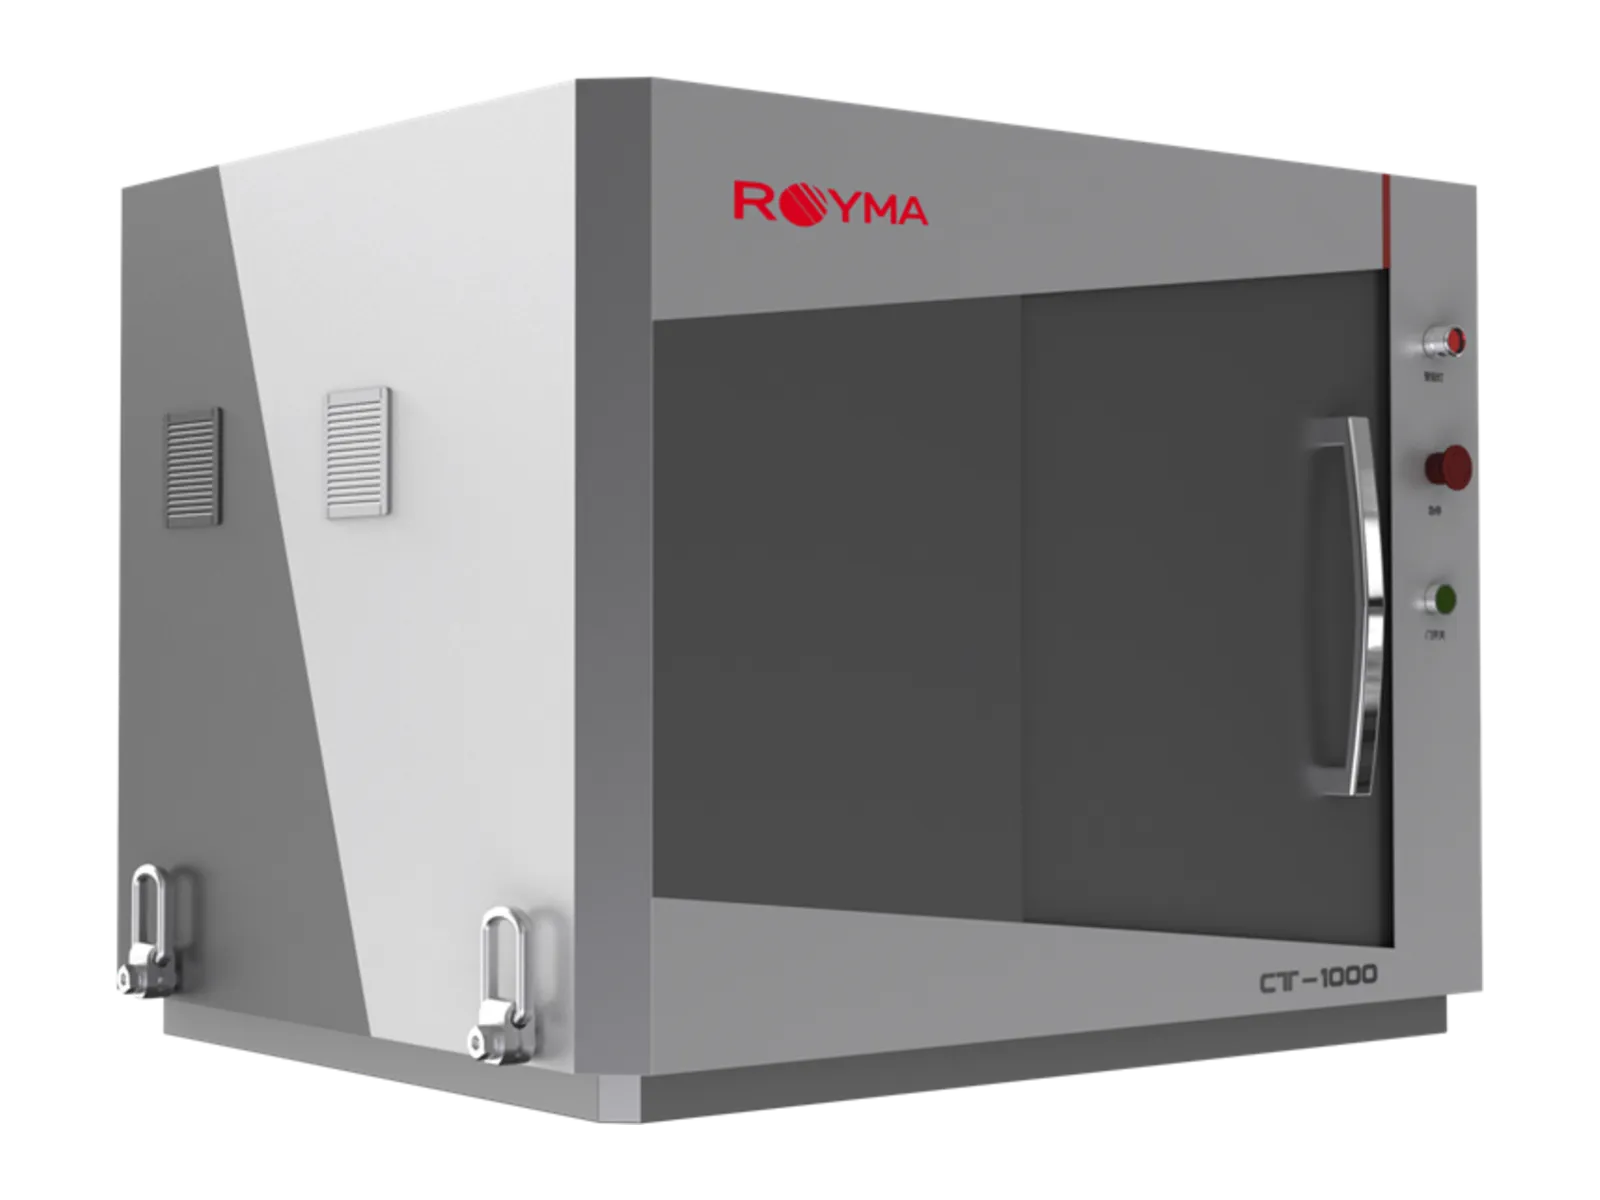
A Royma CT-megoldásokat kínál additív gyártással készült fém és polimer alkatrészekhez, a nyomtató melletti próbatesttől a kész komponensig. Az RMCT4000 akár ø 575 × 830 mm méretű alkatrészeket vizsgál 225 vagy 300 kV-os mikrofókuszú röntgenforrással, 4 µm-ig terjedő felbontással, három kabinmérettel. Az asztali RMCT1000 az asztalon értékeli a próbakockákat, próbatesteket és kis alkatrészeket, egykattintásos képalkotással.
A CT-térfogat megmutatja, mit hagyott a folyamat az alkatrész belsejében: a pórusokat és az összeolvadási hibákat méret és elhelyezkedés szerint, a csatornákban maradt port, a rácsszerkezet szálainak teljességét és vastagságát, valamint az alkatrész CAD-modelljéhez képesti torzulását. A gyártók olyan minősítési módszerhez jutnak, amely nem használja fel az alkatrészt, és minden gyártási ciklusról folyamatdokumentációt kapnak.
Mivel ugyanaz a recept minden gyártási ciklust azonos módon értékel, a porozitás vagy a geometria változása a folyamat trendjében jelenik meg, nem pedig később egy selejtes alkatrészként.

A gyakorlatban
Minősítse a folyamatot, szabadítsa fel az alkatrészt.
A porozitást a teljes térfogatban értékeljük, és zónánként jelentjük, így az alátámasztás vagy túlnyúlás közelében fellépő összeolvadási hiba (lack of fusion) elkülönül az egyenletes háttérporozitástól. A belső csatornákat teljes hosszukban ellenőrizzük elzáródás és visszamaradt por szempontjából, a rácsszerkezeteket pedig hiányzó vagy vékony rudak szempontjából.
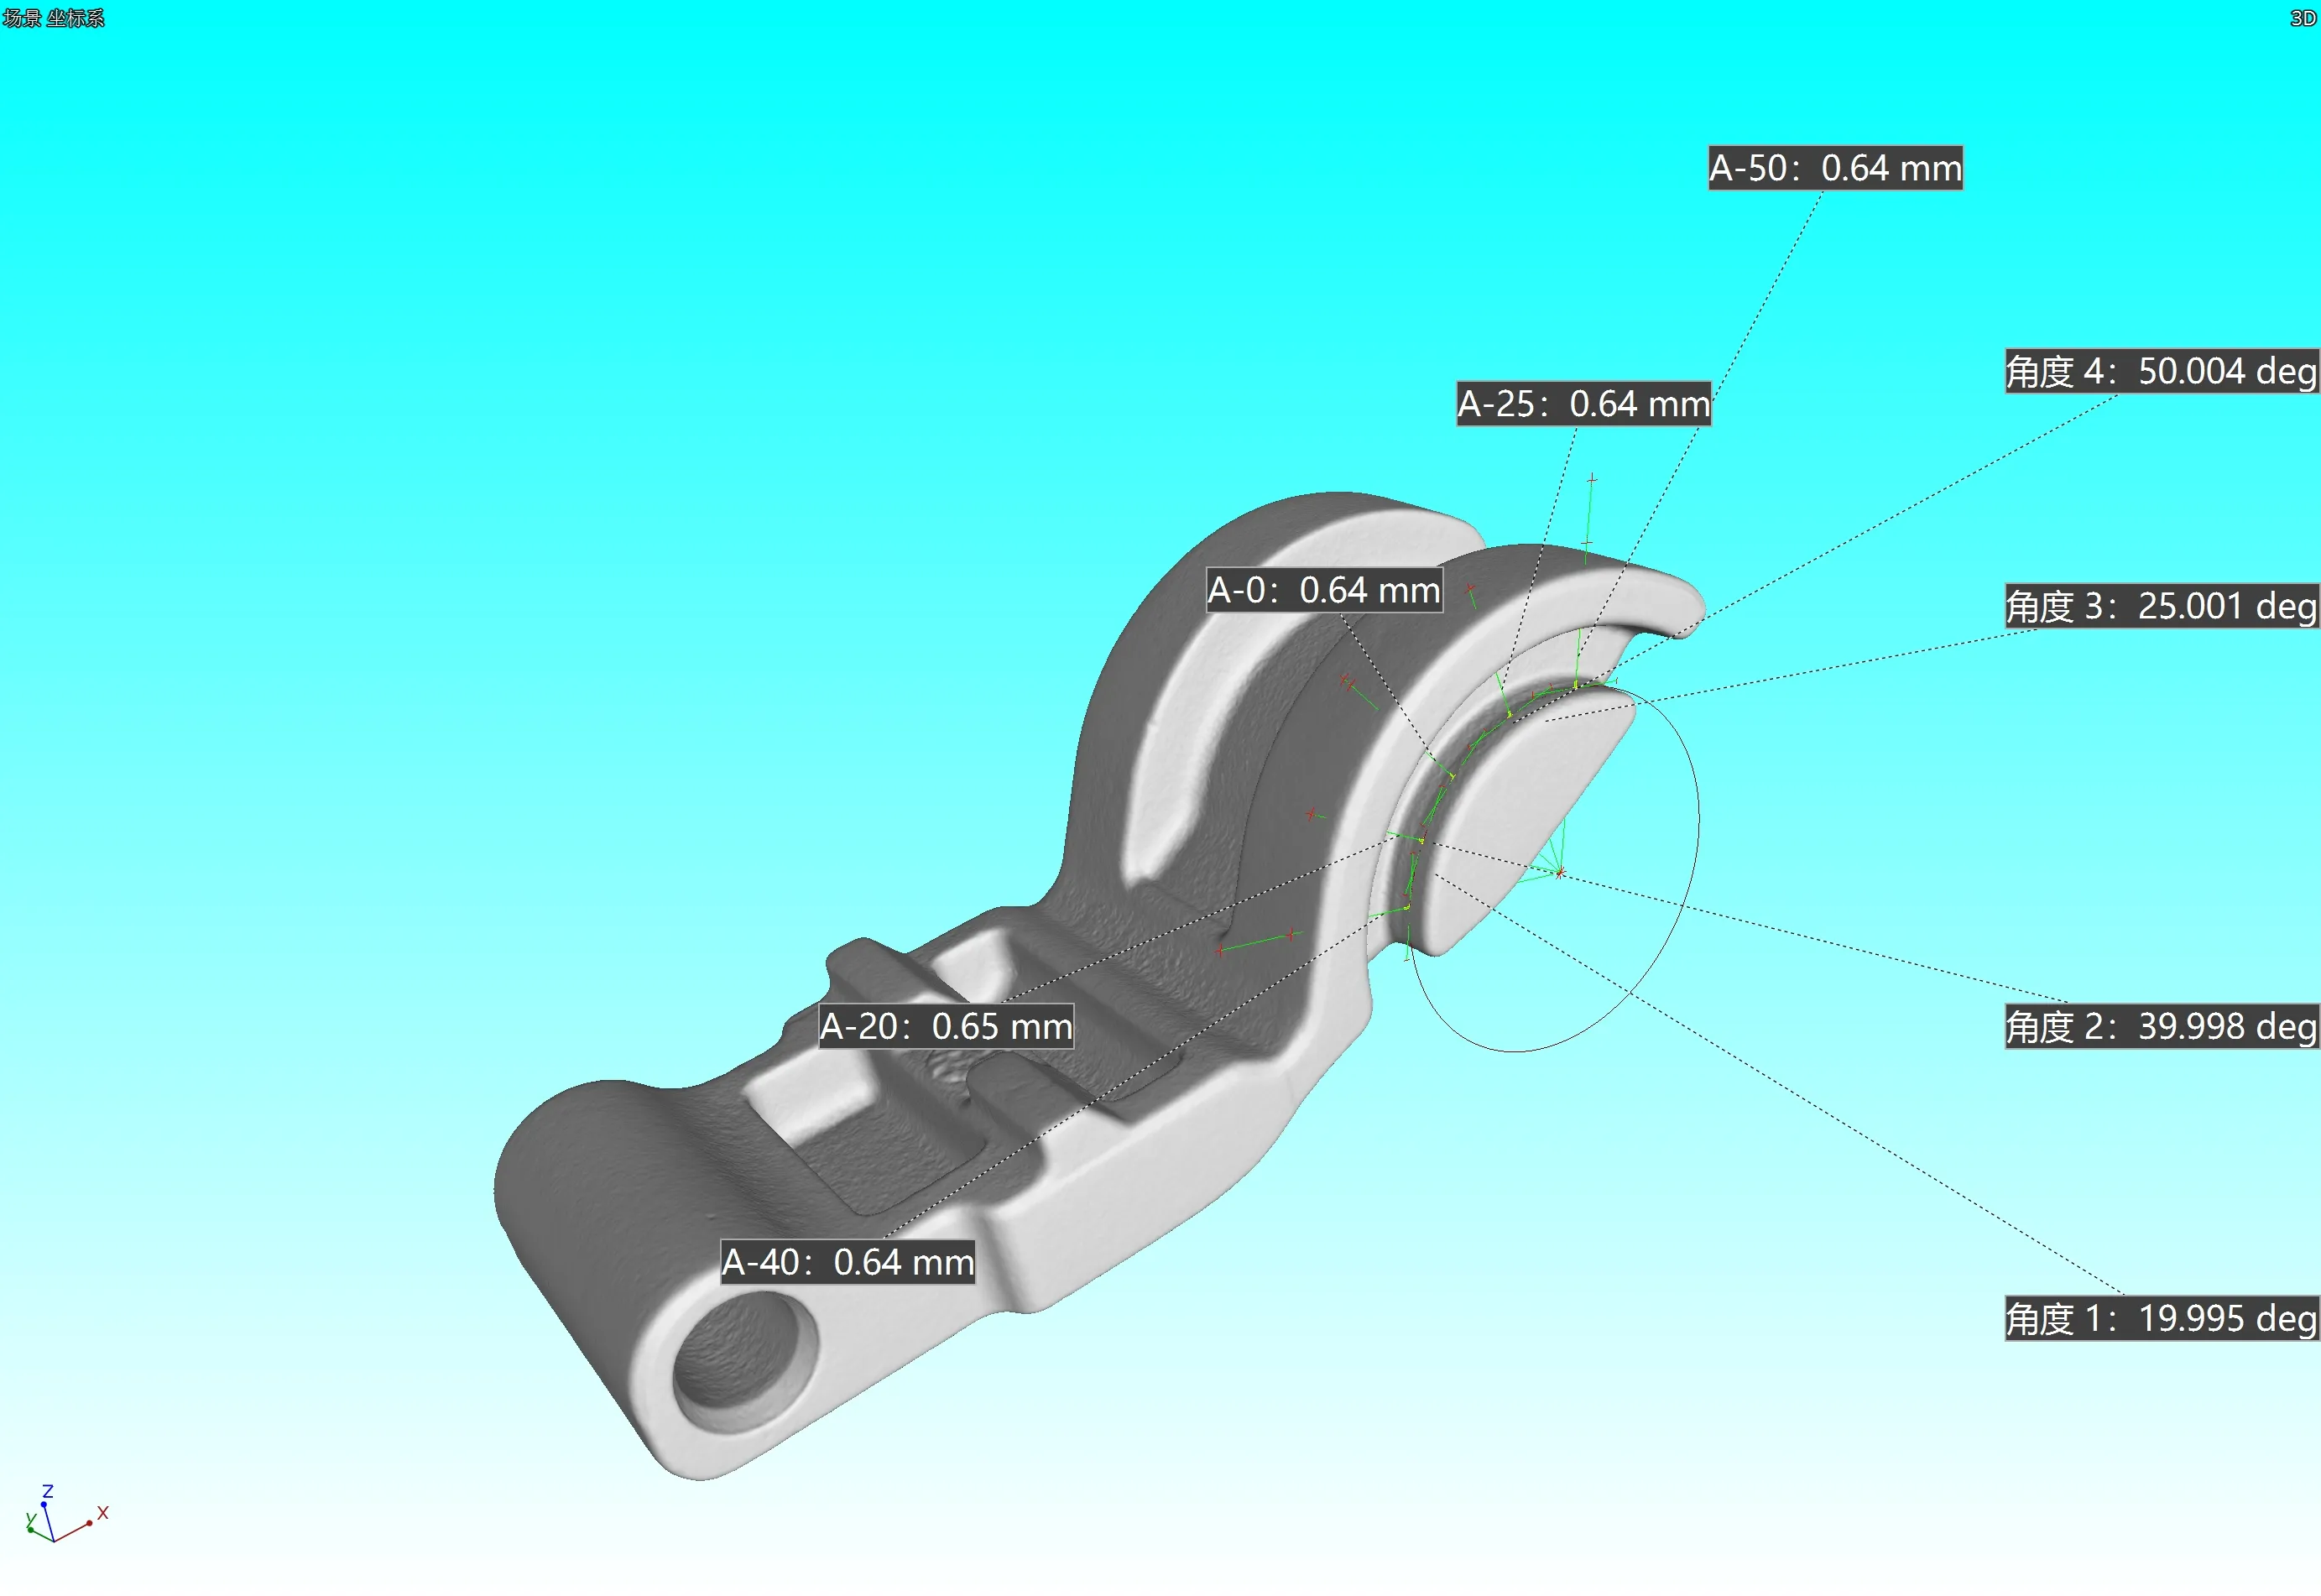
A névleges–tényleges összehasonlítás a torzulást és a zsugorodást színtérképként mutatja az alkatrész belsejében és külsején, ami visszacsatolást ad az építési irányhoz és a modell kompenzálásához. Az egyes építések során kinyomtatott próbatesteket ugyanazzal a receptúrával szkenneljük, és az építési dokumentációval együtt archiváljuk.
Az utókezelt alkatrészeket hőkezelés, megmunkálás vagy meleg izosztatikus sajtolás után ismét szkenneljük, és a térfogatokat összehasonlítjuk: a zárt pórusok, a megváltozott geometria és a megmaradt ráhagyás a különbségből olvasható le. Ugyanez igaz a polimer alkatrészekre is, ahol a vetemedést és a rétegek közötti kötést a térfogaton értékeljük.
Kérdések
Kérdések az additív gyártás CT-vizsgálatáról.
- Kimutathatja a CT a nyomtatott fémalkatrészek összeolvadási hibáit?
- Igen. Az összeolvadási hibákat és a pórusokat a teljes térfogatban kimutatjuk, és méret, pozíció és zóna szerint jelentjük, így látható az összefüggésük az építési iránnyal és az alátámasztásokkal.
- Hogyan ellenőrzik a belső csatornákat?
- A csatornát a CT-térfogatban követjük a hossza mentén; az elzáródásokat, a visszamaradt port és a falvastagság-eltéréseket ott jelenítjük meg, ahol előfordulnak, az alkatrész elvágása nélkül.
- Melyik rendszer alkalmas próbatestekhez és kis alkatrészekhez?
- Az asztali RMCT1000, 4 µm térbeli felbontással és egykattintásos képalkotással; a nagyobb alkatrészek és a teljes építőlapok az RMCT4000-re kerülnek.
- Minősítési bizonylat-e a CT-szkennelés?
- A szkennelést a paramétereivel és az elemzési receptúrával együtt tároljuk, így egy építés porozitása és geometriája megismételhető módon dokumentált, és összehasonlítható a későbbi építésekkel.
Hírek
Alkalmazástechnikai leírások és hírek.
Alkalmazási jegyzet ·
A Royma RMCT4000 additív gyártási CT-t visz a repülőgépipari alkatrészek porozitás- és CAD-ellenőrzésébe
Hír ·
A Royma a precíziós öntvények CT-vizsgálatát az additív gyártásba is elhozza
Alkalmazási jegyzet ·