
Uygulamalar
Eklemeli imalat.
Basılı parçaların içi.
Muayene görevleri
Basılı parçalar için kanıt.
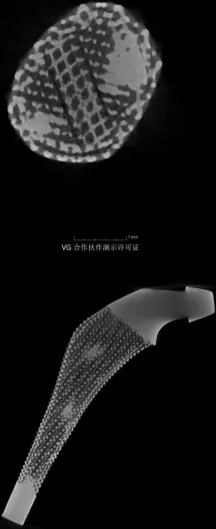
Basılı bir parçada iç kanallar, kafes yapılar ve prosese bağlı bir gözeneklilik bulunur. CT, parçayı tahrip etmeden bu üçünü de kontrol eder.
Gözeneklilik ve kaynaşma eksikliği
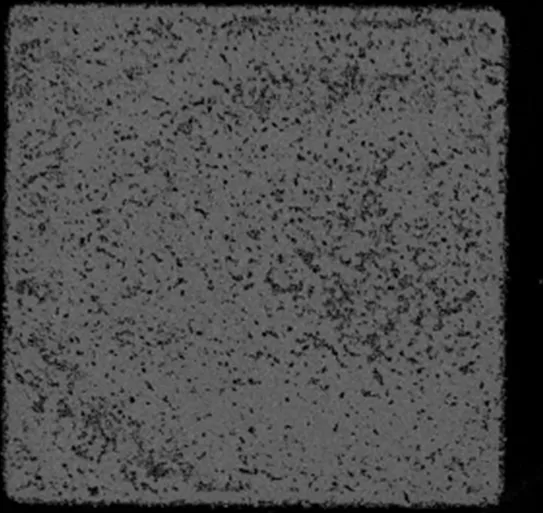
Gözenekler ve kaynaşmamış bölgeler tüm hacim boyunca tespit edilir; boyutlarına ve konumlarına göre değerlendirilir.
İç kanallar ve kafes yapılar
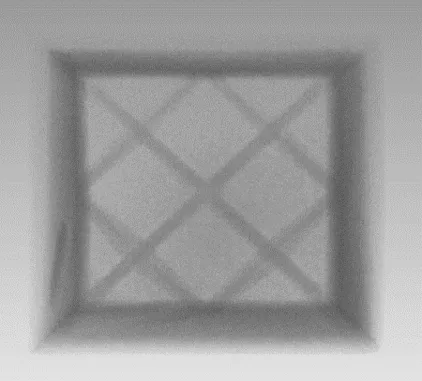
Kanallar artık toz ve tıkanma açısından, kafes yapı çubukları ise eksiksizlik ve kalınlık açısından kontrol edilir.
Geometri
CT hacmi, imalat sonrası çarpılma ve sapmaları göstermek için CAD modeliyle hem iç hem dış yüzeyde karşılaştırılır.
Tarama örnekleri
Verilerin gösterdikleri.
Sistemler
Eklemeli imalatla üretilmiş parçanın tamamı, içi ve dışıyla.
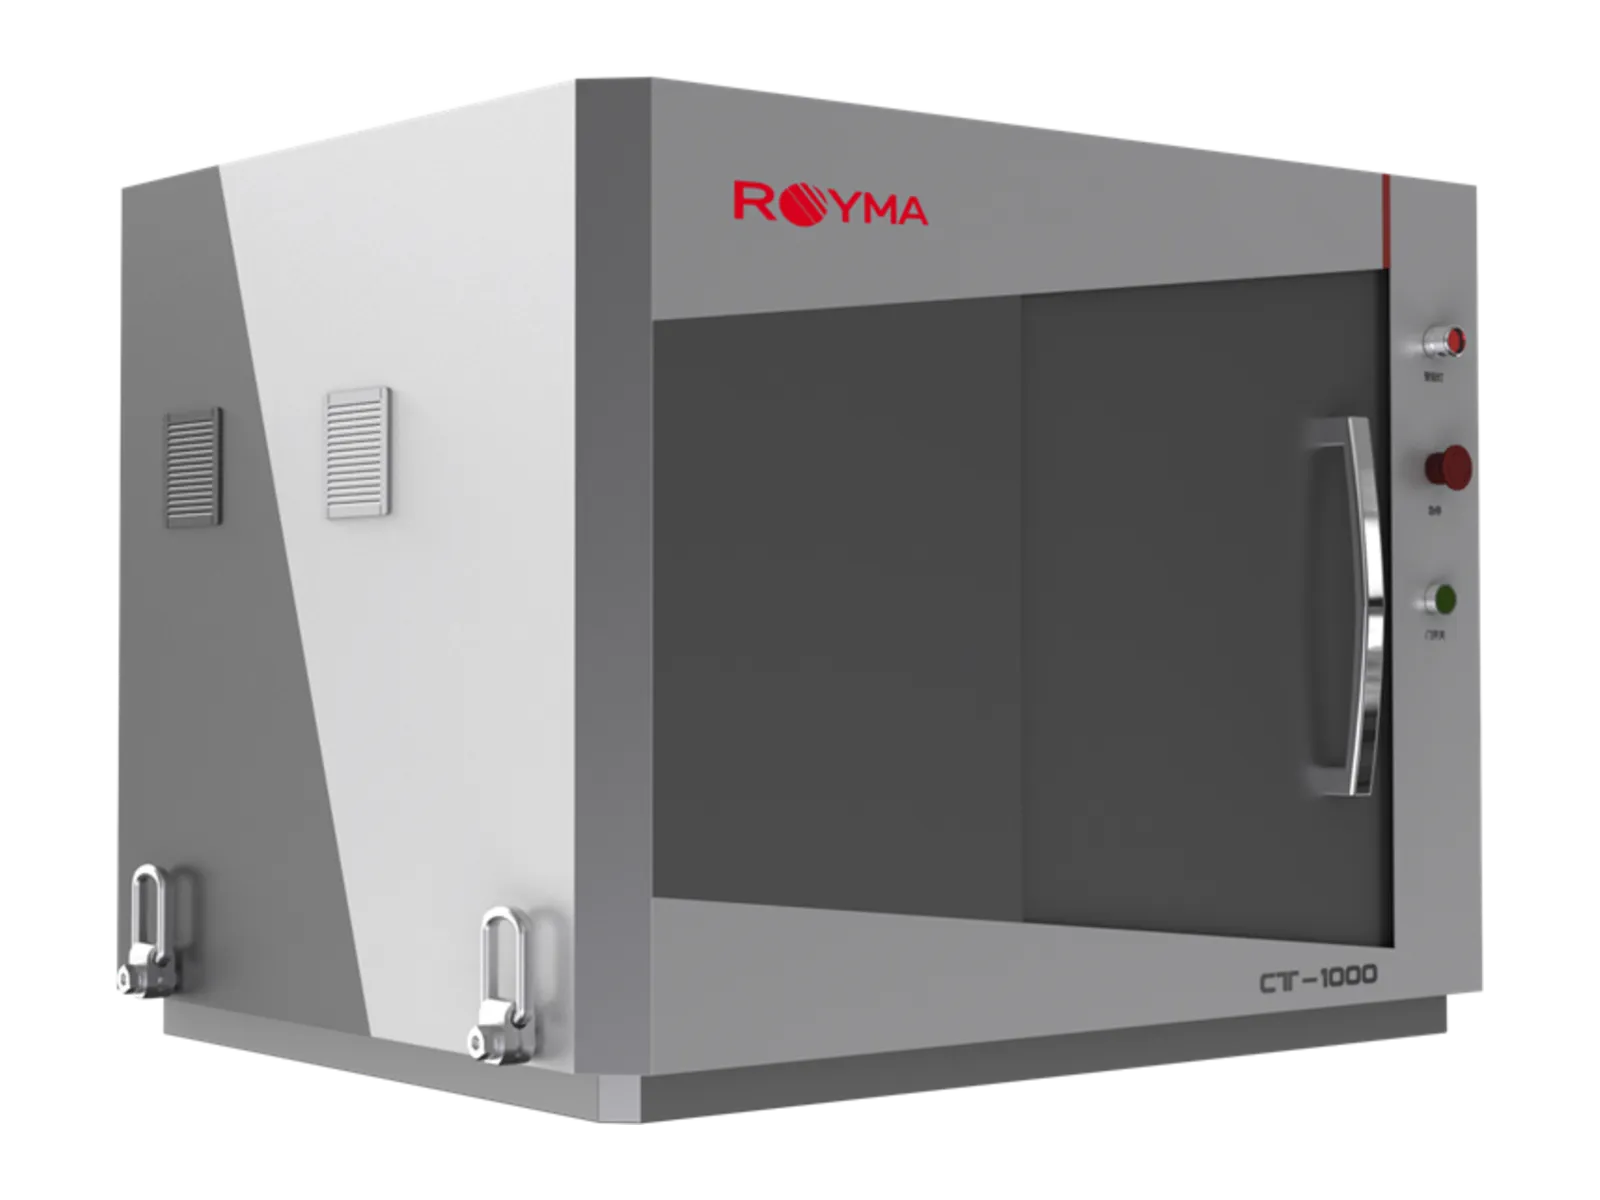
Royma, eklemeli imalatla üretilmiş metal ve polimer parçalar için BT çözümleri sunar; yazıcının yanındaki test numunesinden bitmiş bileşene kadar. RMCT4000, üç farklı kabin boyutuyla, 225 veya 300 kV mikrofokus kaynakla 4 µm'ye kadar çözünürlükte ø 575 × 830 mm'ye kadar parçaları tarar. Masaüstü RMCT1000 ise test küplerini, numuneleri ve küçük parçaları tek tıkla görüntüleme ile tezgâh üzerinde değerlendirir.
BT hacmi, işlemin parçanın içinde bıraktıklarını gösterir: boyutlarına ve konumlarına göre gözenekler ve birleşme eksikliği bölgeleri, kanallardaki artık toz, kafes yapı çubuklarının bütünlüğü ve kalınlığı ile parçanın CAD modeline göre distorsiyonu. Üreticiler, parçayı tüketmeyen bir kalifikasyon yöntemi ve her yapım işi için bir proses kaydı elde eder.
Aynı reçete her yapım işini aynı şekilde değerlendirdiğinden, gözeneklilikte veya geometrideki bir değişim, sonradan hatalı bir parça olarak değil, prosesteki bir eğilim olarak ortaya çıkar.

Uygulamada
Prosesi kalifiye edin, parçayı serbest bırakın.
Gözeneklilik tüm hacim boyunca değerlendirilir ve bölge bazında raporlanır; böylece bir destek veya çıkıntı yakınındaki kaynaşma eksikliği bölgesi, homojen arka plan gözenekliliğinden ayrılır. İç kanallar tüm uzunlukları boyunca tıkanma ve artık toz açısından, kafes yapılar ise eksik veya ince kirişler açısından kontrol edilir.
Nominal-gerçek karşılaştırma, parçanın içinde ve dışında çarpılmayı ve büzülmeyi renk haritası olarak gösterir; bu da yapı yönüne ve modelin kompanzasyonuna geri besleme sağlar. Her üretimle birlikte basılan test numuneleri aynı reçete ile taranır ve üretim kaydıyla birlikte dosyalanır.
Sonradan işlenen parçalar; ısıl işlem, talaşlı imalat veya sıcak izostatik presleme sonrasında yeniden taranır ve hacimler karşılaştırılır: kapanmış gözenekler, değişen geometri ve kalan işleme payı fark üzerinden okunur. Aynı durum polimer parçalar için de geçerlidir; burada çarpılma ve katmanlar arası bağlanma hacim üzerinde değerlendirilir.
Sorular
Eklemeli imalat için BT hakkında sorular.
- BT, basılmış metal parçalardaki kaynaşma eksikliğini tespit edebilir mi?
- Evet. Kaynaşma eksikliği bölgeleri ve gözenekler tüm hacim boyunca tespit edilir; boyut, konum ve bölgeye göre raporlanır, böylece yapı yönü ve desteklerle ilişkileri görülebilir.
- İç kanallar nasıl kontrol edilir?
- Kanal, BT hacminde uzunluğu boyunca izlenir; tıkanmalar, artık toz ve et kalınlığı sapmaları, parça kesilmeden oluştukları yerde gösterilir.
- Test numuneleri ve küçük parçalar için hangi sistem uygundur?
- 4 µm uzamsal çözünürlüğe ve tek tıkla görüntülemeye sahip masaüstü RMCT1000; daha büyük parçalar ve tam yapı plakaları için RMCT4000.
- BT taraması bir kalifikasyon kaydı mıdır?
- Tarama, parametreleri ve analiz reçetesiyle birlikte saklanır; böylece bir üretimin gözenekliliği ve geometrisi tekrarlanabilir biçimde belgelenir ve sonraki üretimlerle karşılaştırılabilir.
Haberler
Uygulama notları ve haberler.
Uygulama notu ·
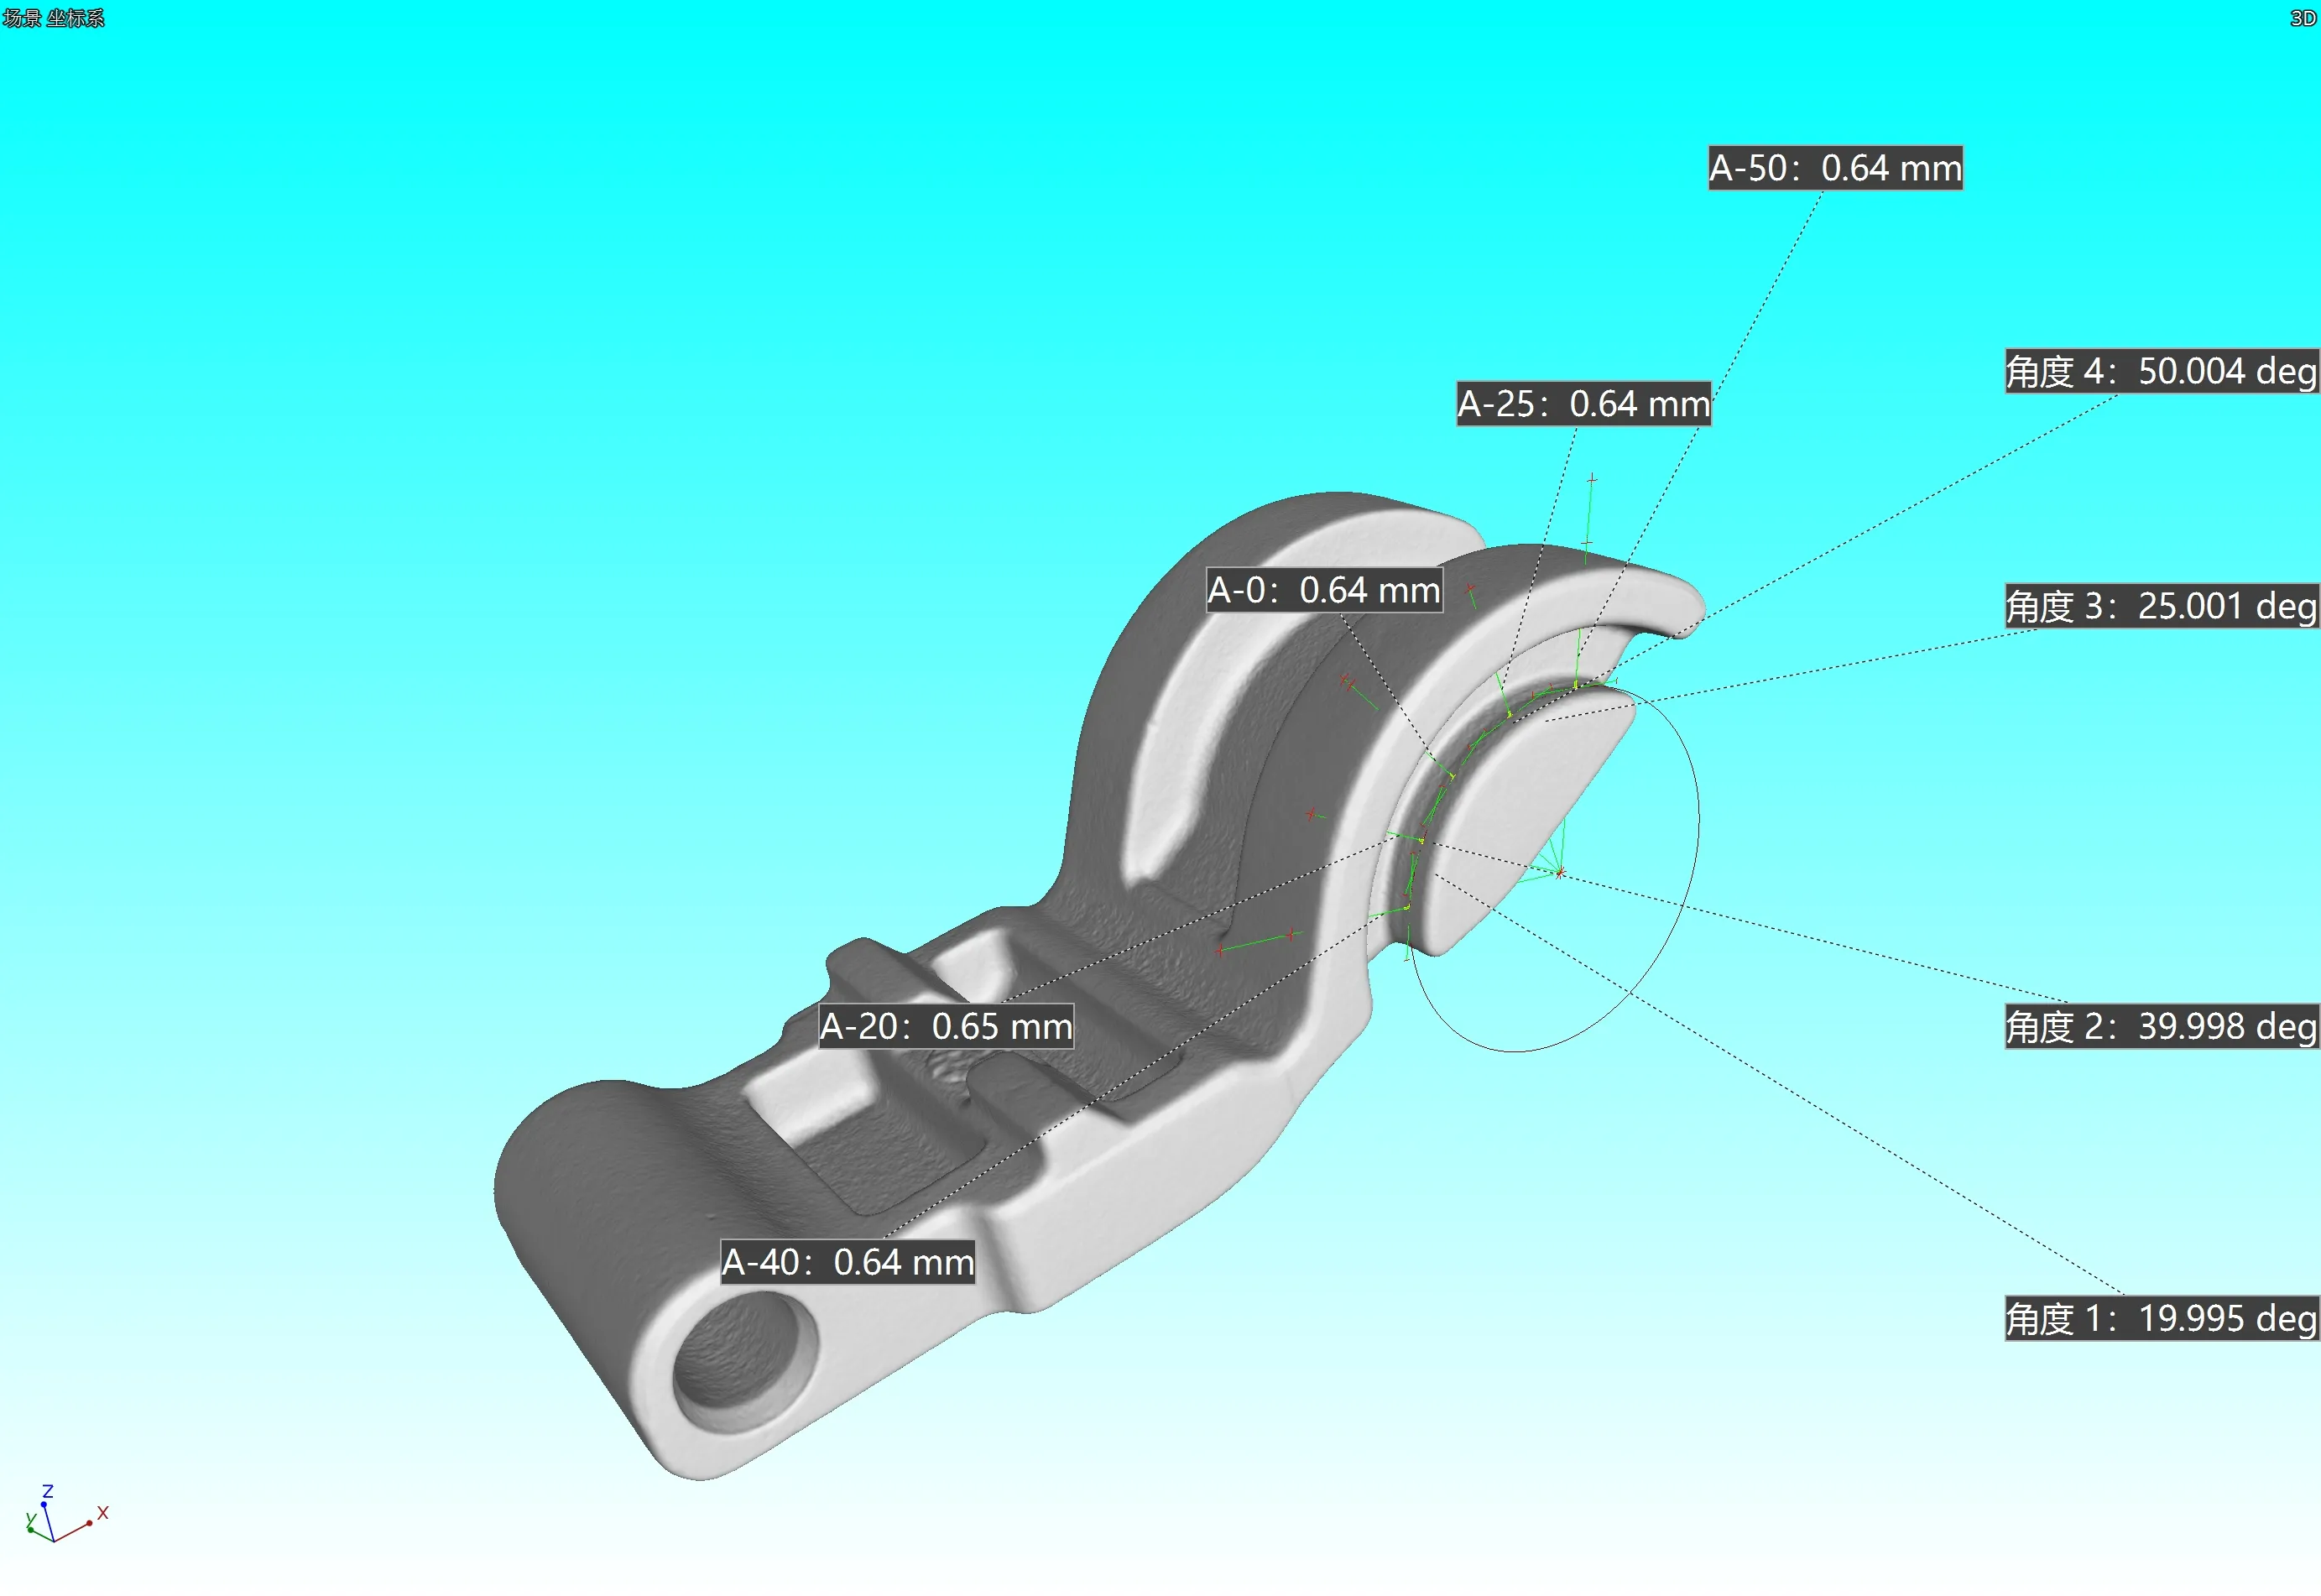
Royma RMCT4000, havacılık parçalarına gözeneklilik ve CAD kontrolleri için eklemeli imalat BT'si getiriyor
Haber ·
Royma, hassas döküm BT muayenesini eklemeli imalata taşıyor
Uygulama notu ·