
Applications
Fabrication additive.
À l'intérieur des pièces imprimées.
Tâches de contrôle
La preuve pour les pièces imprimées.
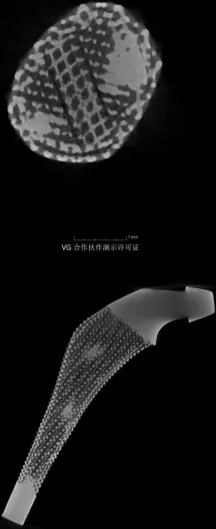
Une pièce imprimée présente des canaux internes, des structures treillis et une porosité qui dépend du procédé. La tomographie contrôle ces trois éléments sans détruire la pièce.
Porosité et manque de fusion
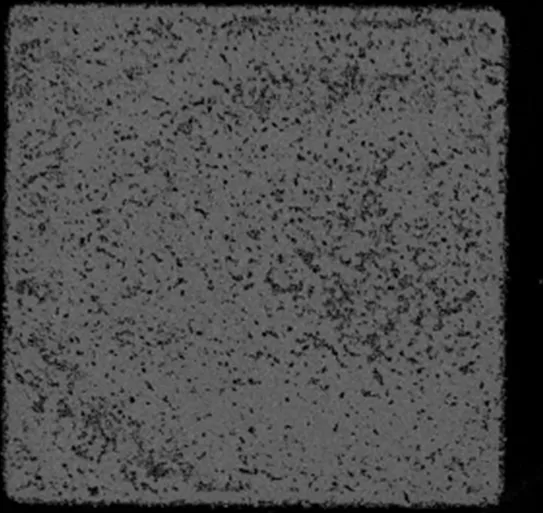
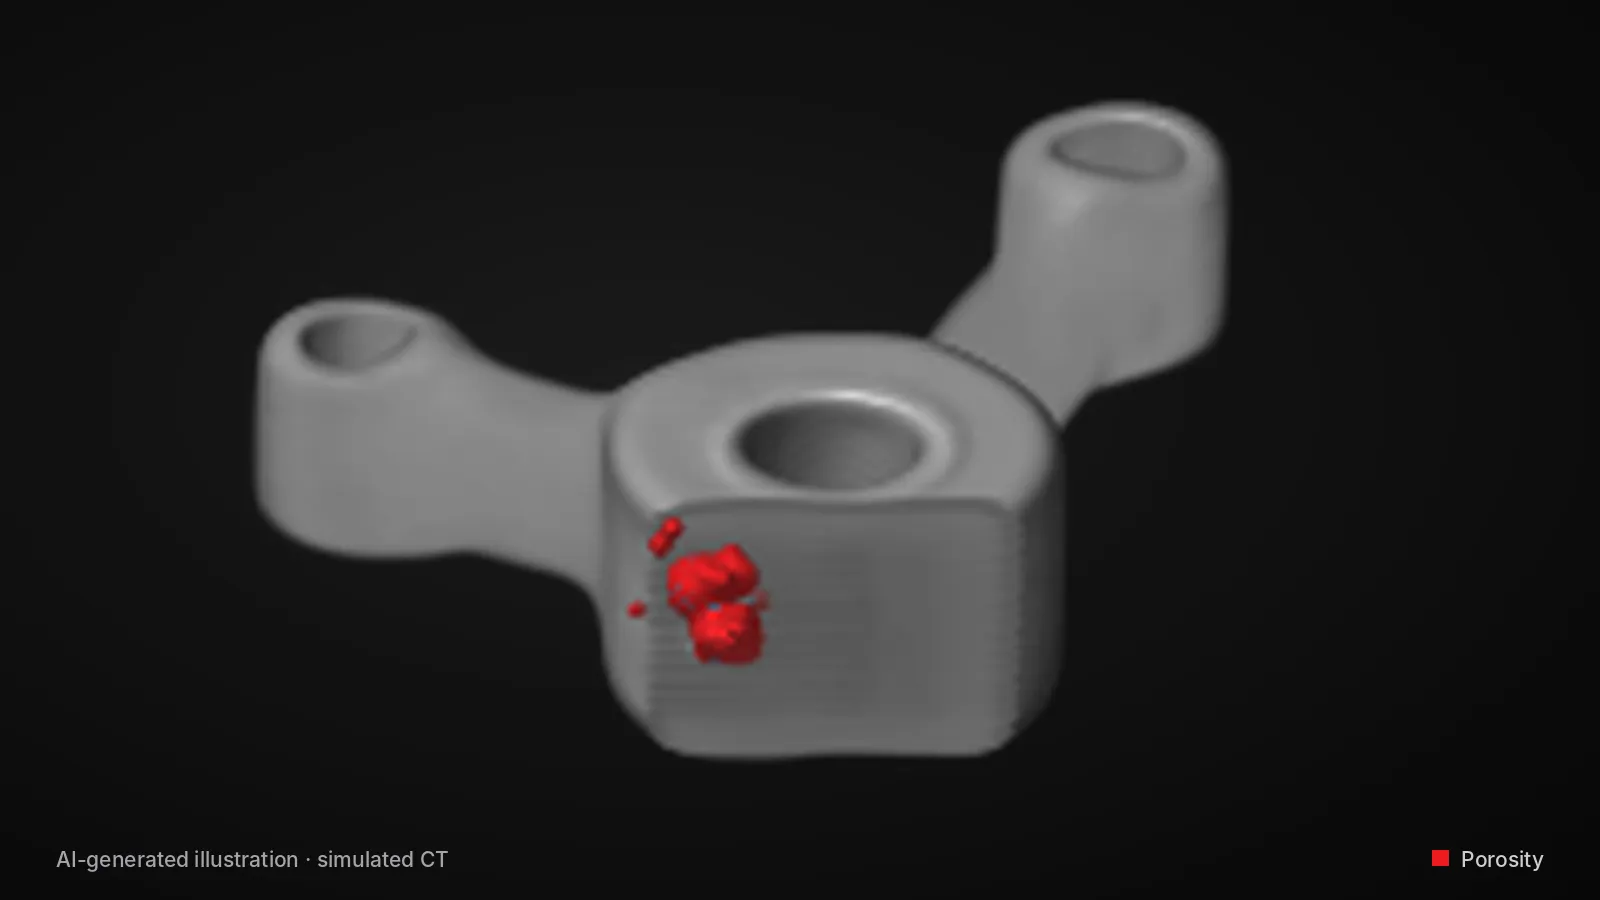
Les porosités et les zones non fondues sont détectées dans tout le volume et évaluées selon leur taille et leur position.
Canaux internes et structures treillis
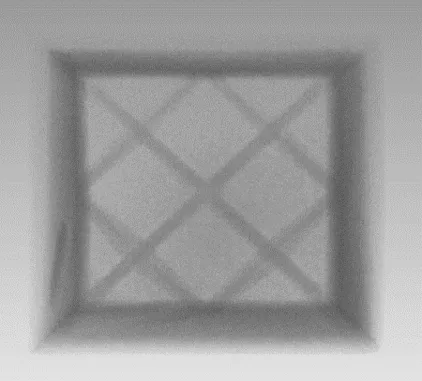
Les canaux sont contrôlés pour détecter poudre résiduelle et obstruction ; les barres des treillis, pour vérifier leur intégrité et leur épaisseur.
Géométrie
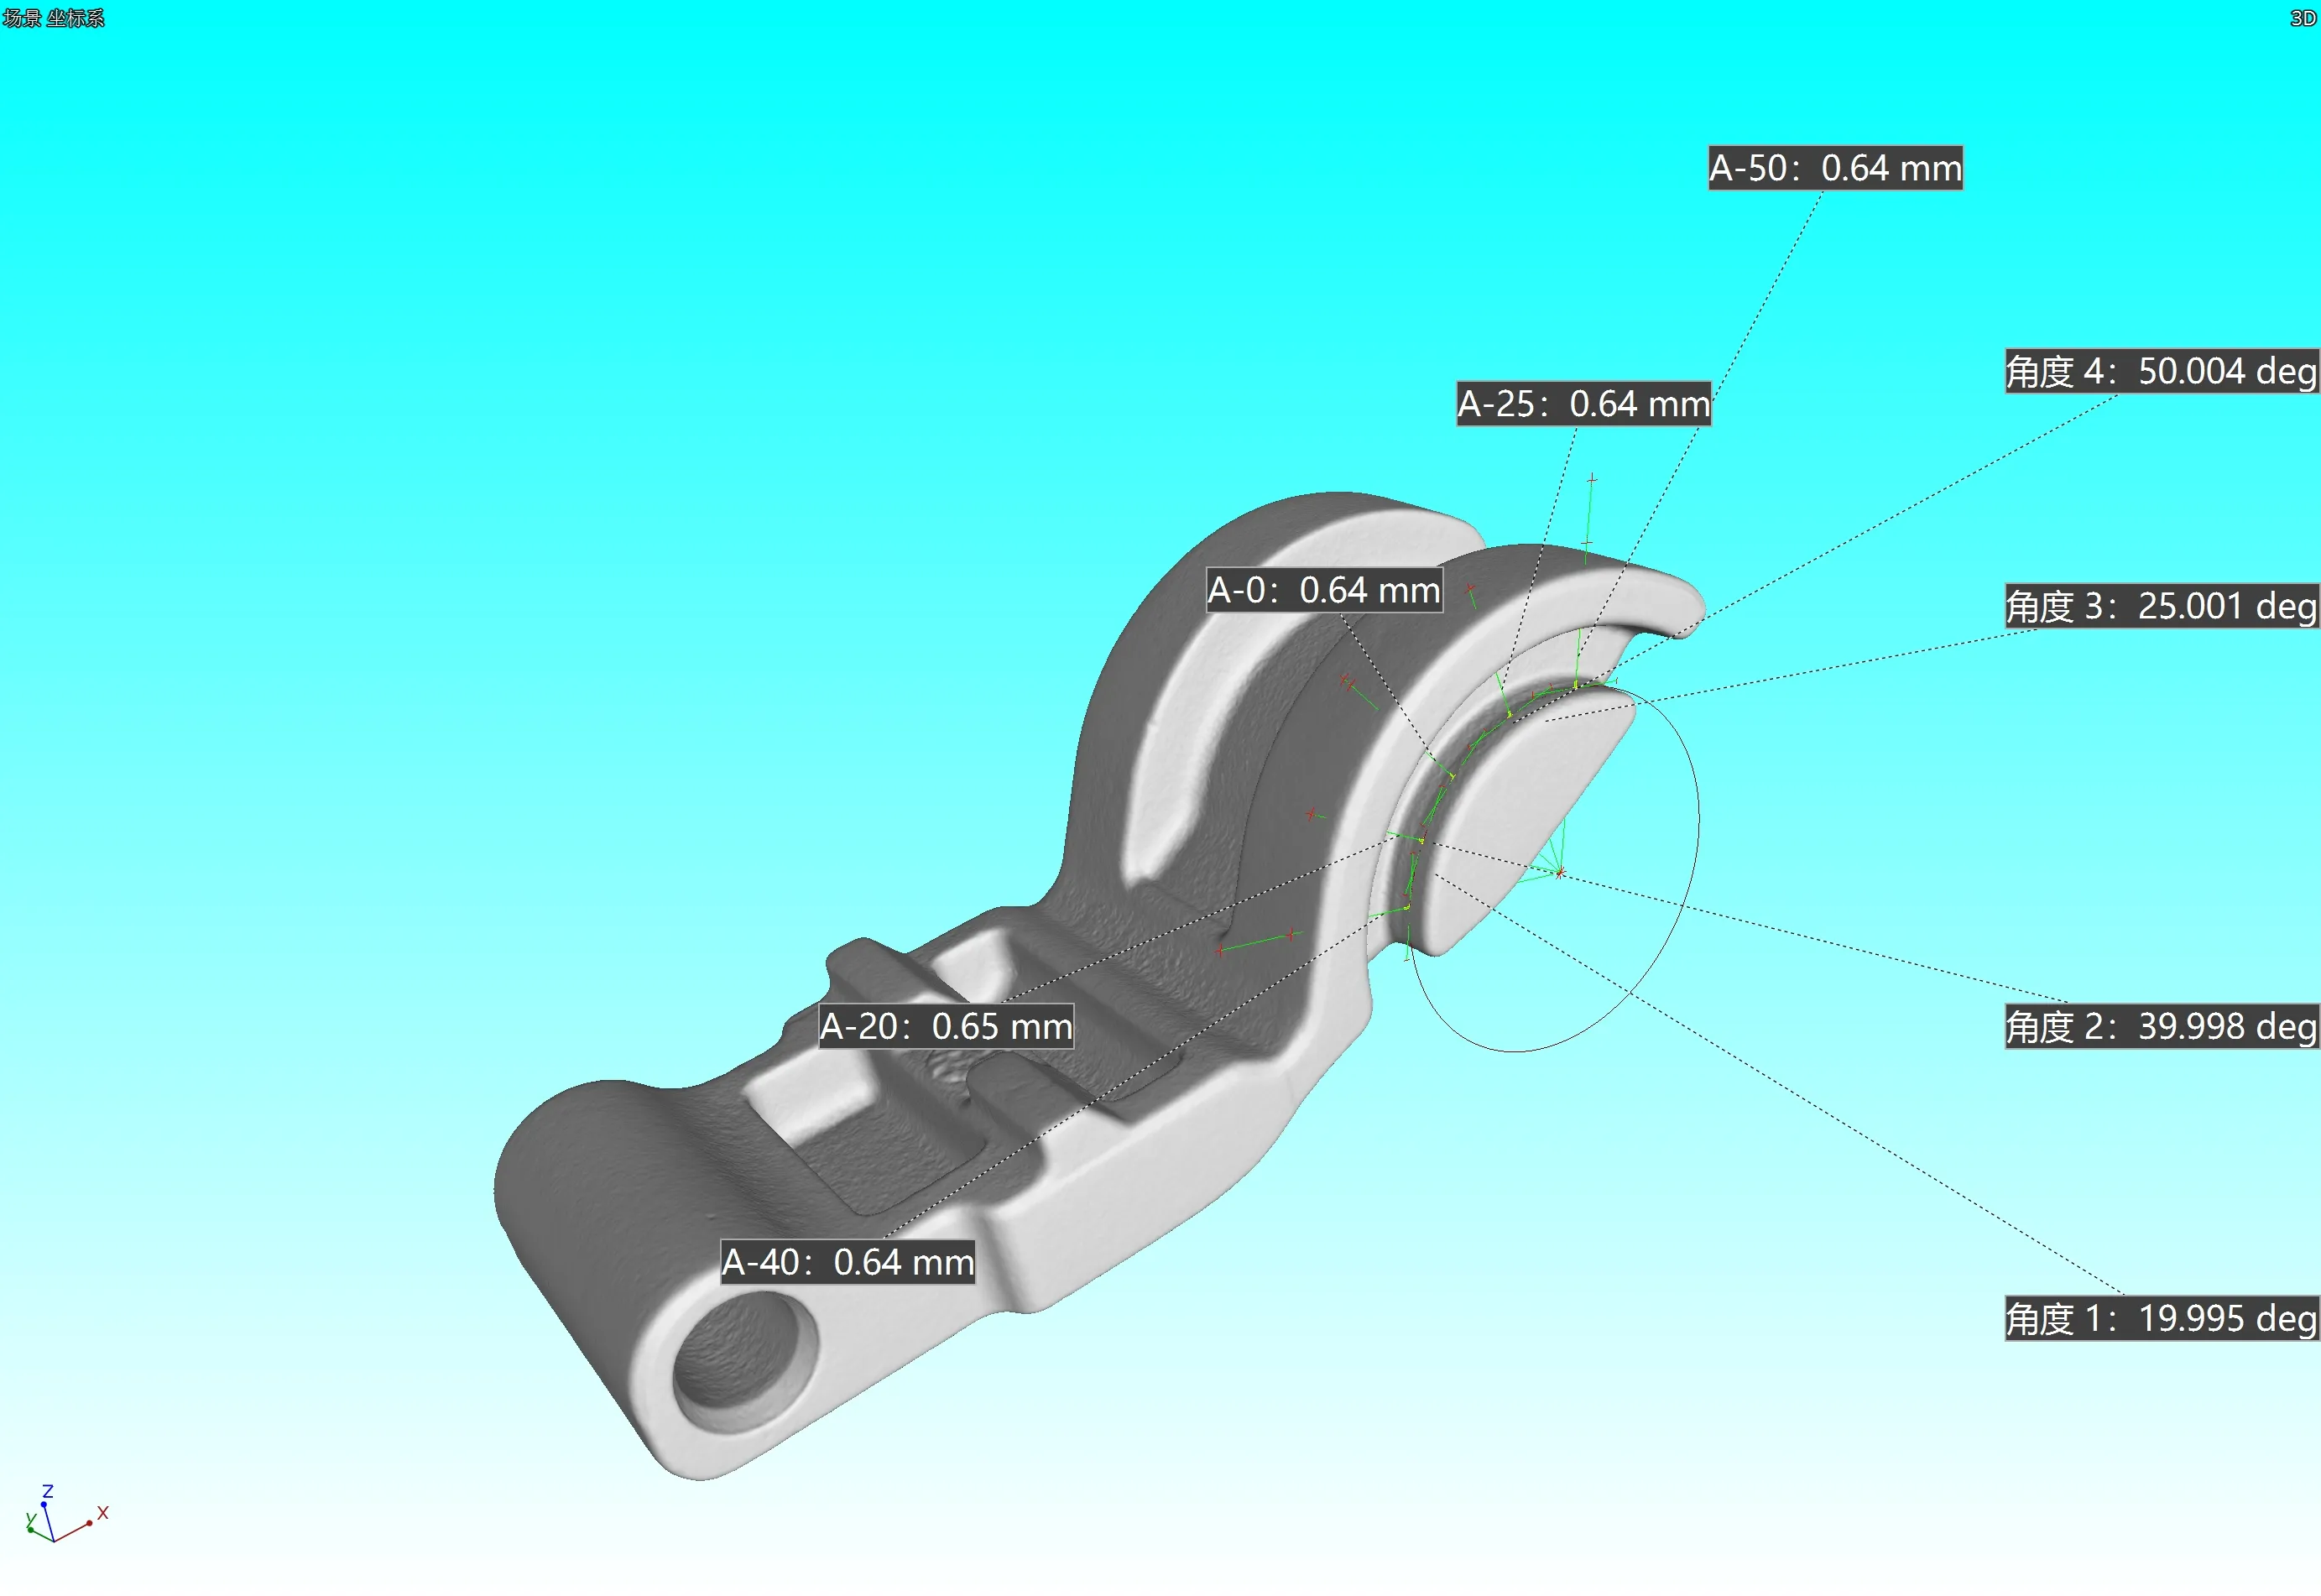
Le volume tomographique est comparé au modèle CAO, à l'intérieur comme à l'extérieur, afin de mettre en évidence les déformations et les écarts après la fabrication.
Exemples de scans
Ce que montrent les données.
Systèmes
Toute la pièce imprimée, à l'intérieur comme à l'extérieur.
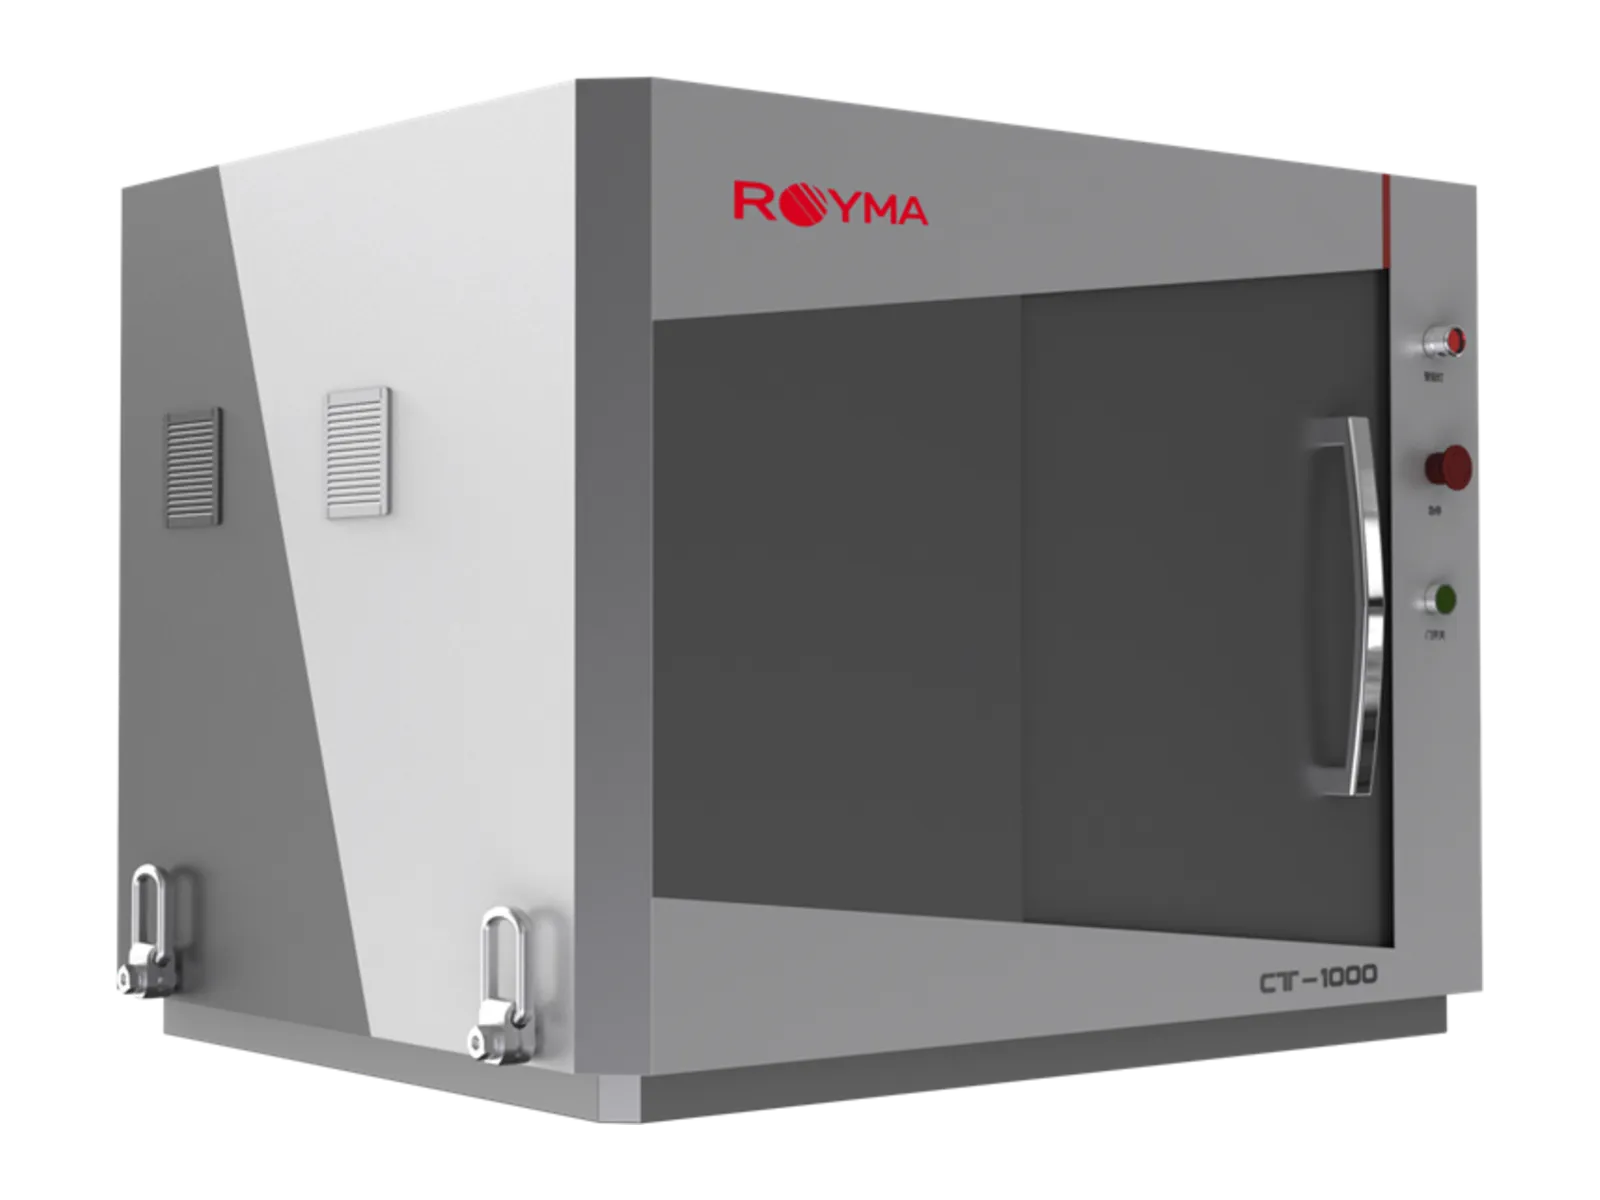
Royma propose la tomographie pour les pièces métalliques et polymères issues de la fabrication additive, de l'éprouvette placée à côté de l'imprimante jusqu'au composant fini. Le RMCT4000 scanne des pièces jusqu'à ø 575 × 830 mm avec une source microfocus de 225 ou 300 kV, à des résolutions descendant jusqu'à 4 µm, en trois tailles de cabine. Le RMCT1000 de table évalue sur l'établi cubes d'essai, éprouvettes et petites pièces, avec une acquisition d'images en un clic.
Le volume tomographique montre ce que le procédé a laissé à l'intérieur : porosités et zones de manque de fusion selon leur taille et leur position, poudre résiduelle dans les canaux, intégrité et épaisseur des barres des treillis, et déformation de la pièce par rapport à son modèle CAO. Les fabricants disposent ainsi d'une méthode de qualification qui ne consomme pas la pièce et d'un enregistrement du procédé pour chaque fabrication.
Comme la même recette évalue chaque fabrication de la même manière, une évolution de la porosité ou de la géométrie apparaît comme une tendance du procédé, et non plus plus tard comme une pièce défectueuse.

En pratique
Qualifier le procédé, libérer la pièce.
La porosité est évaluée sur l'ensemble du volume et rapportée par zone, de sorte qu'une région de manque de fusion près d'un support ou d'un porte-à-faux se distingue d'une porosité de fond uniforme. Les canaux internes sont contrôlés sur toute leur longueur afin de détecter les obstructions et la poudre résiduelle ; les structures lattices, afin de détecter les entretoises manquantes ou trop fines.
La comparaison nominal-réel montre les distorsions et le retrait sous forme de carte de couleurs à l'intérieur et à l'extérieur de la pièce, ce qui alimente l'orientation de fabrication et la compensation du modèle. Les éprouvettes imprimées à chaque fabrication sont scannées avec la même recette et archivées avec le dossier de fabrication.
Les pièces post-traitées sont scannées à nouveau après traitement thermique, usinage ou compression isostatique à chaud, et les volumes sont comparés : les pores fermés, la géométrie modifiée et la surépaisseur restante se lisent dans la différence. Il en va de même pour les pièces en polymère, pour lesquelles le gauchissement et la cohésion des couches sont évalués sur le volume.
Questions
Questions sur la tomographie pour la fabrication additive.
- La tomographie permet-elle de détecter les manques de fusion dans les pièces métalliques imprimées ?
- Oui. Les zones de manque de fusion et les pores sont détectés dans tout le volume et rapportés par taille, position et zone, ce qui rend visible leur relation avec l'orientation de fabrication et les supports.
- Comment les canaux internes sont-ils contrôlés ?
- Le canal est suivi sur toute sa longueur dans le volume tomographique ; les obstructions, la poudre résiduelle et les écarts d'épaisseur de paroi sont indiqués là où ils se produisent, sans découper la pièce.
- Quel système pour les éprouvettes et les petites pièces ?
- Le système de table RMCT1000, avec une résolution spatiale de 4 µm et une acquisition en un clic ; les pièces plus grandes et les plateaux de fabrication complets relèvent du RMCT4000.
- Un scan de tomographie constitue-t-il un justificatif de qualification ?
- Le scan est enregistré avec ses paramètres et la recette d'analyse, de sorte que la porosité et la géométrie d'une fabrication sont documentées de manière reproductible et peuvent être comparées à celles des fabrications ultérieures.
Actualités
Notes d'application et actualités.
Note d'application ·
Le Royma RMCT4000 apporte la CT de fabrication additive aux pièces aérospatiales pour le contrôle de la porosité et la comparaison à la CAO
Actualités ·
Royma apporte le contrôle par tomographie de la fonderie à cire perdue à la fabrication additive
Note d'application ·