
Actualités ·
Royma étend le contrôle par tomographie des pièces de fonderie à cire perdue à la fabrication additive
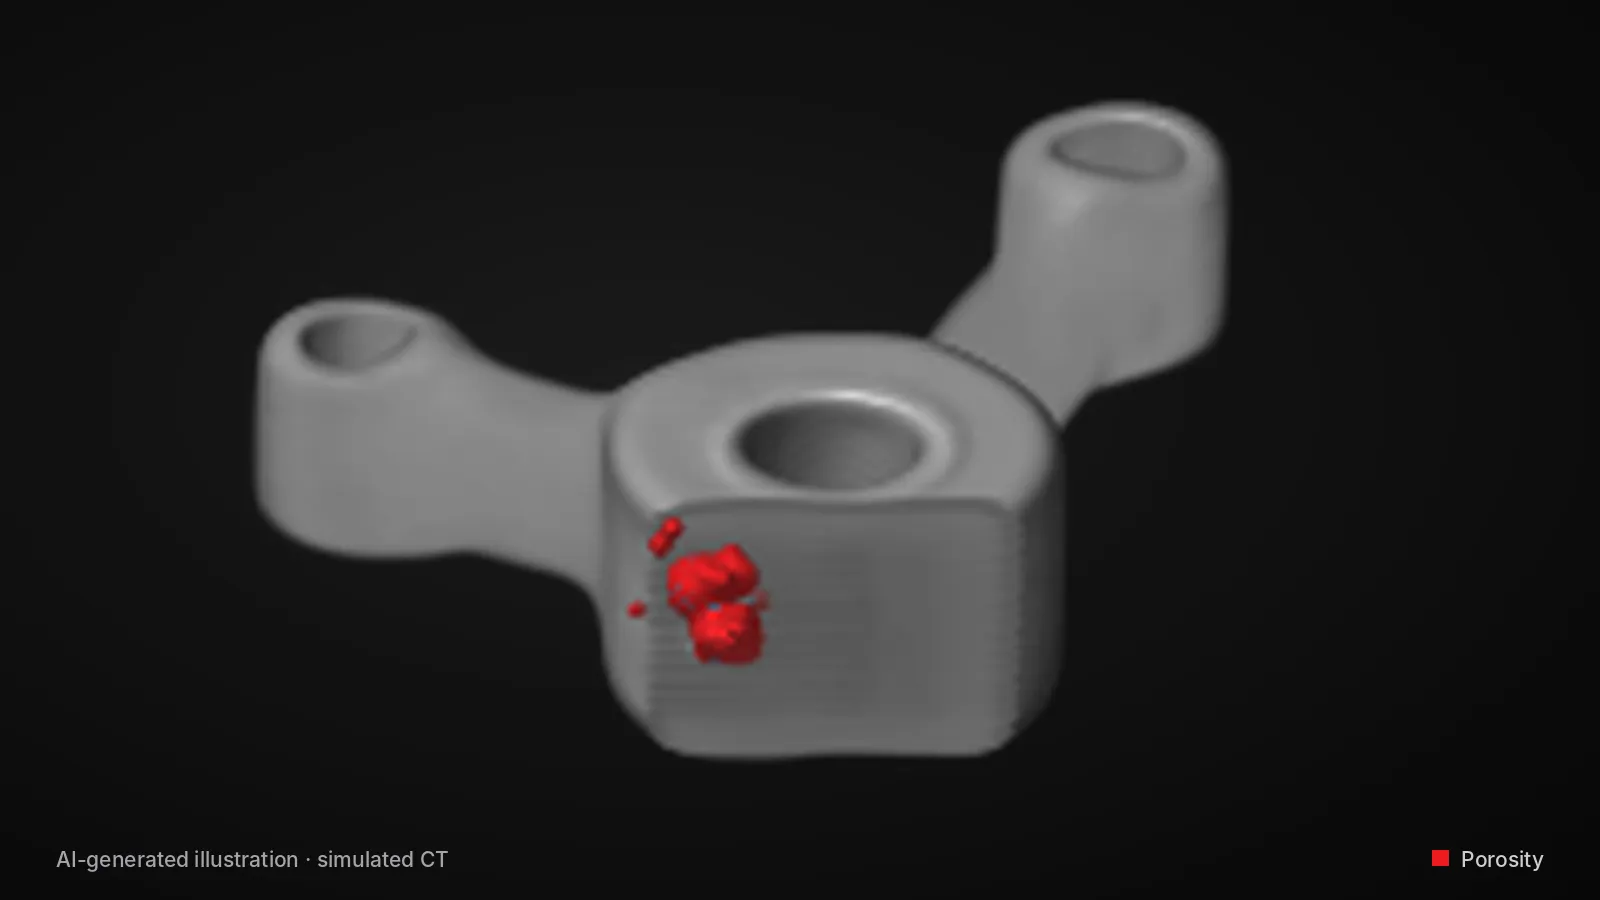
Royma étend à la fabrication additive son contrôle par tomographie des aubes de turbine aéronautiques coulées à cire perdue. Les profils Laboratory CT et Inline CT révèlent les fissures internes, la porosité et la géométrie des canaux de refroidissement sans découper la pièce. Les méthodes de tomographie (CT) que Royma applique aux modèles en cire, aux carapaces céramiques et aux aubes finies sont désormais accessibles aux centres de fabrication additive européens qui passent des séries de qualification à la production en série.
Royma a mis au point ces profils de contrôle sur la filière de fonderie à cire perdue des aubes de turbine, où chaque étape ajoute du coût avant la coulée du métal. Les systèmes Laboratory CT et Inline CT de Royma appliquent les mêmes contrôles aux pièces imprimées et coulées présentant des éléments internes fermés :
- Fissures internes et porosité : détectées à l’intérieur de la pièce fermée, avant que l’étape suivante du procédé ne lui ajoute de la valeur.
- Uniformité des parois et des carapaces : variations d’épaisseur et défauts de répartition de la matière visualisés sur toute la section.
- Géométrie des canaux de refroidissement : géométrie des canaux mesurée et comparée automatiquement aux valeurs nominales de la CAO.
- Suppression des artefacts : un algorithme d’IA élimine le rayonnement diffusé dans les zones denses et fortement courbées afin que les contours restent nets.
Des défauts détectés en amont, avant l’ajout de valeur
Sur la filière de fonderie, le Laboratory CT de Royma contrôle les modèles en cire avant la fabrication de la carapace céramique. Une fissure interne dans un modèle en cire se reporte sur la pièce coulée finale : la détecter à ce stade élimine le défaut avant la fabrication de la carapace et la coulée du métal. Le Laboratory CT vérifie ensuite que la carapace céramique présente une épaisseur uniforme et révèle la porosité, les fissures et les défauts de répartition de la matière avant la coulée.
Le principe s’applique directement à la fabrication additive. Une pièce imprimée, comme un modèle en cire, peut receler de la porosité et des fissures qu’aucun contrôle de surface ne révèle. Le Laboratory CT de Royma les met en évidence dans le volume et fournit un résultat pour la pièce entière, et non pour un échantillon découpé. « Nos profils CT pour la fonderie à cire perdue ont été conçus pour détecter un défaut à l’étape où il est le moins coûteux à éliminer », explique Jens Lübbehüsen, directeur technique de Royma Europe. « Nous proposons exactement cette logique aux centres de fabrication additive : scanner la pièce avant qu’elle ne passe à l’étape suivante et conserver les données pour la qualification. »
Des contours nets dans les zones denses et courbes
Le bord d’attaque d’une aube de turbine est l’une des zones les plus difficiles à imager en tomographie. Fortement courbé et entouré de matière dense, il génère du rayonnement diffusé qui rend flous les contours des éléments de refroidissement. L’Inline CT de Royma met en œuvre un algorithme de suppression des artefacts basé sur l’IA, qui rétablit des contours nets dans cette zone, comme le montrent les comparaisons avant/après sur des scans d’aubes.
Une fois les contours définis, l’Inline CT détecte automatiquement les canaux de refroidissement et compare leur géométrie mesurée aux valeurs nominales de la CAO. Le résultat confirme que les canaux sont ouverts, correctement formés et correctement positionnés, sans découpe destructive. Les pièces imprimées comportant des canaux internes, des structures lattices et des parois minces posent la même difficulté d’imagerie ; Royma propose pour elles la même correction du rayonnement diffusé et la même comparaison avec la CAO.
Des séries de qualification à la production en série
Royma fournit les deux classes de systèmes pour les deux étapes d’une montée en cadence. Le Laboratory CT convient à la phase de qualification, où les ingénieurs procédés scannent une pièce en détail, établissent une référence des défauts et corrèlent les résultats de tomographie avec les paramètres de fabrication ou de coulée. L’Inline CT convient à la production en série, où la détection automatique des canaux et la comparaison avec la CAO s’exécutent en ligne et signalent les écarts sans qu’un opérateur ait à interpréter chaque volume.
Les deux classes reposant sur la même logique de contrôle, les critères d’acceptation définis lors de la qualification sont transposés tels quels au contrôle en série. « L’ingénieur qualité dispose d’un jeu de données cohérent, de la première pièce de qualification jusqu’à la ligne de production », déclare Jens Lübbehüsen. Les pages d’application de Royma consacrées à l’aéronautique et à la fabrication additive décrivent plus en détail les pièces et les tâches de contrôle typiques.
Scans d’essai disponibles
Royma Europe propose des scans d’essai de pièces clients – composants imprimés, modèles en cire, carapaces céramiques et aubes coulées – afin de définir le profil CT adapté avant toute proposition de système. Contact : Jens Lübbehüsen, directeur technique, Royma Europe, j.luebbehuesen@roymatek.eu, +49 1709782937 – www.roymatek.eu.
Royma Europe, Leibniz Universität Hannover – Institut für Produktentwicklung und Gerätebau, Gebäude 8143, An d. Universität 1, 30823 Garbsen, Allemagne.
À propos de Royma : Royma Industrial CT développe et fabrique des systèmes industriels de radiographie et de tomographie assistée par ordinateur, de la radiographie 2D à la CT horizontale, à portique, planaire et en ligne.