
Aktualności ·
Royma wprowadza kontrolę CT odlewów precyzyjnych do wytwarzania przyrostowego
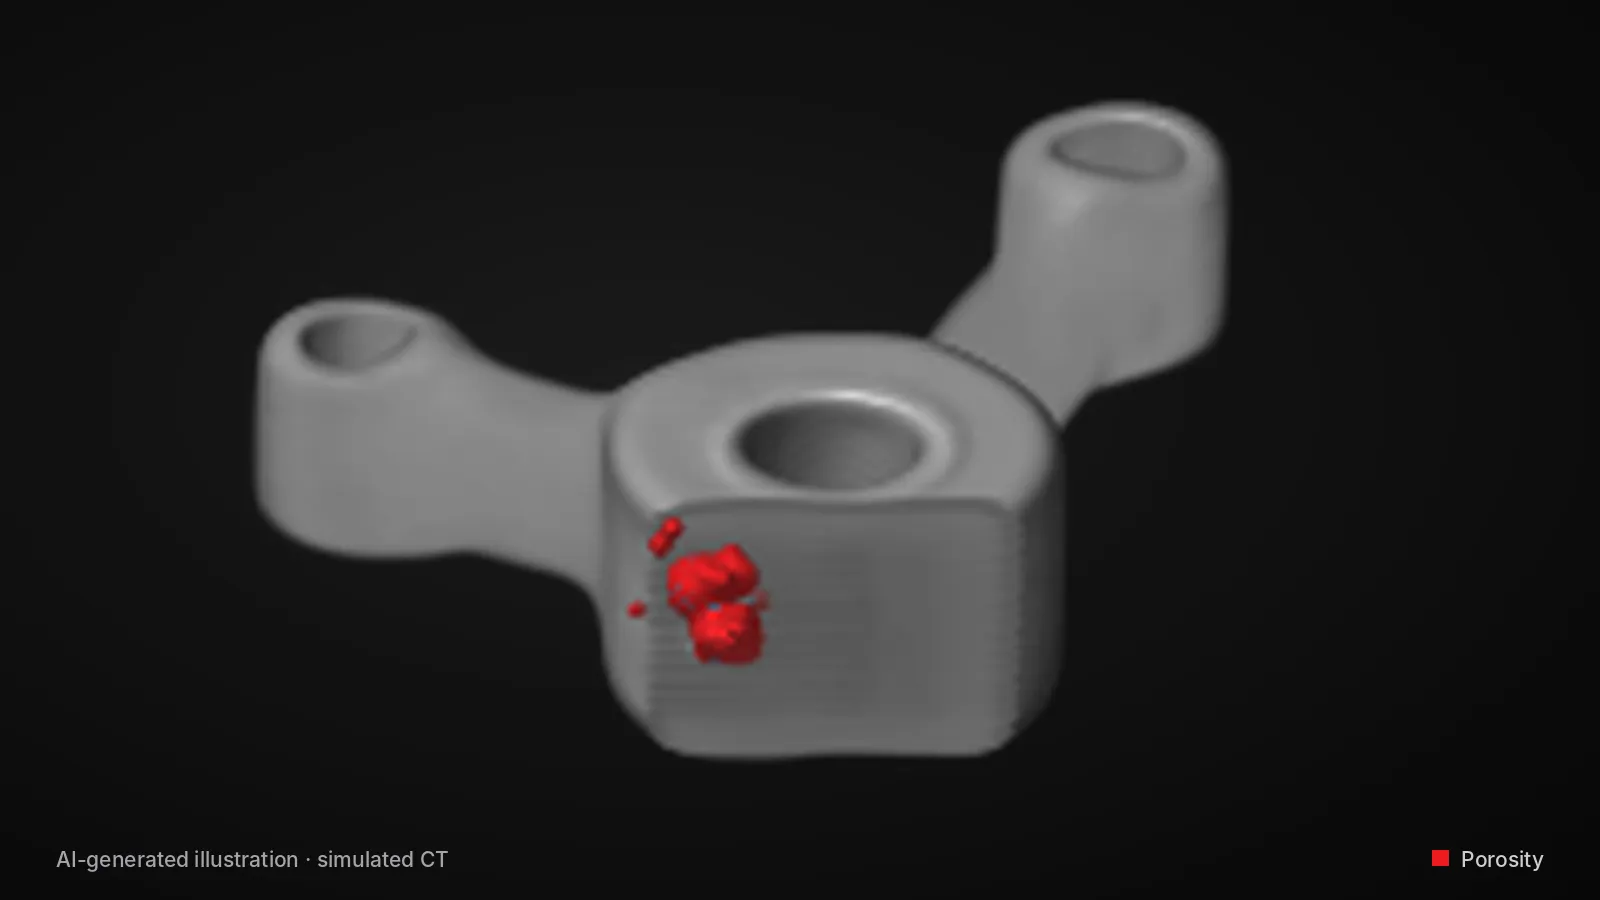
Royma wprowadza do wytwarzania przyrostowego kontrolę CT odlewów precyzyjnych, stosowaną dotąd w łopatkach turbin lotniczych, oferując profile Laboratory CT i Inline CT, które ujawniają wewnętrzne pęknięcia, porowatość i geometrię kanałów chłodzących bez przecinania części. Te same metody tomografii komputerowej (CT), które Royma stosuje do modeli woskowych, form ceramicznych i gotowych łopatek, są teraz dostępne dla europejskich ośrodków wytwarzania przyrostowego przechodzących od serii kwalifikacyjnych do produkcji seryjnej.
Royma opracowała te profile kontroli na ścieżce odlewania precyzyjnego łopatek turbin, gdzie każdy etap zwiększa koszty jeszcze przed zalaniem metalu. Laboratory CT i Inline CT firmy Royma przenoszą te same kontrole na części drukowane i odlewane z zamkniętymi elementami wewnętrznymi:
- Pęknięcia wewnętrzne i porowatość: wykrywane wewnątrz zamkniętej części, zanim kolejny etap procesu doda jej wartości.
- Jednorodność ścianek i powłok: zmienność grubości i wady rozkładu materiału pokazane w całym przekroju.
- Geometria kanałów chłodzących: zmierzona geometria kanałów jest automatycznie porównywana z nominalnymi wartościami CAD.
- Usuwanie artefaktów: algorytm AI eliminuje rozproszenie w silnie zakrzywionych, gęstych obszarach, dzięki czemu krawędzie pozostają wyraźne.
Wady wykrywane na wcześniejszym etapie, zanim zostanie dodana wartość
W procesie odlewania Laboratory CT firmy Royma kontroluje modele woskowe przed wykonaniem formy ceramicznej. Wewnętrzna rysa w modelu woskowym przenosi się na gotowy odlew, więc jej wykrycie na tym etapie pozwala wyeliminować wadę przed wykonaniem formy i zalaniem metalem. Następnie Laboratory CT weryfikuje, czy forma ceramiczna ma jednakową grubość, oraz ujawnia porowatość, pęknięcia i wady rozkładu materiału, zanim zostanie wlany metal.
Ta zasada przenosi się wprost na wytwarzanie przyrostowe. Drukowana część, podobnie jak model woskowy, może skrywać porowatość i pęknięcia, których nie wykaże żadna kontrola powierzchni. Laboratory CT firmy Royma pokazuje je w objętości i zwraca wynik dla całej części, a nie dla przeciętej próbki. „Nasze profile CT dla odlewania precyzyjnego powstały po to, by wykryć wadę na etapie, na którym jej usunięcie jest najtańsze” – mówi Jens Lübbehüsen, dyrektor techniczny Royma Europe. „Dokładnie taką logikę oferujemy ośrodkom wytwarzania przyrostowego: skanować część, zanim trafi dalej, i zachować dane do kwalifikacji”.
Wyraźne krawędzie w gęstych, zakrzywionych obszarach
Krawędź natarcia łopatki turbiny należy do najtrudniejszych obszarów do obrazowania w CT. Jest silnie zakrzywiona i otoczona gęstym materiałem, co powoduje rozproszenie i rozmywa krawędzie elementów chłodzących. Inline CT firmy Royma stosuje oparty na AI algorytm usuwania artefaktów, który przywraca wyraźne odwzorowanie krawędzi w tym obszarze, co pokazują porównania skanów łopatek przed i po korekcji.
Przy wyraźnie odwzorowanych krawędziach Inline CT automatycznie wykrywa kanały chłodzące i porównuje ich zmierzoną geometrię z nominalnymi wartościami CAD. Wynik potwierdza, że kanały są drożne, prawidłowo ukształtowane i prawidłowo usytuowane, bez niszczącego przecinania. Drukowane części z kanałami wewnętrznymi, strukturami kratownicowymi i cienkimi ścianami stawiają to samo zadanie obrazowania, a Royma oferuje dla nich tę samą korekcję rozproszenia i porównanie z CAD.
Od serii kwalifikacyjnych do produkcji seryjnej
Royma dostarcza obie klasy systemów dla dwóch etapów rozruchu produkcji. Laboratory CT sprawdza się w fazie kwalifikacji, w której inżynierowie procesu szczegółowo skanują część, ustalają bazowy poziom wad i korelują wyniki CT z parametrami budowy lub odlewania. Inline CT sprawdza się w produkcji seryjnej, gdzie automatyczne wykrywanie kanałów i porównanie z CAD działają na linii i sygnalizują odchyłki bez konieczności interpretowania każdego woluminu przez operatora.
Ponieważ obie klasy opierają się na tej samej logice kontroli, kryteria akceptacji określone podczas kwalifikacji przenoszą się na kontrolę seryjną bez zmian. „Inżynier jakości otrzymuje jeden spójny zbiór danych od pierwszej części kwalifikacyjnej aż po linię seryjną” – mówi Lübbehüsen. Strony aplikacyjne Royma poświęcone przemysłowi lotniczemu i wytwarzaniu przyrostowemu opisują typowe części i zadania kontrolne dokładniej.
Dostępne skany testowe
Royma Europe oferuje skany próbne części klientów – drukowanych komponentów, modeli woskowych, form ceramicznych i odlewanych łopatek – aby określić właściwy profil CT, zanim zostanie zaproponowany system. Kontakt: Jens Lübbehüsen, dyrektor techniczny, Royma Europe, j.luebbehuesen@roymatek.eu, +49 1709782937 – www.roymatek.eu.
Royma Europe, Leibniz Universität Hannover – Institut für Produktentwicklung und Gerätebau, Gebäude 8143, An d. Universität 1, 30823 Garbsen, Niemcy.
O firmie Royma: Royma Industrial CT opracowuje i produkuje przemysłowe systemy rentgenowskie i tomografii komputerowej, od rentgenografii 2D po tomografię poziomą, portalową, planarną i inline.