
News ·
Royma porta l'ispezione CT della microfusione alla produzione additiva
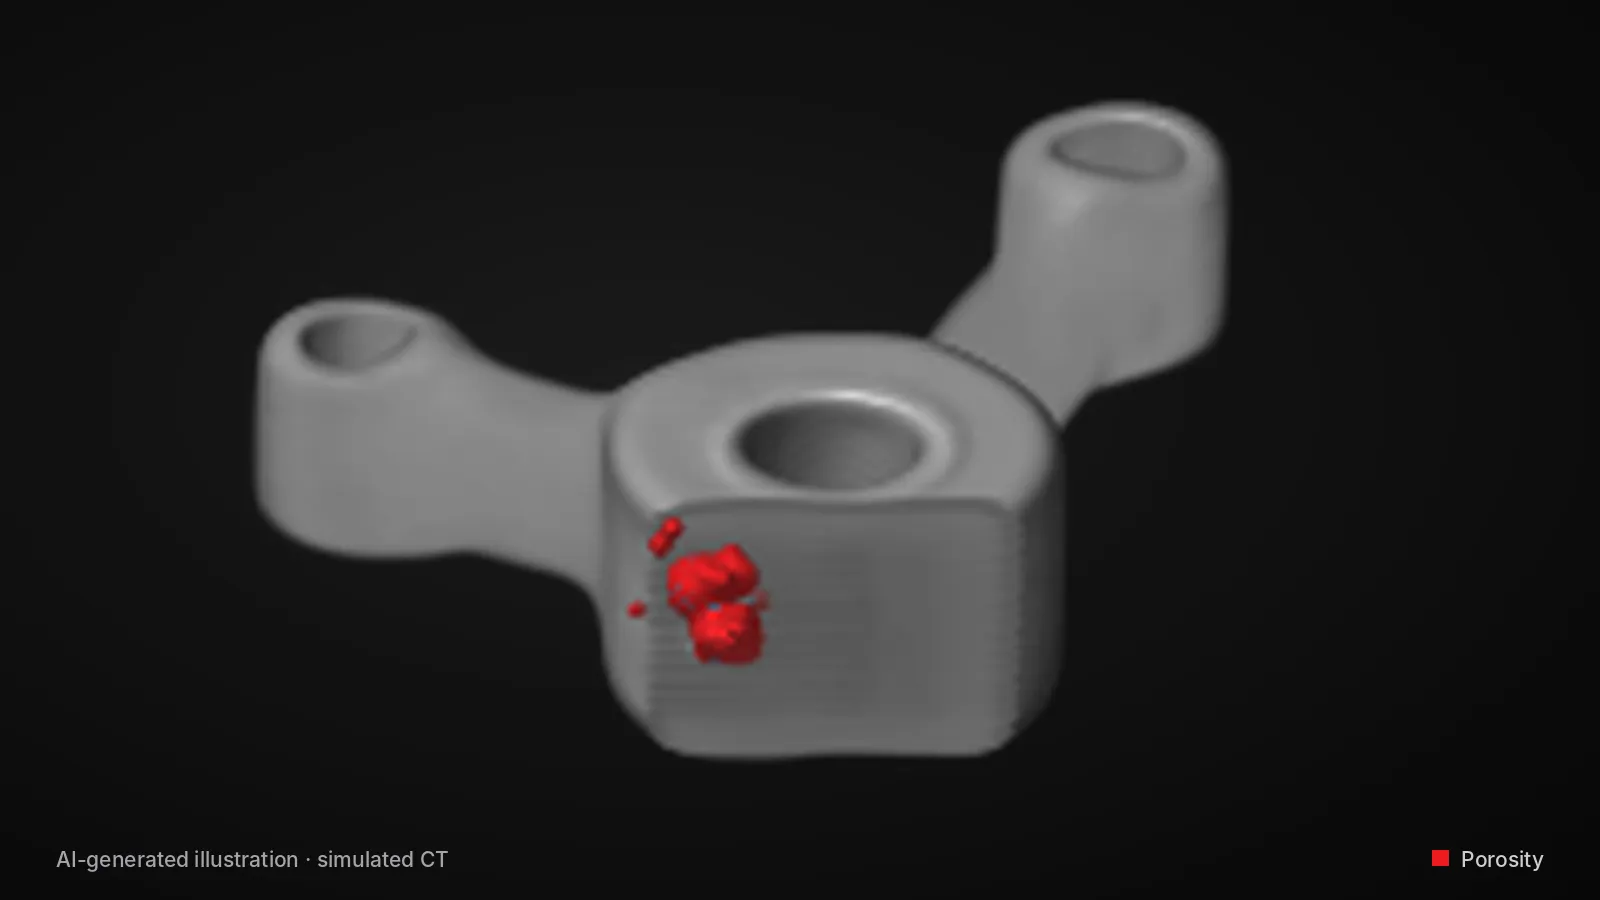
Royma porta alla produzione additiva la propria ispezione CT per la microfusione di pale di turbina aerospaziali, con profili Laboratory CT e Inline CT che rendono visibili cricche interne, porosità e geometria dei canali di raffreddamento senza sezionare il pezzo. Gli stessi metodi di tomografia computerizzata (CT) che Royma applica a modelli in cera, gusci ceramici e pale finite sono ora disponibili per i centri di produzione additiva in Europa che passano dalle build di qualifica alla produzione in serie.
Royma ha sviluppato questi profili di ispezione per il processo di microfusione delle pale di turbina, in cui ogni fase aggiunge costi prima della colata del metallo. Laboratory CT e Inline CT di Royma estendono gli stessi controlli a pezzi stampati e fusi con caratteristiche interne chiuse:
- Cricche interne e porosità: rilevate all'interno del pezzo chiuso, prima che la fase di processo successiva ne aumenti il valore.
- Uniformità di pareti e gusci: variazioni di spessore e difetti di distribuzione del materiale visualizzati sull'intera sezione.
- Geometria dei canali di raffreddamento: geometria dei canali misurata e confrontata automaticamente con i valori nominali CAD.
- Eliminazione degli artefatti: un algoritmo di IA rimuove la diffusione nelle zone dense e fortemente curve, così che i bordi restino nitidi.
Difetti individuati a monte, prima che si aggiunga valore
Nel processo di microfusione, la Laboratory CT di Royma ispeziona i modelli in cera prima della realizzazione del guscio ceramico. Una cricca interna in un modello in cera si trasferisce nel getto finale: individuarla in questa fase elimina il difetto prima della realizzazione del guscio e della colata del metallo. La Laboratory CT verifica poi che il guscio ceramico abbia spessore uniforme e rivela porosità, cricche e difetti di distribuzione del materiale prima della colata.
Il principio si applica direttamente alla produzione additiva. Un pezzo stampato, come un modello in cera, può nascondere porosità e cricche che nessun controllo superficiale rivela. La CT da laboratorio di Royma le mostra nel volume e restituisce il risultato per l’intero pezzo, non per un campione sezionato. «I nostri profili CT per la microfusione sono stati sviluppati per individuare un difetto nella fase in cui eliminarlo costa meno», afferma Jens Lübbehüsen, Technical Director di Royma Europe. «Offriamo esattamente questa logica ai centri di produzione additiva: scansionare il pezzo prima che prosegua nel processo e conservare i dati per la qualificazione.»
Bordi nitidi in zone dense e curve
Il bordo d’attacco di una pala di turbina è una delle zone più difficili da riprodurre in CT. È fortemente curvo e circondato da materiale denso, il che genera diffusione (scatter) e rende sfocati i bordi dei dettagli di raffreddamento. La CT inline di Royma applica un algoritmo di rimozione degli artefatti basato sull’IA che ripristina una definizione chiara dei bordi in questa zona, come mostrano i confronti prima/dopo sulle scansioni di pale.
Con i bordi definiti, la CT inline rileva automaticamente i canali di raffreddamento e confronta la loro geometria misurata con i valori nominali del CAD. Il risultato conferma che i canali sono aperti, correttamente formati e correttamente posizionati, senza sezionamento distruttivo. I pezzi stampati con canali interni, strutture reticolari e pareti sottili pongono lo stesso compito di imaging, e Royma offre la stessa correzione dello scatter e lo stesso confronto con il CAD anche per questi pezzi.
Dalle produzioni di qualificazione alla produzione in serie
Royma fornisce entrambe le classi di sistemi per le due fasi di un ramp-up. La CT da laboratorio è adatta alla fase di qualificazione, in cui i tecnici di processo scansionano un pezzo nel dettaglio, stabiliscono una baseline dei difetti e mettono in correlazione i risultati CT con i parametri di stampa o di fusione. La CT inline è adatta alla produzione in serie, dove il rilevamento automatico dei canali e il confronto con il CAD vengono eseguiti in linea e segnalano le deviazioni senza che un operatore debba interpretare ogni volume.
Poiché entrambe le classi condividono la stessa logica di ispezione, i criteri di accettazione definiti durante la qualificazione si trasferiscono invariati al controllo in serie. «Un tecnico qualità dispone di un unico set di dati coerente, dal primo pezzo di qualificazione fino alla linea di serie», afferma Lübbehüsen. Le pagine applicative di Royma dedicate ai settori aerospaziale e produzione additiva descrivono più in dettaglio i pezzi e i compiti di ispezione tipici.
Scansioni di prova disponibili
Royma Europe offre scansioni di prova su pezzi del cliente – componenti stampati, modelli in cera, gusci ceramici e pale fuse – per definire il profilo CT più adatto prima di proporre un sistema. Contatto: Jens Lübbehüsen, Technical Director, Royma Europe, j.luebbehuesen@roymatek.eu, +49 1709782937 – www.roymatek.eu.
Royma Europe, Leibniz Universität Hannover – Institut für Produktentwicklung und Gerätebau, Gebäude 8143, An d. Universität 1, 30823 Garbsen, Germania.
Informazioni su Royma: Royma Industrial CT sviluppa e costruisce sistemi industriali a raggi X e di tomografia computerizzata, dai raggi X 2D alla CT orizzontale, gantry, planare e inline.