
News ·
Royma bringt die CT-Inspektion für den Feinguss in die Additive Fertigung
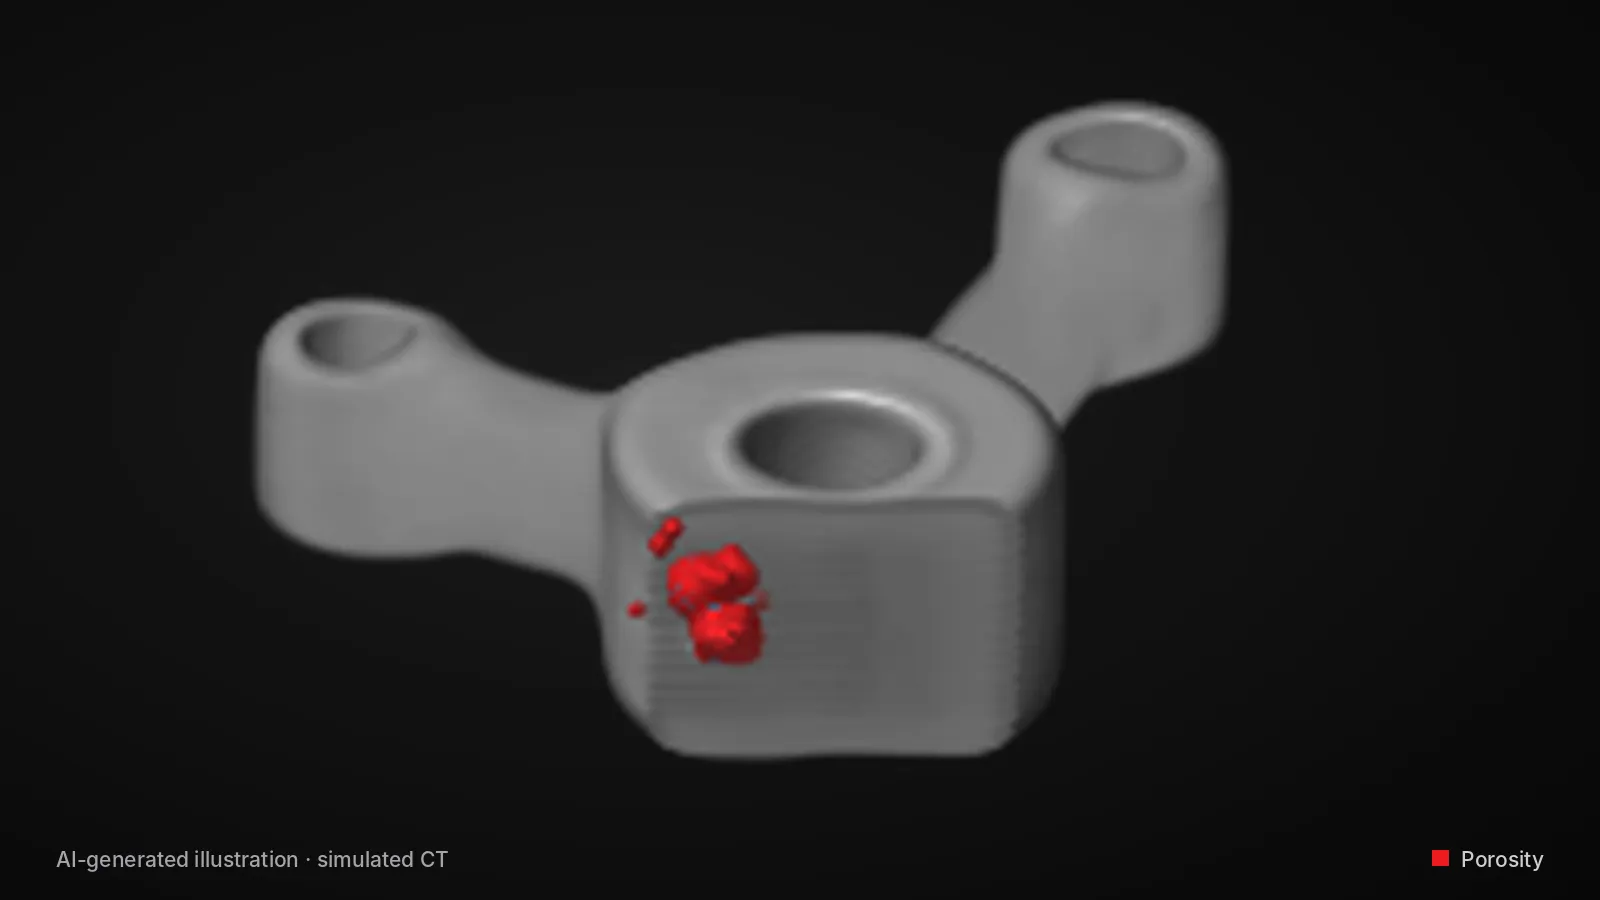
Royma überträgt seine CT-Inspektion für den Feinguss von Turbinenschaufeln aus der Luftfahrt auf die Additive Fertigung. Mit Labor-CT- und Inline-CT-Profilen werden innere Cracks, Porösität und die Geometrie von Kühlkanälen sichtbar, ohne das Teil aufzuschneiden. Dieselben Methoden der Computertomographie (CT), die Royma bei Wachsmodellen, Keramikschalen und fertigen Schaufeln einsetzt, stehen nun auch Zentren der Additiven Fertigung in Europa zur Verfügung, die von Qualifizierungsbauten zur Serienfertigung übergehen.
Royma hat diese Inspektionsprofile für den Feingussprozess von Turbinenschaufeln entwickelt, bei dem jede Stufe vor dem Gießen des Metalls zusätzliche Kosten verursacht. Die Labor-CT und die Inline CT von Royma übertragen dieselben Prüfungen auf gedruckte und gegossene Teile mit geschlossenen inneren Merkmalen:
- Innere Cracks und Porösität: werden im geschlossenen Teil detektiert, bevor der nächste Prozessschritt weiteren Wert hinzufügt.
- Gleichmäßigkeit von Wand und Schale: Wandstärkenschwankungen und Defekte in der Materialverteilung werden über den gesamten Querschnitt dargestellt.
- Geometrie der Kühlkanäle: Die gemessene Kanalgeometrie wird automatisch mit den Soll-CAD-Werten verglichen.
- Artefakt Entfernung: Ein KI-Algorithmus beseitigt Streustrahlung in stark gekrümmten, dichten Bereichen, sodass die Kanten scharf bleiben.
Defekte frühzeitig finden, bevor Wert hinzugefügt wird
Im Feingussverfahren inspiziert die Labor-CT von Royma die Wachsmodelle, bevor die Keramikschale aufgebaut wird. Ein innerer Crack in einem Wachsmodell überträgt sich auf das fertige Gussteil. Wird er in dieser Phase gefunden, entfällt der Defekt vor dem Schalenaufbau und dem Metallguss. Anschließend prüft die Labor-CT, ob die Keramikschale eine gleichmäßige Dicke hat, und macht Porösität, Cracks und Defekte in der Materialverteilung sichtbar, bevor das Metall eingegossen wird.
Das Prinzip lässt sich direkt auf die Additive Fertigung übertragen. Ein gedrucktes Teil kann wie ein Wachsmodell Porösität und Cracks verbergen, die keine Oberflächeninspektion zeigt. Die Labor-CT von Royma zeigt sie im Volumen und liefert das Ergebnis für das ganze Teil, nicht für eine aufgeschnittene Probe. „Unsere CT-Profile für den Feinguss wurden entwickelt, um einen Defekt in dem Schritt zu finden, in dem er sich am günstigsten beseitigen lässt“, sagt Jens Lübbehüsen, Technical Director, Royma Europe. „Genau diese Logik bieten wir Zentren der Additiven Fertigung an: das Teil scannen, bevor es weiterläuft, und die Daten für die Qualifizierung aufbewahren.“
Klare Kanten in dichten, gekrümmten Bereichen
Die Eintrittskante einer Turbinenschaufel gehört zu den Bereichen, die sich in der CT am schwersten abbilden lassen. Sie ist stark gekrümmt und von dichtem Material umgeben, was Streustrahlung verursacht und die Kanten der Kühlmerkmale verwischt. Die Inline CT von Royma setzt einen KI-basierten Algorithmus zur Artefakt Entfernung ein, der in diesem Bereich eine klare Kantendefinition wiederherstellt, wie Vorher-Nachher-Vergleiche von Schaufelscans zeigen.
Mit den definierten Kanten detektiert die Inline CT die Kühlkanäle automatisch und vergleicht ihre gemessene Geometrie mit den Soll-CAD-Werten. Das Ergebnis bestätigt, dass die Kanäle offen, korrekt geformt und richtig positioniert sind, ohne zerstörendes Aufschneiden. Gedruckte Teile mit inneren Kanälen, Gitterstrukturen und dünnen Wänden stellen dieselbe Bildgebungsaufgabe. Royma bietet dafür dieselbe Streustrahlungskorrektur und denselben CAD Vergleich an.
Von Qualifizierungsbauten zur Serienfertigung
Royma liefert beide Systemklassen für die zwei Phasen eines Hochlaufs. Die Labor-CT eignet sich für die Qualifizierungsphase, in der Prozessingenieure ein Teil im Detail scannen, eine Defekt-Basislinie festlegen und CT-Ergebnisse mit Bau- oder Gussparametern korrelieren. Die Inline CT eignet sich für die Serienfertigung: Die automatische Kanaldetektion und der CAD Vergleich laufen direkt an der Linie und melden Abweichungen, ohne dass ein Bediener jedes Volumen interpretieren muss.
Da beide Klassen dieselbe Inspektionslogik nutzen, lassen sich die in der Qualifizierung definierten Abnahmekriterien unverändert auf die Serieninspektion übertragen. „Ein Qualitätsingenieur erhält einen durchgängigen Datensatz vom ersten Qualifizierungsteil bis zur Serienlinie“, sagt Lübbehüsen. Die Anwendungsseiten von Royma zu Luftfahrt und Additiver Fertigung beschreiben die typischen Teile und Inspektionsaufgaben ausführlicher.
Testscans verfügbar
Royma Europe bietet Test-Scans von Kundenteilen an – gedruckte Bauteile, Wachsmodelle, Keramikschalen und Gussschaufeln –, um das passende CT-Profil festzulegen, bevor ein System angeboten wird. Kontakt: Jens Lübbehüsen, Technischer Leiter, Royma Europe, j.luebbehuesen@roymatek.eu, +49 1709782937 – www.roymatek.eu.
Royma Europe, Leibniz Universität Hannover – Institut für Produktentwicklung und Gerätebau, Gebäude 8143, An d. Universität 1, 30823 Garbsen, Deutschland.
Über Royma: Royma Industrial CT entwickelt und baut industrielle Röntgen- und Computertomographie-Systeme, von der 2D Röntgenprüfung bis zu Horizontal-, Gantry-, Planar- und Inline CT.