
Anwendungen
Gussteile.
Porosität und Wandstärke.
Inspektionsaufgaben
Porosität lokalisiert. Wandstärken gemessen.
Poren, Einschrumpfungen und Einschlüsse entscheiden darüber, ob ein Gussteil Druck und Last standhält. Die CT zeigt, wo sie liegen, wie groß sie sind und ob die Bearbeitung sie öffnen wird.
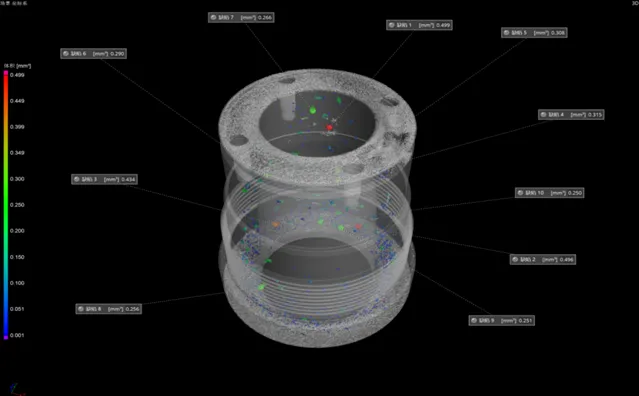
Porosität und Einschrumpfungen
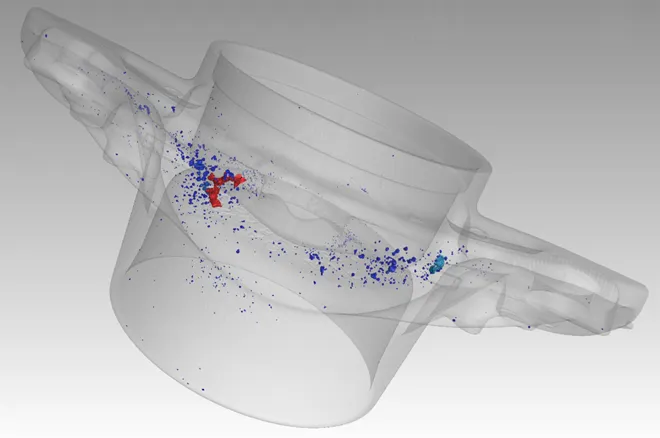
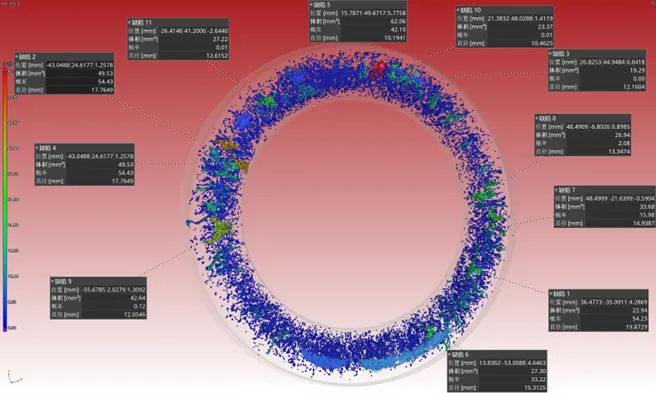
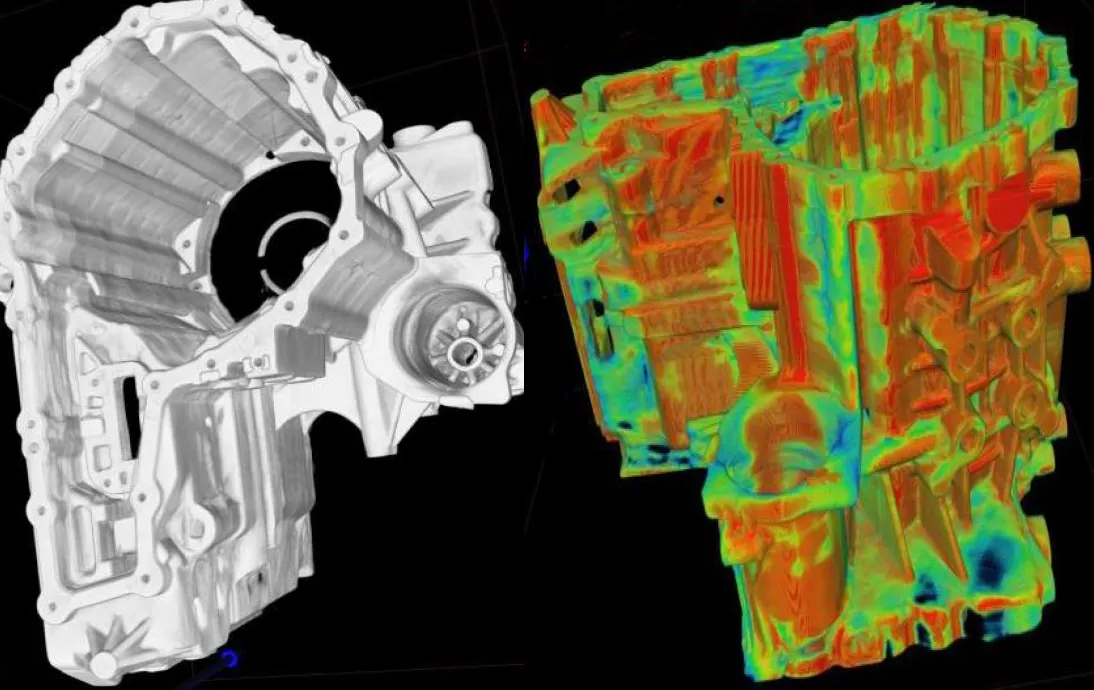
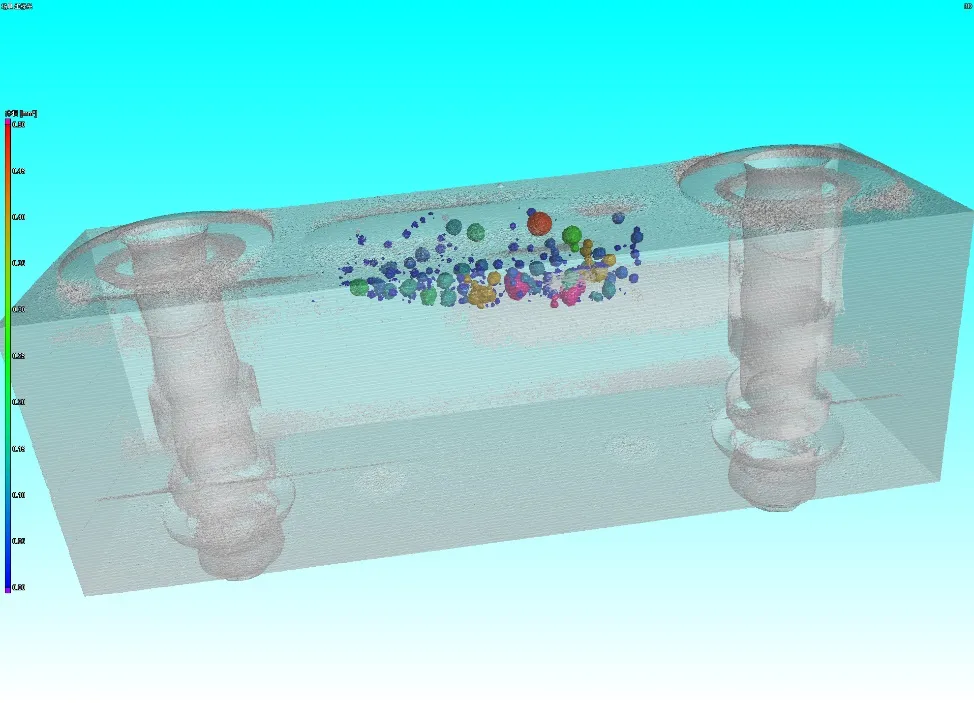
Jede Pore wird detektiert, vermessen und nach Volumen farbcodiert. Das Ergebnis ist eine Defektkarte des ganzen Teils, kein Probenschnitt.
Wandstärke und Geometrie
Die Wandstärke wird am kompletten Gussteil gemessen und mit dem CAD Modell verglichen, einschließlich innerer Kanäle, die kein Taster erreicht.
Große und strukturelle Gussteile
Große Aluminium-Gussteile und dicke Querschnitte brauchen Energie und Verfahrweg. Die horizontalen und die High-Energy-Maschinen sind für beides gebaut.
Alle diese Inspektionsaufgaben werden in unserer Gussteile-Präsentation ausführlich behandelt.
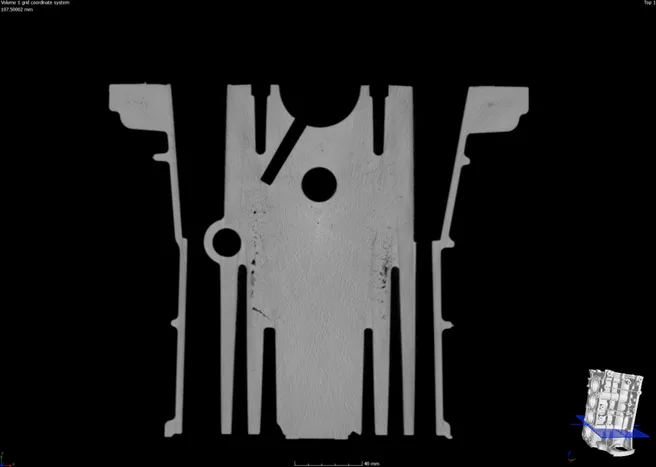
Scan-Beispiele
Was die Daten zeigen.
Systeme
Jede Pore vermessen. Jede Wand geprüft.
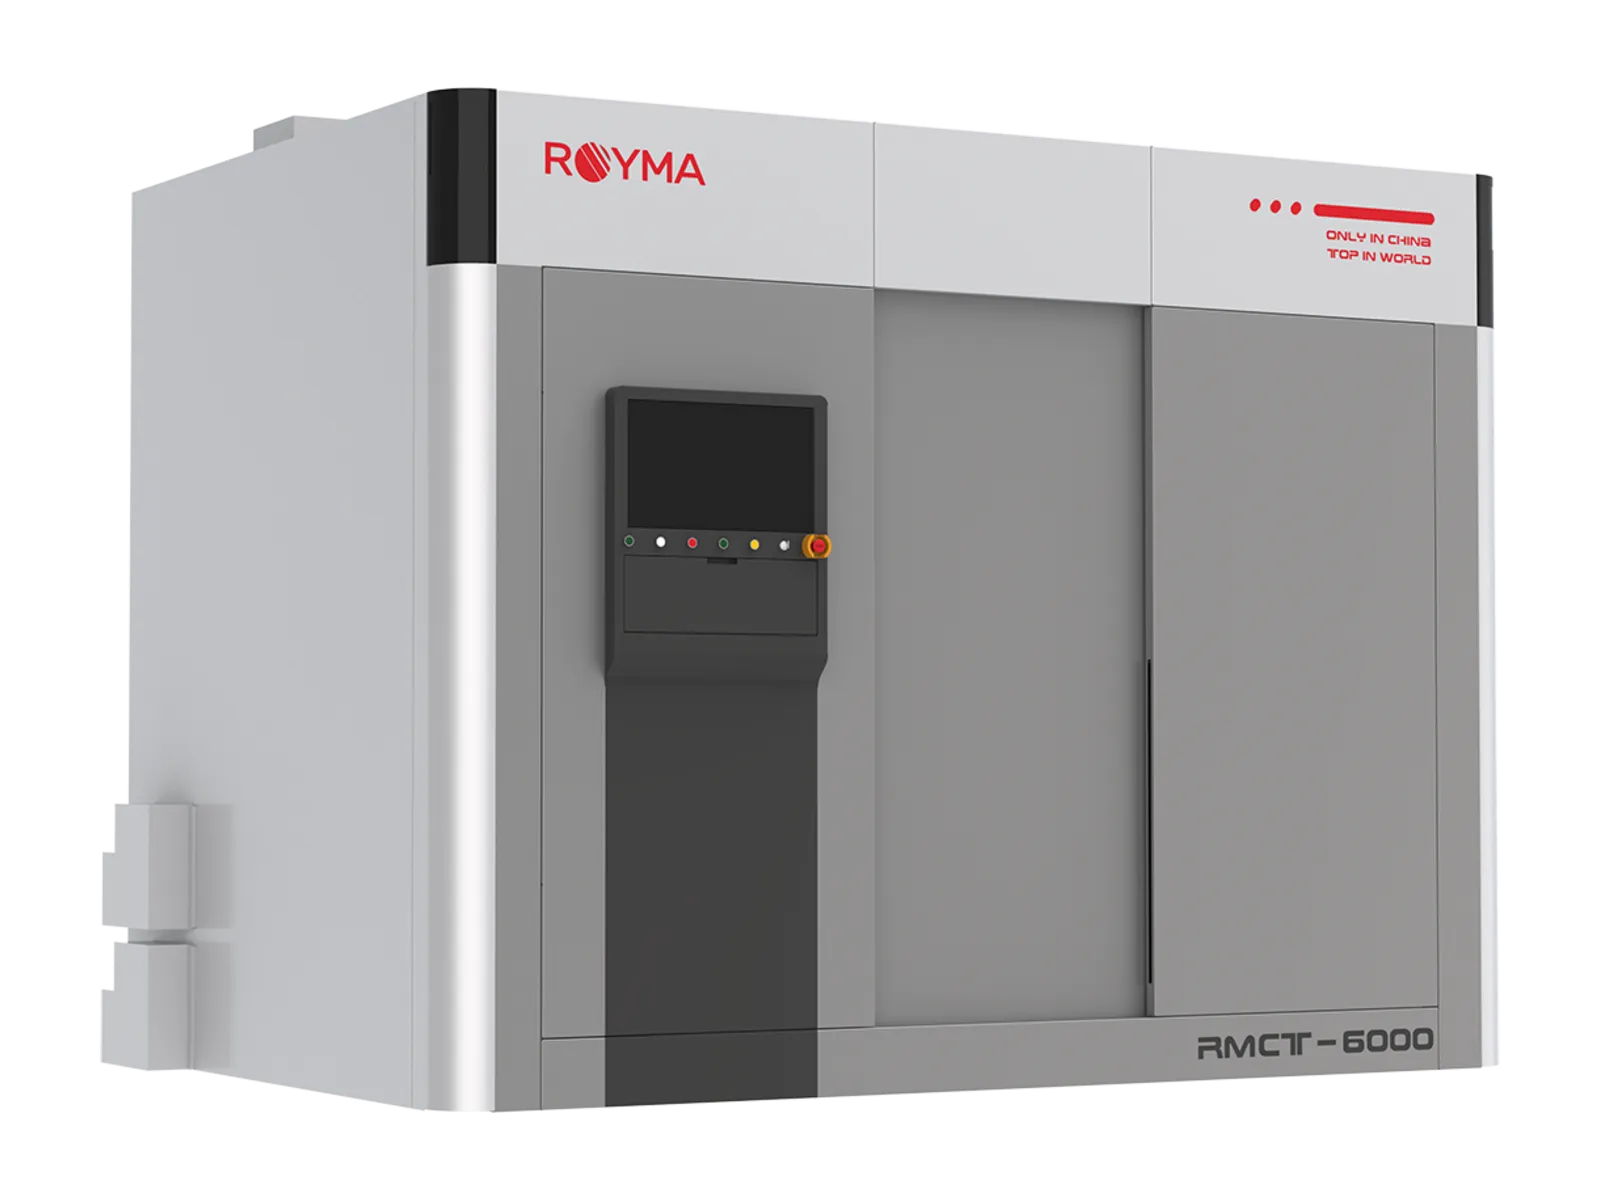
Royma bietet CT für Druckguss-, Sandguss- und Feingussteile, vom Gehäuse auf dem Labortisch bis zum Strukturgussteil in einer Raumanlage. Die RMCT4000 scannt Aluminium- und Magnesiumgussteile mit einer 225- oder 300-kV-Mikrofokus-Röhre in drei Kabinengrößen bis hinab zu 4 µm Auflösung. Die RMCT6000 ergänzt eine 450- oder 600-kV-Minifokus-Röhre und einen Liniendetektor für dicke und dichte Teile bis ø 1000 × 1500 mm und 100 kg.
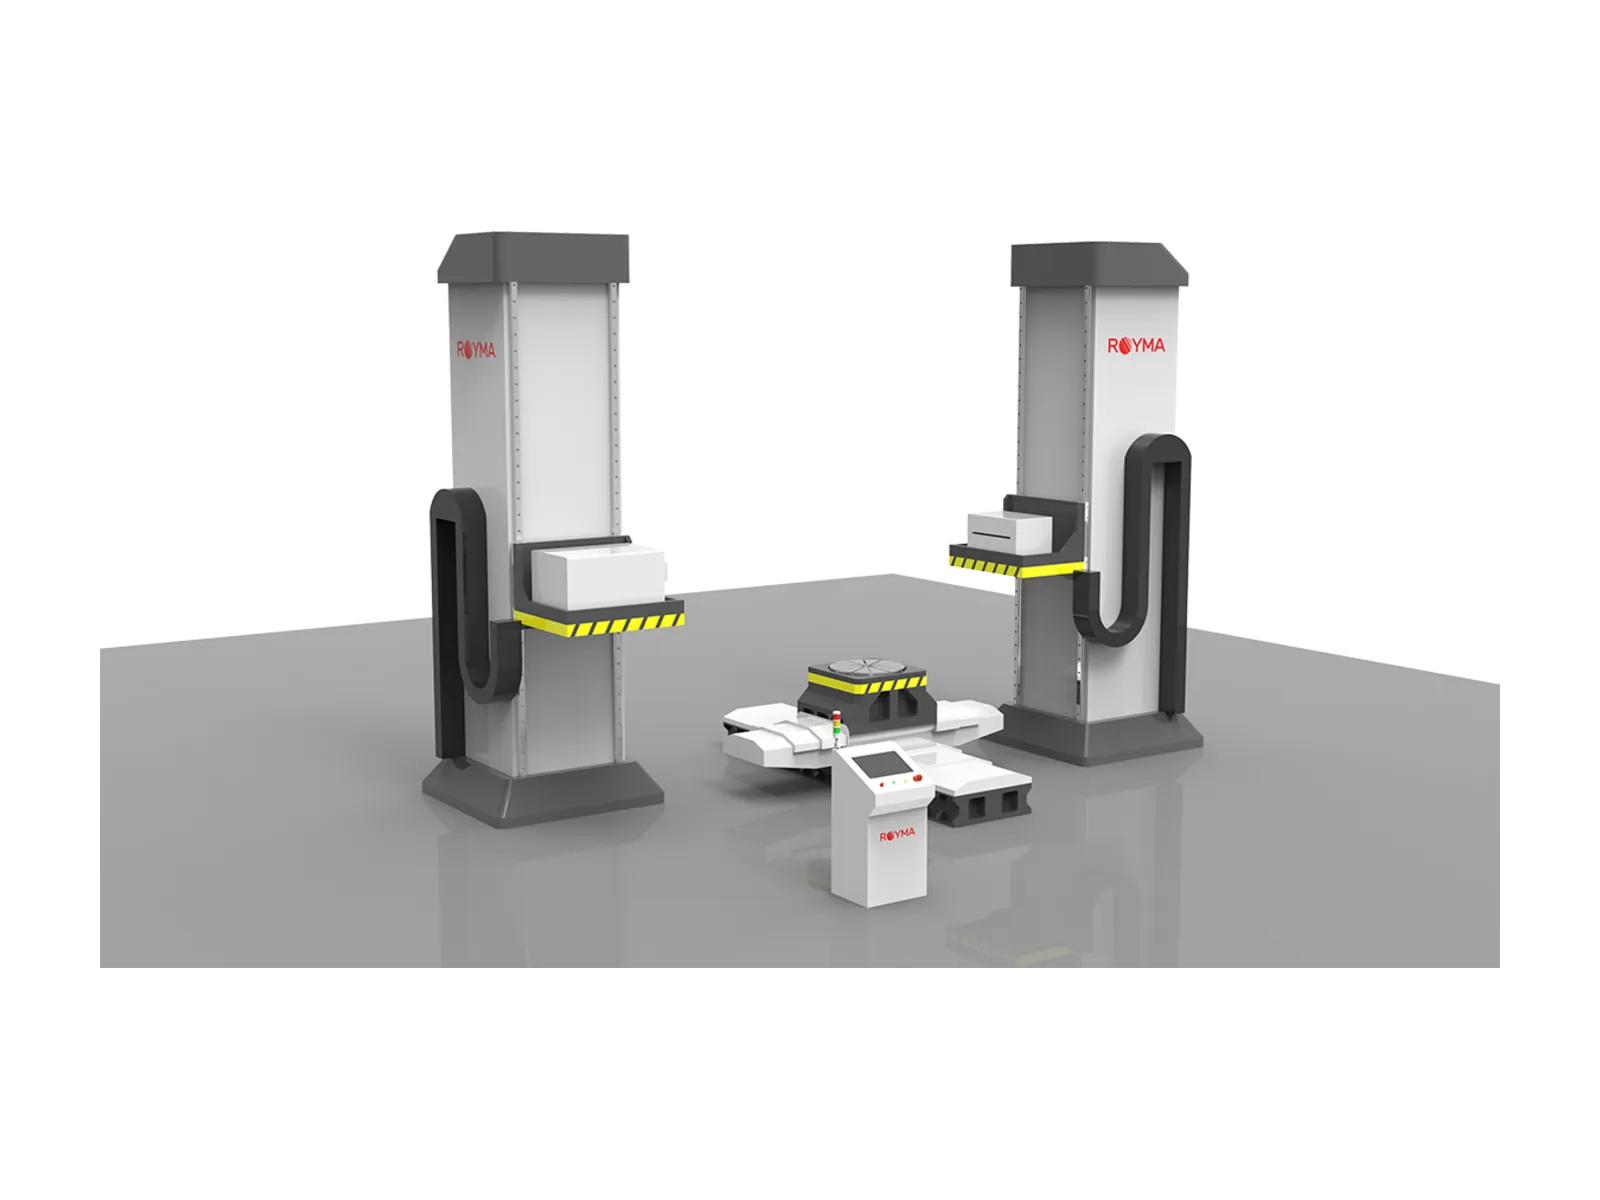
Wo Röntgenröhren enden, setzt die RMCT10000 fort: Ihre LINAC-Quelle von 1 bis 9 MeV scannt große Guss- und Stahlgussteile aus Eisen, dickwandige Gehäuse und komplette Baugruppen mit Probengewichten bis 1000 kg und liefert ein Volumen des ganzen Teils. Gießereien erhalten damit eine einzige Inspektionsmethode für das Muster im Labor, das Erstmuster aus einem neuen Werkzeug und das Strukturgussteil am Abnahmeplatz.
Das Ergebnis ist eine Defektkarte des gesamten Gussteils: jede Pore und jeder Lunker mit Volumen und Position, die Wandstärke über das komplette Teil und die Abweichung vom CAD-Modell als Farbkarte. Die Entscheidung, ob ein Teil freigegeben, nachgearbeitet oder verschrottet wird, beruht darauf, ob eine Pore in einer bearbeiteten Zone oder in einem Lastpfad liegt, und nicht auf einem Musterschnitt.

In der Praxis
Vom Erstmuster bis zur Serie.
Bei der Werkzeugfreigabe zeigt das CT-Volumen Verzug, Wandstärkenabweichung und Porosität in einem Scan, sodass Werkzeugkorrekturen auf Basis von Messdaten erfolgen. In der Serienproduktion wertet ein gespeichertes Rezept jedes Muster auf dieselbe Weise aus und meldet die Porosität je Zone gegen die für das Teil vereinbarten Grenzwerte. So zeigt sich eine Prozessverschiebung als Trend, bevor Teile die Druckprüfung nicht mehr bestehen.
Innenliegende Kanäle, Kühlkanäle und gekernte Durchgänge werden dort vermessen, wo kein Taster hinkommt, und Bearbeitungszugaben werden vor dem ersten Schnitt am tatsächlichen Gussteil geprüft. Royma Europe scannt Kundengussteile, bevor ein System spezifiziert wird, damit Energie und Scanzeit für das reale Teil bekannt sind.
Fragen
Fragen zu CT für Gussteile.
- Welches CT-System eignet sich für welches Gussteil?
- Kleine und mittlere Aluminiumgussteile: die RMCT4000. Große oder dichte Aluminiumteile und dicke Querschnitte: die RMCT6000 mit ihrer 450- oder 600-kV-Minifokus-Röhre. Eisen- und Stahlgussteile, dicke Wände und komplette Baugruppen: die RMCT10000 mit ihrer LINAC-Quelle.
- Kann CT erkennen, ob eine Pore durch die Bearbeitung geöffnet wird?
- Ja. Jede Pore wird mit ihrer Position und ihrem Abstand zur im CAD-Modell definierten bearbeiteten Oberfläche ausgewiesen. Poren in der Bearbeitungszugabe oder in einer Dichtfläche werden dadurch getrennt von unkritischen Poren markiert.
- Ersetzt CT den Musterschnitt?
- Bei Porosität, Lunkern und Wandstärke deckt das CT-Volumen das ganze Teil ab, während ein Schnitt nur eine Ebene zeigt. Viele Gießereien behalten den Schnitt zur Kalibrierung und nutzen CT für die routinemäßige Auswertung.
- Wie lange dauert ein Scan eines Gussteils?
- Das hängt von Größe, Material und der gewählten Auflösung ab; ein Laborscan eines Gehäuses dauert Minuten, ein Hochenergie-Scan eines großen Gussteils länger. Ein Testscan am realen Teil liefert den genauen Wert.
News
Anwendungsberichte und News.
News ·
Royma Labor-CT kartiert die Porosität in Robotergehäuse-Gussteilen
News ·
Royma erweitert die CT-Inspektion mit CAD-Vergleich auf Getriebe und Strukturteile humanoider Roboter
Anwendungsbericht ·