
Anwendungsbericht ·
Porosität, Kernversatz und Wandstärke nachweislich beherrschen, wenn Gießereien auf 3D-gedruckte Sandkerne umsteigen
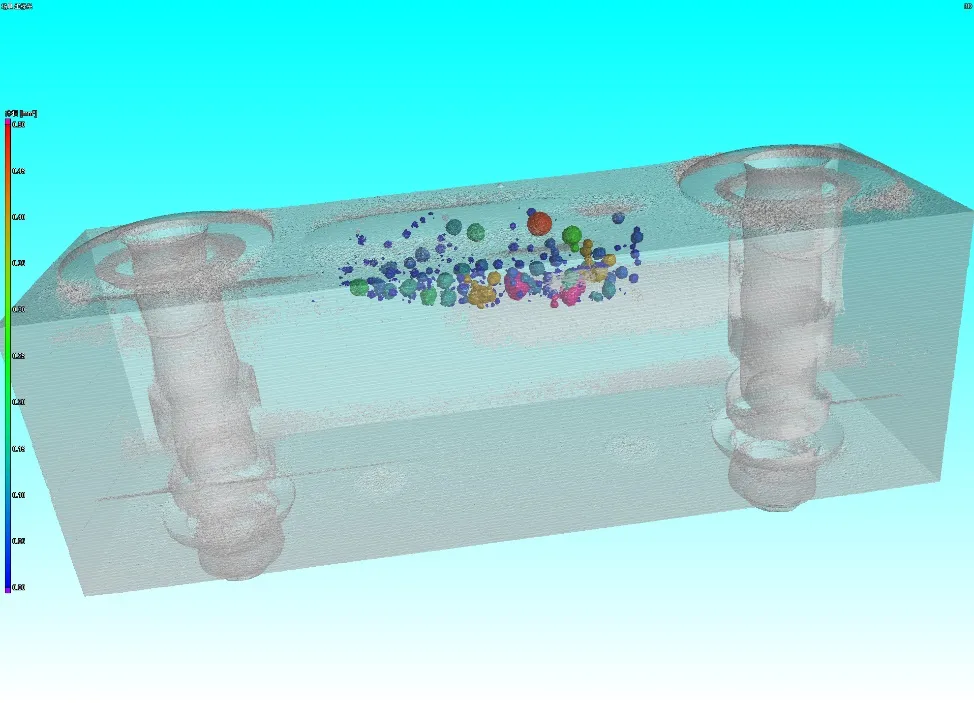
Royma Labor-CT liefert Gießereien eine gemessene Antwort zu Porosität, Kernposition und Wandstärke, wenn sie auf 3D-gedruckte Sandkerne umstellen. Eine individuelle Inspektionszelle mit 225 kV Röntgenquelle, Drehtisch und 780 mm Verfahrweg scannt große Aluminium-Gussteile in 3D. Unsere Analyse-Software gibt die Porosität anschließend als Flächen- und Volumenanteil aus, wobei jede Pore erfasst wird.
Diese Anwendungsbeschreibung richtet sich an Prozess- und Qualitätsingenieure in Gießereien, die gedruckte Kerne bewerten. Sie zeigt, was ein Computertomographie-Scan (CT) an den ersten Gussteilen misst und wie das Ergebnis die Freigabe des neuen Prozesses unterstützt.
CT weist nach, was ein gedruckter Kern im Inneren des Gussteils verändert
Gedruckte Sandkerne ermöglichen Kerngeometrien, die mit dem herkömmlichen Kernschießen nicht herstellbar sind. Gießereien in ganz Europa setzen sie ein, um dünnere Wände und stärker integrierte Aluminiumteile zu gießen. Der Vorteil zählt jedoch erst, wenn er am Teil nachgewiesen ist: gleiche oder geringere Porosität, der Kern an der Position laut Zeichnung und jede Wand innerhalb der Toleranz.
Alle drei Punkte liegen im Inneren des Gussteils. Ein 2D Röntgenbild zeigt Porosität als Schatten, kann aber nicht angeben, in welcher Tiefe eine Pore liegt. Es kann auch keine Wand messen, die hinter einer anderen Wand verborgen ist. Das Aufschneiden erfasst nur eine Ebene und zerstört das Teil. Ein CT-Scan lässt das Gussteil unversehrt und liefert ein 3D Volumen, das Sie an jeder beliebigen Position schneiden können.
Bei der Qualifizierung eines neuen Kernprozesses stellen sich immer wieder drei Fragen:
- Porosität: Ist die Gas- und Schrumpfungsporosität in kritischen Bereichen gleich oder besser als bei den bisherigen Kernen?
- Kernposition: Ist der Kern dort geblieben, wo er eingelegt wurde, oder hat er sich beim Gießen verschoben oder aufgeschwommen?
- Wandstärke: Erreichen die dünnen Wände, die die neuen Kerne ermöglichen, überall ihre Nennstärke?
Die automatische Porositätsauswertung ersetzt die visuelle Beurteilung
Die Porositätsanalyse von Royma arbeitet direkt mit dem CT-Volumen. Sie berechnet die Flächenporosität auf jedem Querschnitt und den Volumenanteil der Hohlräume für das gesamte Teil oder einen gewählten Bereich. Erkannte Poren erscheinen in farbcodierten Darstellungen auf 2D Querschnitten und in 3D Renderings.
Für jede Pore gibt die Software den Durchmesser und die Position im Teil aus. Die KI-basierte Auswertung liefert zudem für jede Detektion eine statistische Wahrscheinlichkeit. Das Ergebnis ist ein dokumentierter Wert und keine Einschätzung eines Bedieners anhand eines Graustufenbilds. So können Sie Versuche mit gedruckten Kernen auf gleicher Grundlage mit Gussteilen aus Ihrem bestehenden Prozess vergleichen.
„Eine Gießerei, die auf gedruckte Kerne umsteigt, braucht Belege statt eines Eindrucks“, sagt Jens Lübbehüsen, Technischer Leiter bei Royma Europe. „Der CT-Scan liefert für jedes Gussteil einen Porositätswert und zeigt, wo jede einzelne Pore liegt. So lassen sich der alte und der neue Prozess Teil für Teil vergleichen.“
Ein Scan prüft auch Kernposition und Wandstärke
Derselbe Scan, der die Poren zeigt, enthält die vollständige Geometrie des Gussteils. Innere Kanäle und vom Kern geformte Hohlräume sind ebenso klar zu erkennen wie die äußeren Oberflächen. Im CAD Vergleich zeigt das Volumen, ob der Kern seinen Hohlraum an der vorgesehenen Position erzeugt hat. Es zeigt auch, ob eine dünne Wand auf einer Seite dünner ist, das typische Anzeichen für Kernversatz.
Da die Daten dreidimensional vorliegen, wird die Wandstärke über das gesamte Gussteil geprüft und nicht nur an einigen Schnittpositionen. Ein Scan beantwortet alle drei Fragen an einem Teil, und das Teil steht weiterhin für weitere Tests zur Verfügung.
Eine Zelle, die auf das Gussteil zugeschnitten ist, nicht auf eine Kabine
Große Strukturgussteile sowie Getriebegehäuse überschreiten oft die Teilegröße einer Standard CT-Kabine. Für solche Teile baut Royma eine auf das Teil ausgelegte Offline-Inspektionszelle. Sie kombiniert ein Modul aus 225 kV Röntgenquelle und Detektor mit einem XZ-Achsmodul und einem Drehtisch und ermöglicht so eine vollständige CT-Rekonstruktion und nicht nur 2D Röntgenaufnahmen.
Der Tisch verfährt bis zu 780 mm auf der X-Achse und 450 mm auf der Z-Achse. Die bleiabgeschirmte Strahlenschutzkabine misst ca. 2500 × 2500 × 1800 mm. Ein Träger aus POM-Kunststoff hält das Gussteil auf dem Tisch.
| Angegebener Wert | Royma Labor-CT Inspektionszelle für Gussteile |
|---|---|
| Installation | Offline, ausgelegt auf die Teile des Kunden |
| Röntgenquelle | 225 kV Röntgenquelle-Detektor-Modul |
| Bewegung | XZ-Achsmodul und Drehtisch für die CT-Rekonstruktion |
| Verfahrweg des Tisches | X-Achse bis 780 mm; Z-Achse bis 450 mm |
| Abgeschirmte Strahlenschutzkabine | Ca. 2500 × 2500 × 1800 mm |
| Porositätsanalyse | Flächenporosität und Volumenanteil der Hohlräume; farbcodierte 2D und 3D Darstellungen |
| Daten je Pore | Durchmesser, Position und Detektionswahrscheinlichkeit |
Praktische Hinweise zur Qualifizierung eines neuen Kernprozesses
Scannen Sie Gussteile aus dem bestehenden Prozess und aus den Versuchen mit gedruckten Kernen, gegossen aus derselben Legierung und mit demselben Modell. Der Vergleich erfolgt dann nach denselben Kriterien und mit derselben Auflösung. Legen Sie die kritischen Bereiche und die Porengrößenklassen Ihrer Abnahmespezifikation vor der Versuchsserie fest, damit die gemessenen Porengrößen ab dem ersten Scan daran bewertet werden.
Der Detailgrad, den die CT auflöst, hängt von Teilegröße, Wandstärke und Legierung ab. Ein kleiner Bereich, der nahe an der Röntgenquelle gescannt wird, zeigt feinere Poren als ein komplettes Gehäuse, das in einem Stück gescannt wird. Wir empfehlen daher einen Test-Scan Ihrer eigenen Gussteile, bevor Stichprobenpläne und Abnahmegrenzen festgelegt werden. Weitere Inspektionsaufgaben für Gussteile finden Sie auf der Seite Anwendungen für Gussteile.
Royma Europe bietet Test-Scans von Gussteilen aus Versuchen mit gedruckten Kernen an und unterstützt Sie bei der Auslegung einer CT-Inspektionszelle für Ihre Teile. Kontakt: Jens Lübbehüsen, Technical Director, Royma Europe, j.luebbehuesen@roymatek.eu, +49 1709782937 – www.roymatek.eu.
Royma Europe, Leibniz Universität Hannover – Institut für Produktentwicklung und Gerätebau, Gebäude 8143, An d. Universität 1, 30823 Garbsen, Deutschland.