
Nota applicativa ·
Dimostrare il controllo di porosità, spostamento delle anime e spessore di parete nel passaggio delle fonderie alle anime in sabbia stampate
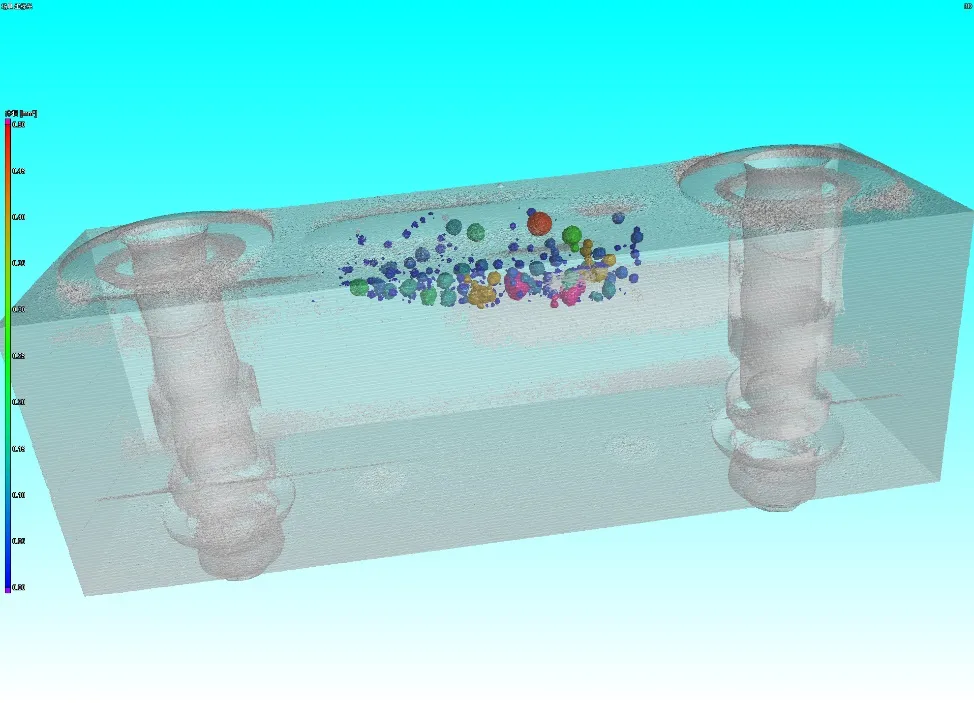
Royma Laboratory CT offre alle fonderie una risposta misurata su porosità, posizione dell'anima e spessore di parete quando passano alle anime in sabbia stampate in 3D. Una cella di ispezione su misura con sorgente a raggi X da 225 kV, piattaforma rotante e 780 mm di corsa della tavola scansiona in 3D grandi getti in alluminio. Il nostro software di analisi riporta quindi la porosità come frazione di area e di volume, con ogni poro mappato.
Questa nota applicativa è rivolta ai responsabili di processo e qualità delle fonderie che valutano le anime stampate. Mostra che cosa misura una scansione di tomografia computerizzata (TC) sui primi getti e come il risultato supporta il rilascio del nuovo processo.
La TC dimostra che cosa cambia un'anima stampata all'interno del getto
I nuclei in sabbia stampati consentono geometrie di anima che la tradizionale sparatura delle anime non può realizzare. Le fonderie in tutta Europa li adottano per colare pareti più sottili e componenti in alluminio più integrati. Il vantaggio conta però solo quando è dimostrato sul pezzo: porosità uguale o inferiore, anima nella posizione prevista dal disegno e ogni parete entro tolleranza.
Tutte e tre le caratteristiche si trovano all'interno della fusione. Una radiografia 2D mostra la porosità come un'ombra, ma non indica a quale profondità si trovi un poro. Non può nemmeno misurare una parete nascosta dietro un'altra. La sezione metallografica misura un solo piano e distrugge il pezzo. Una scansione CT mantiene integra la fusione e fornisce un volume 3D che si può sezionare in qualsiasi posizione.
Quando si qualifica un nuovo processo di produzione delle anime, ricorrono tre domande:
- Porosità: la porosità da gas e da ritiro nelle zone critiche è uguale o migliore rispetto alle anime precedenti?
- Posizione dell'anima: l'anima è rimasta dove era stata posizionata, oppure si è spostata o ha galleggiato durante la colata?
- Spessore di parete: le pareti sottili rese possibili dalle nuove anime raggiungono ovunque lo spessore nominale?
L'analisi automatica della porosità sostituisce la valutazione visiva
L'analisi della porosità di Royma opera direttamente sul volume CT. Calcola la percentuale di porosità areale su ogni slice e la percentuale di vuoti volumetrica per l'intero pezzo o per una regione selezionata. I pori rilevati compaiono in mappe a colori sulle slice 2D e nei rendering 3D.
Per ogni poro il software riporta il diametro e la posizione nel pezzo. La valutazione basata su IA fornisce inoltre una probabilità statistica per ogni rilevamento. Il risultato è un valore documentato e non il giudizio di un operatore su un'immagine in scala di grigi. Le prove con anime stampate possono essere confrontate con le fusioni del processo esistente su basi identiche.
«Una fonderia che passa alle anime stampate ha bisogno di evidenze, non di impressioni», afferma Jens Lübbehüsen, Direttore Tecnico di Royma Europe. «La scansione CT fornisce un valore di porosità per ogni fusione e mostra dove si trova ogni poro, così il vecchio e il nuovo processo possono essere confrontati pezzo per pezzo.»
Una sola scansione verifica anche posizione dell'anima e spessore di parete
La stessa scansione che mostra i pori contiene la geometria completa della fusione. I canali interni e le cavità formate dall'anima risultano nitidi quanto le superfici esterne. Il confronto del volume con il modello CAD mostra se l'anima ha generato la propria cavità nella posizione prevista. Mostra inoltre se una parete sottile è più sottile su un lato, il tipico segno di uno spostamento dell'anima.
Poiché i dati sono 3D, lo spessore di parete viene verificato su tutta la fusione e non in poche posizioni di sezione. Una sola scansione risponde a tutte e tre le domande su un unico pezzo, che rimane disponibile per ulteriori prove.
Una cella dimensionata sulla fusione, non su una cabina
Grandi fusioni strutturali e carter di cambi o trasmissioni superano spesso le dimensioni dei pezzi ammesse da una cabina CT standard. Per questi pezzi Royma realizza una cella di controllo offline progettata sul pezzo. Combina un modulo con sorgente a raggi X da 225 kV e rivelatore con un modulo a assi XZ e una piattaforma rotante, che consente la ricostruzione CT completa e non solo la radiografia 2D.
La tavola si muove fino a 780 mm sull'asse X e fino a 450 mm sull'asse Z. La cabina schermata in piombo misura circa 2500 × 2500 × 1800 mm. Un supporto in plastica POM mantiene la fusione sulla tavola.
| Dato dichiarato | Cella di controllo CT Royma Laboratory per fusioni |
|---|---|
| Installazione | Offline, progettata sui pezzi del cliente |
| Sorgente a raggi X | Modulo sorgente-rivelatore da 225 kV |
| Movimentazione | Modulo a assi XZ e piattaforma rotante per la ricostruzione CT |
| Corsa della tavola | Asse X fino a 780 mm; asse Z fino a 450 mm |
| Cabina schermata | Circa 2500 × 2500 × 1800 mm |
| Analisi della porosità | Percentuale di porosità areale e di vuoti volumetrica; mappe 2D e 3D a colori |
| Dati per singolo poro | Diametro, posizione e probabilità di rilevamento |
Note pratiche per la qualifica di un nuovo processo di produzione delle anime
Scansionare fusioni del processo esistente e delle prove con anime stampate, colate con la stessa lega e lo stesso modello. Il confronto avviene così con gli stessi criteri e alla stessa risoluzione. Definite le zone critiche e le classi di dimensione dei pori della vostra specifica di accettazione prima della serie di prove, in modo che le dimensioni dei pori misurate siano valutate rispetto a esse fin dalla prima scansione.
Il dettaglio che la CT risolve dipende da dimensioni del pezzo, spessore di parete e lega. Una piccola regione scansionata vicino alla sorgente mostra pori più fini rispetto a un carter intero scansionato in un unico pezzo. Raccomandiamo pertanto una scansione di prova delle vostre fusioni prima di definire piani di campionamento e limiti di accettazione. Altri compiti di controllo delle fusioni sono descritti nella pagina sulle applicazioni per fusioni.
Royma Europe offre scansioni di prova di fusioni provenienti da prove con anime stampate e supporto nella definizione di una cella di controllo CT per i vostri pezzi. Contatto: Jens Lübbehüsen, Direttore Tecnico, Royma Europe, j.luebbehuesen@roymatek.eu, +49 1709782937 – www.roymatek.eu.
Royma Europe, Leibniz Universität Hannover – Institut für Produktentwicklung und Gerätebau, Gebäude 8143, An d. Universität 1, 30823 Garbsen, Germania.