
Прикладная заметка ·
Подтверждение контроля пористости, смещения стержня и толщины стенки при переходе литейных предприятий на напечатанные песчаные стержни
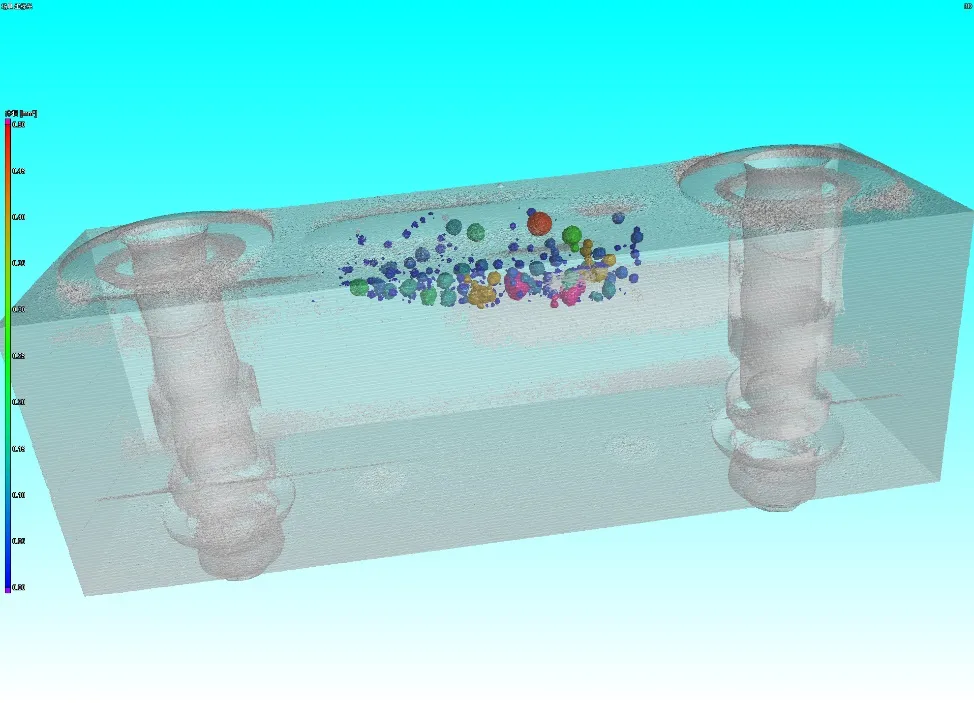
Лабораторная КТ Royma даёт литейным предприятиям измеренный ответ о пористости, положении стержня и толщине стенки при переходе на песчаные стержни, напечатанные на 3D-принтере. Специальная инспекционная ячейка с источником рентгеновского излучения 225 кВ, вращающейся платформой и ходом стола 780 мм сканирует крупные алюминиевые отливки в 3D. Наше программное обеспечение для анализа затем выдаёт пористость как долю по площади и по объёму с картированием каждой поры.
Эта заметка о применении предназначена для инженеров литейных предприятий по технологии и качеству, оценивающих напечатанные стержни. Она показывает, что измеряет компьютерная томография (КТ) на первых отливках и как результат поддерживает допуск нового процесса в серию.
КТ показывает, что напечатанный стержень меняет внутри отливки
Напечатанные песчаные стержни допускают геометрию стержней, которую невозможно получить обычной пескострельной формовкой. Литейные предприятия по всей Европе внедряют их, чтобы отливать более тонкие стенки и более интегрированные алюминиевые детали. Выигрыш засчитывается только тогда, когда он подтверждён на детали: такая же или меньшая пористость, стержень там, где его размещает чертёж, и все стенки в пределах допуска.
Все три параметра находятся внутри отливки. 2D-рентгенограмма показывает пористость как тень, но не позволяет определить, на какой глубине находится пора. Она также не позволяет измерить стенку, скрытую за другой стенкой. Разрезание измеряет одну плоскость и разрушает деталь. КТ-скан сохраняет отливку целой и выдаёт 3D-объём, который можно разрезать в любом месте.
При квалификации нового процесса изготовления стержней неизменно возникают три вопроса:
- Пористость: такая же ли или меньше газовая и усадочная пористость в критических зонах по сравнению с прежними стержнями?
- Положение стержня: остался ли стержень там, где его установили, или он сместился либо всплыл при заливке?
- Толщина стенки: достигают ли тонкие стенки, которые стали возможны благодаря новым стержням, номинальной толщины во всех местах?
Автоматический анализ пористости заменяет визуальную оценку
Анализ пористости Royma работает непосредственно с КТ-объёмом. Программа рассчитывает коэффициент площадной пористости на каждом срезе и объёмную долю пустот для всей детали или выбранной области. Обнаруженные поры отображаются на цветовых картах на 2D-срезах и 3D-визуализациях.
Для каждой поры программа указывает её диаметр и положение в детали. Оценка на основе ИИ дополнительно определяет статистическую вероятность для каждого обнаружения. В результате Вы получаете документированные данные, а не субъективную оценку оператором изображения в оттенках серого. Вы можете сравнивать опытные партии с напечатанными стержнями и отливки, полученные по Вашему действующему процессу, на единой основе.
«Литейному производству, переходящему на печатные стержни, нужны доказательства, а не впечатления, — говорит Йенс Любберхюзен (Jens Lübbehüsen), технический директор Royma Europe. — КТ-сканирование даёт значение пористости для каждой отливки и показывает расположение каждой поры, поэтому прежний и новый процессы можно сравнивать деталь за деталью».
Одно сканирование также позволяет проверить положение стержня и толщину стенок
Сканирование, показывающее поры, содержит полную геометрию отливки. Внутренние каналы и полости, образованные стержнем, видны так же отчётливо, как и наружные поверхности. При сравнении с CAD-моделью по объёмным данным видно, образовал ли стержень полость в заданном положении. Также видно, не тоньше ли тонкая стенка с одной стороны — это типичный признак смещения стержня.
Поскольку данные трёхмерные, толщина стенок проверяется по всей отливке, а не в нескольких сечениях. Одно сканирование отвечает на все три вопроса по одной детали, и деталь остаётся пригодной для дальнейших испытаний.
Ячейка под размер отливки, а не под размер кабинета
Крупные конструкционные отливки, а также корпуса редукторов и коробок передач нередко превышают допустимые размеры деталей стандартного КТ-кабинета. Для таких деталей Royma создаёт автономную ячейку контроля, спроектированную под конкретную деталь. Она объединяет модуль источника рентгеновского излучения 225 кВ и детектора с модулем осей XZ и поворотной платформой, что позволяет выполнять полноценную КТ-реконструкцию, а не только 2D-радиографию.
Ход стола составляет до 780 мм по оси X и до 450 мм по оси Z. Защитная камера со свинцовой экранировкой имеет размеры примерно 2500 × 2500 × 1800 мм. Отливка фиксируется на столе в держателе из пластика POM.
| Заявленное значение | Лабораторная КТ-ячейка Royma для контроля отливок |
|---|---|
| Установка | Автономная, проектируется под детали заказчика |
| Источник рентгеновского излучения | Модуль источника и детектора 225 кВ |
| Перемещения | Модуль осей XZ и поворотная платформа для КТ-реконструкции |
| Ход стола | Ось X — до 780 мм; ось Z — до 450 мм |
| Защитная камера | Прибл. 2500 × 2500 × 1800 мм |
| Анализ пористости | Площадная пористость и объёмная доля пустот; цветовые 2D- и 3D-карты |
| Данные по каждой поре | Диаметр, положение и вероятность обнаружения |
Практические рекомендации по квалификации нового процесса изготовления стержней
Сканируйте отливки, полученные по существующему процессу и в пробных партиях с печатными стержнями, отлитые из одного и того же сплава и по одной и той же модели. Тогда сравнение выполняется по одним и тем же критериям и при одинаковом разрешении. Определите критические зоны и классы размеров пор из Ваших технических условий приёмки до начала пробной серии, чтобы измеренные размеры пор оценивались относительно них с первого же сканирования.
Детали, которые различает КТ, зависят от размера детали, толщины стенок и сплава. Небольшая область, отсканированная вблизи источника, показывает более мелкие поры, чем целый корпус, отсканированный целиком. Поэтому мы рекомендуем выполнить пробное сканирование Ваших отливок до того, как будут установлены планы выборочного контроля и допустимые пределы. Другие задачи контроля отливок описаны на странице применений для отливок.
Royma Europe предлагает пробное сканирование отливок из пробных партий с печатными стержнями и помощь в определении КТ-ячейки для Ваших деталей. Контакт: Йенс Любберхюзен (Jens Lübbehüsen), технический директор, Royma Europe, j.luebbehuesen@roymatek.eu, +49 1709782937 – www.roymatek.eu.
Royma Europe, Leibniz Universität Hannover – Institut für Produktentwicklung und Gerätebau, Gebäude 8143, An d. Universität 1, 30823 Garbsen, Германия.