
Nota de aplicación ·
Verificar el control de la porosidad, del desplazamiento del macho y del espesor de pared en la transición de las fundiciones a los machos de arena impresos
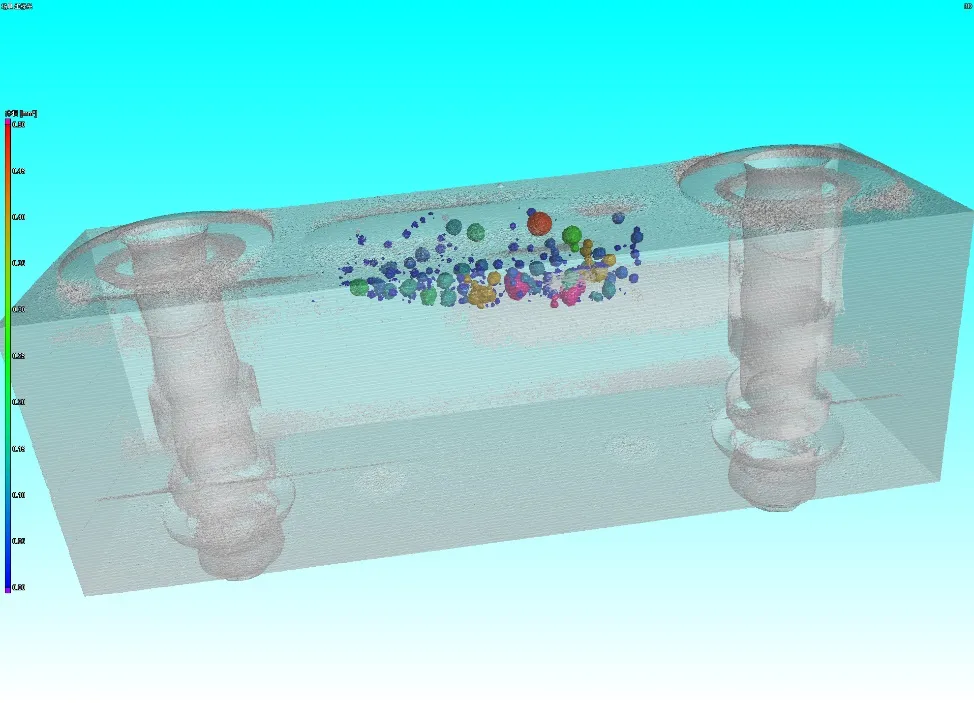
La TC de laboratorio de Royma ofrece a las fundiciones una respuesta medida sobre la porosidad, la posición del macho y el espesor de pared cuando pasan a machos de arena impresos en 3D. Una célula de inspección a medida con una fuente de rayos X de 225 kV, una plataforma giratoria y 780 mm de recorrido de la mesa escanea en 3D grandes piezas fundidas de aluminio. Nuestro software de análisis informa entonces de la porosidad como fracción de área y de volumen, con cada poro cartografiado.
Esta nota de aplicación está dirigida a ingenieros de proceso y de calidad de fundición que evalúan machos impresos. Muestra qué mide un escaneo de tomografía computarizada (TC) en las primeras piezas fundidas y cómo el resultado respalda la liberación del nuevo proceso.
La TC demuestra qué cambia un macho impreso en el interior de la pieza fundida
Los machos de arena impresos permiten geometrías de macho que el soplado convencional no puede producir. Fundiciones de toda Europa los adoptan para colar paredes más delgadas y piezas de aluminio más integradas. La ventaja solo cuenta cuando se demuestra en la pieza: la misma porosidad o menor, el macho donde lo sitúa el plano y todas las paredes dentro de tolerancia.
Los tres aspectos se encuentran en el interior de la pieza fundida. Una radiografía 2D muestra la porosidad como una sombra, pero no puede indicar a qué profundidad se encuentra un poro. Tampoco puede medir una pared oculta tras otra pared. El corte seccional mide un solo plano y destruye la pieza. Un escaneo de TC mantiene la pieza intacta y proporciona un volumen 3D que puede seccionarse en cualquier posición.
Al cualificar un nuevo proceso de machos se repiten tres preguntas:
- Porosidad: ¿es la porosidad por gas y por contracción en las zonas críticas igual o mejor que con los machos anteriores?
- Posición del macho: ¿permaneció el macho donde se colocó, o se desplazó o flotó durante la colada?
- Espesor de pared: ¿alcanzan las paredes delgadas que permiten los nuevos machos su espesor nominal en todas partes?
El análisis automático de la porosidad sustituye a la lectura visual
El análisis de porosidad de Royma trabaja directamente sobre el volumen de TC. Calcula el porcentaje de porosidad por área en cada corte y el porcentaje de huecos en volumen de la pieza completa o de una región seleccionada. Los poros detectados se muestran en mapas codificados por colores en cortes 2D y en representaciones 3D.
Para cada poro, el software indica su diámetro y su posición en la pieza. Además, la evaluación basada en IA proporciona una probabilidad estadística para cada detección. El resultado es un valor documentado, y no la apreciación de un operario sobre una imagen en escala de grises. Usted puede comparar sobre la misma base los ensayos con machos impresos con las piezas fundidas obtenidas con su proceso actual.
«Una fundición que se pasa a los machos impresos necesita pruebas, no una impresión», afirma Jens Lübbehüsen, Director Técnico de Royma Europe. «El escaneado por TC proporciona un valor de porosidad para cada pieza fundida y muestra dónde se encuentra cada poro, de modo que el proceso antiguo y el nuevo pueden compararse pieza a pieza».
Un solo escaneado también comprueba la posición del macho y el espesor de pared
El mismo escaneado que muestra los poros contiene la geometría completa de la pieza fundida. Los canales y cavidades internos formados por el macho se aprecian con tanta claridad como las superficies exteriores. Comparado con el modelo CAD, el volumen muestra si el macho ha generado su cavidad en la posición prevista. También muestra si una pared delgada es más fina en un lado, el signo típico del desplazamiento del macho.
Dado que los datos son 3D, el espesor de pared se comprueba en toda la pieza fundida y no solo en unas pocas posiciones de corte. Un solo escaneado responde a las tres preguntas sobre una misma pieza, y esta sigue estando disponible para otros ensayos.
Una célula dimensionada para la pieza fundida, no para una cabina
Las grandes piezas fundidas estructurales y las carcasas de cajas de cambios o transmisiones suelen superar el tamaño de pieza admisible de una cabina de TC estándar. Para estas piezas, Royma construye una célula de inspección offline diseñada a medida de la pieza. Combina un módulo con fuente de rayos X de 225 kV y detector con un módulo de ejes XZ y una plataforma giratoria, lo que permite una reconstrucción TC completa y no solo radiografía 2D.
La mesa se desplaza hasta 780 mm en el eje X y 450 mm en el eje Z. La cabina blindada con plomo mide aproximadamente 2500 × 2500 × 1800 mm. Un soporte de plástico POM sujeta la pieza fundida sobre la mesa.
| Dato indicado | Célula de inspección TC Royma Laboratory para piezas fundidas |
|---|---|
| Instalación | Offline, diseñada a medida de las piezas del cliente |
| Fuente de rayos X | Módulo de fuente y detector de 225 kV |
| Movimiento | Módulo de ejes XZ y plataforma giratoria para la reconstrucción TC |
| Recorrido de la mesa | Eje X hasta 780 mm; eje Z hasta 450 mm |
| Cabina blindada | Aprox. 2500 × 2500 × 1800 mm |
| Análisis de porosidad | Índice de porosidad por área e índice de huecos por volumen; mapas 2D y 3D codificados por colores |
| Datos por poro | Diámetro, posición y probabilidad de detección |
Notas prácticas para cualificar un nuevo proceso de machos
Escanee piezas fundidas del proceso actual y de las pruebas con machos impresos, coladas con la misma aleación y el mismo modelo. De este modo, la comparación se realiza con los mismos criterios y con la misma resolución. Defina las zonas críticas y las clases de tamaño de poro de su especificación de aceptación antes de la serie de pruebas, de modo que los tamaños de poro medidos se evalúen con respecto a ellas desde el primer escaneado.
El nivel de detalle que resuelve la TC depende del tamaño de la pieza, del espesor de pared y de la aleación. Una región pequeña escaneada cerca de la fuente muestra poros más finos que una carcasa completa escaneada en una sola pieza. Por ello recomendamos realizar un escaneado de prueba de sus propias piezas fundidas antes de fijar los planes de muestreo y los límites de aceptación. Encontrará más tareas de inspección de piezas fundidas en la página de aplicaciones para fundición.
Royma Europe ofrece escaneados de prueba de piezas fundidas procedentes de pruebas con machos impresos y apoyo para definir una célula de inspección TC para sus piezas. Contacte con Jens Lübbehüsen, Director Técnico, Royma Europe, j.luebbehuesen@roymatek.eu, +49 1709782937 – www.roymatek.eu.
Royma Europe, Leibniz Universität Hannover – Institut für Produktentwicklung und Gerätebau, Gebäude 8143, An d. Universität 1, 30823 Garbsen, Alemania.