
Aplicaciones
Fabricación aditiva.
El interior de las piezas impresas.
Tareas de inspección
Pruebas para piezas impresas.
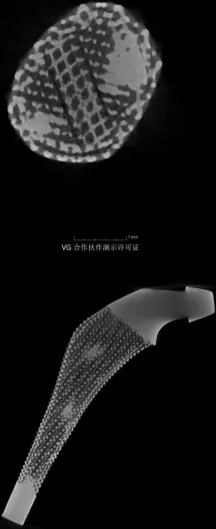
Una pieza impresa presenta canales internos, estructuras reticulares y una porosidad que depende del proceso. La TC comprueba las tres cosas sin destruir la pieza.
Porosidad y falta de fusión
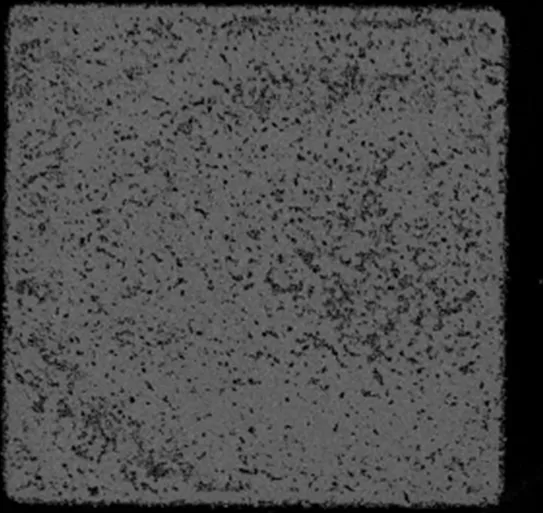
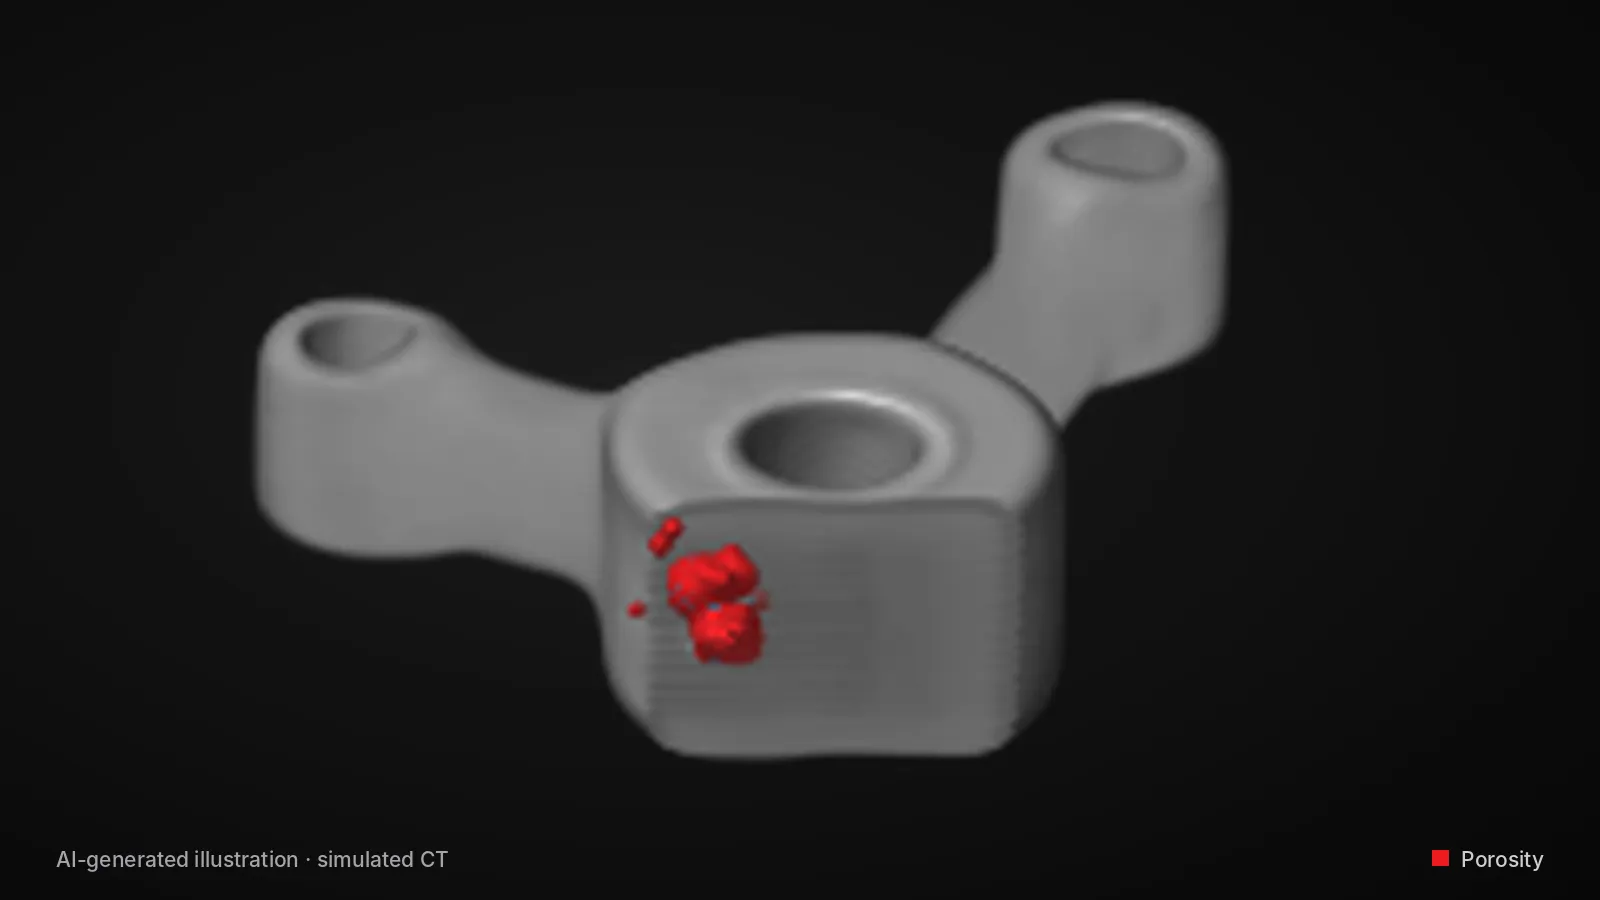
Los poros y las zonas sin fundir se detectan en todo el volumen y se evalúan según su tamaño y posición.
Canales internos y estructuras reticulares
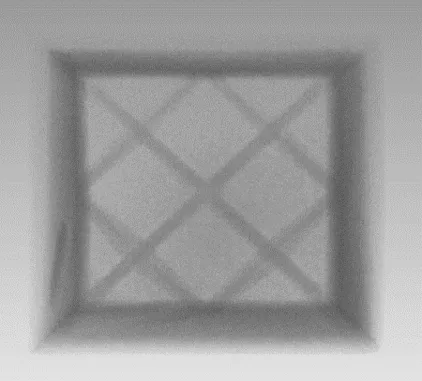
En los canales se comprueba la presencia de polvo residual y de obstrucciones; en los puntales de las estructuras reticulares, su integridad y su espesor.
Geometría
El volumen de TC se compara con el modelo CAD, tanto por dentro como por fuera, para mostrar las distorsiones y desviaciones tras la fabricación.
Ejemplos de escaneado
Lo que muestran los datos.
Sistemas
La pieza impresa completa, por dentro y por fuera.
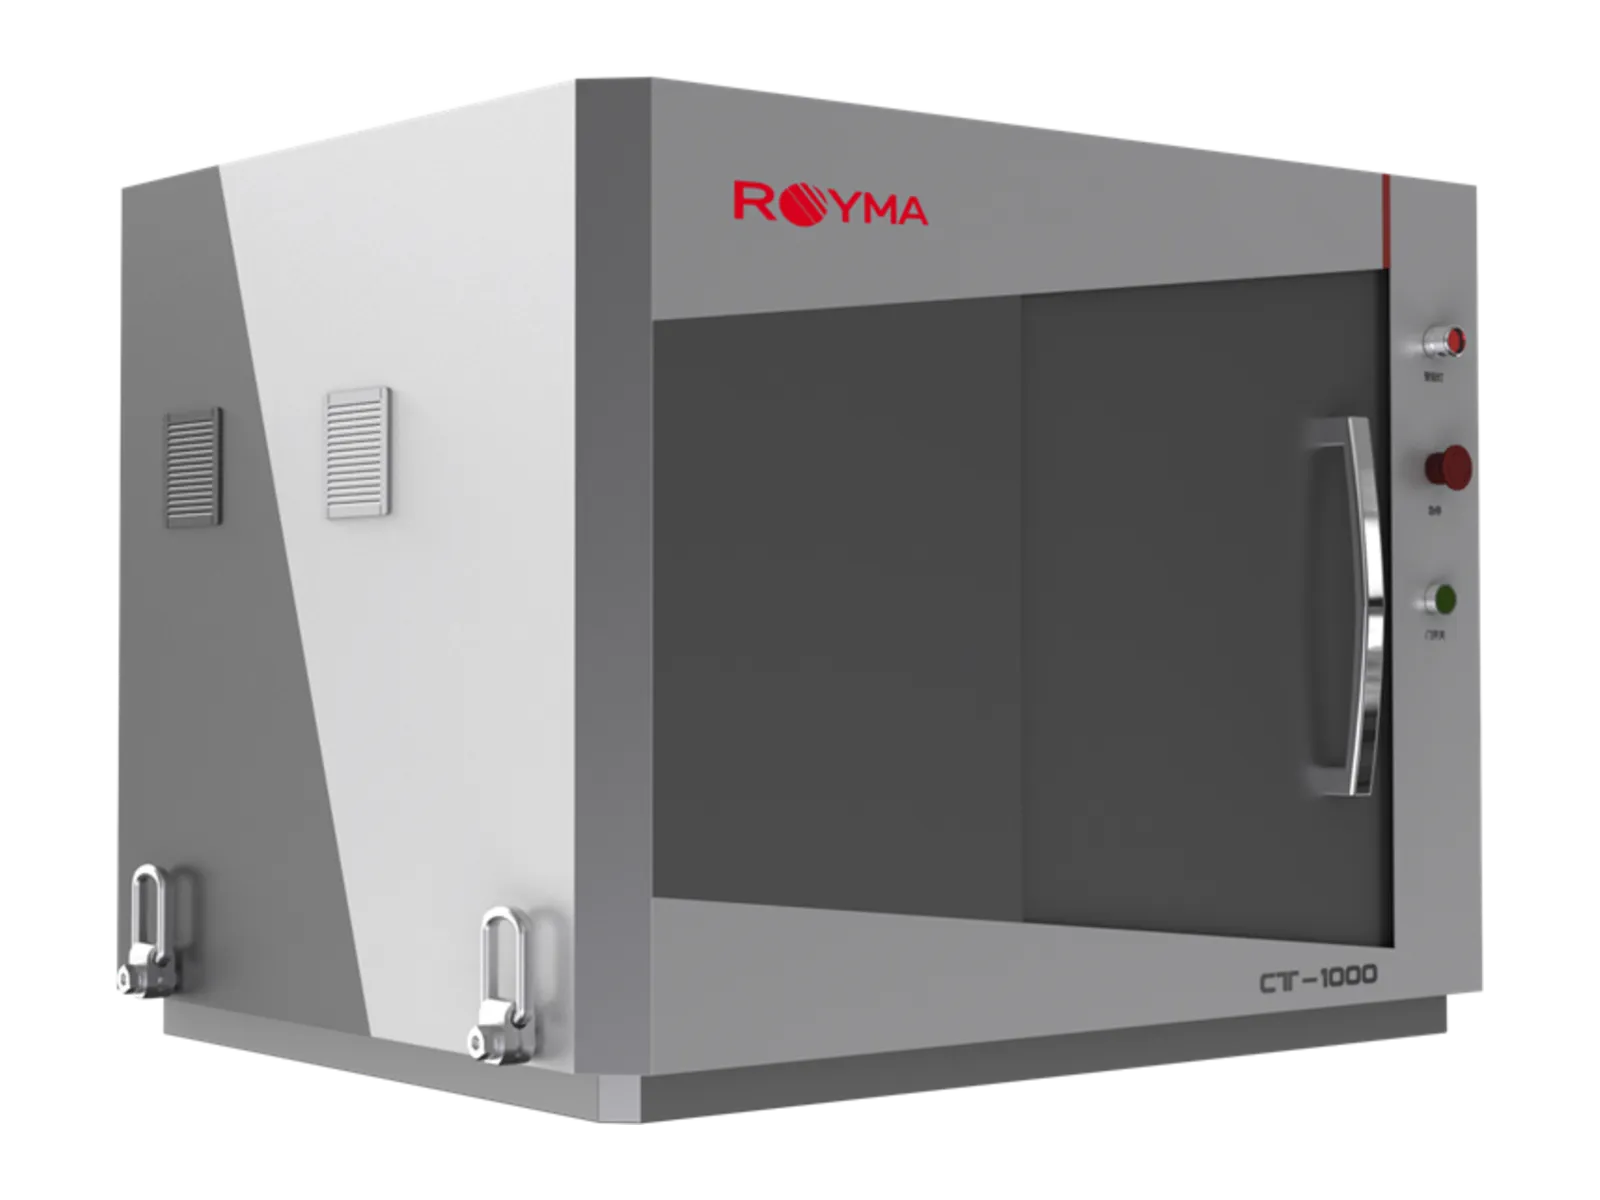
Royma ofrece TC para piezas metálicas y poliméricas fabricadas de forma aditiva, desde la probeta junto a la impresora hasta el componente terminado. El RMCT4000 escanea piezas de hasta ø 575 × 830 mm con una fuente microfoco de 225 o 300 kV y resoluciones de hasta 4 µm, en tres tamaños de cabina. El RMCT1000 de sobremesa evalúa cubos de ensayo, probetas y piezas pequeñas sobre el banco de trabajo con adquisición de imágenes con un solo clic.
El volumen de TC muestra lo que el proceso ha dejado en el interior: poros y zonas con falta de fusión según su tamaño y posición, polvo residual en los canales, la integridad y el espesor de los puntales de las estructuras reticulares y la distorsión de la pieza respecto a su modelo CAD. Los fabricantes obtienen un método de cualificación que no consume la pieza y un registro del proceso para cada fabricación.
Como la misma receta evalúa cada fabricación de la misma manera, un cambio en la porosidad o en la geometría se manifiesta como una tendencia del proceso y no como una pieza defectuosa más adelante.

En la práctica
Cualifique el proceso, libere la pieza.
La porosidad se evalúa en todo el volumen y se informa por zonas, de modo que una región con falta de fusión cerca de un soporte o de un voladizo se distingue de una porosidad de fondo uniforme. En los canales internos se comprueba a lo largo de toda su longitud si hay obstrucciones y polvo residual; en las estructuras reticulares, si faltan puntales o son demasiado delgados.
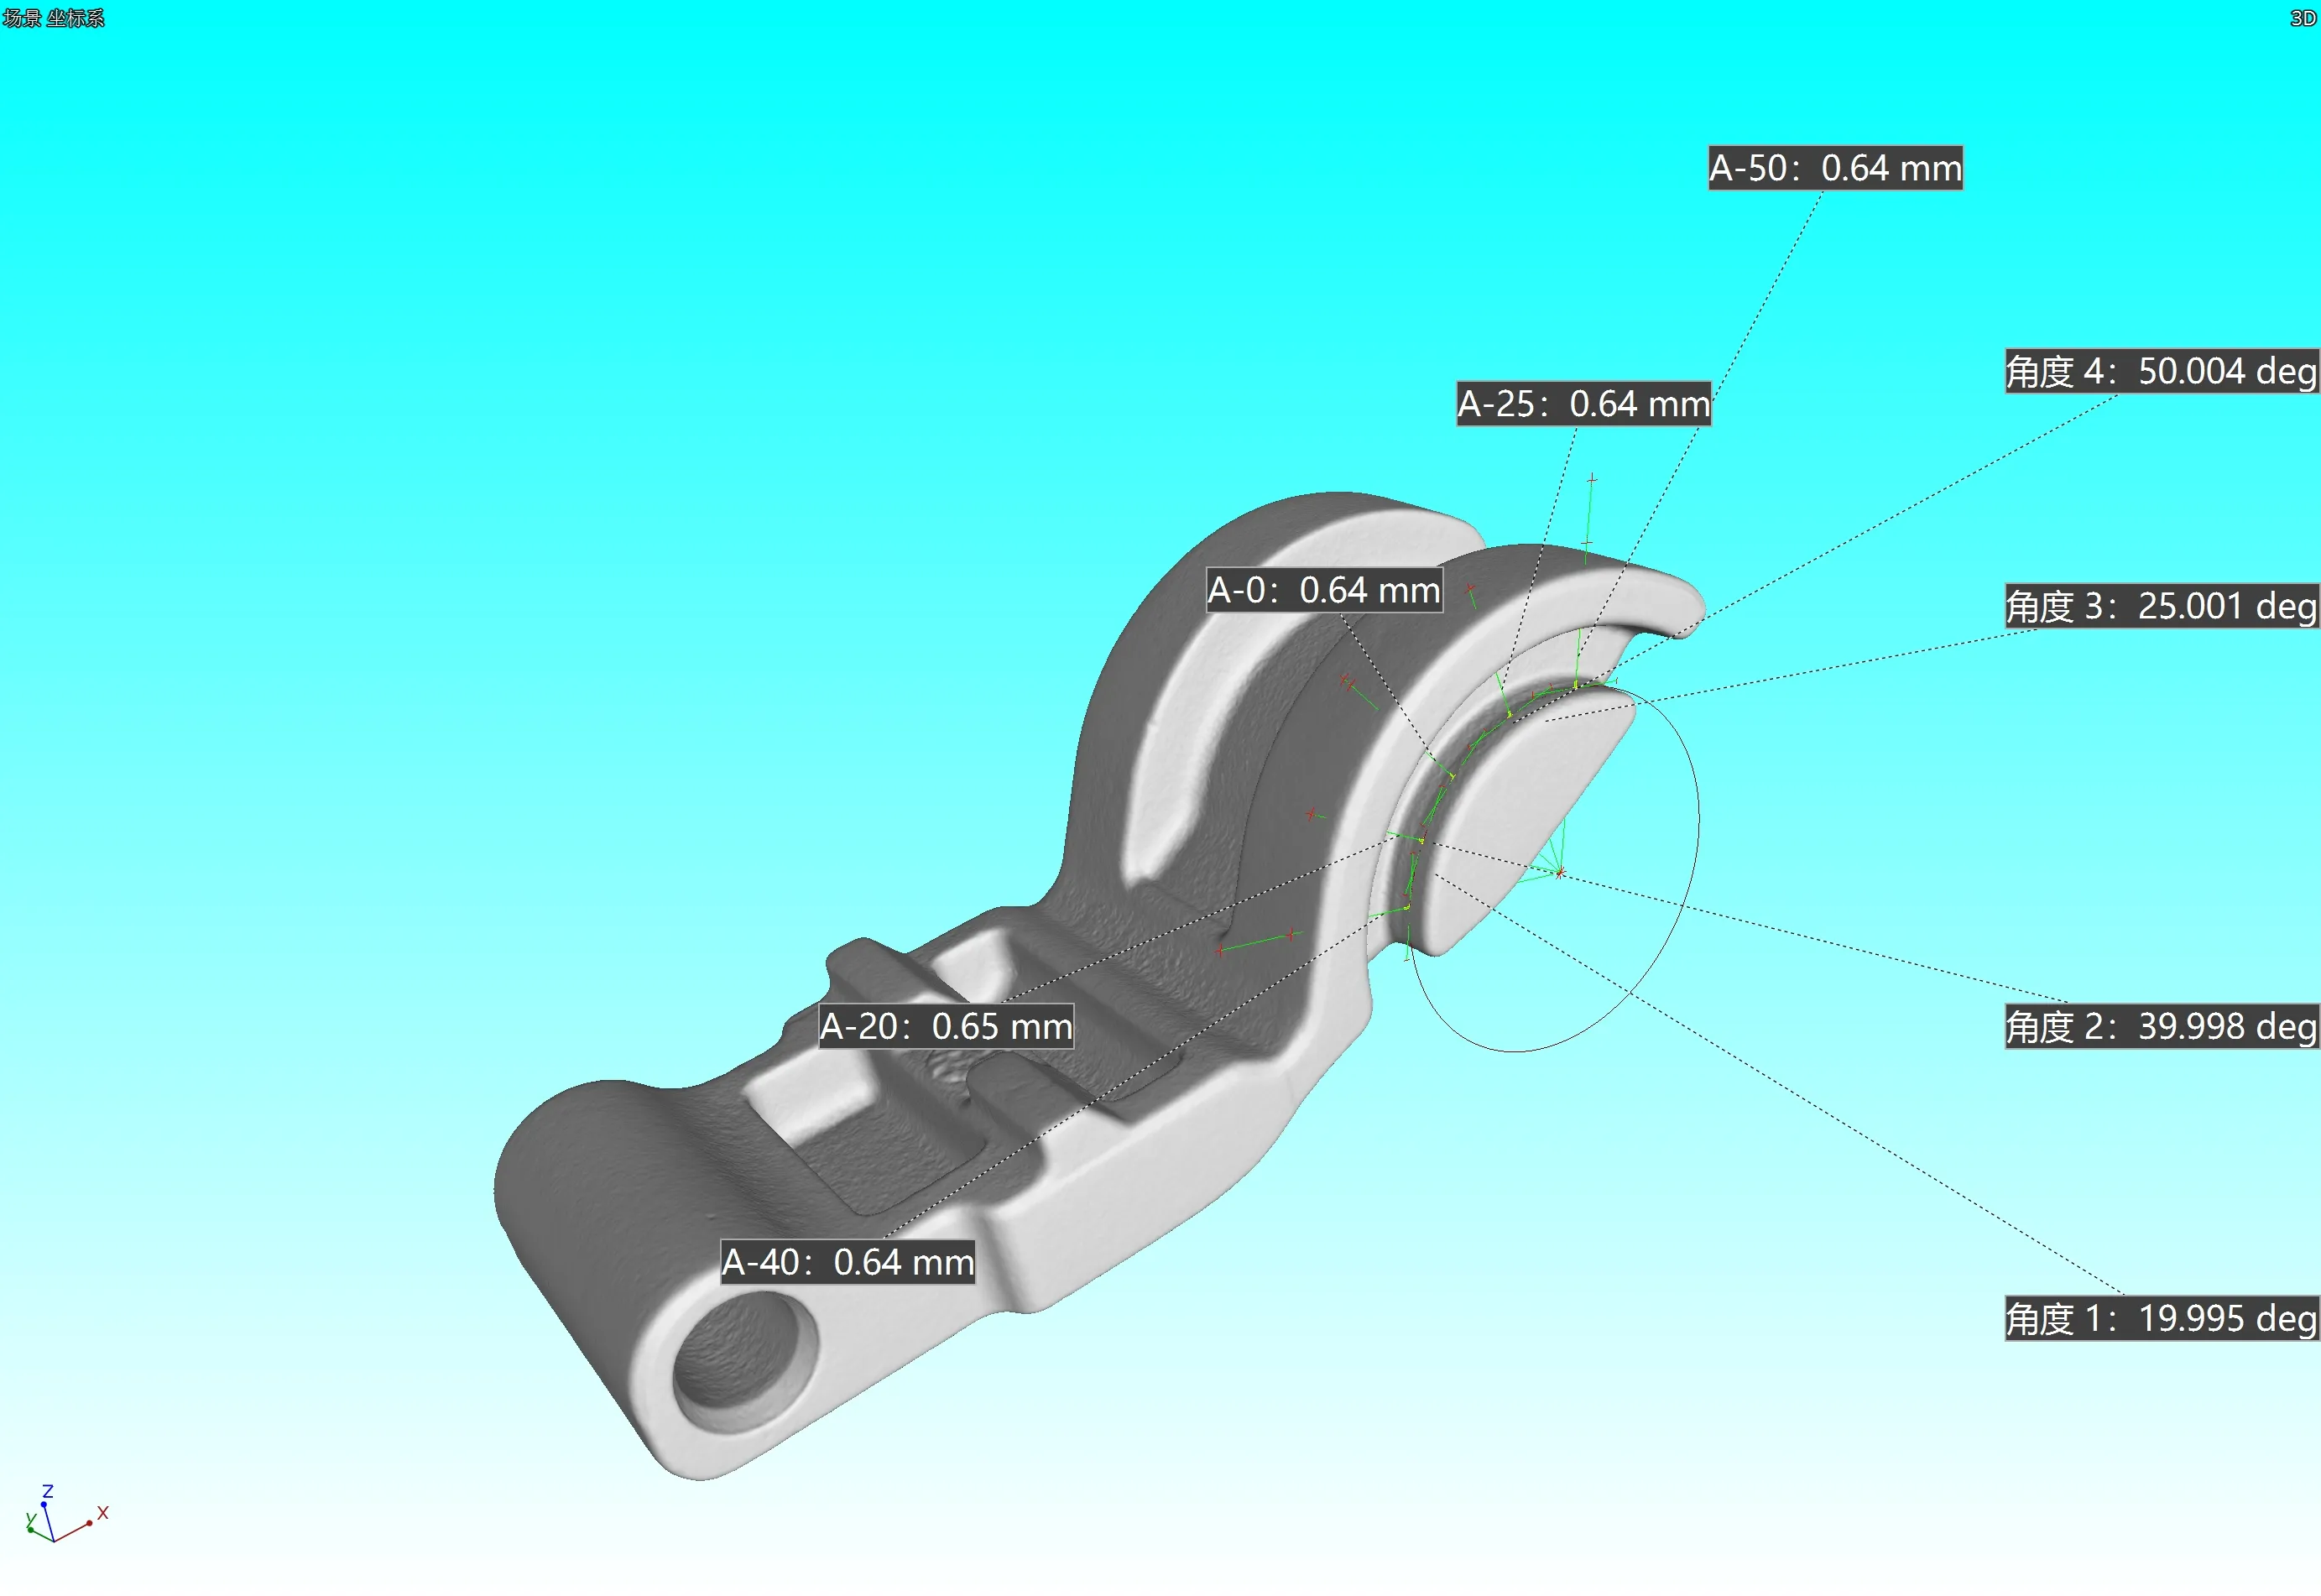
La comparación nominal-real muestra la distorsión y la contracción como un mapa de colores dentro y fuera de la pieza, lo que retroalimenta la orientación de fabricación y la compensación del modelo. Las probetas impresas con cada trabajo de fabricación se escanean con la misma receta y se archivan junto con el registro del trabajo.
Las piezas posprocesadas se vuelven a escanear tras el tratamiento térmico, el mecanizado o el prensado isostático en caliente, y se comparan los volúmenes: a partir de la diferencia se determinan los poros cerrados, la geometría modificada y el sobrespesor restante. Lo mismo sucede con las piezas de polímero, en las que el alabeo y la adhesión entre capas se evalúan sobre el volumen.
Preguntas
Preguntas sobre la TC para la fabricación aditiva.
- ¿Puede la TC detectar falta de fusión en piezas metálicas impresas?
- Sí. Las regiones con falta de fusión y los poros se detectan en todo el volumen y se informan por tamaño, posición y zona, de modo que se aprecia su relación con la orientación de fabricación y los soportes.
- ¿Cómo se comprueban los canales internos?
- El canal se sigue a lo largo de su longitud en el volumen de TC; las obstrucciones, el polvo residual y las desviaciones del espesor de pared se muestran donde se producen, sin cortar la pieza.
- ¿Qué sistema para probetas y piezas pequeñas?
- El sistema de sobremesa RMCT1000, con una resolución espacial de 4 µm y obtención de imágenes con un solo clic; las piezas más grandes y las plataformas de fabricación completas se analizan con el RMCT4000.
- ¿Es un escaneado de TC un registro de cualificación?
- El escaneado se guarda con sus parámetros y la receta de análisis, de modo que la porosidad y la geometría de un trabajo de fabricación quedan documentadas de forma repetible y pueden compararse con trabajos posteriores.
Noticias
Notas de aplicación y noticias.
Nota de aplicación ·
Royma RMCT4000 lleva la TC para fabricación aditiva, con control de porosidad y comparación con CAD, a piezas aeroespaciales
Noticias ·
Royma lleva la inspección por TC de la fundición a la cera perdida a la fabricación aditiva
Nota de aplicación ·