
Nota de aplicación ·
El Royma RMCT4000 lleva la CT para fabricación aditiva, con controles de porosidad y comparación con CAD, a las piezas aeroespaciales
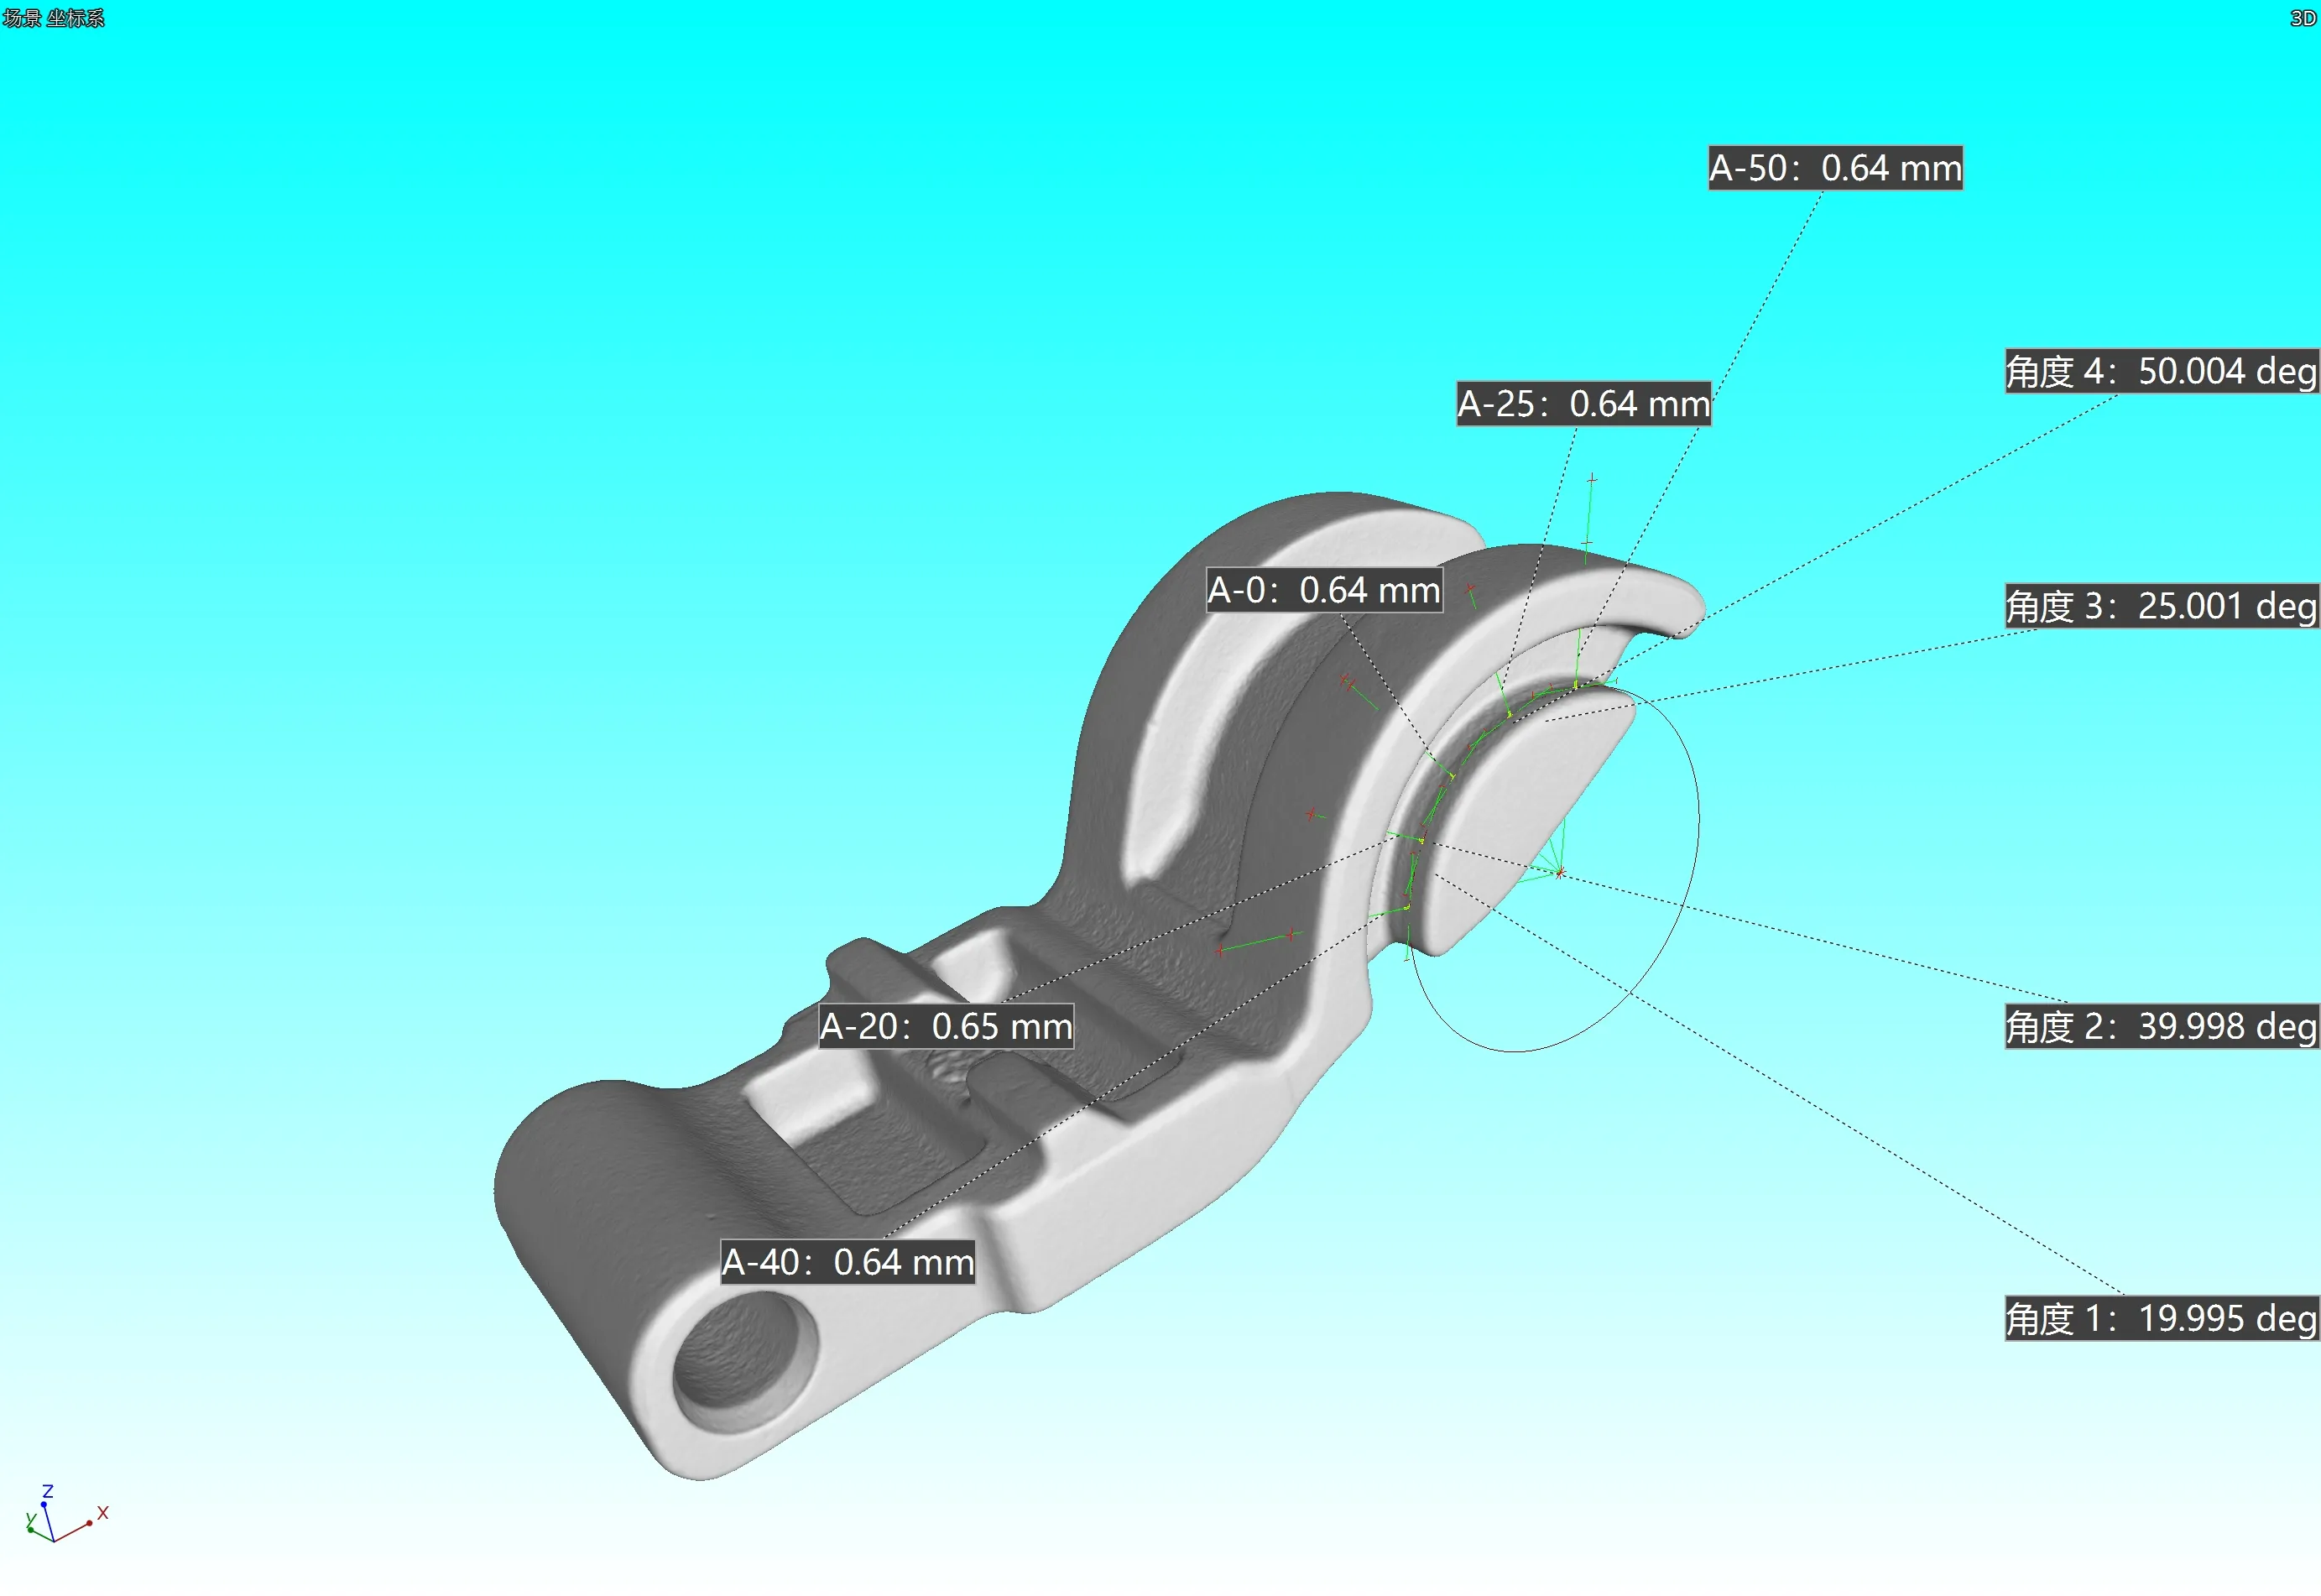
Royma lleva con el RMCT4000 la CT para fabricación aditiva, con análisis de porosidad, falta de fusión y comparación con CAD, a las piezas aeroespaciales impresas. El sistema de laboratorio de tomografía computarizada (CT) escanea piezas metálicas de hasta 600 × 600 × 800 mm y 100 kg con fuentes de rayos X de hasta 300 kV y una resolución indicada de hasta 4 µm.
El RMCT4000 ofrece tres resultados a partir de un único escaneo de una pieza impresa:
- Defectos internos: porosidad, huecos, grietas e inclusiones localizados en 3D en el interior de la pieza cerrada.
- Geometría frente a CAD: comparación automática entre valor nominal y real, representada como un mapa de calor en color de la desviación respecto al modelo CAD.
- Espesor de pared: medición en puntos críticos definidos, comprobada frente a umbrales máximos y mínimos.
Porosidad y falta de fusión visualizadas en el volumen
Las piezas metálicas impresas llevan sus defectos en el interior: los poros de gas y las zonas sin fusionar entre capas se encuentran bajo una superficie de aspecto acabado. El RMCT4000 atraviesa la pieza con una fuente microfoco de hasta 300 kV y reconstruye el volumen completo, de modo que cada poro y cada zona sin fusionar se localizan en tres dimensiones y no en un único corte seccionado. La porosidad se muestra por posición y tamaño en toda la construcción, lo que permite relacionar los clústeres con una zona de la plataforma de construcción, una estrategia de escaneo o una estructura de soporte. La falta de fusión aparece como huecos planos e irregulares que siguen la dirección de las capas.
La libre elección de la región de interés permite al sistema escanear primero la pieza completa y volver después a una característica crítica, como una nervadura fina, una estructura reticular o un canal interno, con mayor aumento. El rango de aumento va de 1,3 a más de 100. Una configuración opcional de doble fuente añade una fuente nano-CT a la misma máquina, de modo que un único RMCT4000 cubre tanto secciones metálicas densas como detalles finos sin necesidad de un segundo sistema.
Geometría impresa comparada con el CAD
El software de metrología de Royma compara automáticamente la superficie escaneada con el modelo CAD nominal y colorea cada desviación en un mapa de calor. La distorsión debida a tensiones residuales, contracción y retirada de soportes se aprecia de un vistazo, también en superficies internas que ningún palpador táctil alcanza. El software mide el espesor de pared en puntos críticos definidos y comprueba cada valor frente a umbrales máximos y mínimos, de modo que las zonas fuera de tolerancia se señalan antes de continuar con la pieza. El mismo conjunto de datos sirve para la medición por coordenadas, las regiones de interés y la comparación entre valor nominal y real, que el software presenta en paralelo en varias vistas.
«Un único escaneo con el RMCT4000 proporciona la porosidad de una pieza impresa, su espesor de pared y su desviación respecto al CAD en un solo conjunto de datos», afirma Jens Lübbehüsen, Technical Director de Royma Europe. «La pieza permanece intacta, así que la pieza escaneada es la pieza que vuela.»
Dimensionado para piezas de plataforma de construcción
El RMCT4000 admite piezas de hasta 600 × 600 × 800 mm y 100 kg, lo que resulta adecuado para soportes, carcasas, colectores y componentes de turbina impresos. Un manipulador de siete ejes y una distancia fuente-detector de 1200 mm posicionan la pieza para cada tarea, desde una vista general de la pieza completa hasta un escaneo de detalle. El detector de panel plano tiene 3072 × 3072 píxeles con un tamaño de píxel de 139 µm. Los utillajes personalizados mantienen cada pieza en la misma posición en todos los escaneos, lo que hace directamente comparables los escaneos repetidos de una serie.
Notas prácticas para escaneos de cualificación
Para una pieza impresa nueva, Royma recomienda un primer escaneo de la pieza completa con el aumento que permita su tamaño, con el fin de mapear la porosidad y la falta de fusión en toda la fabricación. A continuación, un segundo escaneo con mayor aumento se centra en las características que señala el primero o en las paredes más delgadas del diseño. Una vez conocidos el patrón de defectos y la desviación respecto al CAD de la fabricación cualificada, el mismo utillaje, el mismo programa de escaneo y los mismos umbrales se aplican a las piezas posteriores, y los resultados pueden compararse entre piezas.
«Configuramos el escaneo sobre la propia pieza impresa del cliente, de modo que los datos de cualificación reflejan su material, su geometría y su fabricación», añade Lübbehüsen. La visión general de aplicaciones de Royma para fabricación aditiva y para el sector aeroespacial muestra otras tareas de inspección; la página de la máquina RMCT4000 recoge las versiones disponibles.
| RMCT4000 – valores indicados | Valor |
|---|---|
| Tamaño máximo de muestra | 600 × 600 × 800 mm |
| Peso máximo de muestra | 100 kg |
| Fuente de rayos X | Microfoco de 100 / 190 / 225 / 300 kV; fuente dual opcional con fuente de nano-CT |
| Resolución | hasta 4 µm |
| Detector | detector de panel plano, 3072 × 3072 píxeles, tamaño de píxel de 139 µm |
| Aumento | de 1,3 a más de 100 |
| Manipulador | 7 ejes |
| Distancia fuente-detector | 1200 mm |
| Análisis | comparación automática con CAD, mapa de calor en color, umbrales de espesor de pared |
Escaneos de prueba disponibles
Royma Europe ofrece escaneos de prueba de piezas metálicas impresas en la RMCT4000. Contacto: Jens Lübbehüsen, director técnico, Royma Europe, j.luebbehuesen@roymatek.eu, +49 1709782937 – www.roymatek.eu.
Royma Europe, Leibniz Universität Hannover – Institut für Produktentwicklung und Gerätebau, Gebäude 8143, An d. Universität 1, 30823 Garbsen, Alemania.
Acerca de Royma: Royma Industrial CT desarrolla y fabrica sistemas industriales de rayos X y de tomografía computarizada, desde rayos X 2D hasta CT horizontal, de pórtico, planar e inline, que se utilizan para detectar defectos, medir la geometría interna y controlar la calidad de la producción sin destruir la pieza.
