
Nota applicativa ·
Royma RMCT4000 porta la TC per la manifattura additiva, per controlli di porosità e confronto con il CAD, nei componenti aerospaziali
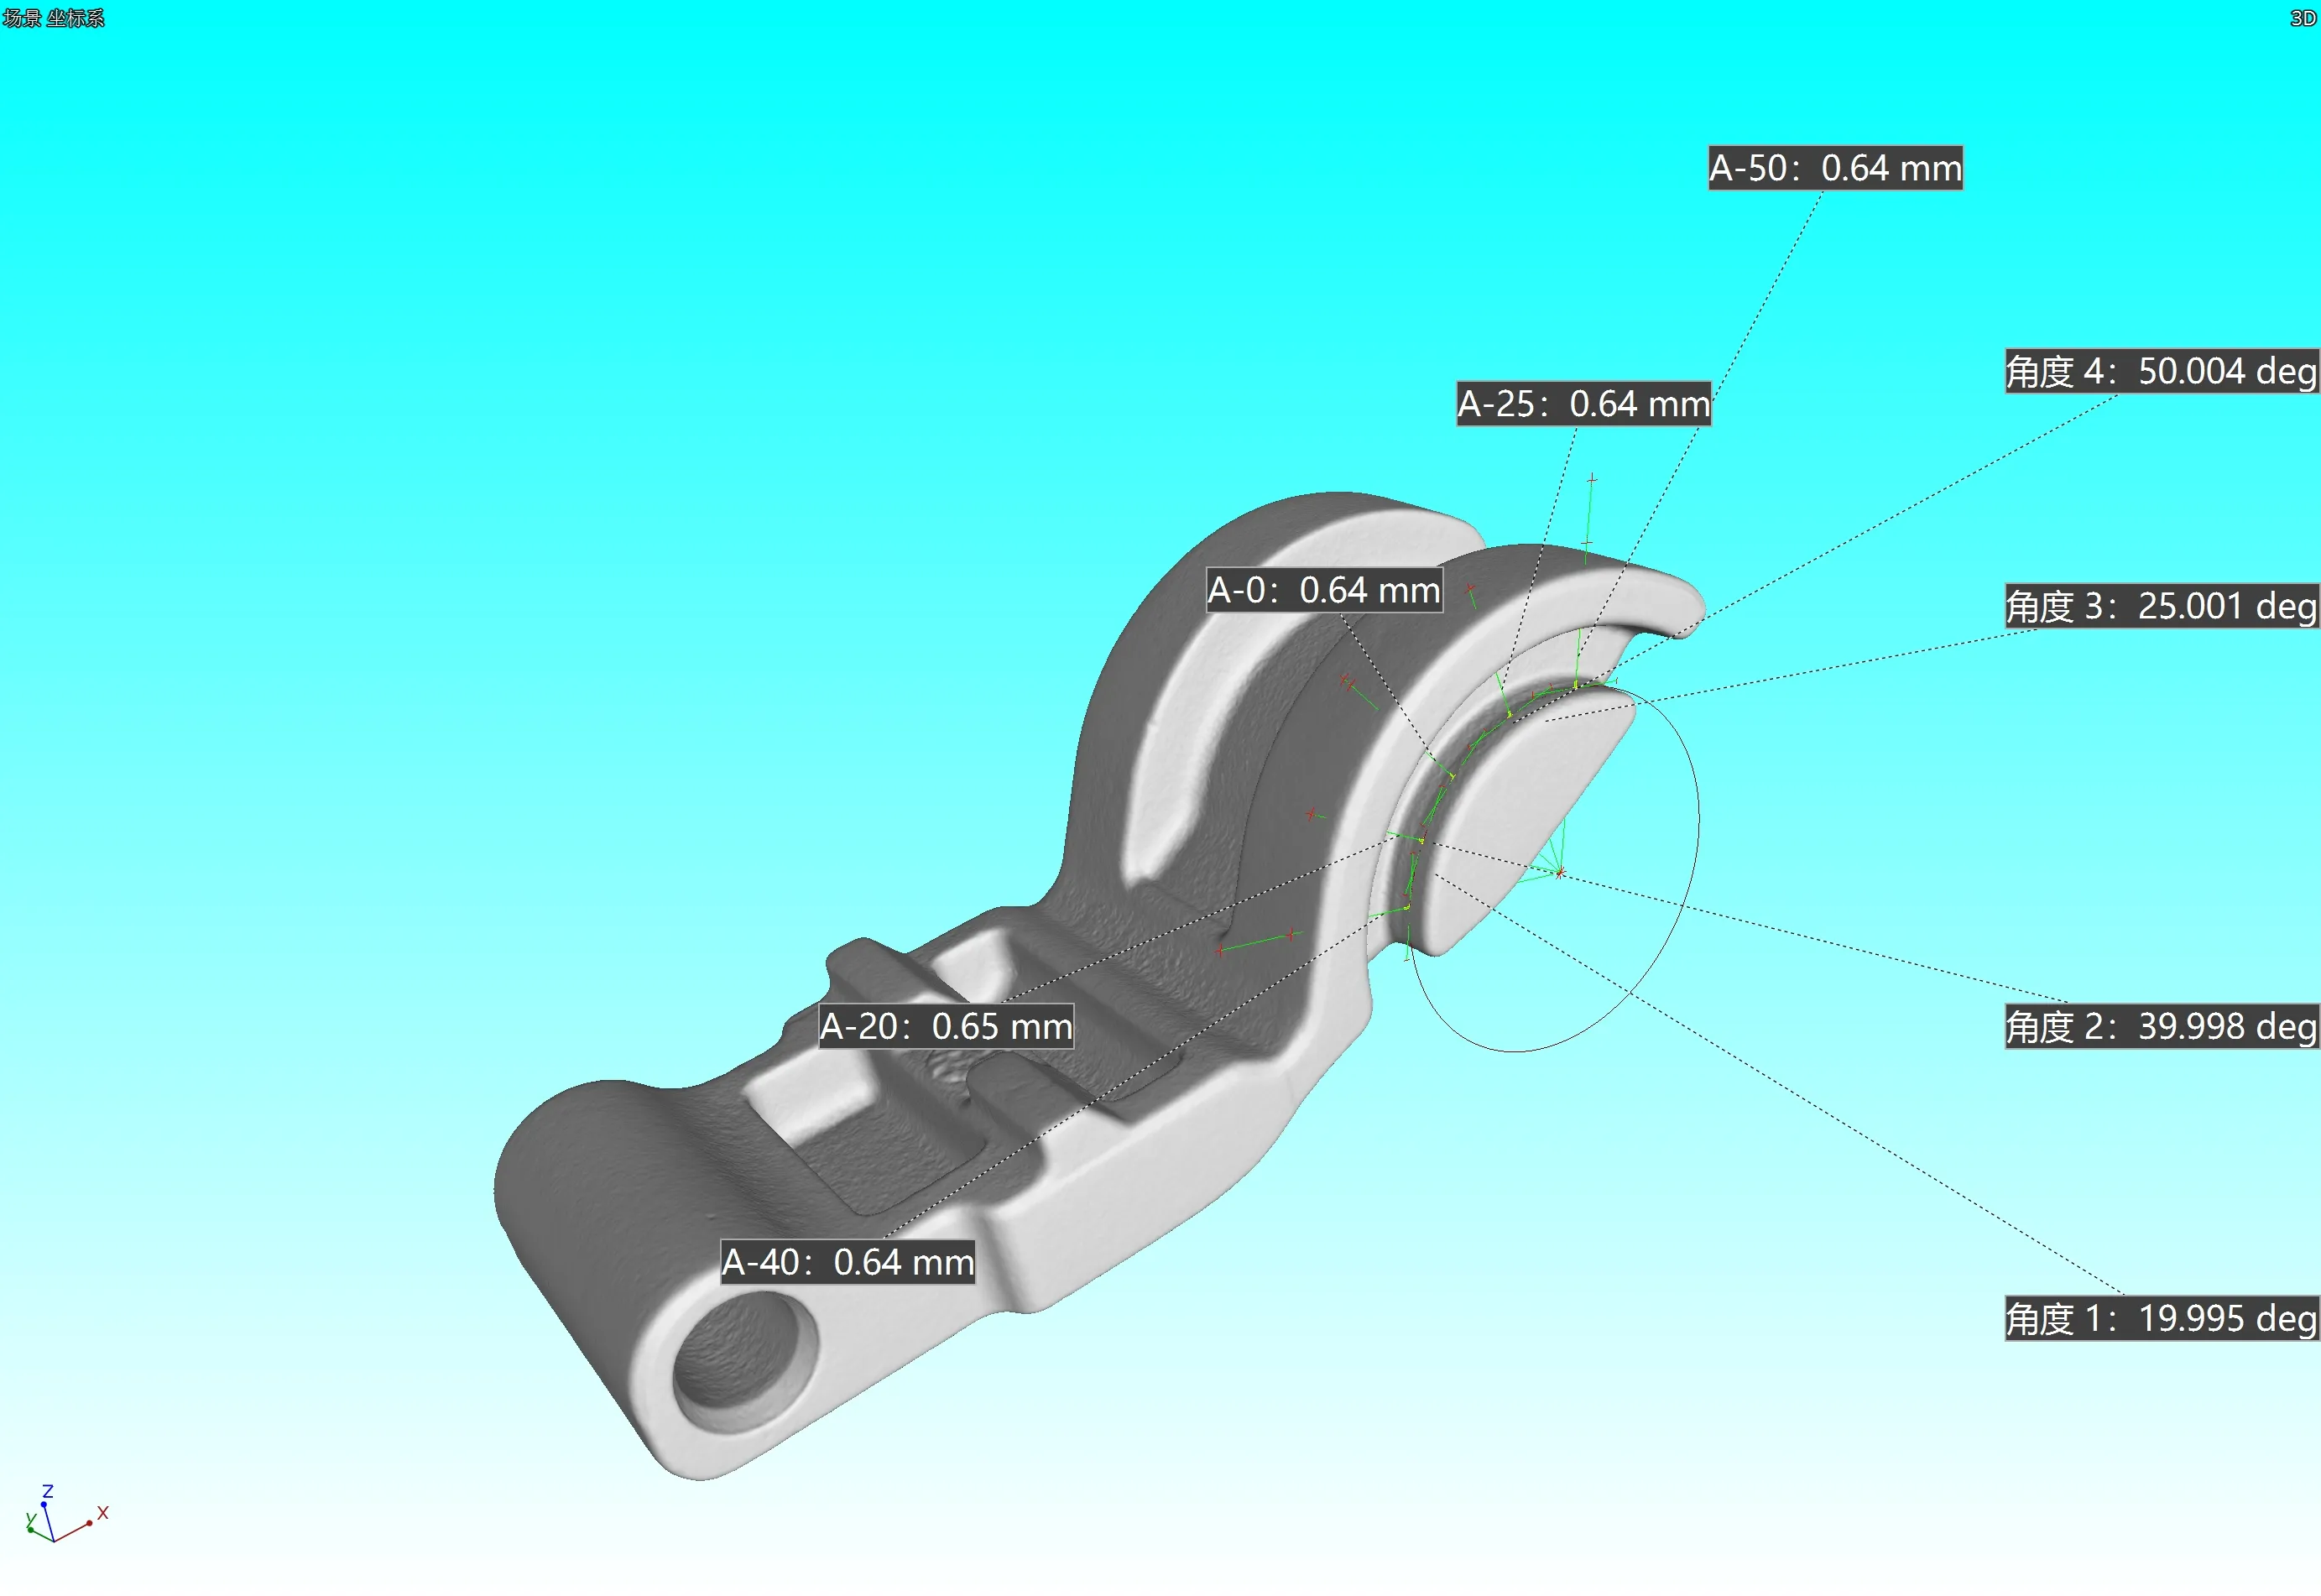
Con la RMCT4000, Royma porta la TC per la manifattura additiva, per l'analisi di porosità, mancata fusione e il confronto con il CAD, nei componenti aerospaziali stampati. Il sistema di tomografia computerizzata (TC) da laboratorio scansiona componenti metallici fino a 600 × 600 × 800 mm e 100 kg con sorgenti a raggi X fino a 300 kV e una risoluzione dichiarata fino a 4 µm.
Da una sola scansione di un componente stampato, la RMCT4000 fornisce tre risultati:
- Difetti interni: porosità, vuoti, cricche e inclusioni localizzati in 3D all'interno del componente chiuso.
- Geometria rispetto al CAD: confronto nominale-effettivo automatico, rappresentato come mappa di calore a colori della deviazione dal modello CAD.
- Spessore di parete: misurazione in punti critici definiti, verificata rispetto a soglie massime e minime.
Porosità e mancanza di fusione visualizzate nel volume
I componenti metallici stampati hanno i loro difetti all'interno: pori di gas e zone non fuse tra gli strati si trovano sotto una superficie che appare finita. L'RMCT4000 attraversa il componente con una sorgente microfocus fino a 300 kV e ricostruisce il volume completo, così ogni poro e ogni zona non fusa viene localizzato in tre dimensioni anziché in un'unica sezione. La porosità viene mostrata per posizione e dimensione su tutto il lavoro di stampa, il che permette di collegare gli addensamenti a una zona della piattaforma di stampa, a una strategia di scansione o a una struttura di supporto. La mancanza di fusione si manifesta come vuoti piatti e irregolari che seguono la direzione degli strati.
La libera scelta della regione di interesse consente al sistema di scansionare dapprima l'intero componente e poi di tornare a una caratteristica critica, come una nervatura sottile, una struttura reticolare o un canale interno, con un ingrandimento maggiore. Il campo di ingrandimento va da 1,3 a oltre 100. Una configurazione opzionale a doppia sorgente aggiunge alla stessa macchina una sorgente nano-CT, così un solo RMCT4000 copre sia le sezioni metalliche dense sia le caratteristiche fini senza bisogno di un secondo sistema.
Geometria stampata a confronto con il CAD
Il software di metrologia di Royma confronta automaticamente la superficie scansionata con il modello CAD nominale e rappresenta ogni scostamento con una mappa di colori. Le distorsioni dovute a tensioni residue, ritiro e rimozione dei supporti sono visibili a colpo d'occhio, anche sulle superfici interne che nessun tastatore a contatto raggiunge. Il software misura lo spessore di parete in punti critici definiti e verifica ogni valore rispetto a soglie massime e minime, così le zone fuori tolleranza vengono segnalate prima che il componente prosegua il ciclo. Lo stesso set di dati serve per la misura a coordinate, le regioni di interesse e il confronto nominale-effettivo, che il software presenta affiancati in più viste.
«Una sola scansione con l'RMCT4000 fornisce porosità, spessore di parete e scostamento dal CAD di un componente stampato in un unico set di dati», afferma Jens Lübbehüsen, Direttore Tecnico di Royma Europe. «Il componente rimane integro, quindi il componente scansionato è quello che vola.»
Dimensionato per i componenti della piattaforma di stampa
L'RMCT4000 accetta componenti fino a 600 × 600 × 800 mm e 100 kg, adatti a staffe, alloggiamenti, collettori e componenti di turbine stampati. Un manipolatore a sette assi e una distanza sorgente-rivelatore di 1200 mm posizionano il componente per ogni compito, dalla panoramica dell'intero pezzo alla scansione di dettaglio. Il rivelatore a pannello piatto ha 3072 × 3072 pixel con dimensione del pixel di 139 µm. Attrezzature di fissaggio personalizzate mantengono ogni componente nella stessa posizione a ogni scansione, il che rende direttamente confrontabili le scansioni ripetute di una serie.
Note pratiche per le scansioni di qualifica
Per un nuovo componente stampato, Royma consiglia una prima scansione dell'intero componente con l'ingrandimento consentito dalle sue dimensioni, per mappare porosità e mancanza di fusione su tutto il lavoro di stampa. Una seconda scansione con ingrandimento maggiore è poi mirata alle caratteristiche segnalate dalla prima, oppure alle pareti più sottili del progetto. Una volta noti il quadro dei difetti e lo scostamento dal CAD del lavoro di stampa qualificato, gli stessi dispositivi di fissaggio, lo stesso programma di scansione e le stesse soglie si applicano ai componenti successivi e i risultati sono confrontabili da componente a componente.
«Impostiamo la scansione sul componente stampato dal cliente stesso, in modo che i dati di qualifica rispecchino il suo materiale, la sua geometria e il suo lavoro di stampa», aggiunge Lübbehüsen. La panoramica applicativa di Royma per la produzione additiva e per il settore aerospaziale mostra ulteriori compiti di ispezione; la pagina della macchina RMCT4000 elenca le versioni.
| RMCT4000 – dati dichiarati | Valore |
|---|---|
| Dimensione massima del campione | 600 × 600 × 800 mm |
| Peso massimo del campione | 100 kg |
| Sorgente a raggi X | microfocus da 100 / 190 / 225 / 300 kV; opzionale doppia sorgente con sorgente nano-CT |
| Risoluzione | fino a 4 µm |
| Rivelatore | pannello piatto, 3072 × 3072 pixel, dimensione del pixel 139 µm |
| Ingrandimento | da 1,3 a oltre 100 |
| Manipolatore | 7 assi |
| Distanza sorgente-rivelatore | 1200 mm |
| Analisi | confronto automatico con il CAD, mappa di colori degli scostamenti, soglie per lo spessore di parete |
Scansioni di prova disponibili
Royma Europe offre scansioni di prova di componenti metallici stampati sull'RMCT4000. Contatto: Jens Lübbehüsen, Direttore Tecnico, Royma Europe, j.luebbehuesen@roymatek.eu, +49 1709782937 – www.roymatek.eu.
Royma Europe, Leibniz Universität Hannover – Institut für Produktentwicklung und Gerätebau, Gebäude 8143, An d. Universität 1, 30823 Garbsen, Germania.
Su Royma: Royma Industrial CT sviluppa e costruisce sistemi industriali a raggi X e di tomografia computerizzata, dai raggi X 2D alla CT orizzontale, gantry, planare e inline, utilizzati per individuare difetti, misurare la geometria interna e controllare la qualità della produzione senza distruggere il componente.
