
Прикладная заметка ·
Royma RMCT4000 приносит КТ для аддитивного производства — контроль пористости и сравнение с CAD — в авиационную отрасль
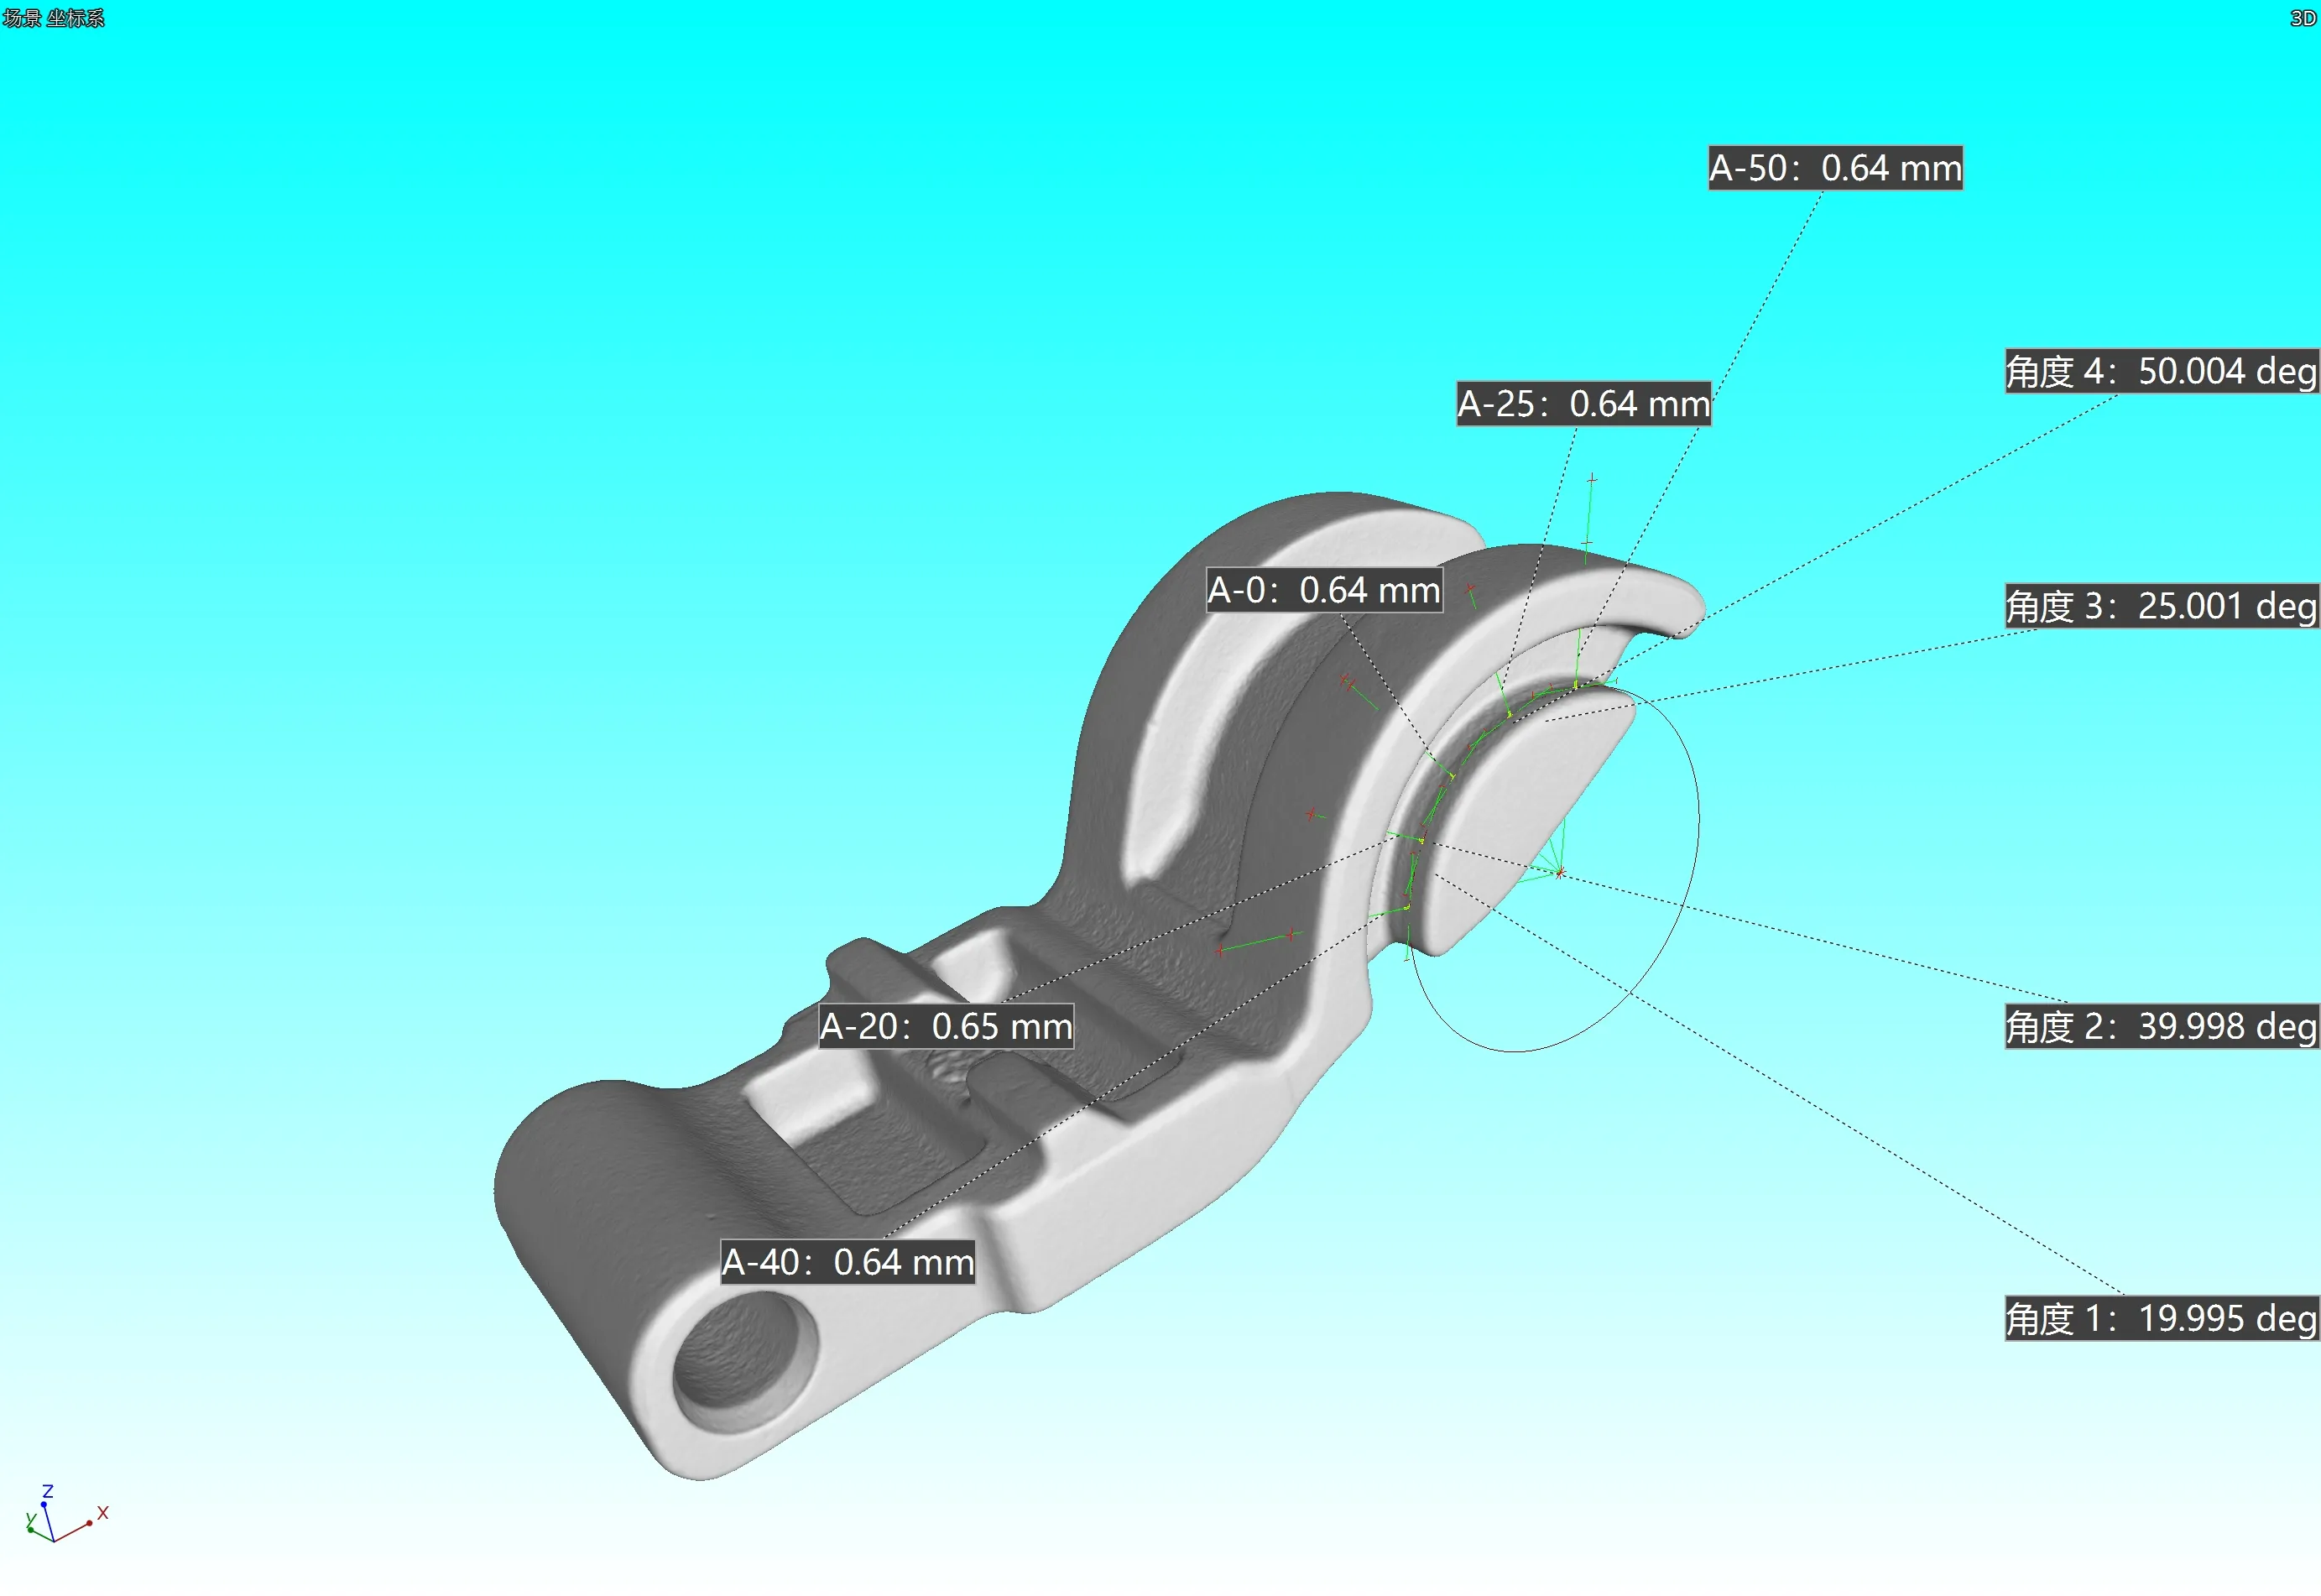
Royma предлагает с RMCT4000 компьютерную томографию для аддитивного производства: контроль пористости и несплавлений, а также сравнение с CAD для напечатанных авиационных деталей. Лабораторная система компьютерной томографии (КТ) сканирует металлические детали размером до 600 × 600 × 800 мм и массой до 100 кг с рентгеновскими источниками до 300 кВ и заявленным разрешением до 4 мкм.
RMCT4000 по результатам одного сканирования напечатанной детали выдаёт три результата:
- Внутренние дефекты: пористость, пустоты, трещины и включения, локализованные в 3D внутри закрытой детали.
- Геометрия относительно CAD: автоматическое сравнение номинала с фактом, представленное в виде цветной тепловой карты отклонений от CAD-модели.
- Толщина стенки: измерение в заданных критических местах с проверкой по максимальному и минимальному пороговым значениям.
Пористость и несплавления в объёме
Напечатанные металлические детали несут дефекты внутри: газовые поры и несплавленные области между слоями находятся под поверхностью, которая выглядит законченной. RMCT4000 просвечивает деталь микрофокусным источником до 300 кВ и реконструирует весь объём, поэтому каждая пора и каждая несплавленная зона локализуется в трёх измерениях, а не в одном сечении. Пористость отображается по положению и размеру во всём построении, что позволяет связать скопления с областью платформы построения, стратегией сканирования или поддерживающей структурой. Несплавления выглядят как плоские неправильные пустоты, следующие направлению слоёв.
Свободный выбор области интереса позволяет системе сначала просканировать деталь целиком, а затем вернуться к критическому элементу, например тонкому ребру, решётчатой структуре или внутреннему каналу, при большем увеличении. Диапазон увеличения составляет от 1,3 до более чем 100. Дополнительная конфигурация с двумя источниками добавляет в ту же установку источник для нано-КТ, так что один RMCT4000 охватывает и плотные металлические сечения, и мелкие элементы без второй системы.
Напечатанная геометрия в сравнении с CAD
Программное обеспечение Royma для метрологии автоматически сравнивает отсканированную поверхность с номинальной CAD-моделью и выделяет цветом каждое отклонение на тепловой карте. Деформации из-за остаточных напряжений, усадки и удаления поддержек видны сразу, в том числе на внутренних поверхностях, до которых не дотягивается ни один контактный щуп. Программа измеряет толщину стенки в заданных критических местах и проверяет каждое значение по максимальному и минимальному пороговым значениям, так что зоны вне допуска отмечаются до дальнейшей обработки детали. Один и тот же набор данных используется для координатных измерений, областей интереса и сравнения номинала с фактом, которые программа представляет рядом в нескольких окнах просмотра.
«Одно сканирование на RMCT4000 даёт пористость напечатанной детали, толщину её стенки и отклонение от CAD в одном наборе данных, — говорит Йенс Люббехюзен, технический директор Royma Europe. — Деталь остаётся целой, так что отсканированная деталь — это та деталь, которая полетит».
Рассчитано на детали с платформы построения
RMCT4000 принимает детали размером до 600 × 600 × 800 мм и массой до 100 кг, что подходит для напечатанных кронштейнов, корпусов, коллекторов и компонентов турбин. Семиосевой манипулятор и расстояние от источника до детектора 1200 мм позиционируют деталь под каждую задачу, от обзора всей детали до детального сканирования. Плоскопанельный детектор имеет 3072 × 3072 пикселей с размером пикселя 139 мкм. Индивидуальная оснастка удерживает каждую деталь в одном и том же положении при каждом сканировании, что делает повторные сканирования серии непосредственно сопоставимыми.
Практические рекомендации по квалификационному сканированию
Для нового напечатанного изделия Royma рекомендует сначала выполнить сканирование всего изделия с максимальным увеличением, которое допускают его размеры, чтобы получить карту пористости и несплавлений по всему объёму построения. Второе сканирование с более высоким увеличением затем направлено на элементы, отмеченные при первом сканировании, или на самые тонкие стенки в конструкции. Когда картина дефектов и отклонение от CAD-модели для квалифицированного построения известны, те же оснастка, программа сканирования и пороговые значения применяются к последующим изделиям, а результаты можно сравнивать от изделия к изделию.
«Мы настраиваем сканирование на собственном напечатанном изделии заказчика, поэтому квалификационные данные отражают его материал, геометрию и условия построения», — добавляет Люббехюзен. В обзорах применения Royma для аддитивного производства и для авиакосмической отрасли показаны другие задачи контроля; на странице машины RMCT4000 перечислены исполнения.
| RMCT4000 – заявленные параметры | Значение |
|---|---|
| Максимальный размер образца | 600 × 600 × 800 мм |
| Максимальная масса образца | 100 кг |
| Источник рентгеновского излучения | микрофокусный, 100 / 190 / 225 / 300 кВ; опционально двойной источник с нано-КТ-источником |
| Разрешение | до 4 мкм |
| Детектор | плоскопанельный, 3072 × 3072 пикселей, размер пикселя 139 мкм |
| Увеличение | от 1,3 до более чем 100 |
| Манипулятор | 7 осей |
| Расстояние от источника до детектора | 1200 мм |
| Анализ | автоматическое сравнение с CAD, цветовая тепловая карта, пороговые значения толщины стенки |
Доступны тестовые сканирования
Royma Europe предлагает тестовые сканирования металлических изделий, изготовленных аддитивным способом, на RMCT4000. Свяжитесь с Йенсом Люббехюзеном, техническим директором Royma Europe: j.luebbehuesen@roymatek.eu, +49 1709782937 – www.roymatek.eu.
Royma Europe, Leibniz Universität Hannover – Institut für Produktentwicklung und Gerätebau, Gebäude 8143, An d. Universität 1, 30823 Garbsen, Германия.
О компании Royma: Royma Industrial CT разрабатывает и производит промышленные системы рентгеновского контроля и компьютерной томографии – от 2D-рентгена до горизонтальной, гентри-, планарной и инлайн-КТ, – которые применяются для выявления дефектов, измерения внутренней геометрии и контроля качества производства без разрушения изделия.
