
Note d'application ·
Le Royma RMCT4000 apporte aux pièces aéronautiques le CT pour la fabrication additive : contrôle de porosité et comparaison à la CAO
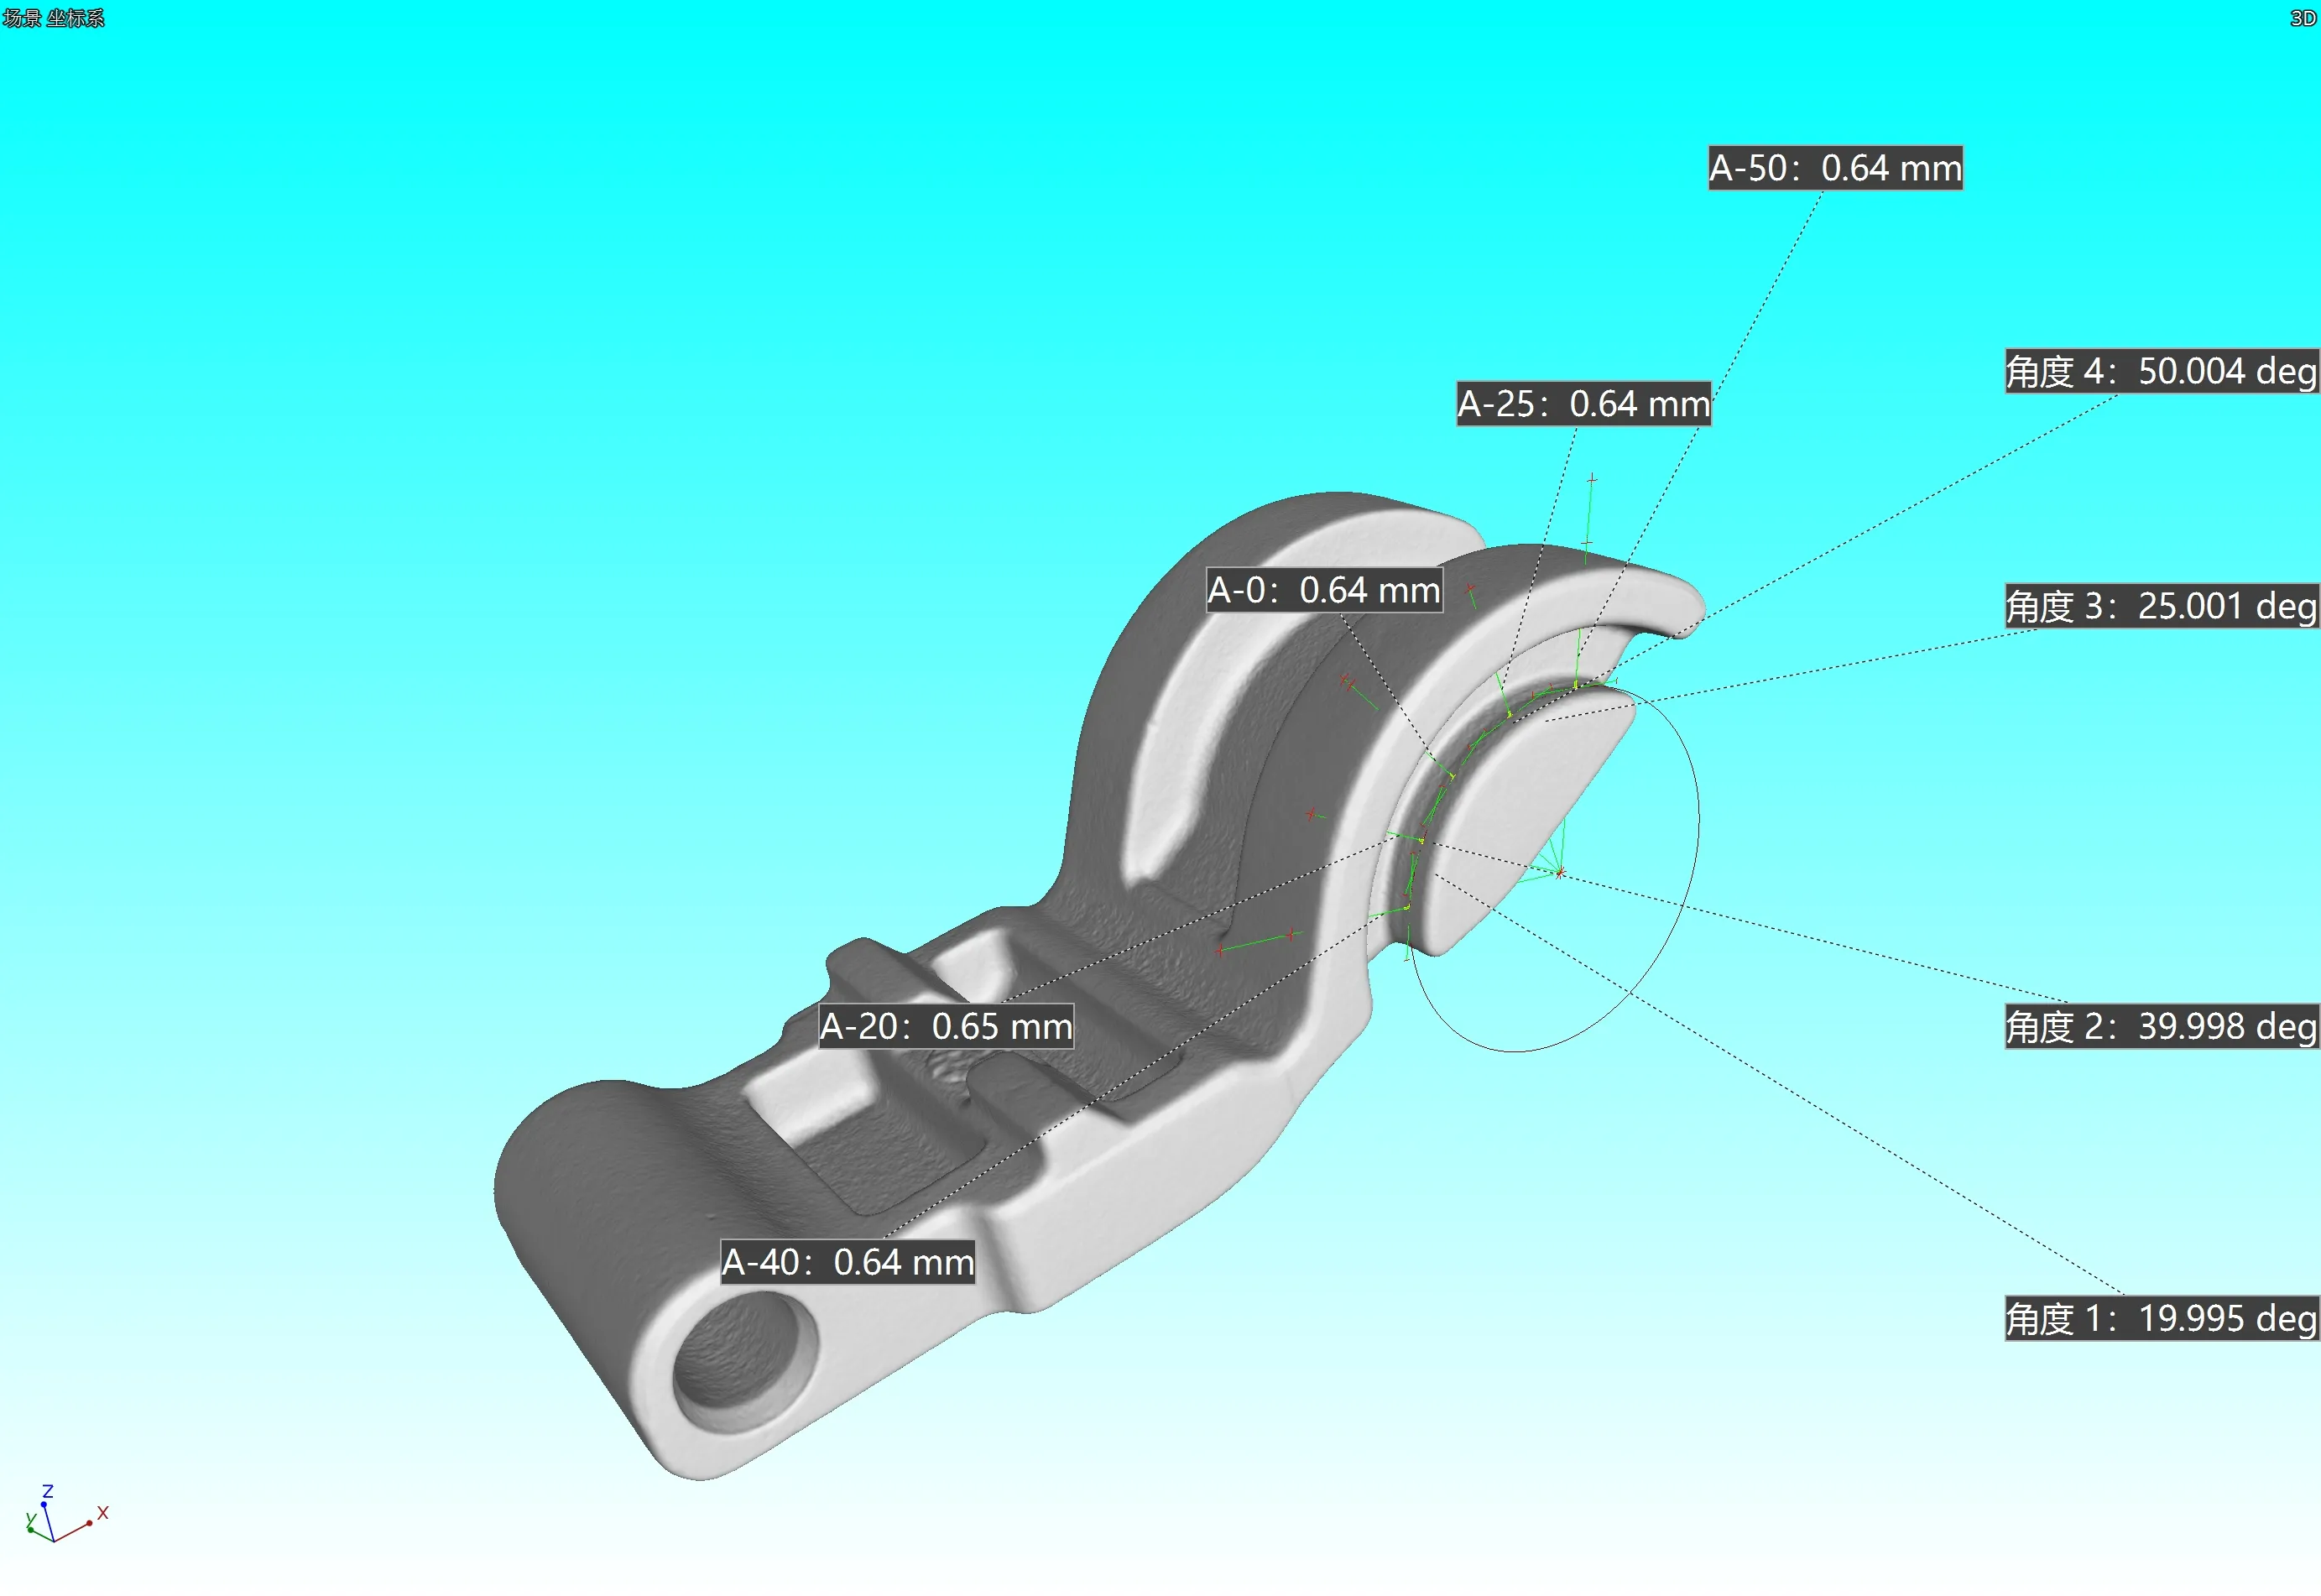
Avec le RMCT4000, Royma apporte aux pièces aéronautiques imprimées le CT pour la fabrication additive : porosité, manque de fusion et comparaison à la CAO. Ce système de tomographie assistée par ordinateur (CT) de laboratoire scanne des pièces métalliques jusqu'à 600 × 600 × 800 mm et 100 kg, avec des sources de rayons X jusqu'à 300 kV et une résolution annoncée jusqu'à 4 µm.
Le RMCT4000 fournit trois résultats à partir d'un seul scan d'une pièce imprimée :
- Défauts internes : porosités, cavités, fissures et inclusions localisées en 3D à l'intérieur de la pièce fermée.
- Géométrie par rapport à la CAO : comparaison nominal-réel automatique, présentée sous forme de carte thermique en couleurs des écarts par rapport au modèle CAO.
- Épaisseur de paroi : mesure en des points critiques définis, vérifiée par rapport à des seuils maximal et minimal.
Porosité et manque de fusion visualisés dans le volume
Les pièces métalliques imprimées cachent leurs défauts à l'intérieur : les pores de gaz et les zones non fusionnées entre les couches se trouvent sous une surface d'apparence finie. Le RMCT4000 traverse la pièce avec une source microfoyer jusqu'à 300 kV et reconstruit le volume complet ; chaque pore et chaque zone non fusionnée est ainsi localisé en trois dimensions, et non sur une seule coupe. La porosité est présentée par position et par taille sur l'ensemble de la fabrication, ce qui permet de relier les amas à une zone du plateau de fabrication, à une stratégie de scan ou à une structure de support. Le manque de fusion apparaît sous la forme de cavités plates et irrégulières qui suivent la direction des couches.
Le libre choix de la région d'intérêt permet au système de scanner d'abord toute la pièce, puis de revenir sur un élément critique, tel qu'une nervure mince, une structure lattice ou un canal interne, à un grossissement plus élevé. La plage de grossissement va de 1,3 à plus de 100. Une configuration double source en option ajoute une source nano-CT à la même machine : un seul RMCT4000 couvre ainsi les sections métalliques denses comme les détails fins, sans second système.
Géométrie imprimée comparée à la CAO
Le logiciel de métrologie de Royma compare automatiquement la surface scannée au modèle CAO nominal et colore chaque écart sur une carte thermique. Les déformations dues aux contraintes résiduelles, au retrait et à l'enlèvement des supports sont visibles d'un coup d'œil, y compris sur les surfaces internes qu'aucun palpeur tactile n'atteint. Le logiciel mesure l'épaisseur de paroi en des points critiques définis et vérifie chaque valeur par rapport à des seuils maximal et minimal, de sorte que les zones hors tolérance sont signalées avant la suite du process. Le même jeu de données sert à la mesure de coordonnées, aux régions d'intérêt et à la comparaison nominal-réel, que le logiciel présente côte à côte dans plusieurs fenêtres d'affichage.
« Un seul scan du RMCT4000 fournit la porosité d'une pièce imprimée, son épaisseur de paroi et son écart par rapport à la CAO dans un même jeu de données », déclare Jens Lübbehüsen, directeur technique, Royma Europe. « La pièce reste intacte : la pièce scannée est celle qui vole. »
Dimensionné pour les pièces du plateau de fabrication
Le RMCT4000 accepte des pièces jusqu'à 600 × 600 × 800 mm et 100 kg, ce qui convient aux supports, boîtiers, collecteurs et composants de turbine imprimés. Un manipulateur à sept axes et une distance source-détecteur de 1200 mm positionnent la pièce pour chaque tâche, de la vue d'ensemble de la pièce au scan de détail. Le détecteur plan compte 3072 × 3072 pixels avec une taille de pixel de 139 µm. Des fixations sur mesure maintiennent chaque pièce dans la même position à chaque scan, ce qui rend directement comparables les scans répétés d'une série.
Conseils pratiques pour les scans de qualification
Pour une nouvelle pièce imprimée, Royma recommande un premier scan de la pièce entière, au grossissement que permet sa taille, afin de cartographier la porosité et les manques de fusion sur l’ensemble de la fabrication. Un second scan à plus fort grossissement cible ensuite les zones signalées par le premier scan, ou les parois les plus minces de la conception. Une fois connus la répartition des défauts et l’écart par rapport à la CAO de la fabrication qualifiée, le même montage, le même programme de scan et les mêmes seuils sont appliqués aux pièces suivantes, et les résultats se comparent d’une pièce à l’autre.
« Nous configurons le scan sur la pièce imprimée du client, de sorte que les données de qualification reflètent son matériau, sa géométrie et sa fabrication », ajoute Lübbehüsen. Les présentations des applications de Royma pour la fabrication additive et pour l’aéronautique et le spatial montrent d’autres tâches d’inspection ; la page produit du RMCT4000 présente les versions disponibles.
| RMCT4000 – valeurs indiquées | Valeur |
|---|---|
| Taille maximale de l’échantillon | 600 × 600 × 800 mm |
| Poids maximal de l’échantillon | 100 kg |
| Source de rayons X | Microfoyer 100 / 190 / 225 / 300 kV ; double source optionnelle avec source nano-CT |
| Résolution | jusqu’à 4 µm |
| Détecteur | détecteur plan, 3072 × 3072 pixels, taille de pixel de 139 µm |
| Grossissement | de 1,3 à plus de 100 |
| Manipulateur | 7 axes |
| Distance source-détecteur | 1200 mm |
| Analyse | comparaison CAO automatique, carte thermique en couleurs, seuils d’épaisseur de paroi |
Scans d’essai disponibles
Royma Europe propose des scans d’essai de pièces métalliques imprimées sur le RMCT4000. Contact : Jens Lübbehüsen, directeur technique, Royma Europe, j.luebbehuesen@roymatek.eu, +49 1709782937 – www.roymatek.eu.
Royma Europe, Leibniz Universität Hannover – Institut für Produktentwicklung und Gerätebau, Gebäude 8143, An d. Universität 1, 30823 Garbsen, Allemagne.
À propos de Royma : Royma Industrial CT développe et construit des systèmes industriels de radiographie X et de tomographie par rayons X, de la radiographie 2D à la CT horizontale, à portique, planaire et en ligne, utilisés pour détecter des défauts, mesurer la géométrie interne et contrôler la qualité de production sans détruire la pièce.
