
Alkalmazási jegyzet ·
A Royma RMCT4000 az additív gyártás CT-s porozitás- és CAD-ellenőrzését hozza el a repülőgépipari alkatrészekhez
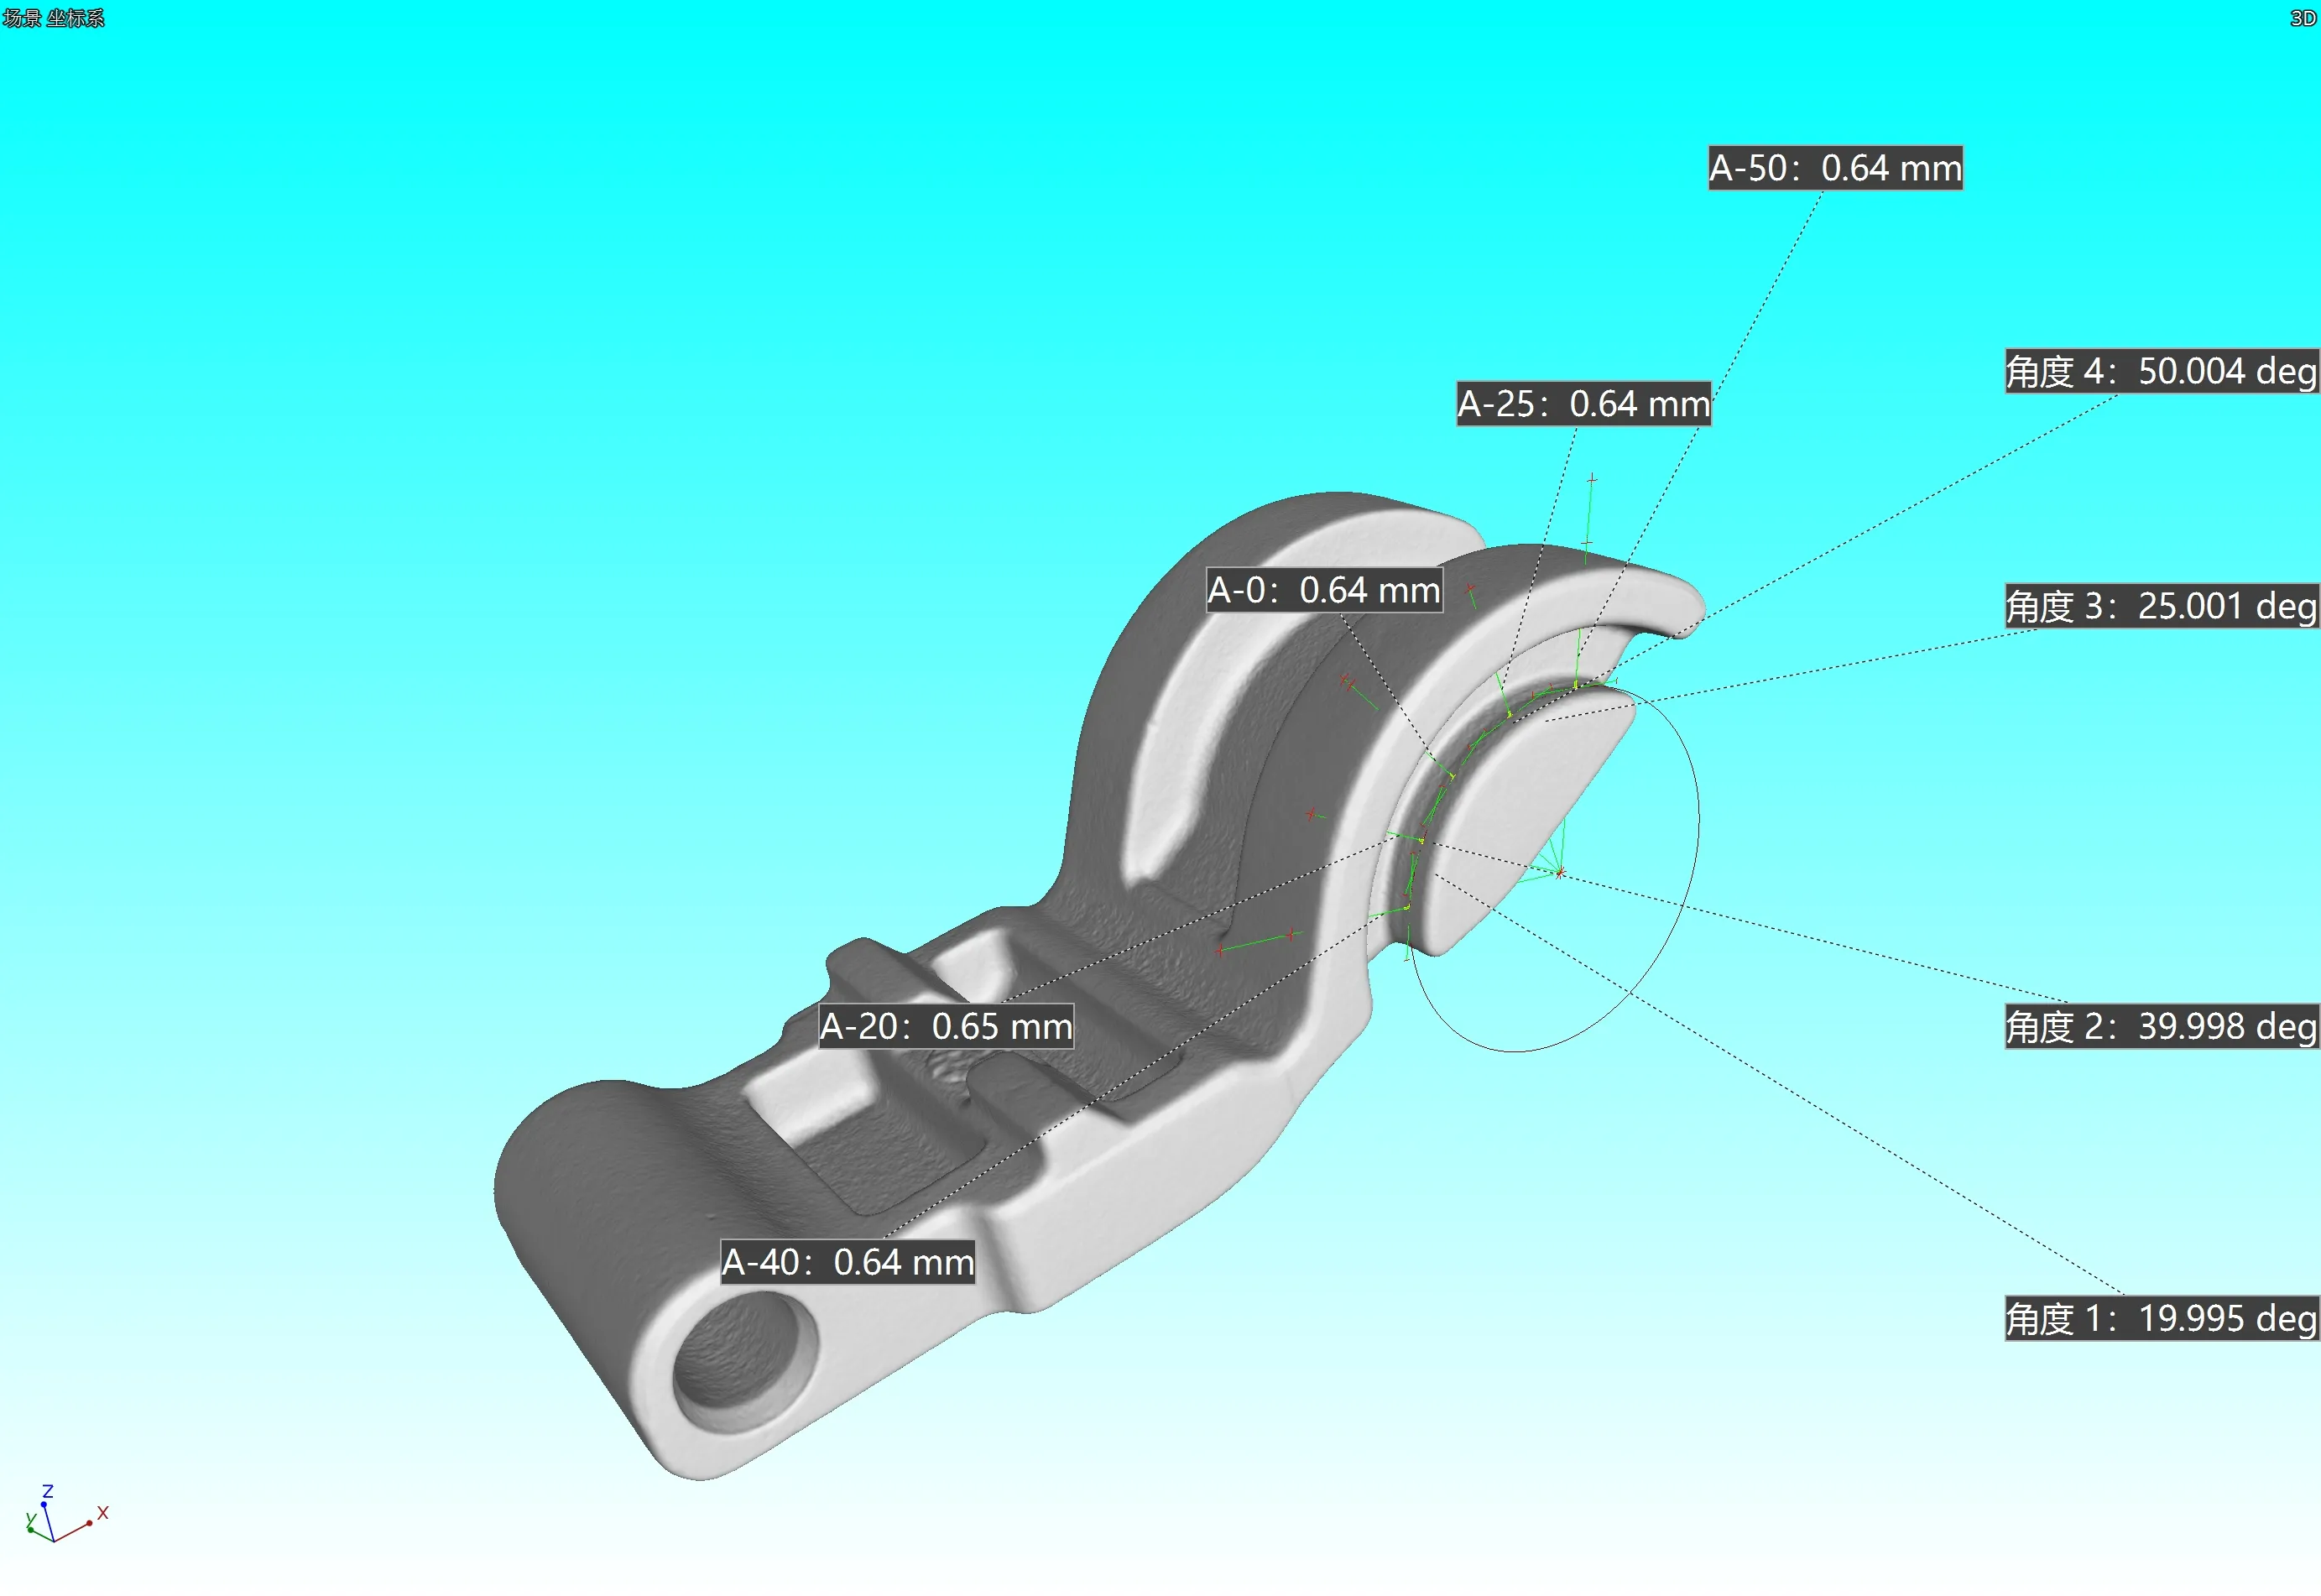
A Royma az RMCT4000 rendszerrel az additív gyártás CT-s porozitás-, összeolvadáshiány- és CAD-összehasonlító vizsgálatát hozza el a nyomtatott repülőgépipari alkatrészekhez. A laboratóriumi komputertomográfiás (CT) rendszer legfeljebb 600 × 600 × 800 mm méretű és 100 kg tömegű fémalkatrészeket pásztáz, legfeljebb 300 kV-os röntgenforrásokkal és megadott, akár 4 µm-es felbontással.
Az RMCT4000 egyetlen pásztázásból három eredményt ad egy nyomtatott alkatrészről:
- Belső hibák: a zárt alkatrész belsejében 3D-ben lokalizált porozitás, üregek, repedések és zárványok.
- Geometria a CAD-hez képest: automatikus névleges–tényleges összehasonlítás, a CAD-modelltől való eltérés színes hőtérképként megjelenítve.
- Falvastagság: mérés meghatározott kritikus pontokon, a maximális és minimális küszöbértékekhez viszonyítva.
Porozitás és az összeolvadás hiánya a térfogatban
A nyomtatott fémalkatrészek hibái belül vannak: a gázpórusok és a rétegek közötti összeolvadatlan tartományok egy késznek látszó felület alatt húzódnak. Az RMCT4000 legfeljebb 300 kV-os mikrofókuszú forrással átvilágítja az alkatrészt, és rekonstruálja a teljes térfogatot, így minden pórus és minden összeolvadatlan zóna háromdimenziósan lokalizálható, nem csupán egyetlen metszeti síkban. A porozitás helye és mérete a teljes építésen át látható, ami lehetővé teszi, hogy a csoportosulásokat az építőlemez egy tartományához, egy pásztázási stratégiához vagy egy támasztószerkezethez kössék. Az összeolvadás hiánya lapos, szabálytalan üregként jelenik meg, amely követi a rétegek irányát.
A vizsgált térfogat szabadon megválasztható, így a rendszer először az egész alkatrészt pásztázza, majd egy kritikus részletet, például vékony bordát, rácsszerkezetet vagy belső csatornát nagyobb nagyítással vizsgál újra. A nagyítási tartomány 1,3-tól több mint 100-ig terjed. Az opcionális kettős forrásos konfiguráció nano-CT forrással bővíti ugyanazt a gépet, így egyetlen RMCT4000 a sűrű fémszakaszokat és a finom részleteket is lefedi, második rendszer nélkül.
A nyomtatott geometria összevetése a CAD-del
A Royma metrológiai szoftvere automatikusan összeveti a pásztázott felületet a névleges CAD-modellel, és minden eltérést hőtérképen színez. A maradó feszültségből, zsugorodásból és a támasztékok eltávolításából eredő torzulás első pillantásra látható, azokon a belső felületeken is, amelyeket tapintós szonda nem ér el. A szoftver meghatározott kritikus pontokon méri a falvastagságot, és minden értéket a maximális és minimális küszöbértékhez hasonlít, így a tűrésen kívüli zónák jelölve vannak, mielőtt az alkatrész továbbhaladna. Ugyanaz az adatkészlet szolgál koordinátamérésre, vizsgálati térfogatokra és névleges–tényleges összehasonlításra, amelyeket a szoftver egymás mellett, több nézetablakban mutat.
„Egyetlen RMCT4000 pásztázás egy adatkészletben adja meg a nyomtatott alkatrész porozitását, falvastagságát és a CAD-től való eltérését – mondja Jens Lübbehüsen, a Royma Europe műszaki igazgatója. – Az alkatrész sértetlen marad, tehát a bevizsgált alkatrész az, amelyik repül.”
Az építőlemezen készült alkatrészekhez méretezve
Az RMCT4000 legfeljebb 600 × 600 × 800 mm méretű és 100 kg tömegű alkatrészeket fogad, ami megfelel a nyomtatott konzoloknak, házaknak, elosztóknak és turbinaalkatrészeknek. Héttengelyes manipulátor és 1200 mm-es forrás–detektor távolság állítja pozícióba az alkatrészt minden feladathoz, az egész alkatrészt áttekintő felvételtől a részletpásztázásig. A síkdetektor felbontása 3072 × 3072 pixel, 139 µm pixelmérettel. Egyedi rögzítők minden pásztázásnál ugyanabban a helyzetben tartják az alkatrészt, így egy sorozat ismételt pásztázásai közvetlenül összehasonlíthatók.
Gyakorlati megjegyzések minősítő vizsgálatokhoz
Egy új, nyomtatott alkatrésznél a Royma azt javasolja, hogy az első felvétel az egész alkatrészről készüljön, az alkatrész mérete által megengedett nagyításon, hogy a teljes építési térfogatban feltérképezhető legyen a porozitás és az összeolvadás hiánya. A második felvétel nagyobb nagyítással az első felvétel által jelzett részletekre vagy a kialakítás legvékonyabb falaira irányul. Ha a minősített építés hibamintázata és CAD-eltérése ismert, ugyanaz a befogó, ugyanaz a mérési program és ugyanazok a küszöbértékek alkalmazhatók a későbbi alkatrészekre, és az eredmények alkatrészről alkatrészre összehasonlíthatók.
„A vizsgálatot az ügyfél saját nyomtatott alkatrészén állítjuk be, így a minősítési adatok az ő anyagát, geometriáját és építését tükrözik” – teszi hozzá Lübbehüsen. A Royma additív gyártásra és a repülőgépiparra vonatkozó alkalmazási áttekintése további vizsgálati feladatokat mutat be; az RMCT4000 géposzlda felsorolja a változatokat.
| RMCT4000 – megadott adatok | Érték |
|---|---|
| Maximális mintaméret | 600 × 600 × 800 mm |
| Maximális mintatömeg | 100 kg |
| Röntgenforrás | 100 / 190 / 225 / 300 kV mikrofókuszú; opcionálisan kettős forrás nano-CT forrással |
| Felbontás | 4 µm-ig |
| Detektor | síkpanel, 3072 × 3072 pixel, 139 µm pixelméret |
| Nagyítás | 1,3-tól több mint 100-ig |
| Manipulátor | 7 tengely |
| Forrás–detektor távolság | 1200 mm |
| Elemzés | automatikus CAD-összehasonlítás, színes hőtérkép, falvastagság-küszöbértékek |
Tesztfelvételek elérhetők
A Royma Europe tesztfelvételeket kínál nyomtatott fémalkatrészekről az RMCT4000 rendszeren. Forduljon Jens Lübbehüsenhez, a Royma Europe műszaki igazgatójához: j.luebbehuesen@roymatek.eu, +49 1709782937 – www.roymatek.eu.
Royma Europe, Leibniz Universität Hannover – Institut für Produktentwicklung und Gerätebau, Gebäude 8143, An d. Universität 1, 30823 Garbsen, Németország.
A Roymáról: A Royma Industrial CT ipari röntgen- és komputertomográfiás rendszereket fejleszt és gyárt, a 2D röntgentől a horizontális, gantry, planáris és inline CT-ig. Ezeket hibák felkutatására, belső geometria mérésére és a gyártás minőségének ellenőrzésére használják az alkatrész károsítása nélkül.
