
Nota aplikacyjna ·
Royma RMCT4000 wprowadza CT dla wytwarzania addytywnego – kontrolę porowatości i porównanie z CAD – do części lotniczych
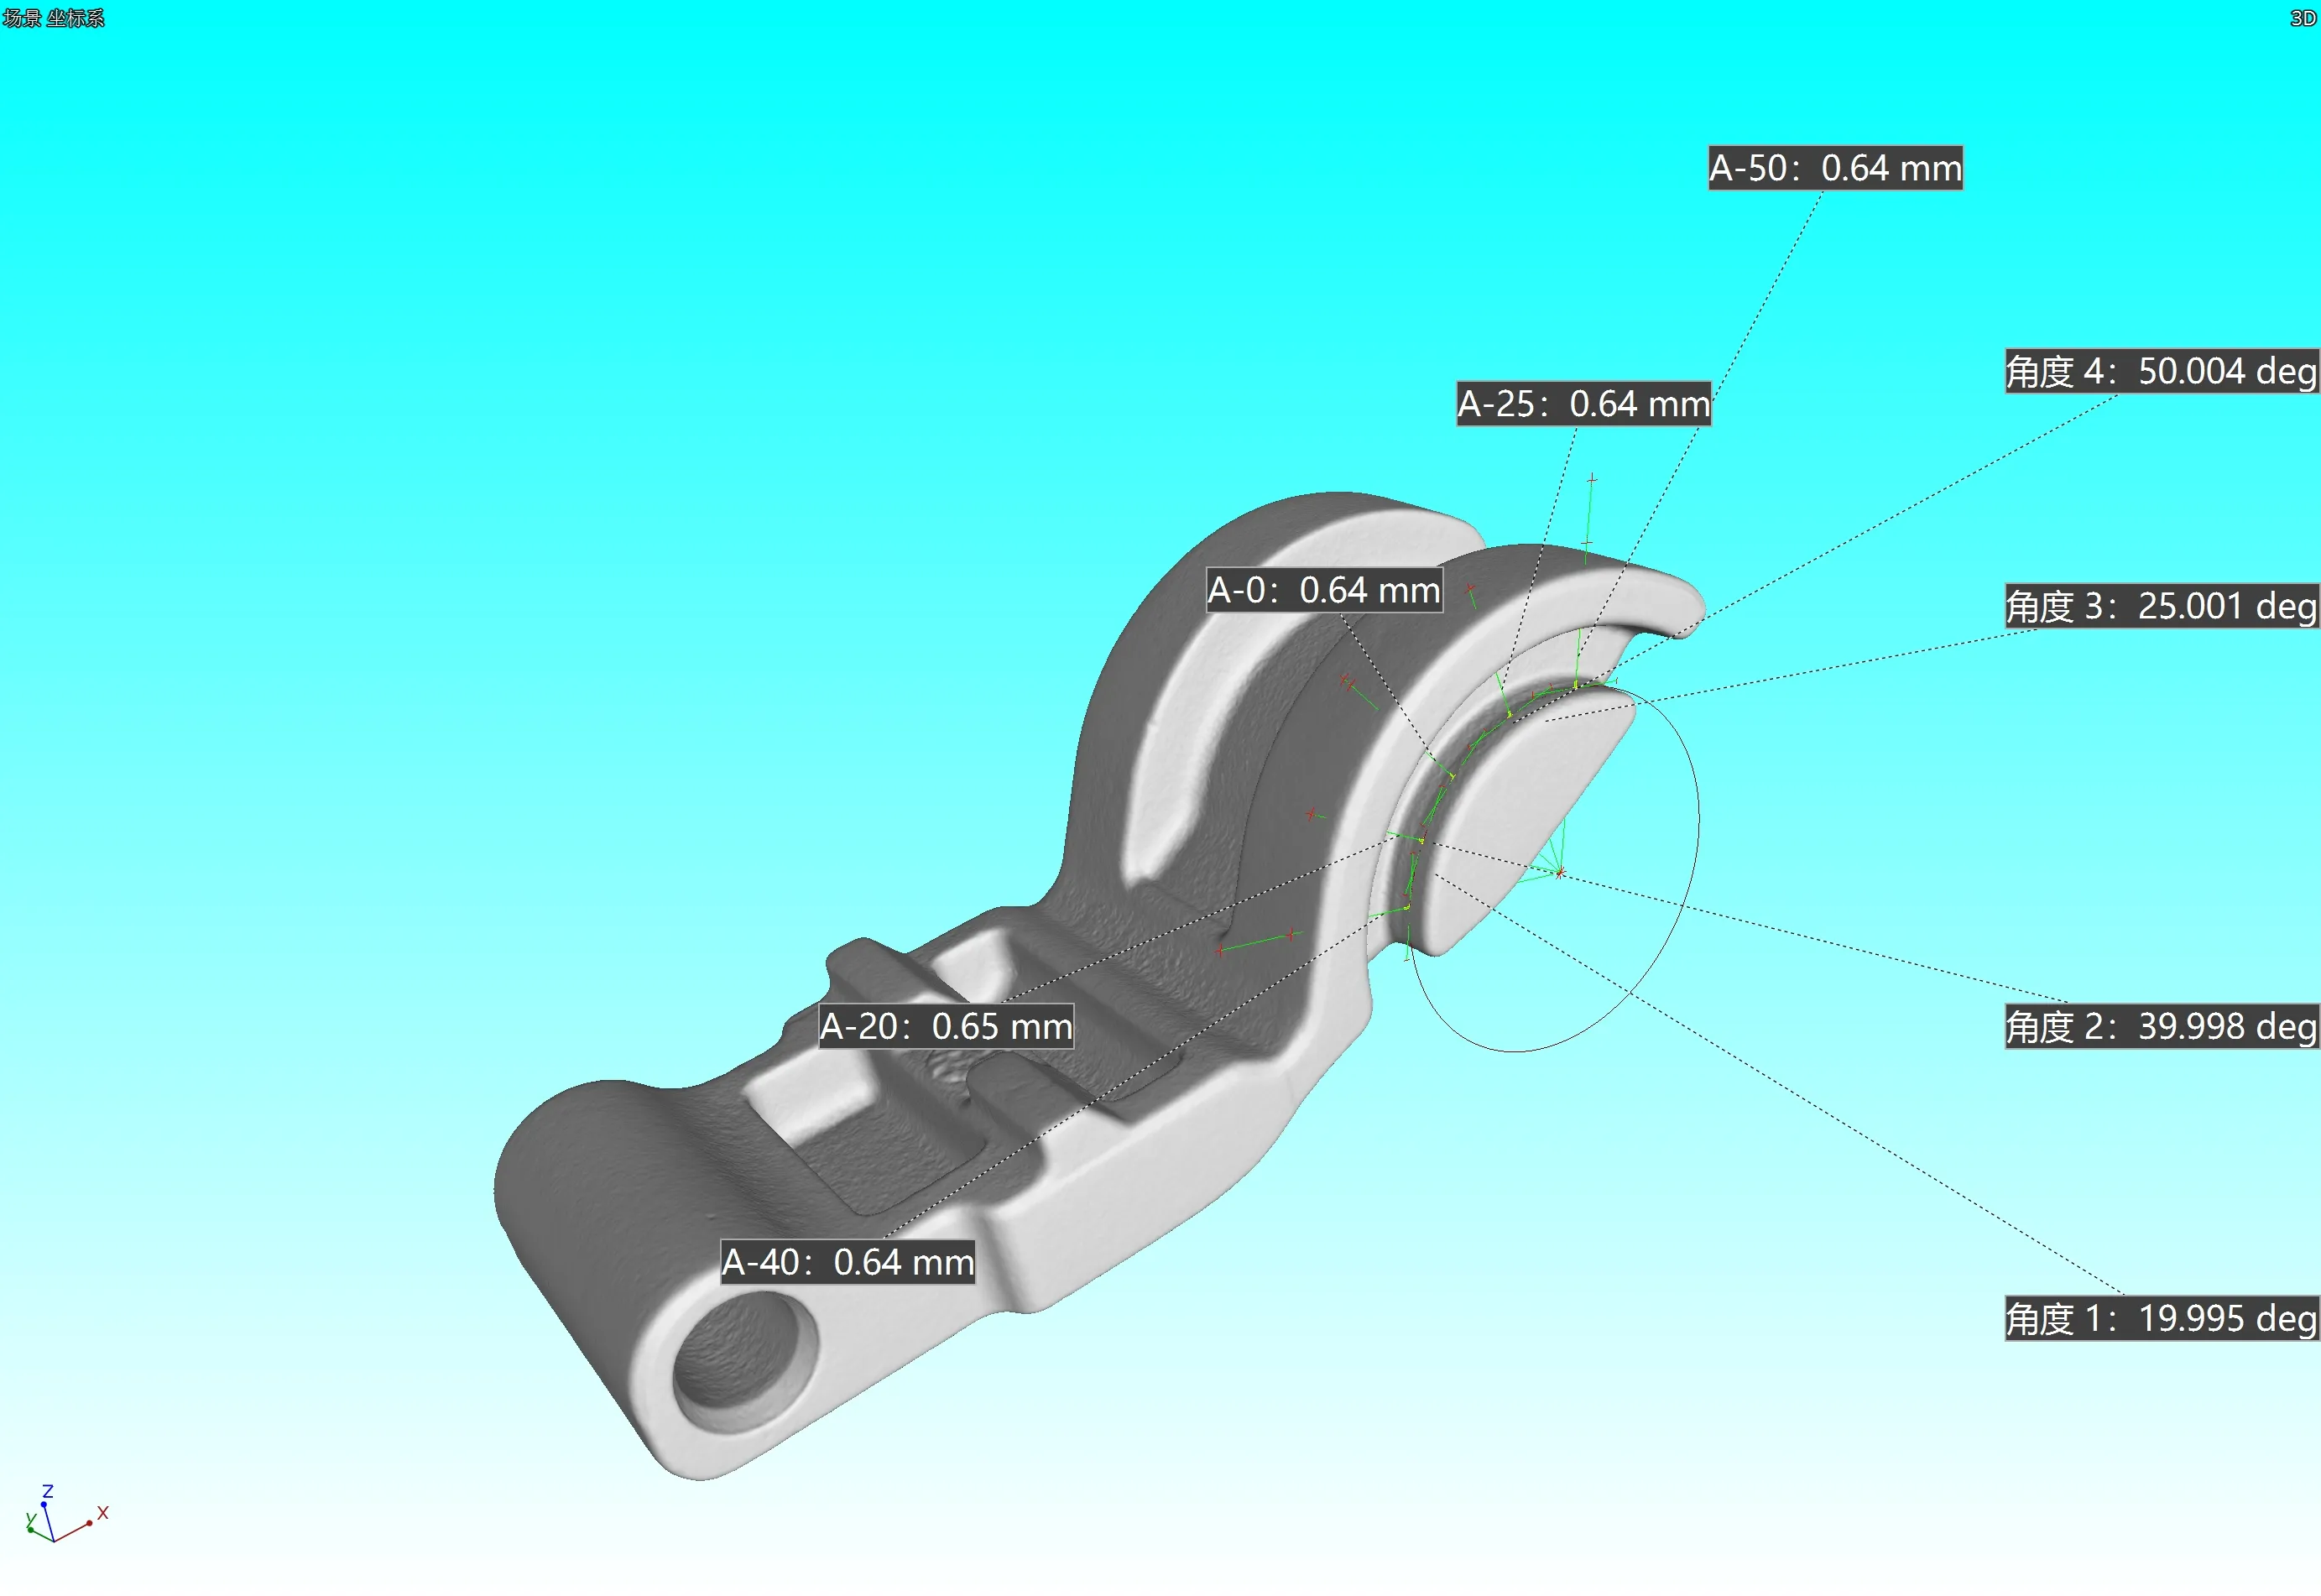
Royma wprowadza dzięki RMCT4000 tomografię komputerową dla wytwarzania addytywnego – do kontroli porowatości, braku przetopu i porównania z CAD – do drukowanych części lotniczych. Laboratoryjny system tomografii komputerowej (CT) skanuje części metalowe do 600 × 600 × 800 mm i 100 kg przy użyciu źródeł promieniowania rentgenowskiego do 300 kV i deklarowanej rozdzielczości do 4 µm.
RMCT4000 dostarcza trzy wyniki z jednego skanu drukowanej części:
- Wady wewnętrzne: porowatość, pustki, pęknięcia i wtrącenia zlokalizowane w 3D wewnątrz zamkniętej części.
- Geometria względem CAD: automatyczne porównanie nominał–rzeczywistość, przedstawione jako kolorowa mapa cieplna odchyłek od modelu CAD.
- Grubość ścianki: pomiar w zdefiniowanych miejscach krytycznych, sprawdzany względem wartości granicznych maksymalnej i minimalnej.
Porowatość i brak przetopu pokazane w objętości
Drukowane części metalowe mają wady w środku: pory gazowe i obszary nieprzetopione między warstwami znajdują się pod powierzchnią, która wygląda na gotową. RMCT4000 prześwietla część mikroogniskowym źródłem do 300 kV i rekonstruuje pełną objętość, dzięki czemu każda pora i każda strefa nieprzetopiona jest zlokalizowana w trzech wymiarach, a nie na pojedynczym przekroju. Porowatość jest pokazywana według położenia i wielkości w całym zadruku, co pozwala powiązać skupiska z obszarem platformy roboczej, strategią skanowania lub strukturą podporową. Brak przetopu występuje jako płaskie, nieregularne pustki wzdłuż kierunku warstw.
Dowolny wybór obszaru zainteresowania (ROI) pozwala systemowi najpierw zeskanować całą część, a następnie wrócić do krytycznego elementu, takiego jak cienkie żebro, struktura kratownicowa lub kanał wewnętrzny, przy większym powiększeniu. Zakres powiększenia wynosi od 1,3 do ponad 100. Opcjonalna konfiguracja z dwoma źródłami dodaje do tej samej maszyny źródło nano-CT, dzięki czemu jeden RMCT4000 obejmuje zarówno gęste przekroje metalowe, jak i drobne elementy bez drugiego systemu.
Drukowana geometria porównana z CAD
Oprogramowanie metrologiczne Royma automatycznie porównuje zeskanowaną powierzchnię z nominalnym modelem CAD i oznacza każdą odchyłkę kolorem na mapie cieplnej. Deformacje wynikające z naprężeń własnych, skurczu i usuwania podpór są widoczne na pierwszy rzut oka, także na powierzchniach wewnętrznych, do których nie dociera żaden sensor stykowy. Oprogramowanie mierzy grubość ścianki w zdefiniowanych miejscach krytycznych i sprawdza każdą wartość względem wartości granicznych maksymalnej i minimalnej, dzięki czemu strefy poza tolerancją są oznaczane, zanim część trafi do dalszej obróbki. Ten sam zbiór danych służy do pomiarów współrzędnościowych, obszarów zainteresowania i porównania nominał–rzeczywistość, które oprogramowanie prezentuje obok siebie w kilku oknach widoku.
„Jeden skan RMCT4000 dostarcza w jednym zbiorze danych porowatość drukowanej części, jej grubość ścianki i odchyłkę od CAD”, mówi Jens Lübbehüsen, Technical Director, Royma Europe. „Część pozostaje nienaruszona, więc zeskanowana część to część, która poleci.”
Dopasowany do części z platformy roboczej
RMCT4000 przyjmuje części o wymiarach do 600 × 600 × 800 mm i masie do 100 kg, co odpowiada drukowanym wspornikom, obudowom, kolektorom i elementom turbin. Siedmioosiowy manipulator oraz odległość źródła od detektora wynosząca 1200 mm pozwalają ustawić część odpowiednio do zadania – od przeglądowego skanu całej części po skan szczegółowy. Detektor płaski ma 3072 × 3072 pikseli przy rozmiarze piksela 139 µm. Dedykowane uchwyty utrzymują każdą część w tej samej pozycji podczas każdego skanu, dzięki czemu powtórne skany serii są bezpośrednio porównywalne.
Praktyczne wskazówki dotyczące skanów kwalifikacyjnych
W przypadku nowej drukowanej części Royma zaleca wykonanie pierwszego skanu całej części przy powiększeniu, na jakie pozwala jej rozmiar, aby zmapować porowatość i brak przetopu w całym wydruku. Drugi skan, przy większym powiększeniu, obejmuje następnie elementy wskazane przez pierwszy skan lub najcieńsze ścianki w konstrukcji. Gdy znany jest już rozkład wad i odchylenie od CAD kwalifikowanego wydruku, ten sam uchwyt, program skanowania i wartości progowe stosuje się dla kolejnych części, a wyniki można porównywać między częściami.
„Skan konfigurujemy na drukowanej części klienta, dzięki czemu dane kwalifikacyjne odzwierciedlają jego materiał, geometrię i proces wydruku” – dodaje Lübbehüsen. Przegląd zastosowań Royma dla wytwarzania przyrostowego i dla przemysłu lotniczego i kosmicznego przedstawia kolejne zadania kontrolne; strona maszyny RMCT4000 zawiera listę wersji.
| RMCT4000 – podane parametry | Wartość |
|---|---|
| Maksymalny rozmiar próbki | 600 × 600 × 800 mm |
| Maksymalna masa próbki | 100 kg |
| Źródło promieniowania rentgenowskiego | mikroogniskowe 100 / 190 / 225 / 300 kV; opcjonalnie podwójne źródło ze źródłem nano-CT |
| Rozdzielczość | do 4 µm |
| Detektor | detektor płaski, 3072 × 3072 pikseli, rozmiar piksela 139 µm |
| Powiększenie | od 1,3 do ponad 100 |
| Manipulator | 7 osi |
| Odległość źródła od detektora | 1200 mm |
| Analiza | automatyczne porównanie z CAD, kolorowa mapa cieplna, wartości progowe grubości ścianek |
Dostępne skany testowe
Royma Europe oferuje skany testowe drukowanych części metalowych na RMCT4000. Kontakt: Jens Lübbehüsen, dyrektor techniczny, Royma Europe, j.luebbehuesen@roymatek.eu, +49 1709782937 – www.roymatek.eu.
Royma Europe, Leibniz Universität Hannover – Institut für Produktentwicklung und Gerätebau, Gebäude 8143, An d. Universität 1, 30823 Garbsen, Niemcy.
O Royma: Royma Industrial CT projektuje i produkuje przemysłowe systemy rentgenowskie i tomografii komputerowej – od rentgenografii 2D po tomografię horyzontalną, gantry, planarną i inline – służące do wykrywania wad, pomiaru geometrii wewnętrznej i kontroli jakości produkcji bez niszczenia części.
