
Zastosowania
Lotnictwo i kosmonautyka.
Krytyczne elementy, zero kompromisów.
Zadania inspekcyjne
Każda ścianka, każdy otwór chłodzący.
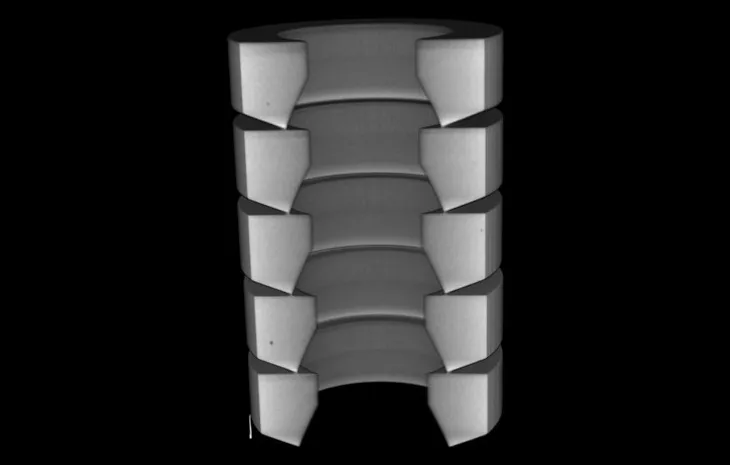
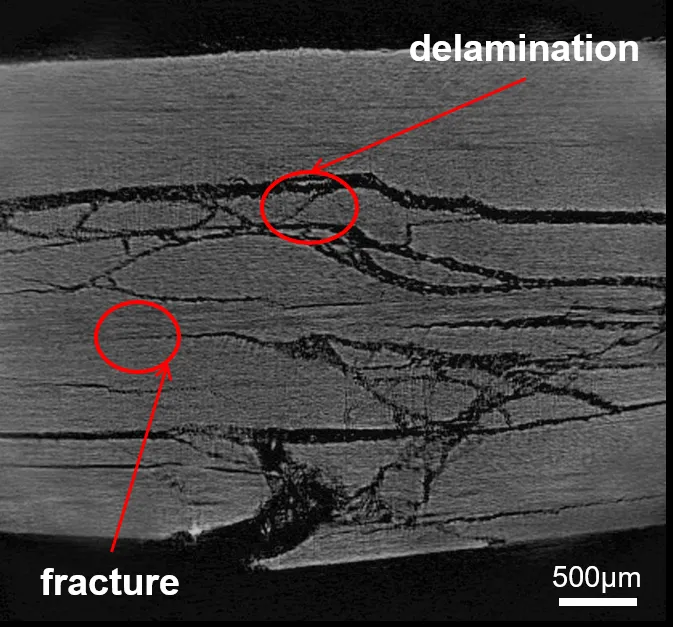
Łopatki turbin, odlewy konstrukcyjne i elementy drukowane mają krytyczne cechy wewnątrz. CT mierzy ścianki wewnętrzne oraz wykrywa pęknięcia, pory i wtrącenia, także w dużych i gęstych elementach.
Łopatki turbin
Grubość ścianek, przesunięcie rdzenia i otwory chłodzące są mierzone na wolumenie CT i porównywane z modelem CAD. Odchyłki są przedstawiane w postaci mapy kolorów.
Odlewy konstrukcyjne i spoiny
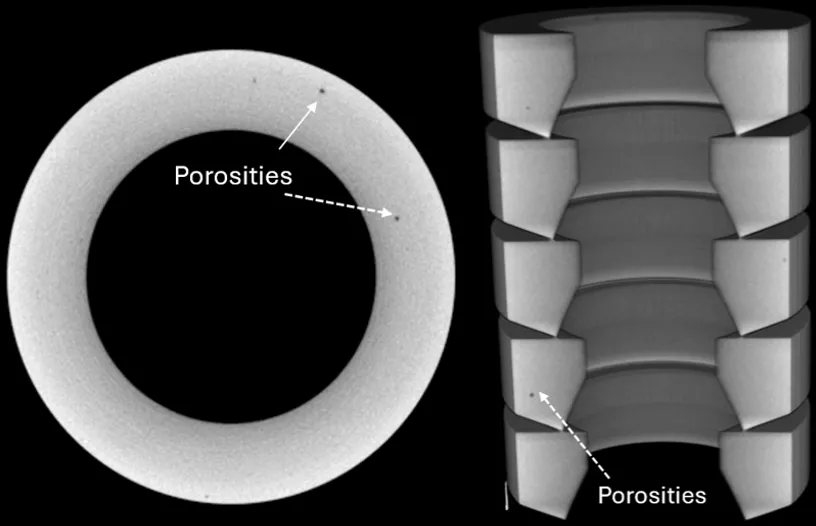
Porowatość, jamy skurczowe, wtrącenia i wady spoin są lokalizowane w trzech wymiarach, dzięki czemu decyzja o akceptacji, poprawce lub złomowaniu opiera się na położeniu i wielkości wady.
Duże i gęste elementy
CT wysokoenergetyczna przenika przez grube przekroje, z którymi nie radzą sobie systemy o niższej energii. Drobne pęknięcia i małe pory pozostają widoczne w dużych komponentach.
Wszystkie te zadania kontrolne omówiono szczegółowo w naszej prezentacji dla lotnictwa i kosmonautyki.
Przykłady skanów
Co pokazują dane.
Systemy
Przenikalność i precyzja dla części krytycznych dla bezpieczeństwa lotu.
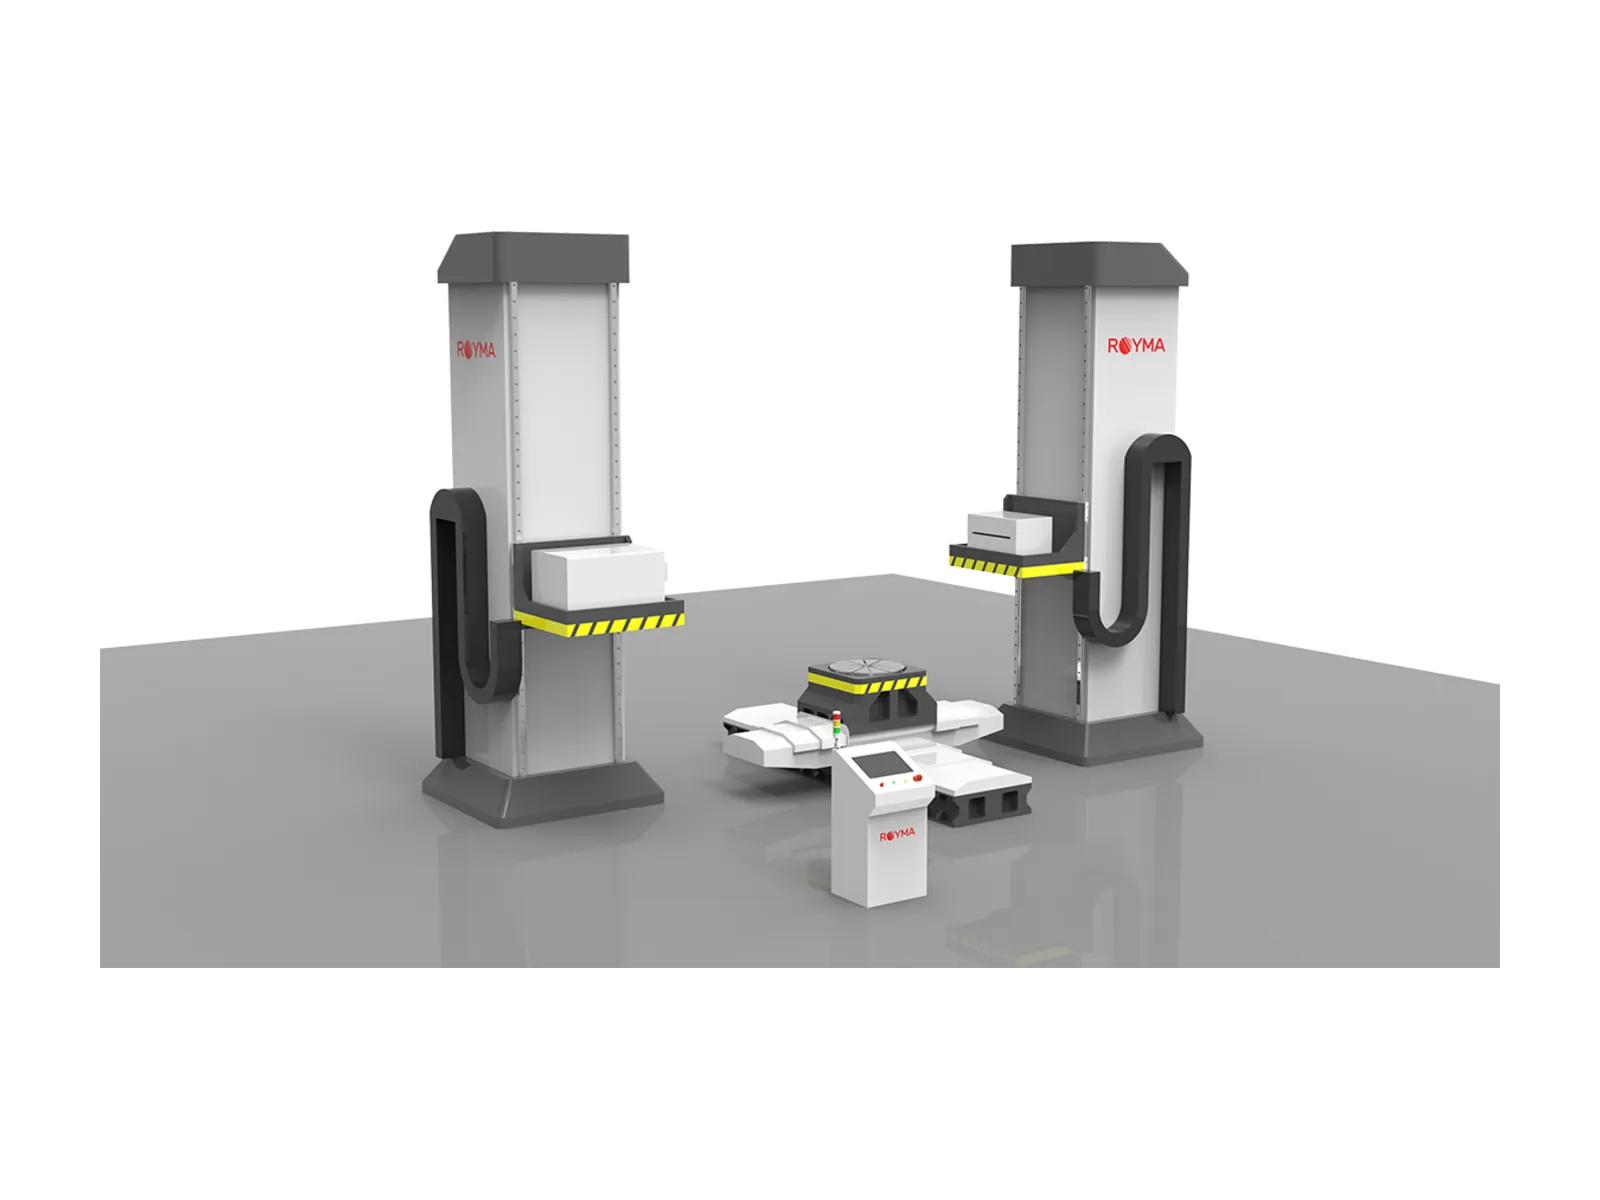
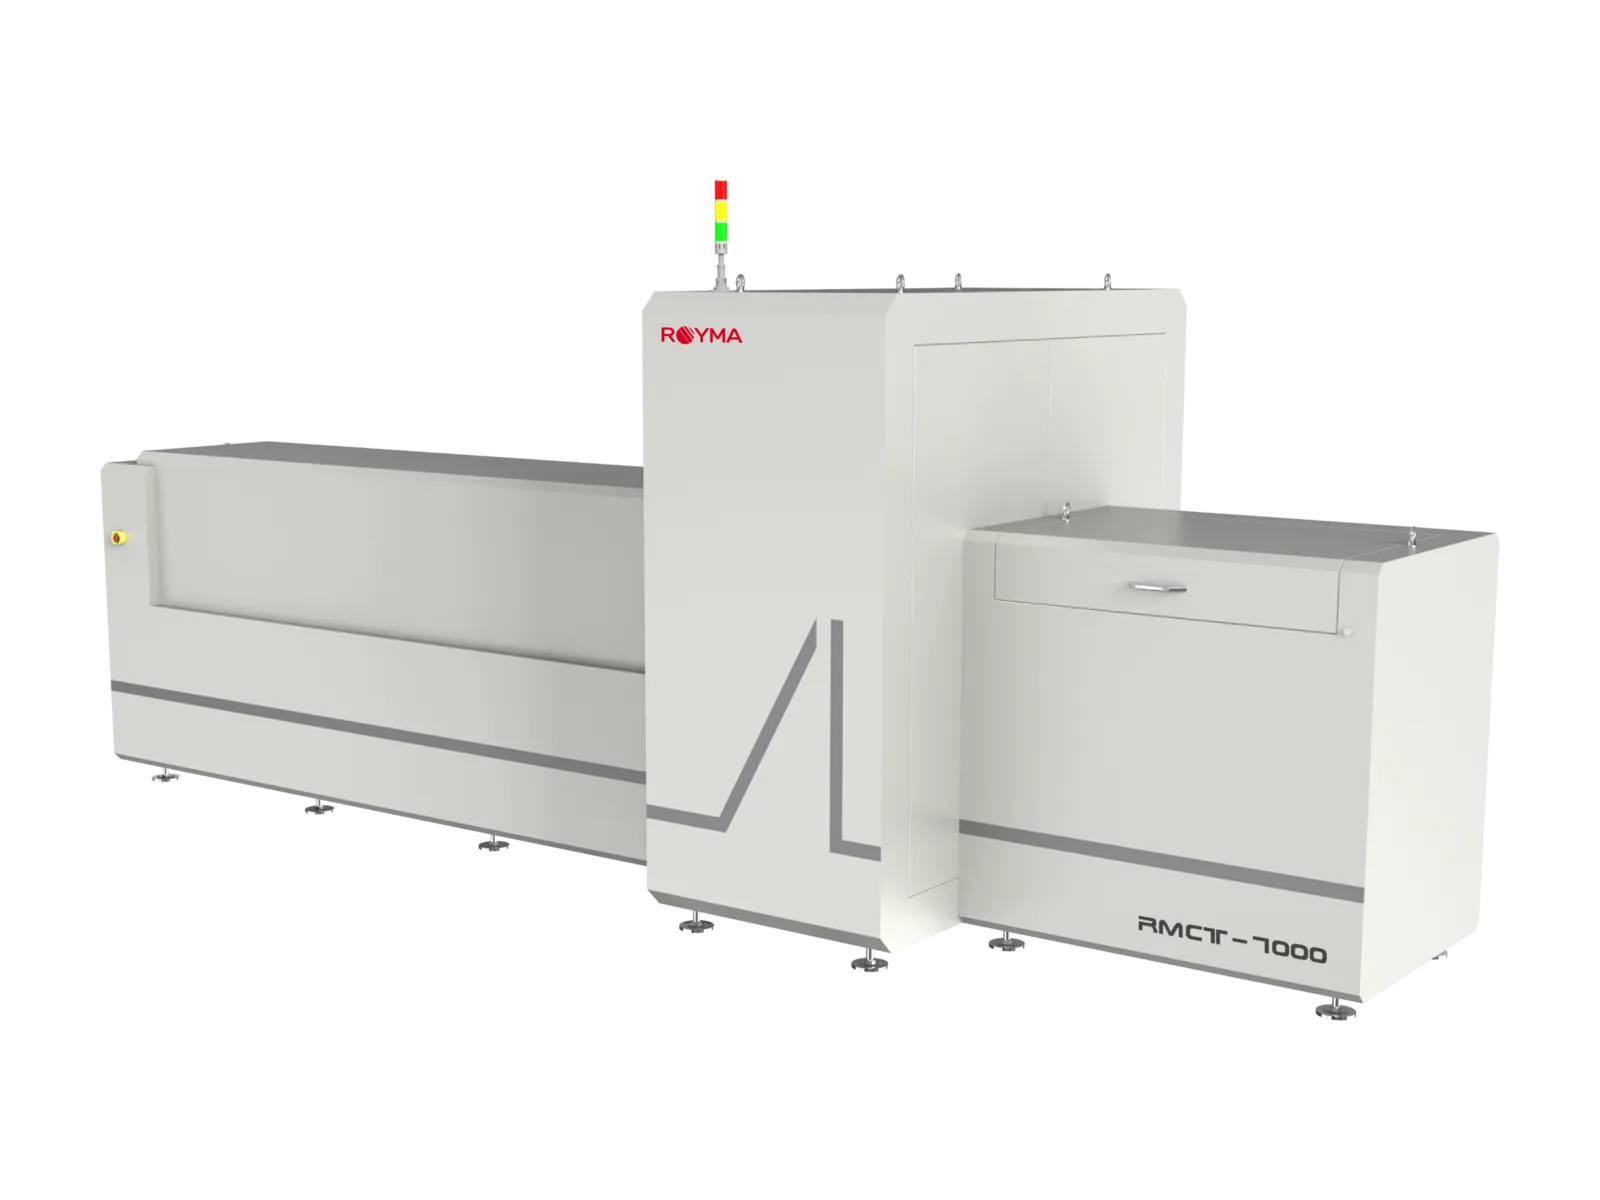
Royma oferuje tomografię komputerową (CT) dla części decydujących o zdatności do lotu: łopatek turbin, odlewów konstrukcyjnych, wsporników, elementów drukowanych w technologii przyrostowej i zespołów. Do dużych i gęstych części system RMCT10000 zastępuje lampę rentgenowską akceleratorem liniowym o energii od 1 do 9 MeV i skanuje odlewy, grube spoiny i kompletne zespoły, których nie przenika źródło konwencjonalne, przy obciążeniu próbką do 1000 kg. Do długich części i zespołów tomograf bramowy RMCT7000 skanuje część leżącą płasko, w wersji standardowej do 2000 × 420 × 160 mm.
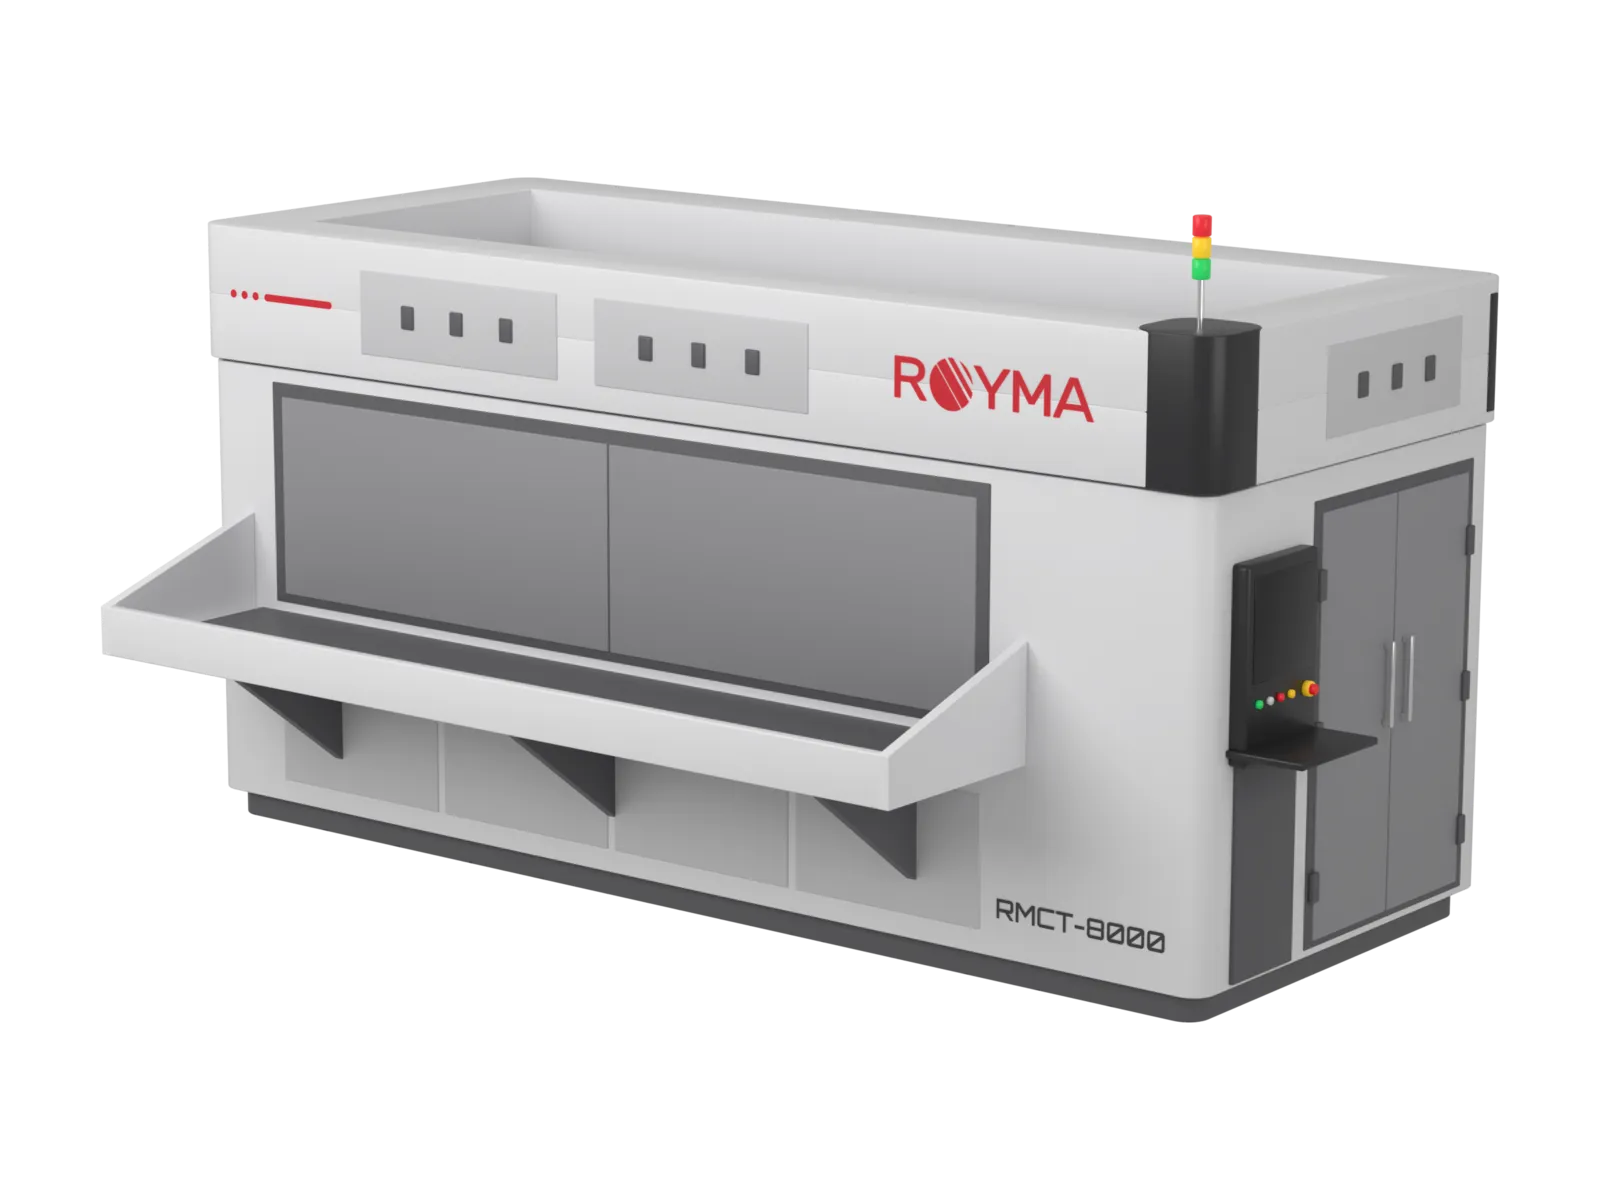
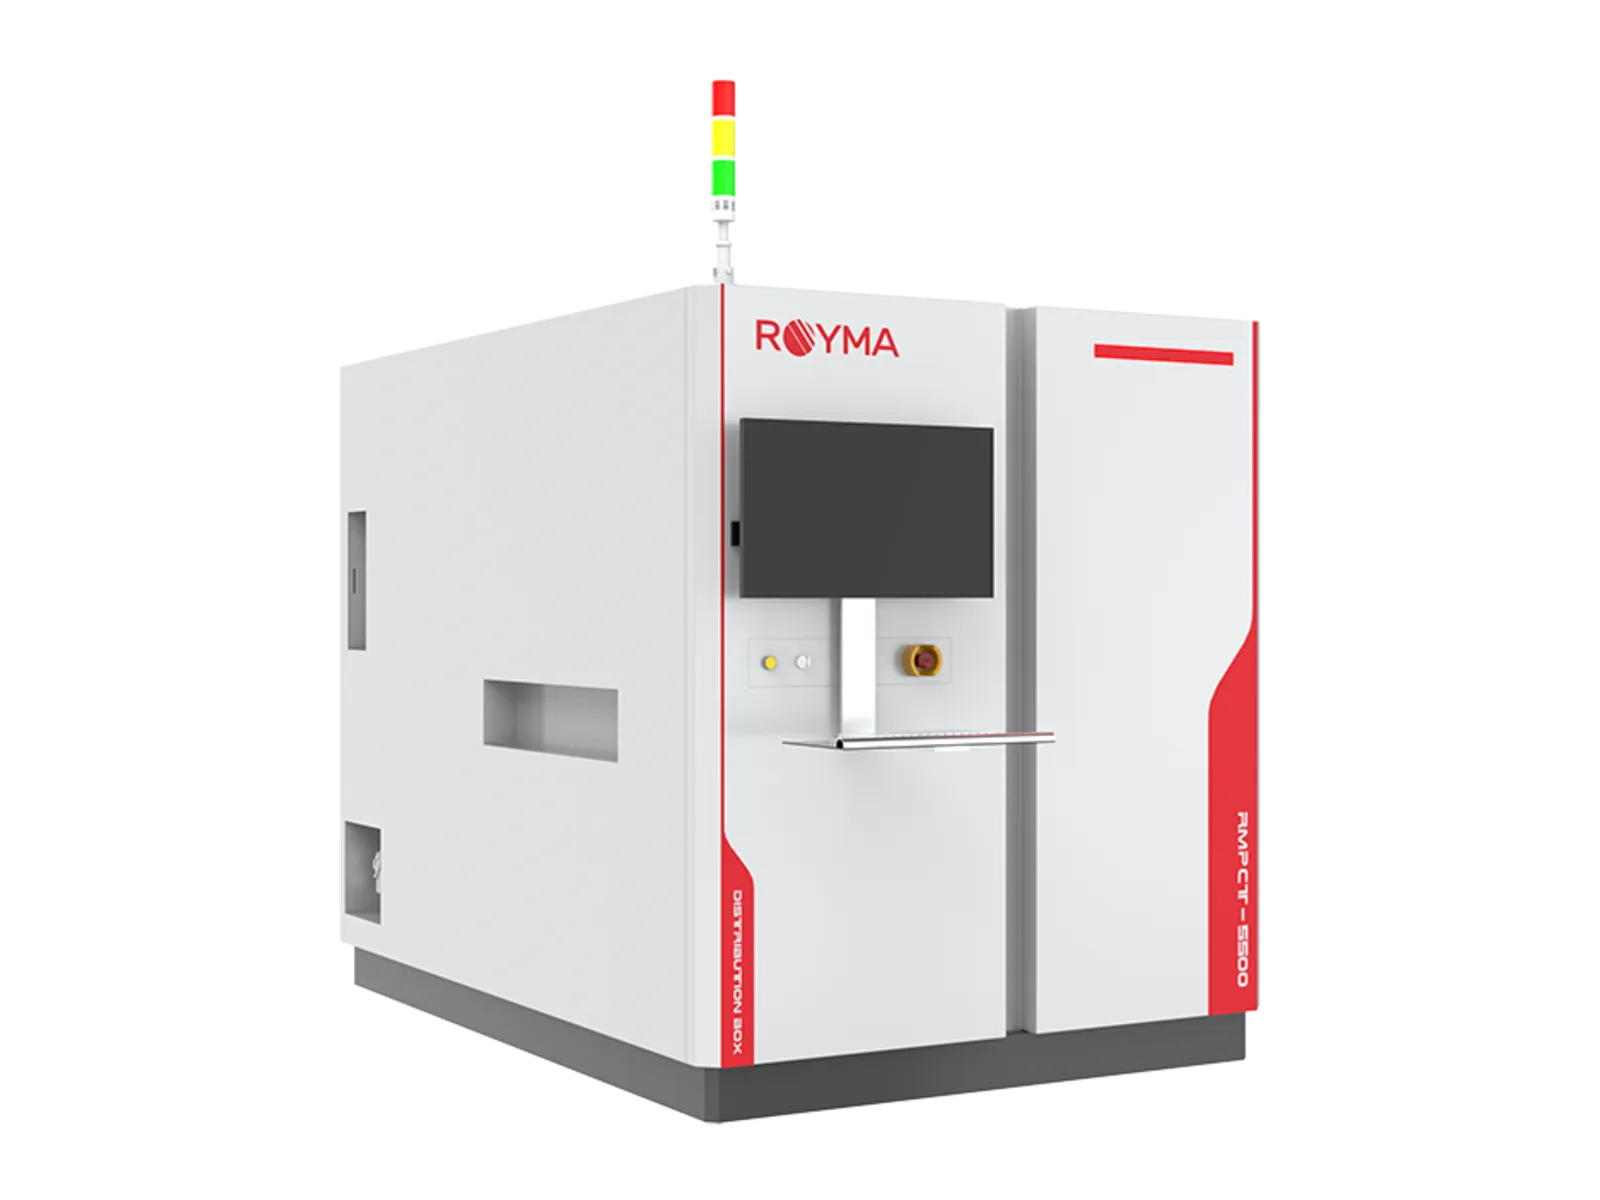
Objęte są także części płaskie i cienkie: RMCT8000 kontroluje długie, płaskie zespoły do 3500 × 600 mm w 2D z rozdzielczością 20 µm, a RMPCT5500 rozdziela warstwy płytek awioniki za pomocą tomografii planarnej. Razem systemy pokrywają zakres od pojedynczej łopatki na stole laboratoryjnym po odlew konstrukcyjny w instalacji pomieszczeniowej.
Wynikiem jest kompletny wolumen części, na którym mierzy się grubość ścianek, średnice otworów chłodzących, porowatość i wtrącenia oraz porównuje je z modelem CAD. Producenci z branży lotniczej zyskują zapis kontroli całej części zamiast przekroju oraz pomiar, który mogą powtórzyć na kolejnej części w tej samej konfiguracji.
W praktyce
Od wolumenu do decyzji o odbiorze.
Na łopatce turbiny oprogramowanie mierzy grubość ścianki w każdym położeniu, sprawdza przesunięcie rdzenia oraz raportuje średnicę i kąt każdego otworu chłodzącego względem rysunku. W odlewie pory są wymienione wraz z objętością, położeniem i odległością od obrabianej powierzchni, dlatego decyzja o odbiorze, poprawce lub złomowaniu zależy od tego, czy obróbka otworzy por, a nie od ogólnej klasy porowatości.
Każdy skan jest zapisywany wraz z parametrami, a analiza przebiega według zapisanej receptury, dzięki czemu ten sam typ części jest oceniany tak samo na każdej zmianie. Royma Europe wykonuje skany próbne na częściach klienta przed określeniem specyfikacji systemu, dzięki czemu energia, rozdzielczość i czas skanowania są sprawdzone na rzeczywistym elemencie.
Pytania
Pytania o CT dla przemysłu lotniczego.
- Jaka energia CT jest odpowiednia dla dużego odlewu lotniczego?
- Zależy to od grubości ścianki i materiału. Odlewy aluminiowe o umiarkowanej grubości skanuje się źródłem minifokusowym 450 lub 600 kV systemu RMCT6000; grube przekroje ze stali lub stopów niklu oraz kompletne zespoły skanuje się akceleratorem liniowym 1–9 MeV systemu RMCT10000. Wyboru rozstrzyga skan próbny.
- Czy CT może mierzyć grubość ścianki łopatki turbiny i otwory chłodzące?
- Tak. Grubość ścianki mierzy się na całej łopatce na wolumenie CT i przedstawia jako mapę barwną względem konturu nominalnego; średnice i położenie otworów chłodzących mierzy się w tym samym zbiorze danych.
- Jak skanuje się długie części i zespoły?
- W tomografie bramowym RMCT7000 część spoczywa na stole, a źródło i detektor obracają się wokół niej. Długie części skanuje się bez zmiany położenia, a zespoły skanuje się w stanie zmontowanym.
- Czy kontrola jest dokumentowana na potrzeby audytów?
- Każdy skan jest zapisywany wraz z parametrami i recepturą analizy, a raport zawiera przekroje, tabelę pomiarów oraz wynik pozytywny lub negatywny, dzięki czemu kontrolę danego numeru seryjnego można później odtworzyć.
Aktualności
Noty aplikacyjne i aktualności.
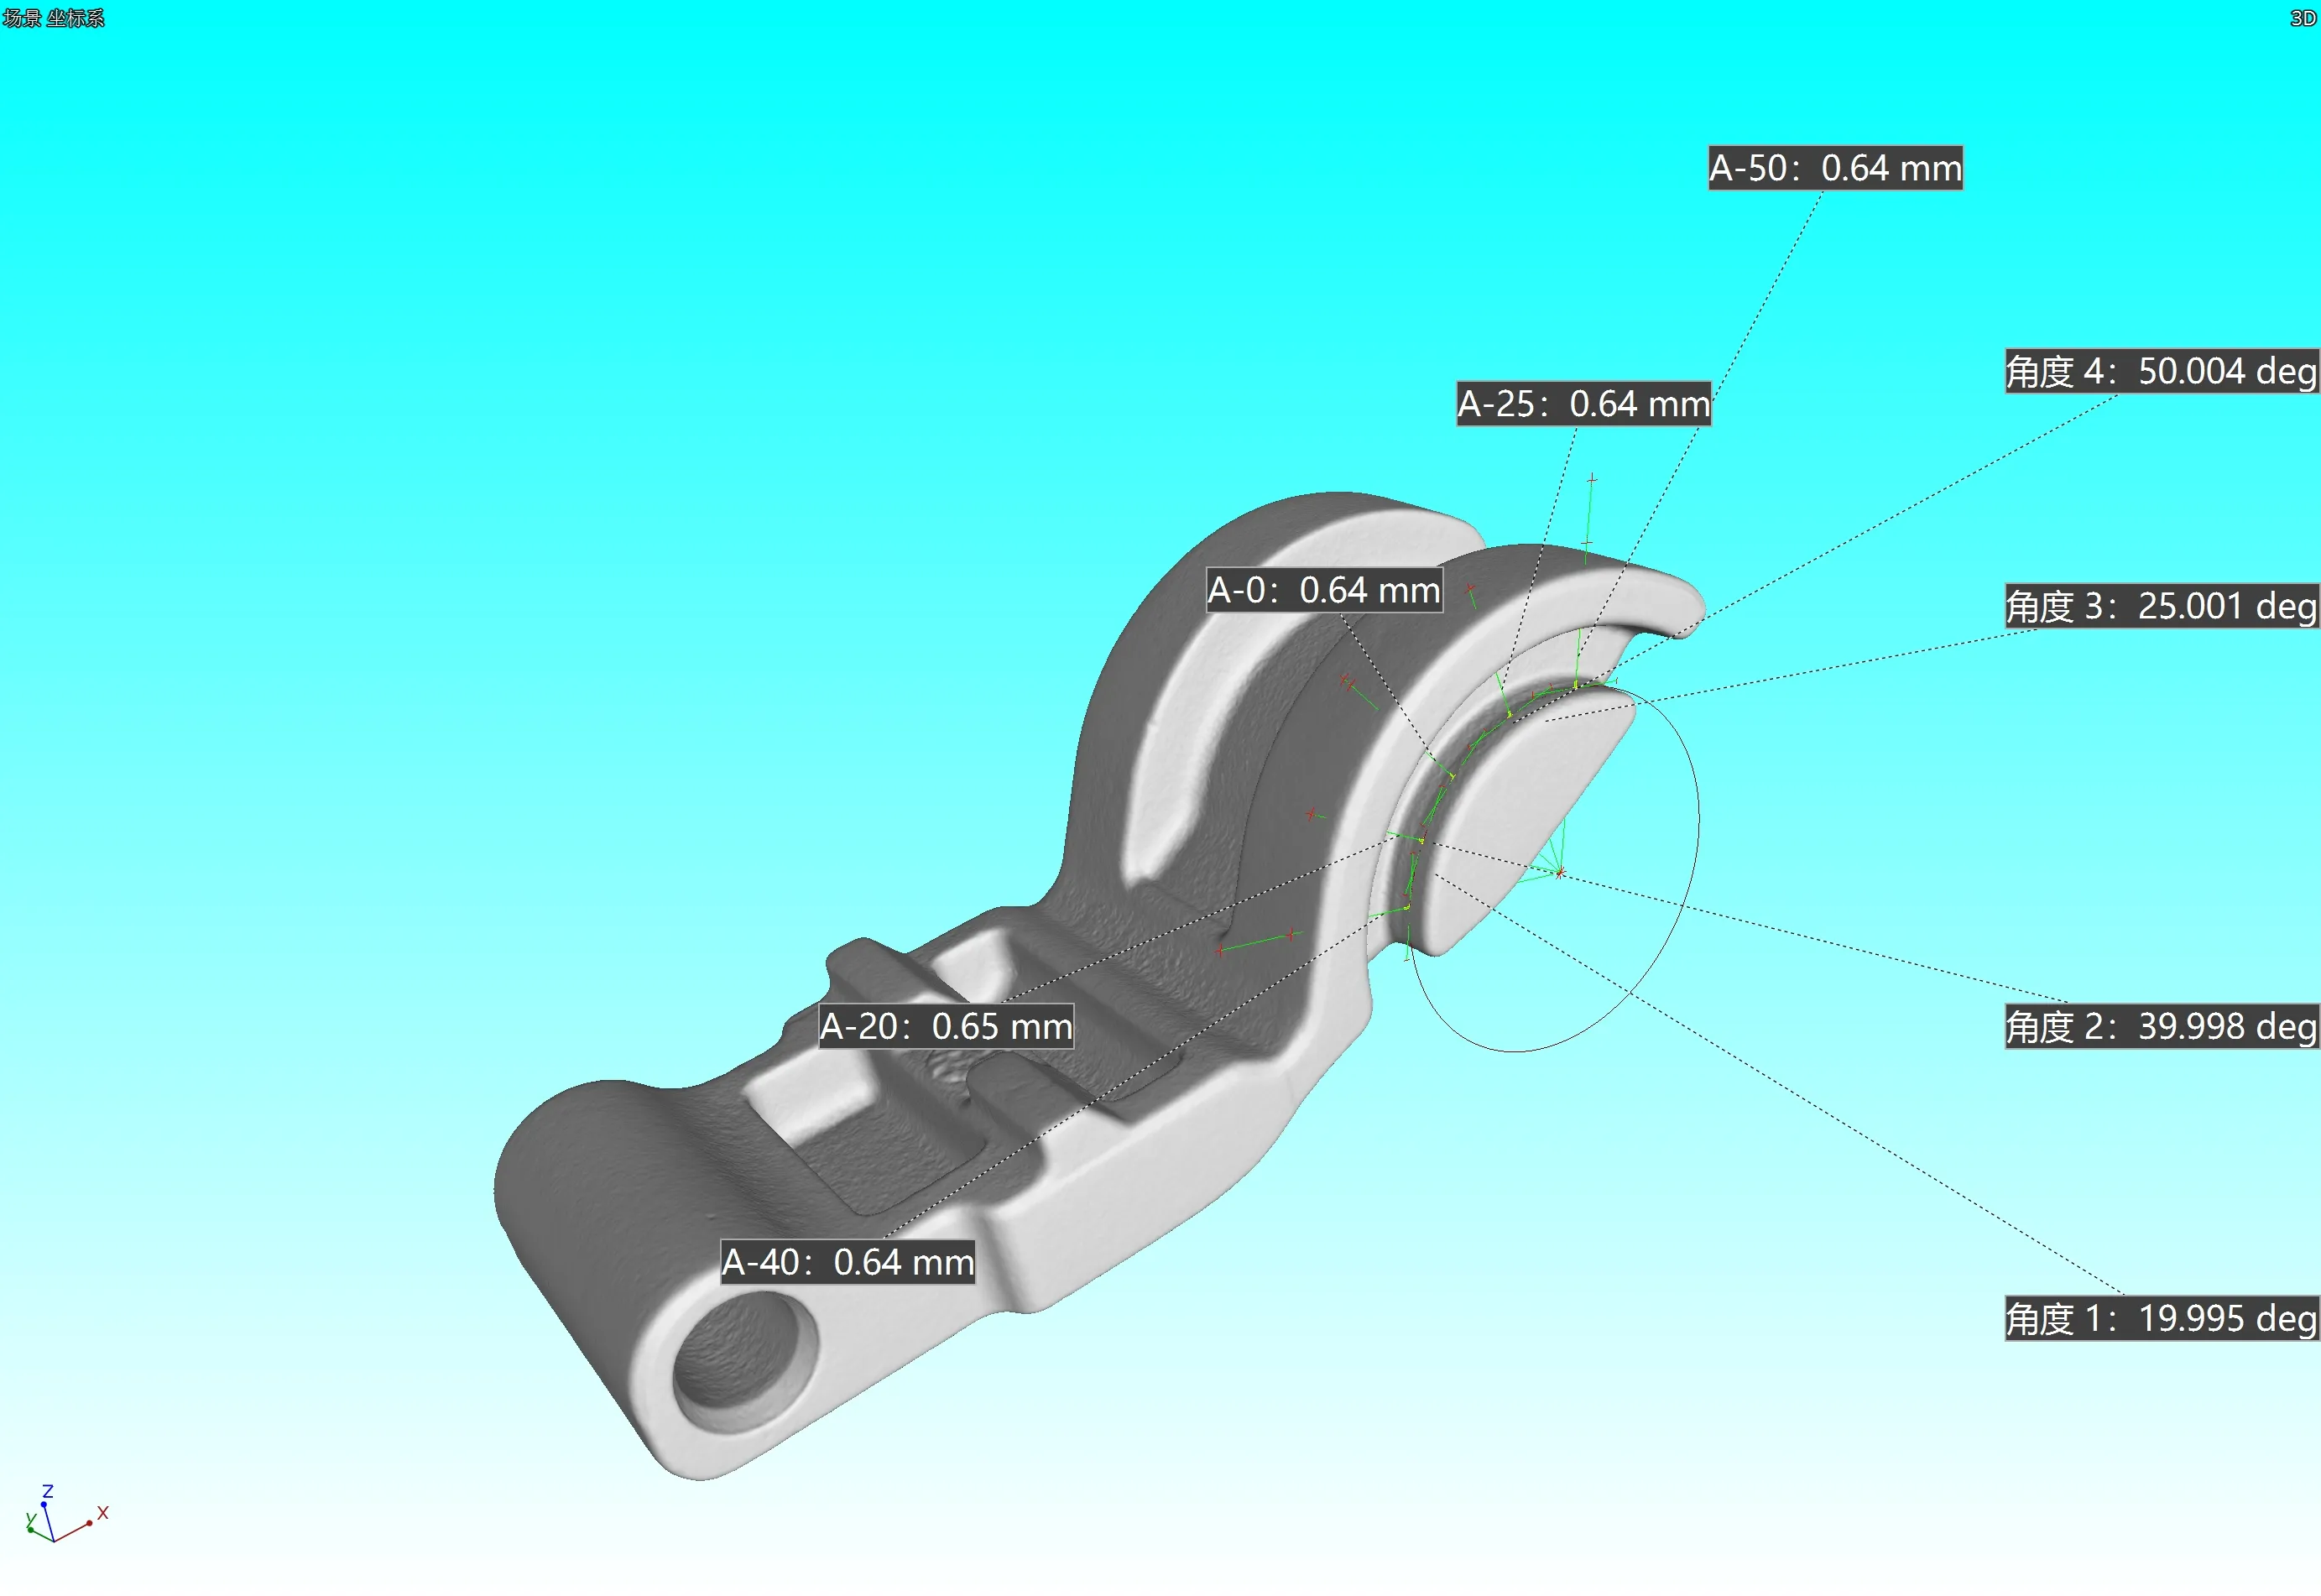
Nota aplikacyjna ·
Royma RMCT4000 wprowadza CT dla wytwarzania przyrostowego do kontroli porowatości i zgodności z CAD w częściach lotniczych
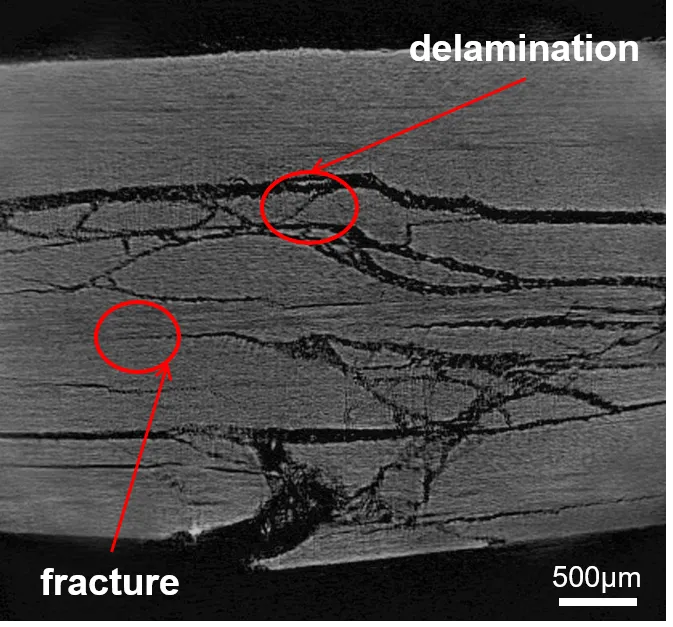
Nota aplikacyjna ·
Inspekcja CT konstrukcji rakiet nośnych przez Royma: spoiny, połączenia klejone i kompozyty
Aktualności ·