
Alkalmazások
Repülőgépipar.
Kritikus alkatrészek, kompromisszumok nélkül.
Vizsgálati feladatok
Minden fal, minden hűtőfurat.
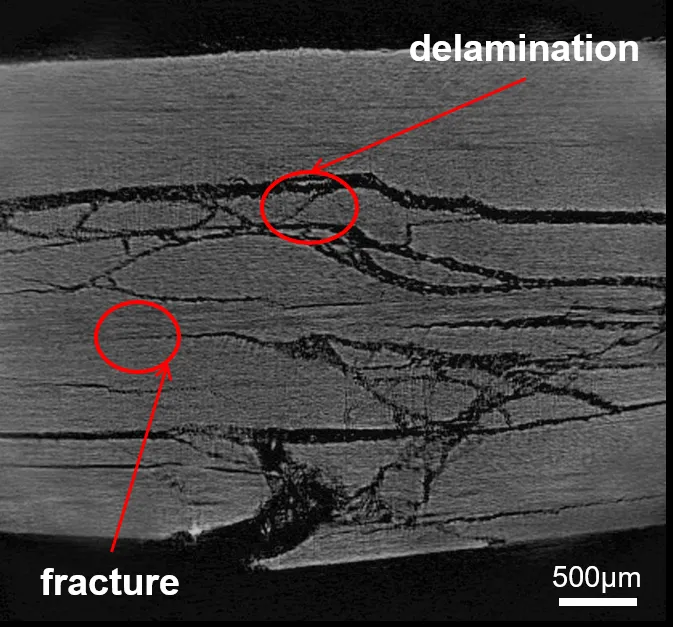
A turbinalapátok, a szerkezeti öntvények és a nyomtatott alkatrészek kritikus jellemzői belül helyezkednek el. A CT méri a belső falakat, és megtalálja a repedéseket, pórusokat és zárványokat, a nagy és sűrű alkatrészekben is.
Turbinalapátok
A falvastagságot, a mageltolódást és a hűtőfuratokat a CT-térfogaton mérjük, és összevetjük a CAD-modellel. Az eltérések színtérképként jelennek meg.
Szerkezeti öntvények és hegesztések
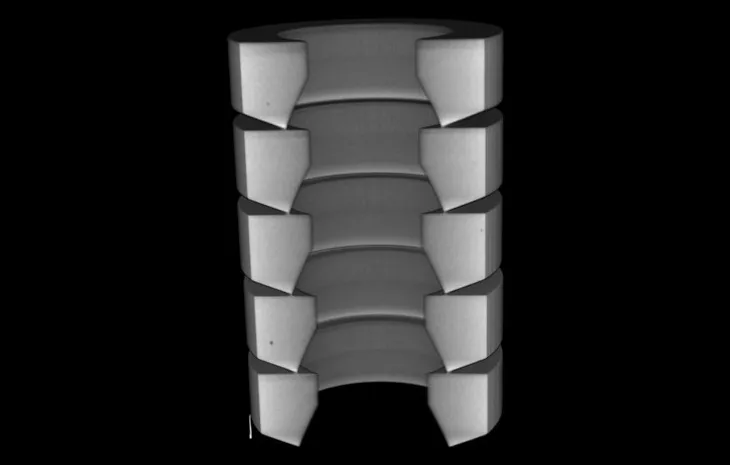
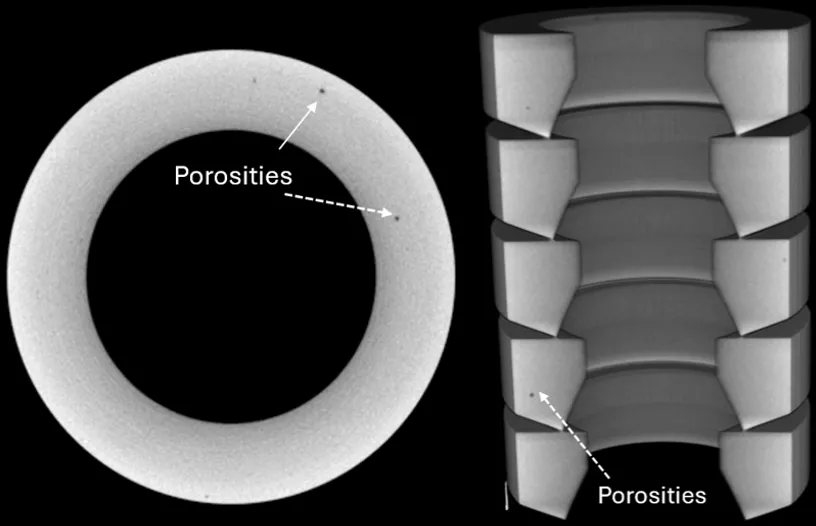
A porozitást, a zsugorodást, a zárványokat és a hegesztési hibákat háromdimenziósan lokalizáljuk, így az elfogadásról, az utómunkáról vagy a selejtezésről szóló döntés a hiba helyén és méretén alapul.
Nagy és sűrű alkatrészek
A nagyenergiájú CT áthatol a vastag keresztmetszeteken, amelyekkel az alacsonyabb energiájú rendszerek nem boldogulnak. A finom repedések és a kis pórusok nagy alkatrészekben is láthatók maradnak.
Ezeket az ellenőrzési feladatokat részletesen bemutatjuk a repülőgépipari prezentációnkban.
Mérési példák
Amit az adatok megmutatnak.
Rendszerek
Áthatolóképesség és pontosság a repülésbiztonság szempontjából kritikus alkatrészekhez.
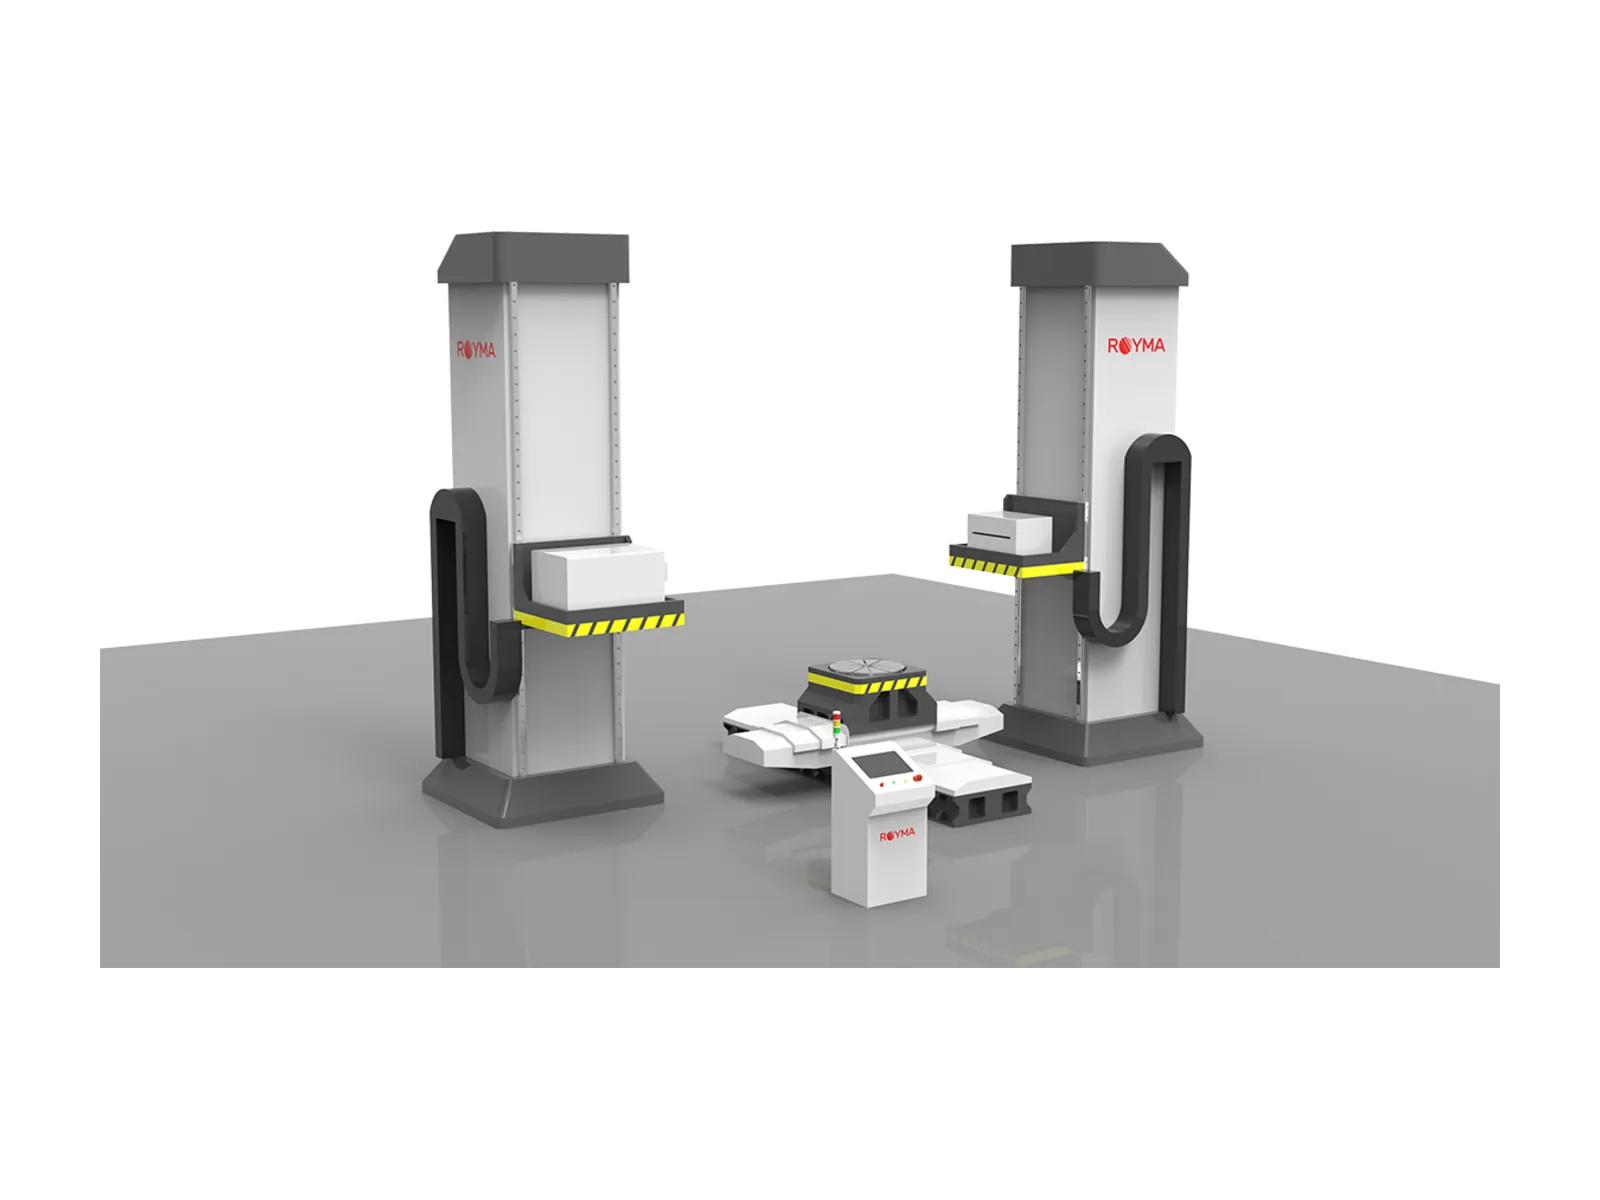
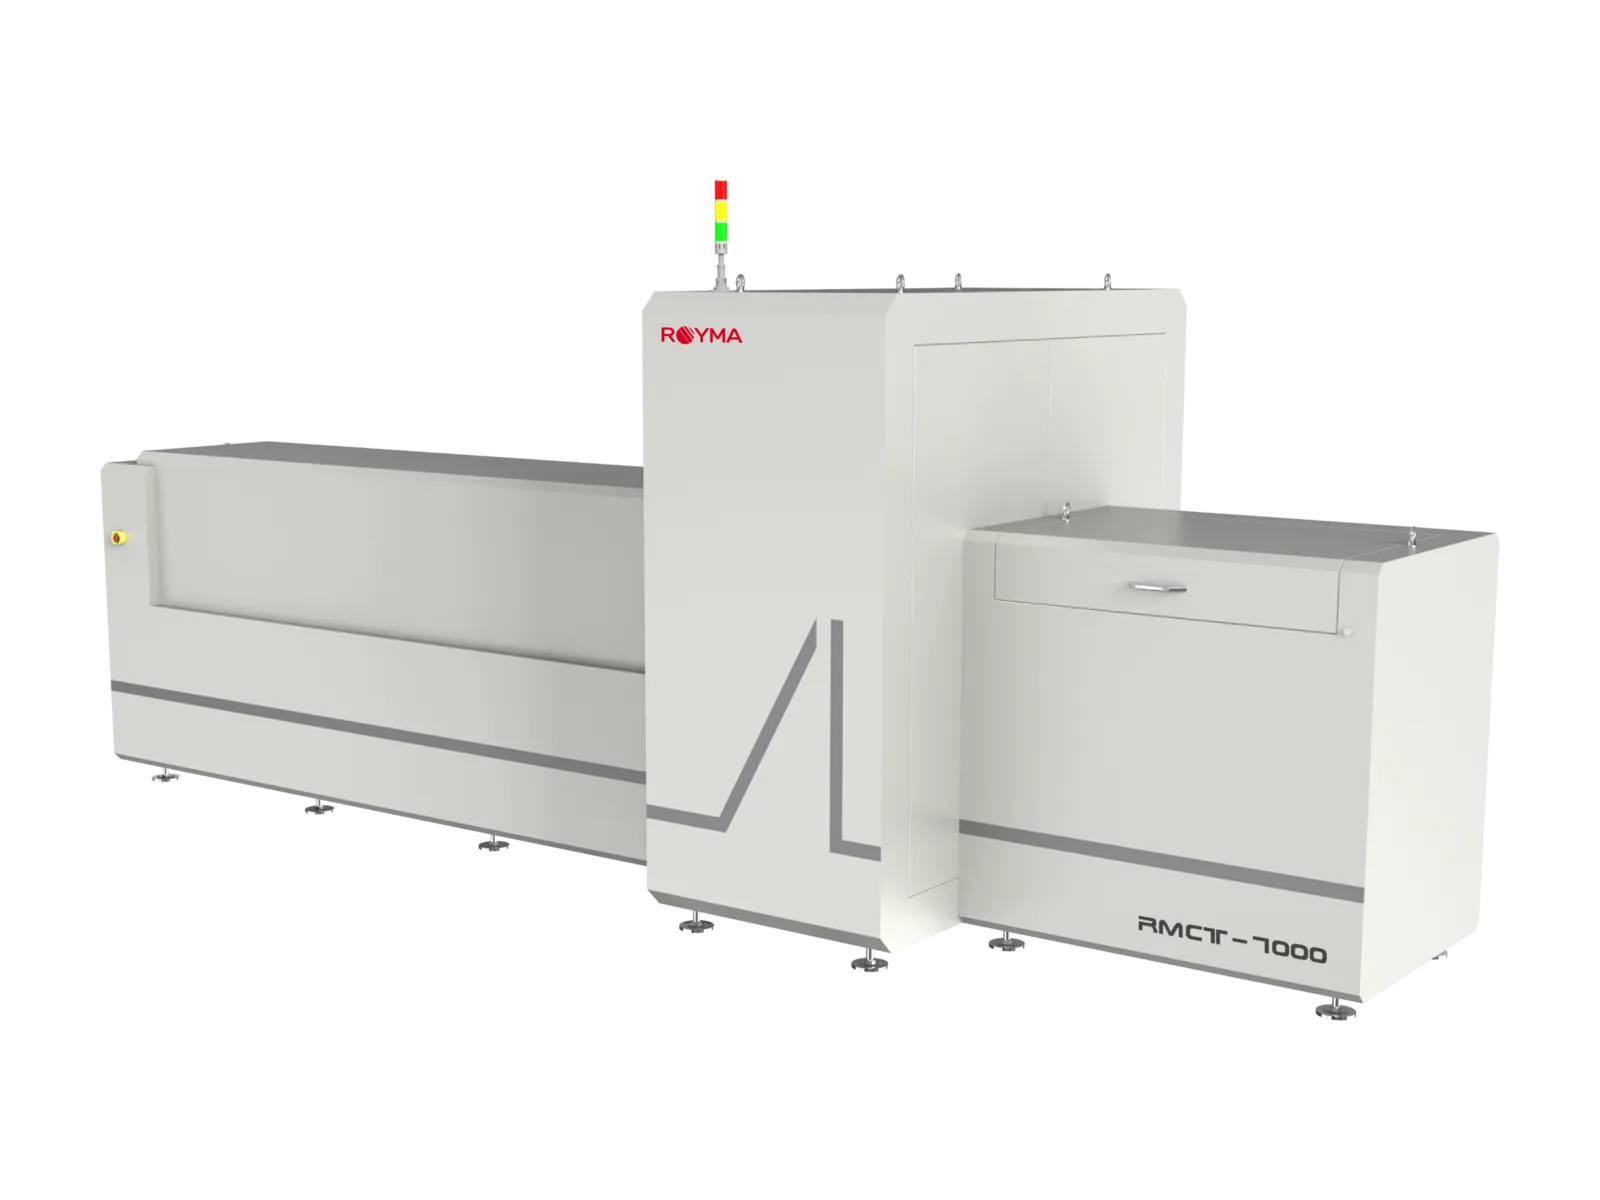
A Royma CT-megoldásokat kínál azokhoz az alkatrészekhez, amelyek a légialkalmasságot meghatározzák: turbinalapátokhoz, szerkezeti öntvényekhez, tartókonzolokhoz, nyomtatott (additív technológiával gyártott) alkatrészekhez és összeszerelt egységekhez. Nagy méretű és nagy sűrűségű alkatrészekhez az RMCT10000 a röntgencső helyett 1–9 MeV energiájú lineáris gyorsítót alkalmaz, és olyan öntvényeket, vastag hegesztéseket és teljes összeszerelt egységeket is átvizsgál, amelyeket egy hagyományos sugárforrás nem tud átsugározni; a mintaterhelés akár 1000 kg is lehet. Hosszú alkatrészekhez és összeszerelt egységekhez az RMCT7000 portálos CT az alkatrészt fektetve vizsgálja, alapkivitelben legfeljebb 2000 × 420 × 160 mm méretig.
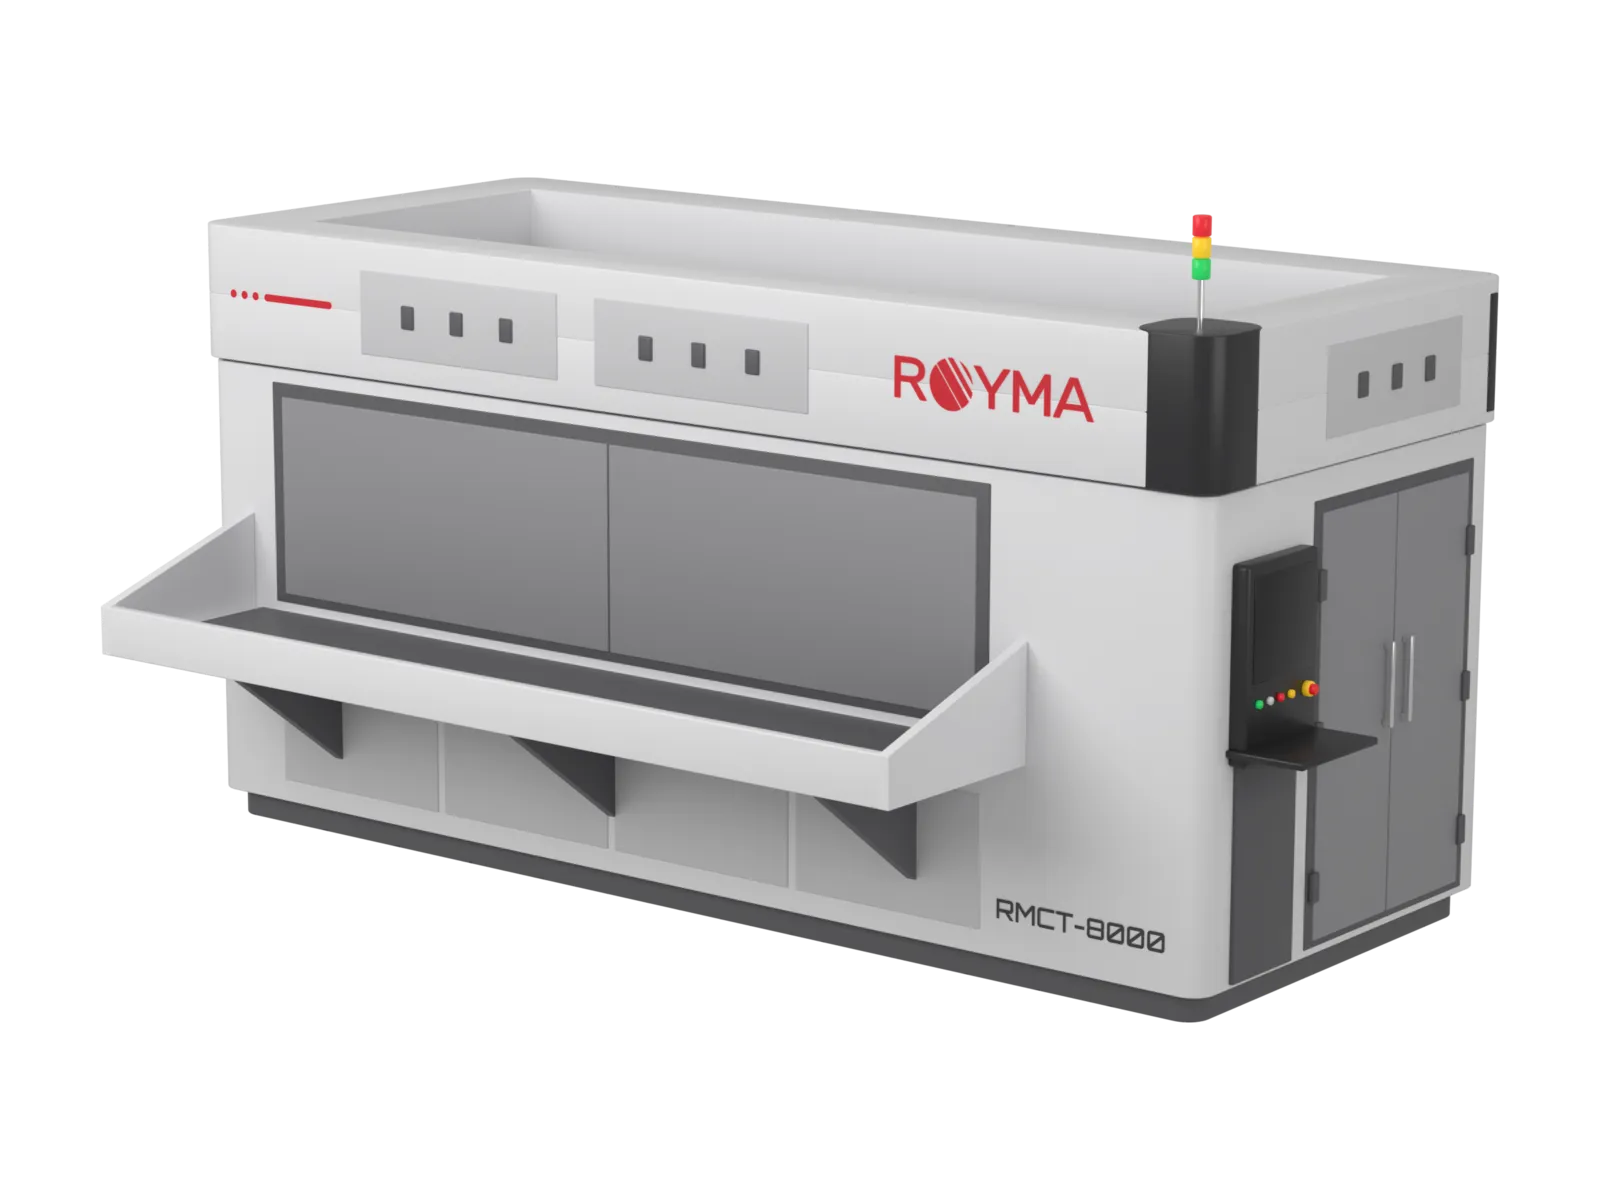
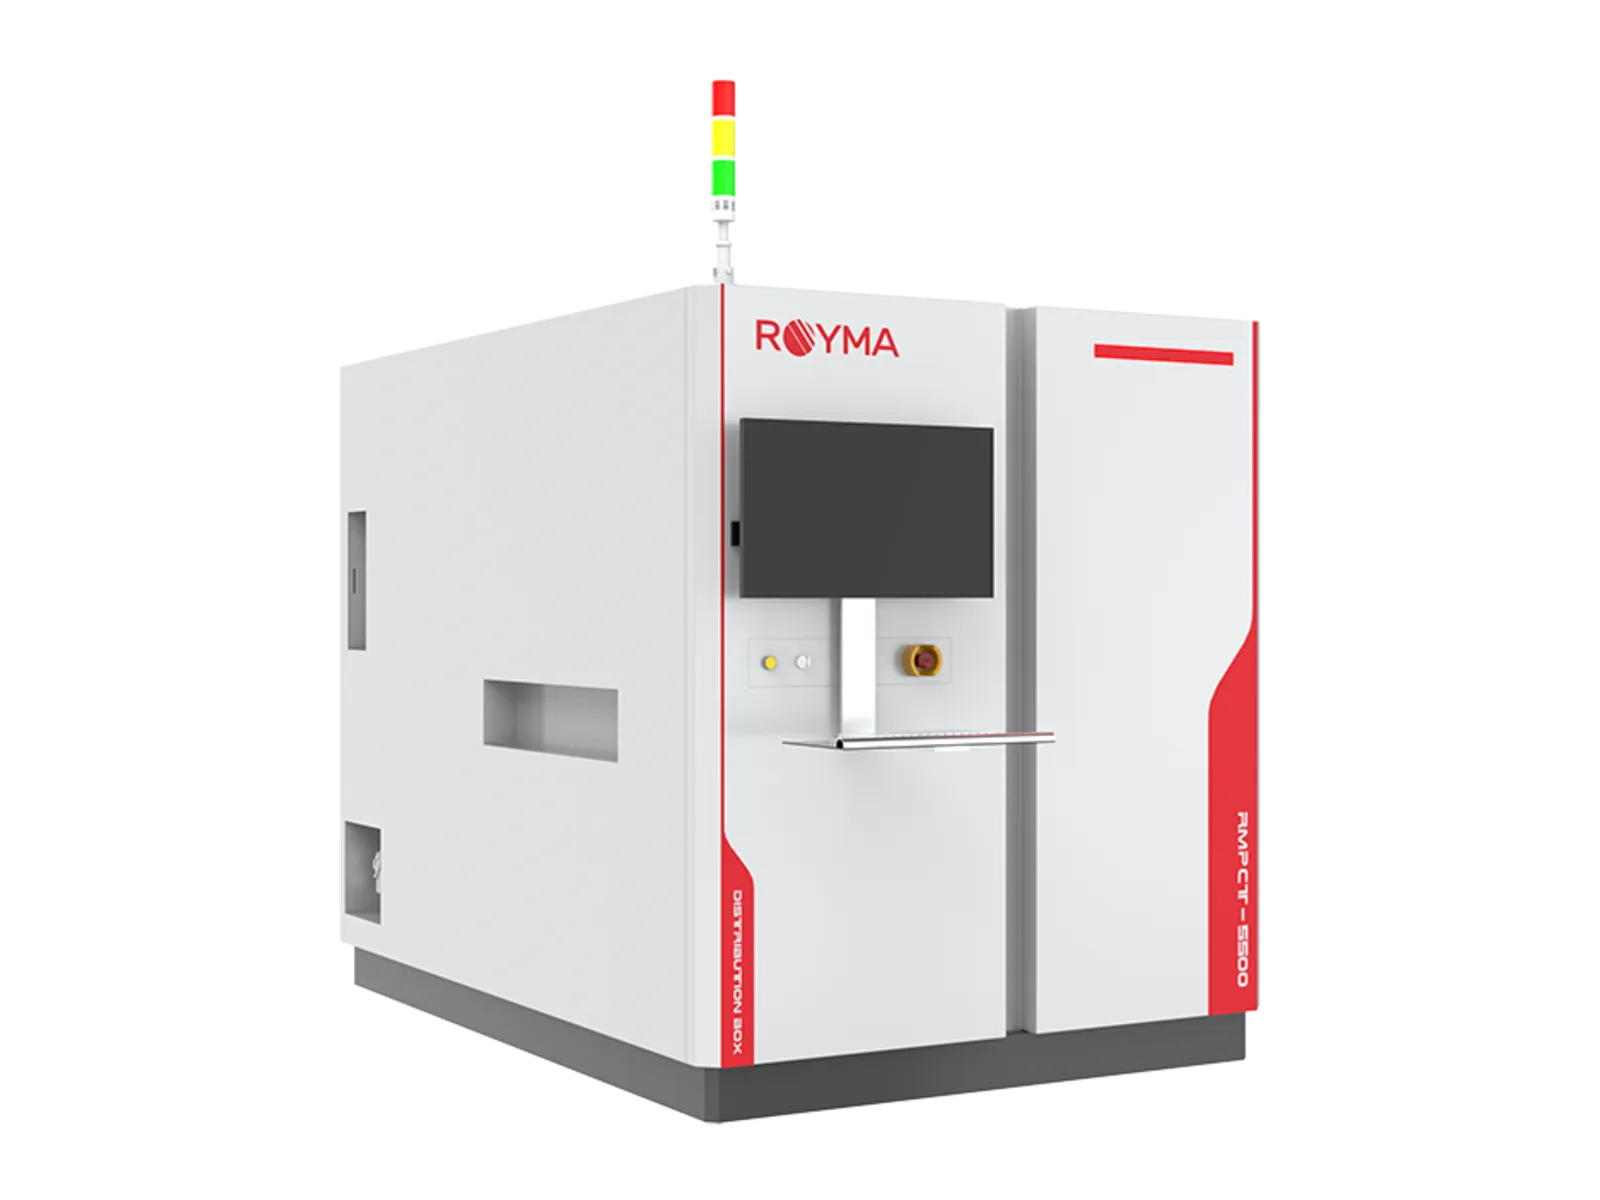
A lapos és vékony alkatrészeket is lefedjük: az RMCT8000 akár 3500 × 600 mm méretű, hosszú, lapos összeszerelt egységeket vizsgál 2D-ben, 20 µm felbontással, az RMPCT5500 pedig planár CT-vel különíti el az avionikai áramköri lapok rétegeit. A rendszerek együtt az egyetlen, laboratóriumi asztalon vizsgált lapáttól a helyiségbe telepített szerkezeti öntvényig terjedő tartományt fedik le.
Az eredmény az alkatrész teljes térfogati adatkészlete, amelyből a falvastagság, a hűtőfuratok átmérője, a porozitás és a zárványok mérhetők, és összehasonlíthatók a CAD-modellel. A repülőgépipari gyártók így nem csupán egy metszetről, hanem a teljes alkatrészről kapnak vizsgálati dokumentációt, és olyan mérést kapnak, amelyet a következő alkatrészen ugyanabban a beállításban megismételhetnek.
A gyakorlatban
A térfogati adatoktól az elfogadási döntésig.
Turbinalapát esetén a szoftver minden pozícióban megméri a falvastagságot, ellenőrzi a mageltolódást, és a rajzhoz képest jelenti minden hűtőfurat átmérőjét és szögét. Öntvény esetén a pórusokat térfogatukkal, pozíciójukkal és a megmunkált felülettől mért távolságukkal együtt listázza, így az elfogadásról, az utánmunkálásról vagy a selejtezésről az alapján lehet dönteni, hogy a megmunkálás megnyit-e egy pórust, nem pedig általános porozitási fokozat alapján.
Minden felvétel a paramétereivel együtt kerül tárolásra, az elemzés pedig mentett recept alapján fut, így azonos alkatrésztípust minden műszakban azonos módon értékelnek. A Royma Europe a rendszer specifikálása előtt próbafelvételeket készít az ügyfél alkatrészein, így az energia, a felbontás és a felvételi idő a valódi alkatrészen igazolható.
Kérdések
Kérdések a repülőgépipari CT-ről.
- Milyen CT-energia alkalmas nagy méretű repülőgépipari öntvényekhez?
- Ez a falvastagságtól és az anyagtól függ. A közepes vastagságú alumíniumöntvényeket az RMCT6000 450 vagy 600 kV-os minifókuszú forrásával vizsgálják; a vastag acél- vagy nikkelötvözet-szakaszokat és a teljes összeállításokat az RMCT10000 1–9 MeV-os lineáris gyorsítójával. A választást egy próbafelvétel dönti el.
- Mérhető CT-vel a turbinalapát falvastagsága és a hűtőfuratok?
- Igen. A falvastagságot a teljes lapáton a CT-térfogaton mérik, és a névleges kontúrhoz viszonyított színtérképen jelenítik meg; a hűtőfuratok átmérőjét és helyzetét ugyanabban az adatkészletben mérik.
- Hogyan vizsgálhatók a hosszú alkatrészek és az összeállítások?
- Az RMCT7000 gantry CT-nél az alkatrész az asztalon fekszik, a forrás és a detektor pedig körülötte forog. A hosszú alkatrészeket újrapozicionálás nélkül vizsgálják, az összeállításokat pedig beépített állapotukban.
- Dokumentált a vizsgálat auditok számára?
- Minden felvétel a paramétereivel és az elemzési recepttel együtt kerül tárolásra, a jelentés pedig tartalmazza a szeleteket, a mérési táblázatot és a megfelelt/nem felelt meg eredményt, így egy sorozatszám vizsgálata később reprodukálható.
Hírek
Alkalmazástechnikai leírások és hírek.
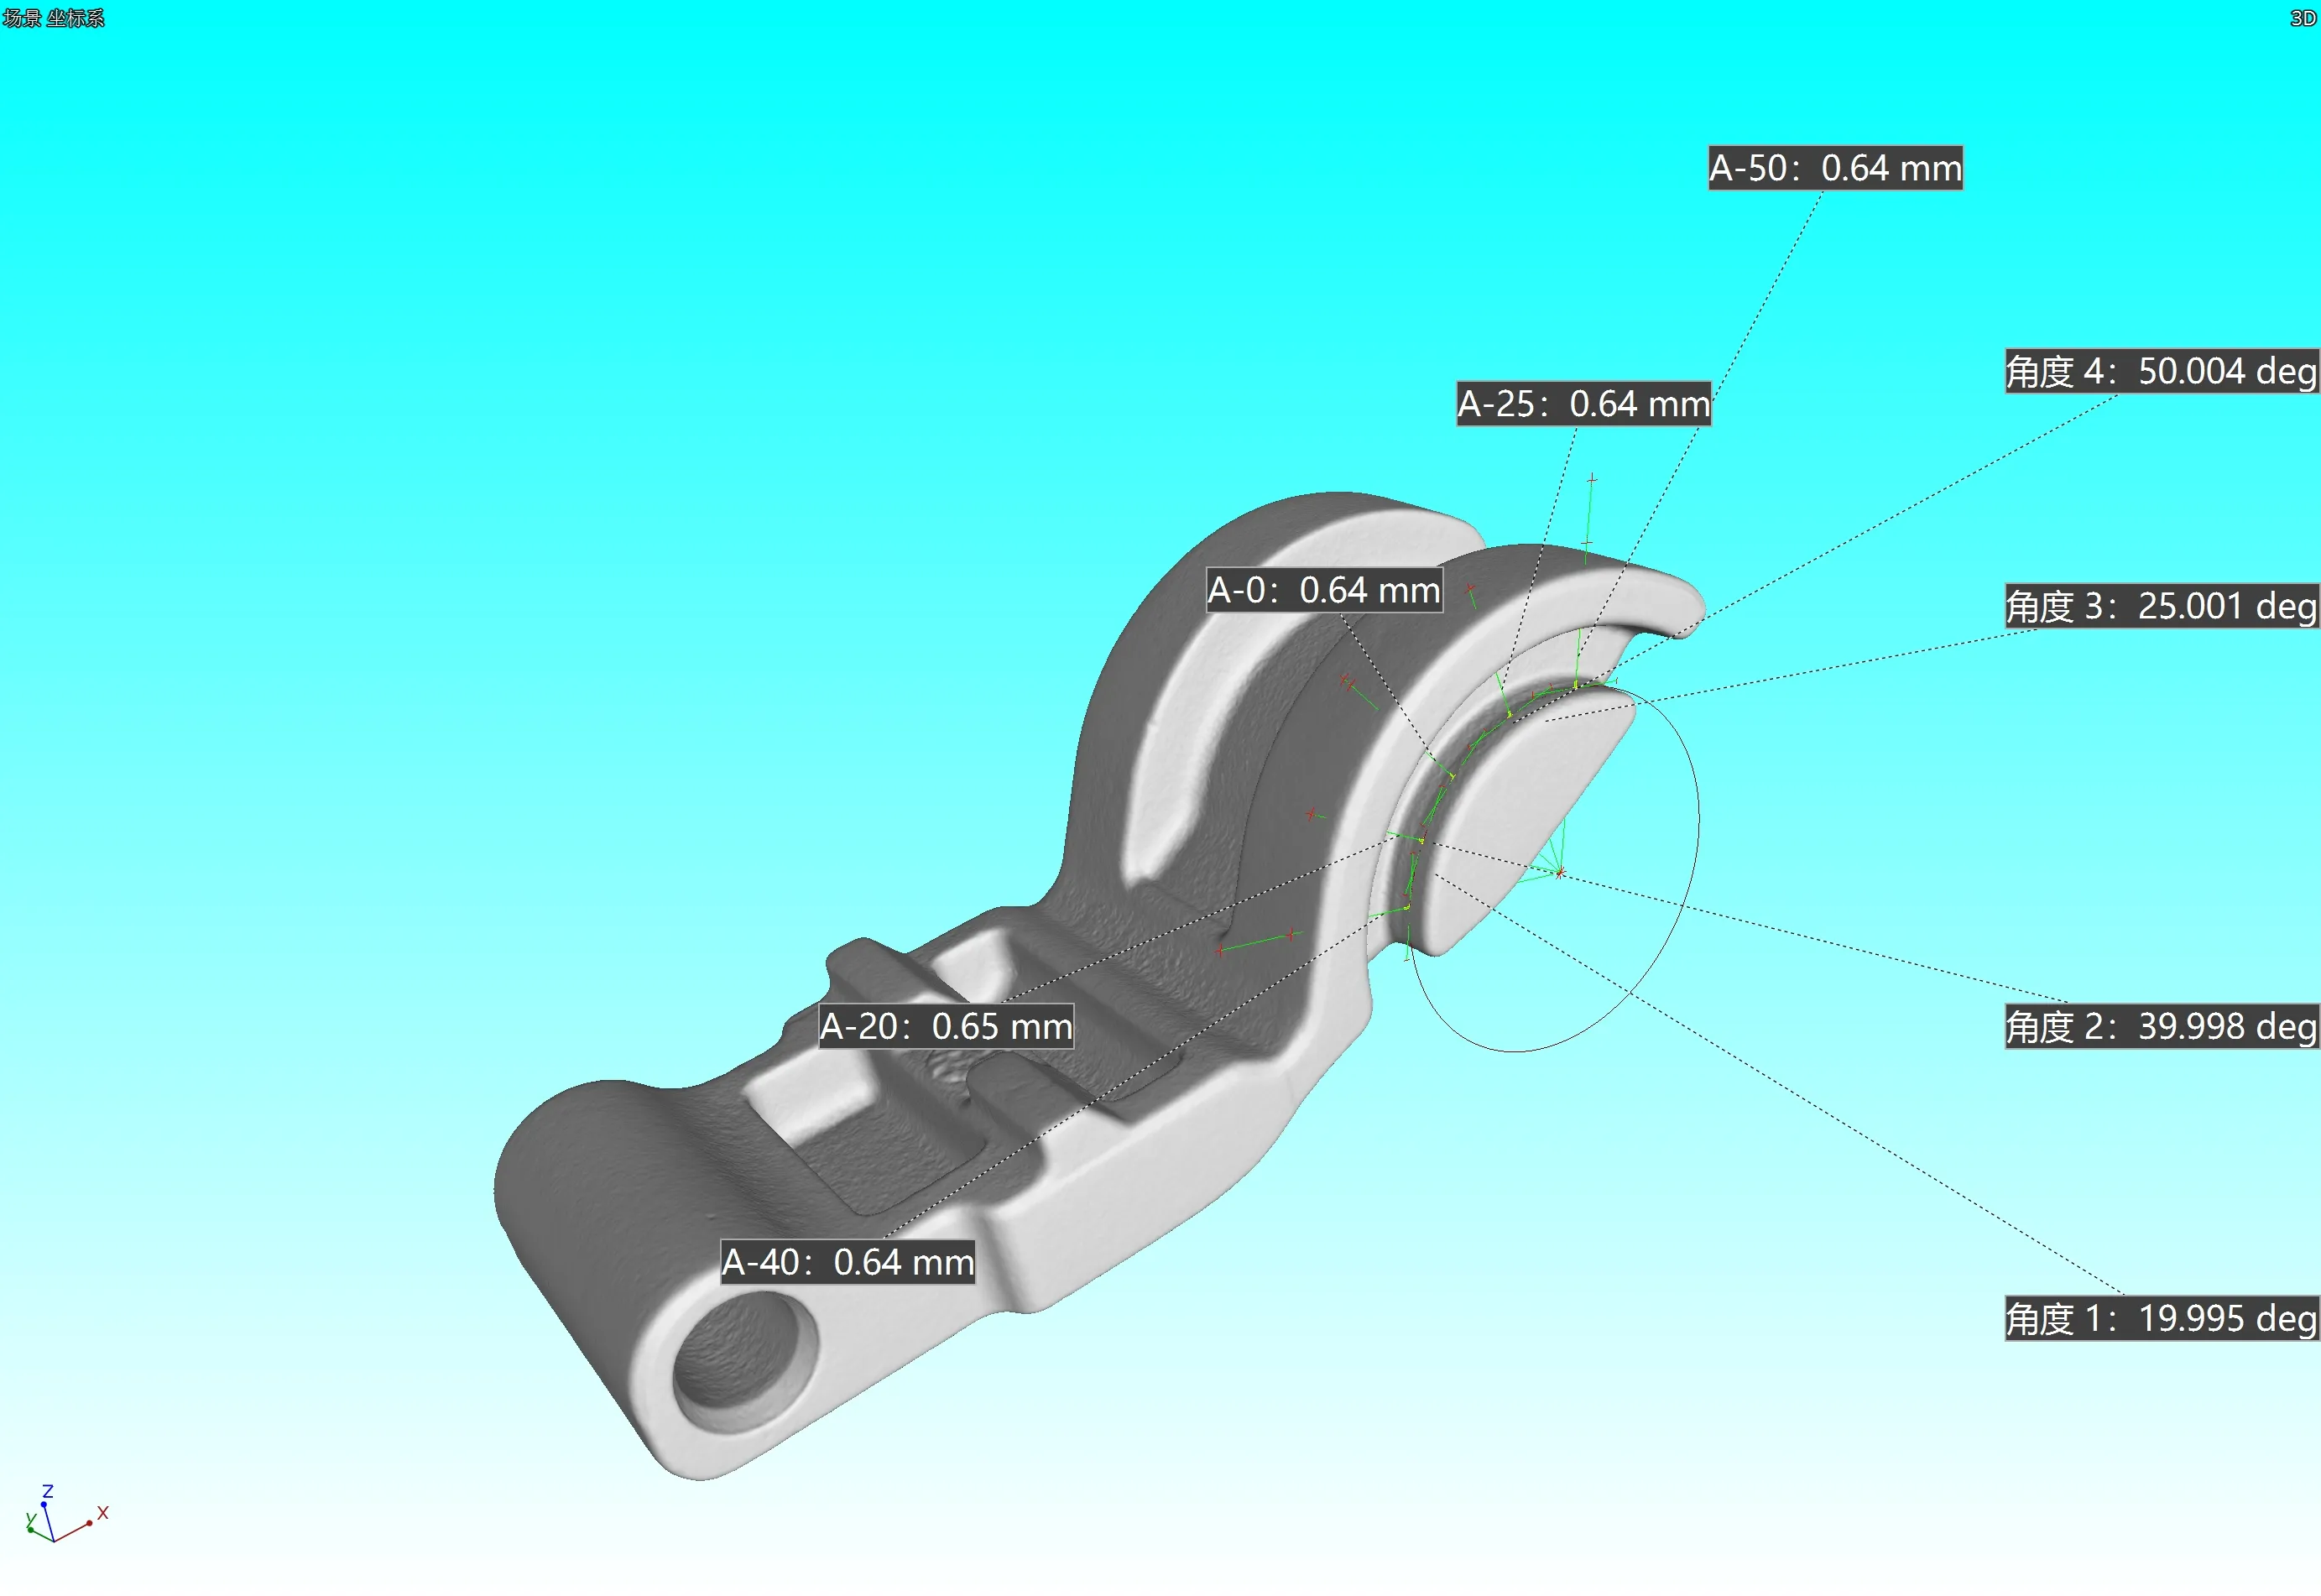
Alkalmazási jegyzet ·
A Royma RMCT4000 additív gyártási CT-t visz a repülőgépipari alkatrészek porozitás- és CAD-ellenőrzésébe
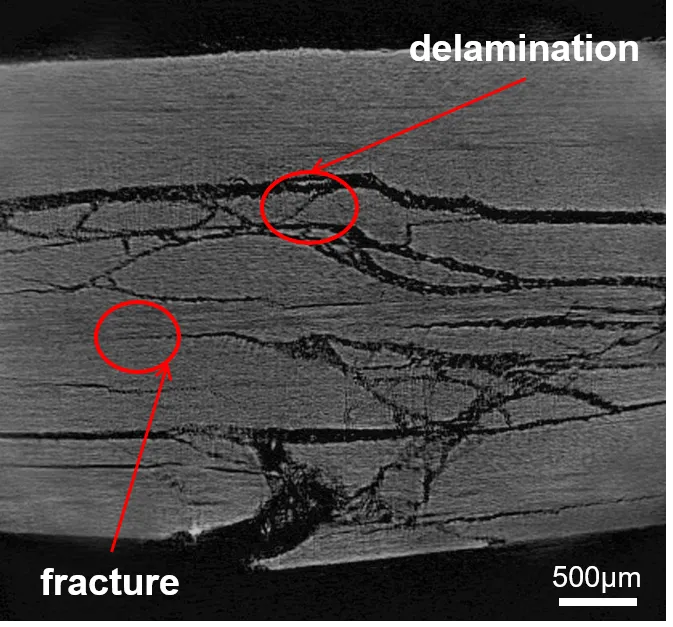
Alkalmazási jegyzet ·
Royma CT-vizsgálat hordozórakéta-szerkezeteken: hegesztések, ragasztott kötések és kompozitok
Hír ·