
Hír ·
A Royma a precíziós öntvények CT-vizsgálatát az additív gyártásba is elhozza
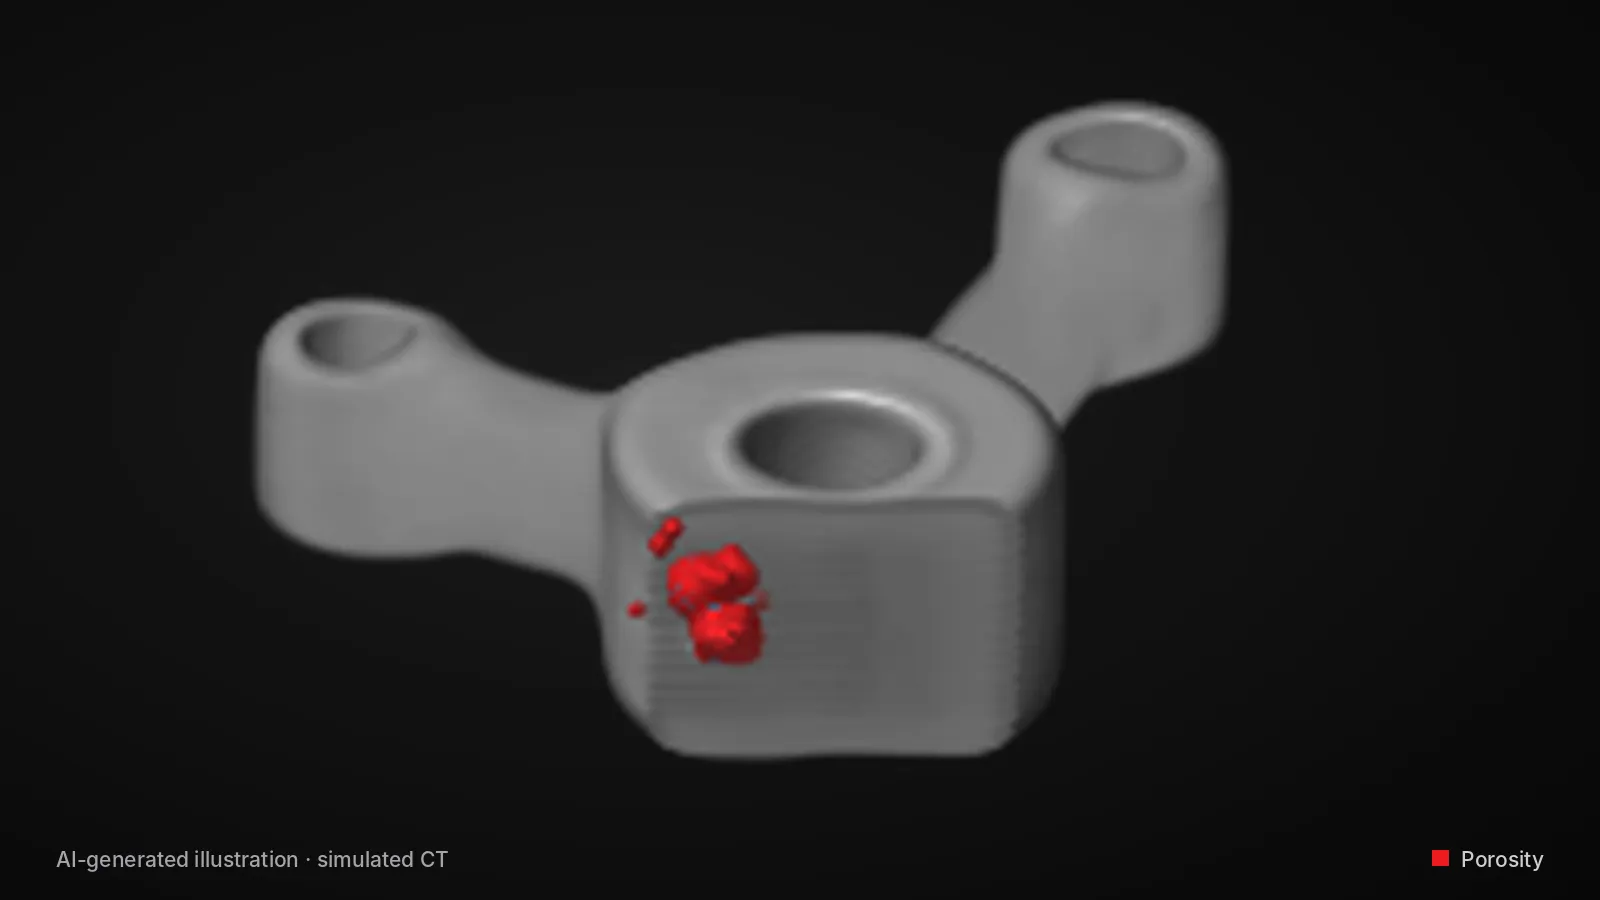
A Royma az repülőgép-turbinalapátok precíziós öntvényeinek CT-vizsgálatát az additív gyártásra is kiterjeszti: a Laboratory CT és az Inline CT profilok feltárják a belső repedéseket, a porozitást és a hűtőcsatornák geometriáját anélkül, hogy az alkatrészt fel kellene vágni. Ugyanazok a komputertomográfiás (CT) módszerek, amelyeket a Royma viaszmintákon, kerámiahéjakon és kész lapátokon alkalmaz, mostantól elérhetők azoknak az additív gyártóközpontoknak is, amelyek Európában a minősítési építésekről a sorozatgyártásra állnak át.
A Royma ezeket a vizsgálati profilokat a turbinalapátok precíziós öntési folyamatára fejlesztette ki, ahol minden lépés további költséget jelent, mielőtt a fémet beöntenék. A Royma Laboratory CT és Inline CT rendszere ugyanezeket az ellenőrzéseket viszi át a zárt belső geometriájú nyomtatott és öntött alkatrészekre:
- Belső repedések és porozitás: a zárt alkatrészen belül észlelhetők, még mielőtt a következő gyártási lépés értéket adna hozzá.
- A fal- és héjvastagság egyenletessége: a vastagságingadozás és az anyageloszlási hibák a teljes keresztmetszetben láthatóvá válnak.
- Hűtőcsatornák geometriája: a mért csatornageometria automatikusan összehasonlítható a névleges CAD-értékekkel.
- Műtermékek eltávolítása: egy MI-algoritmus kiszűri a szórt sugárzást az erősen ívelt, sűrű tartományokban, így az élek élesek maradnak.
A hibák felfedezése már korai szakaszban, az értéknövelés előtt
Az öntési folyamatban a Royma Laboratory CT rendszere a viaszmintákat vizsgálja meg még a kerámiahéj felépítése előtt. A viaszminta belső repedése átöröklődik a végső öntvénybe, ezért ha ezt a szakaszban megtalálják, a hiba a héjépítés és a fémbeöntés előtt kiküszöbölhető. A Laboratory CT ezután ellenőrzi, hogy a kerámiahéj vastagsága egyenletes-e, és a fém beöntése előtt feltárja a porozitást, a repedéseket és az anyageloszlási hibákat.
Az elv közvetlenül átvihető az additív gyártásra. A nyomtatott alkatrész a viaszmintához hasonlóan olyan porozitást és repedéseket rejthet, amelyeket felületi vizsgálat nem mutat ki. A Royma Laboratory CT ezeket a térfogatban jeleníti meg, és az eredményt a teljes alkatrészre adja meg, nem egy felvágott mintára. „A precíziós öntéshez készült CT-profiljainkat úgy építettük fel, hogy a hibát ott fogják meg, ahol a legolcsóbb kiküszöbölni” – mondja Jens Lübbehüsen, a Royma Europe műszaki igazgatója. „Pontosan ezt a logikát kínáljuk az additív gyártóközpontoknak: az alkatrészt még a továbblépés előtt be kell szkennelni, az adatokat pedig meg kell őrizni a minősítéshez.”
Éles élek sűrű, ívelt tartományokban
A turbinalapát belépőéle a CT-vel legnehezebben leképezhető tartományok egyike. Erősen ívelt, és sűrű anyag veszi körül, ami szórt sugárzást okoz, és elmossa a hűtési kialakítások éleit. A Royma Inline CT MI-alapú műtermék-eltávolító algoritmust alkalmaz, amely ebben a tartományban helyreállítja az élek tiszta kirajzolódását, ahogy azt a lapátszkennelések előtte-utána összehasonlításai mutatják.
Az élek meghatározása után az Inline CT automatikusan felismeri a hűtőcsatornákat, és a mért geometriájukat összeveti a névleges CAD-értékekkel. Az eredmény roncsolásos metszés nélkül igazolja, hogy a csatornák átjárhatók, helyesen kialakítottak és helyesen pozícionáltak. A belső csatornákkal, rácsszerkezetekkel és vékony falakkal rendelkező nyomtatott alkatrészek ugyanezt a képalkotási feladatot jelentik, és a Royma ugyanazt a szórtsugárzás-korrekciót és CAD-összehasonlítást kínálja hozzájuk is.
A minősítő gyártási sorozatoktól a sorozatgyártásig
A Royma mindkét rendszerosztályt szállítja a felfutás két szakaszához. A laboratóriumi CT a minősítési fázishoz illik, amikor a folyamatmérnökök részletesen szkennelnek egy alkatrészt, felállítják a hibák alapszintjét, és összefüggésbe hozzák a CT-eredményeket a gyártási vagy öntési paraméterekkel. Az Inline CT a sorozatgyártáshoz illik, ahol az automatikus csatornafelismerés és a CAD-összehasonlítás a soron fut, és jelzi az eltéréseket anélkül, hogy kezelőnek kellene értelmeznie minden egyes térfogatot.
Mivel mindkét osztály ugyanarra a vizsgálati logikára épül, a minősítés során meghatározott elfogadási kritériumok változtatás nélkül átvihetők a sorozatvizsgálatra. „A minőségbiztosítási mérnök az első minősítési alkatrésztől a sorozatgyártási sorig egyetlen, egységes adatkészlethez jut” – mondja Lübbehüsen. A Royma repülőgépipari és additív gyártási alkalmazási oldalai részletesebben bemutatják a tipikus alkatrészeket és vizsgálati feladatokat.
Tesztfelvételek elérhetők
A Royma Europe tesztszkenneléseket kínál ügyfélalkatrészeken – nyomtatott alkatrészeken, viaszmintákon, kerámiahéjakon és öntött lapátokon –, hogy a rendszerajánlat előtt meghatározható legyen a megfelelő CT-profil. Forduljon Jens Lübbehüsenhez, a Royma Europe műszaki igazgatójához: j.luebbehuesen@roymatek.eu, +49 1709782937 – www.roymatek.eu.
Royma Europe, Leibniz Universität Hannover – Institut für Produktentwicklung und Gerätebau, Gebäude 8143, An d. Universität 1, 30823 Garbsen, Németország.
A Roymáról: a Royma Industrial CT ipari röntgen- és komputertomográfiás rendszereket fejleszt és gyárt, a 2D röntgentől a horizontális, gantry, planáris és inline CT-ig.