
Применение
Авиакосмическая отрасль.
Критические детали, никаких компромиссов.
Задачи контроля
Каждая стенка, каждое охлаждающее отверстие.
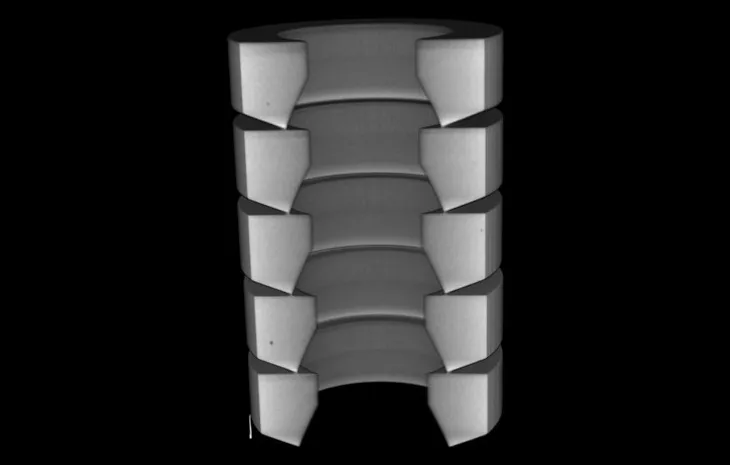
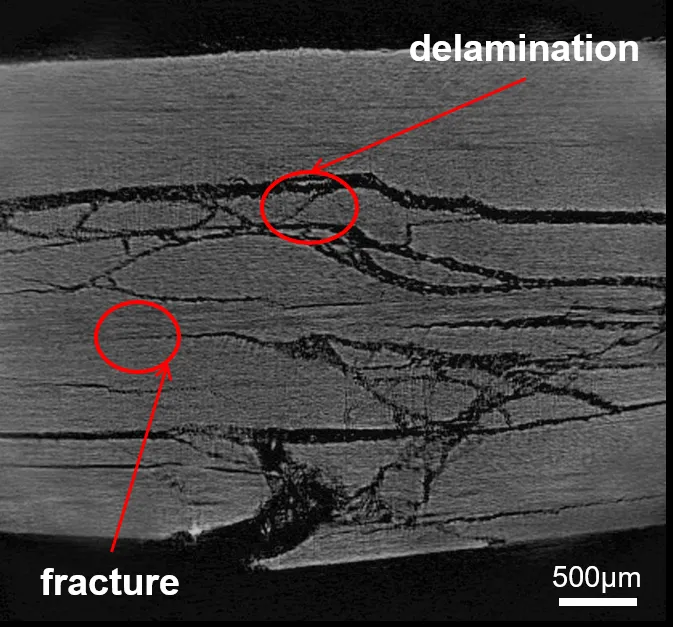
Лопатки турбин, конструкционные отливки и печатные детали несут критические элементы внутри. КТ измеряет внутренние стенки и находит трещины, поры и включения, в том числе в крупных и плотных деталях.
Лопатки турбин
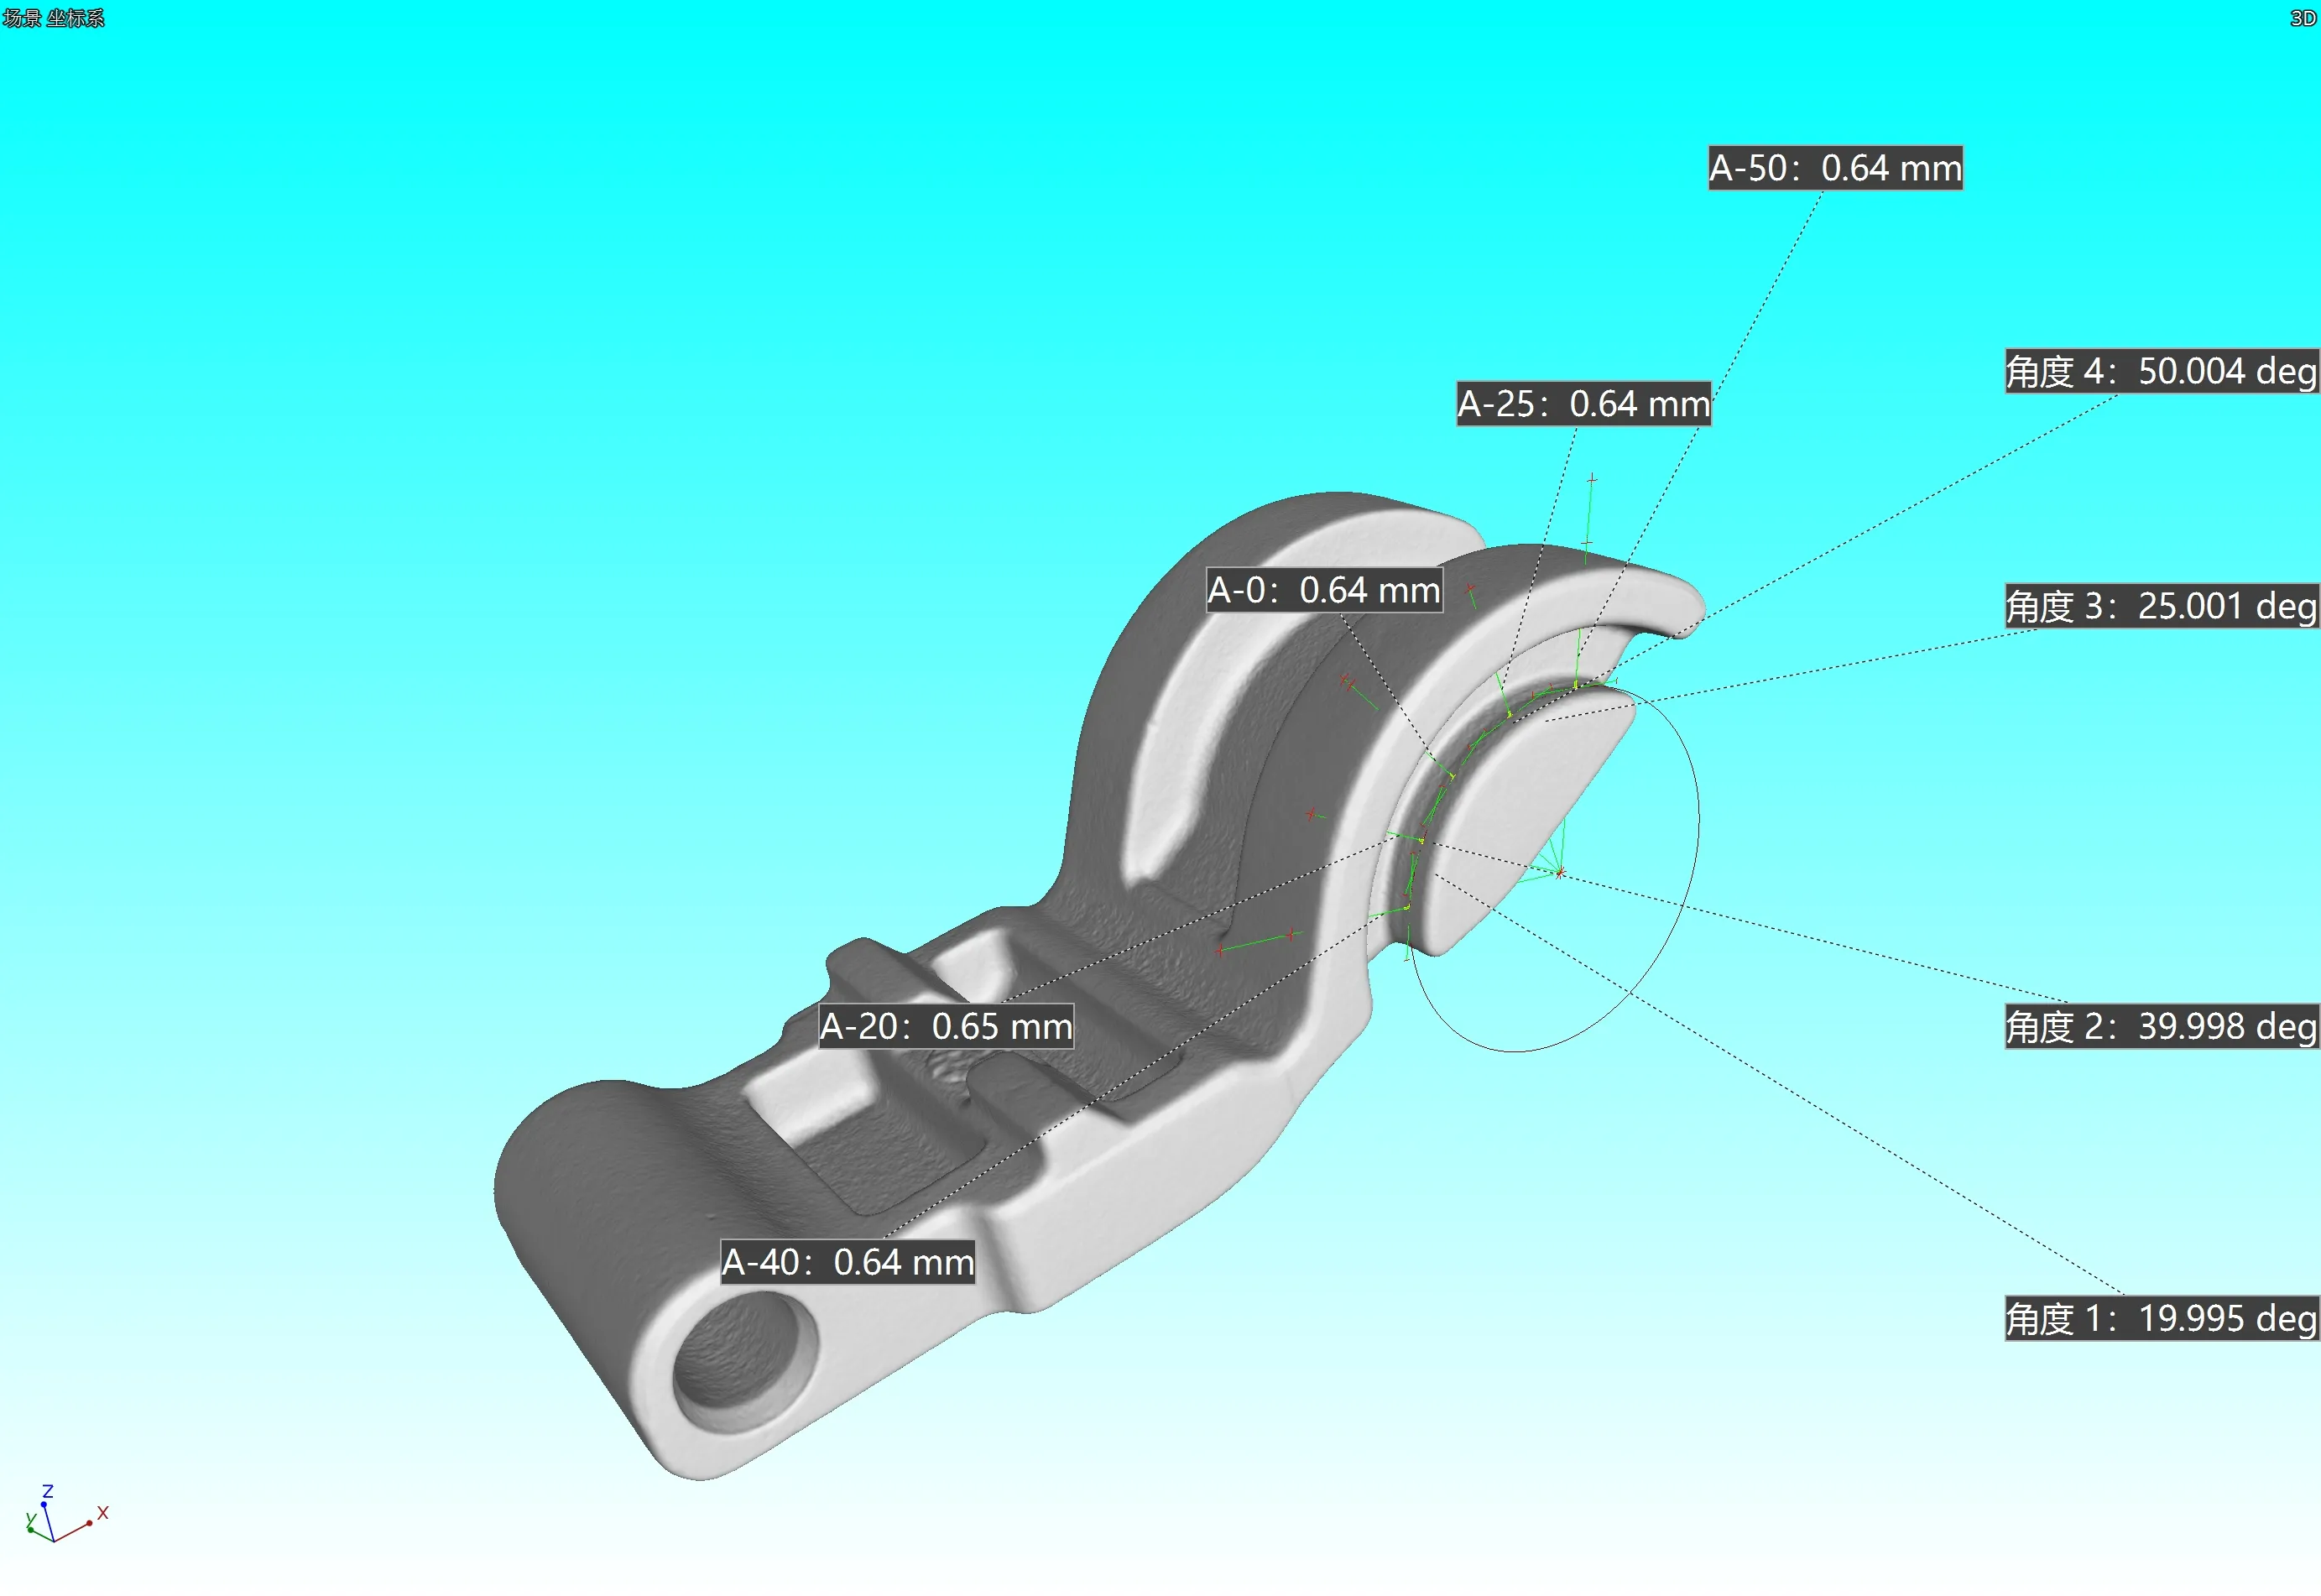
Толщина стенок, смещение стержня и охлаждающие отверстия измеряются в КТ-объёме и сравниваются с CAD-моделью. Отклонения отображаются в виде цветовой карты.
Конструкционные отливки и сварные швы
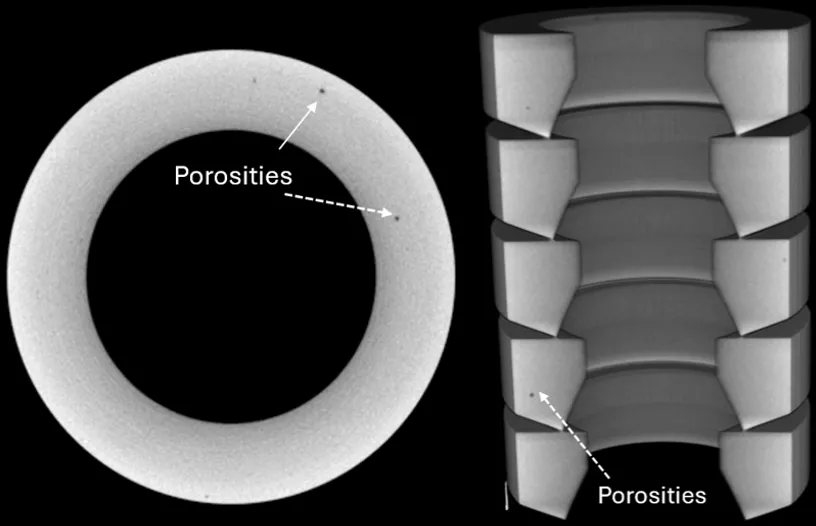
Пористость, усадка, включения и дефекты сварки локализуются в трёх измерениях, поэтому решение о приёмке, доработке или браковке основано на положении и размере дефекта.
Крупные и плотные детали
Высокоэнергетическая КТ проникает через толстые сечения, недоступные системам с меньшей энергией. Тонкие трещины и мелкие поры остаются видимыми в крупных компонентах.
Все эти задачи контроля подробно рассмотрены в нашей презентации для авиакосмической отрасли.
Примеры сканирования
Что показывают данные.
Системы
Проникающая способность и точность для деталей, критичных для полёта.
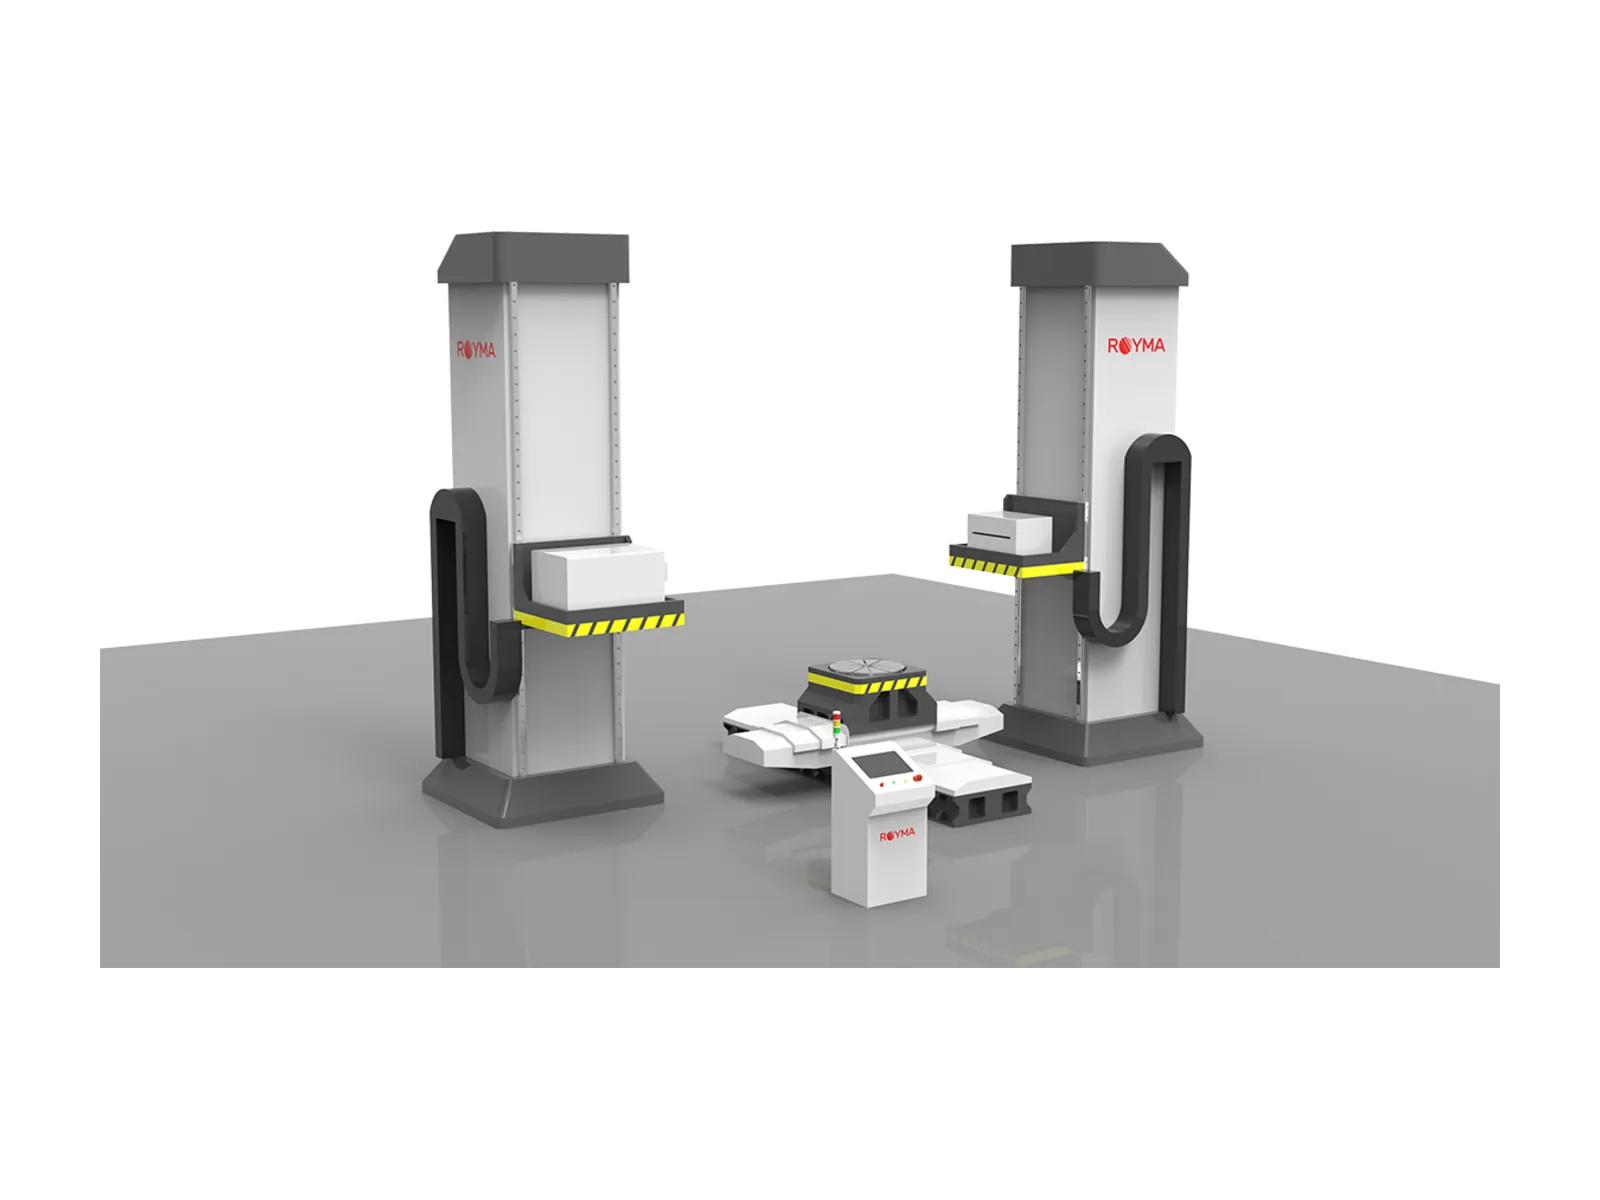
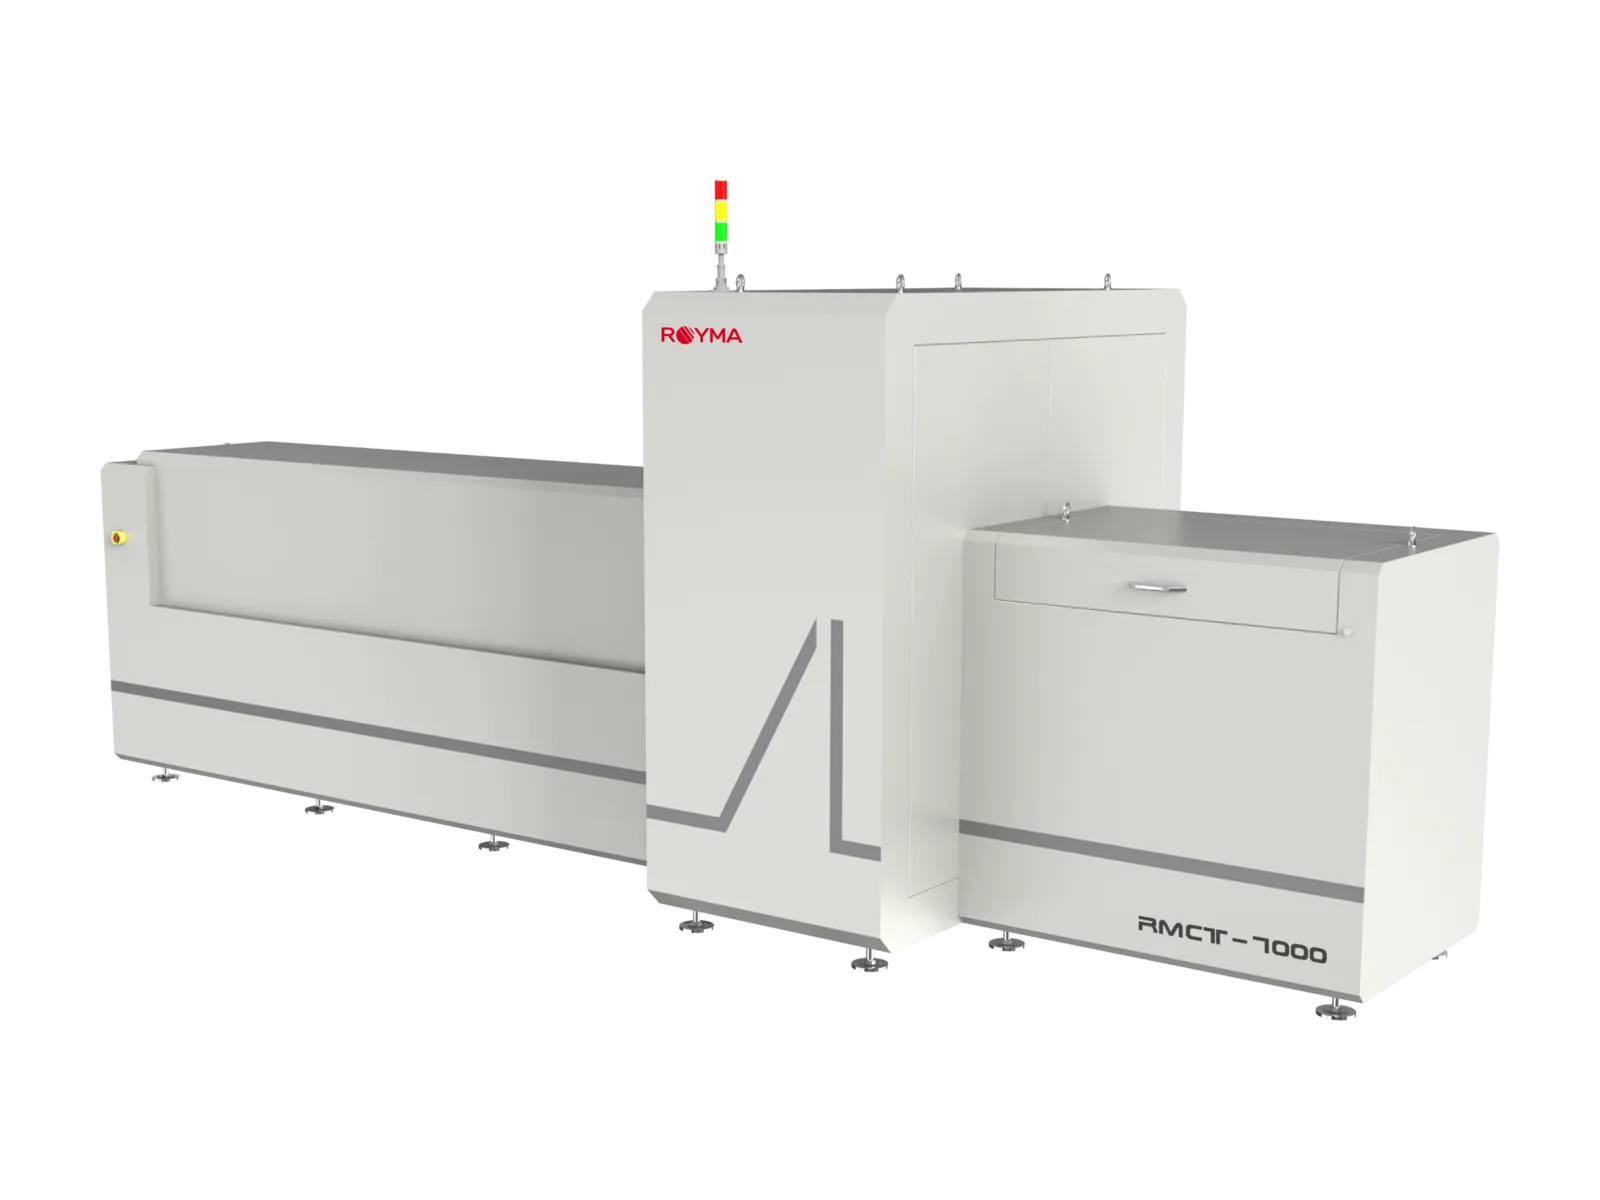
Royma предлагает КТ для деталей, от которых зависит лётная годность: турбинных лопаток, силовых отливок, кронштейнов, аддитивно изготовленных компонентов и сборок. Для крупных и плотных деталей RMCT10000 заменяет рентгеновскую трубку линейным ускорителем на 1–9 МэВ и сканирует отливки, толстые сварные швы и полные сборки, которые обычный источник не просвечивает, при массе образца до 1000 кг. Для длинных деталей и сборок портальный КТ RMCT7000 сканирует деталь в горизонтальном положении; стандартный размер — до 2000 × 420 × 160 мм.
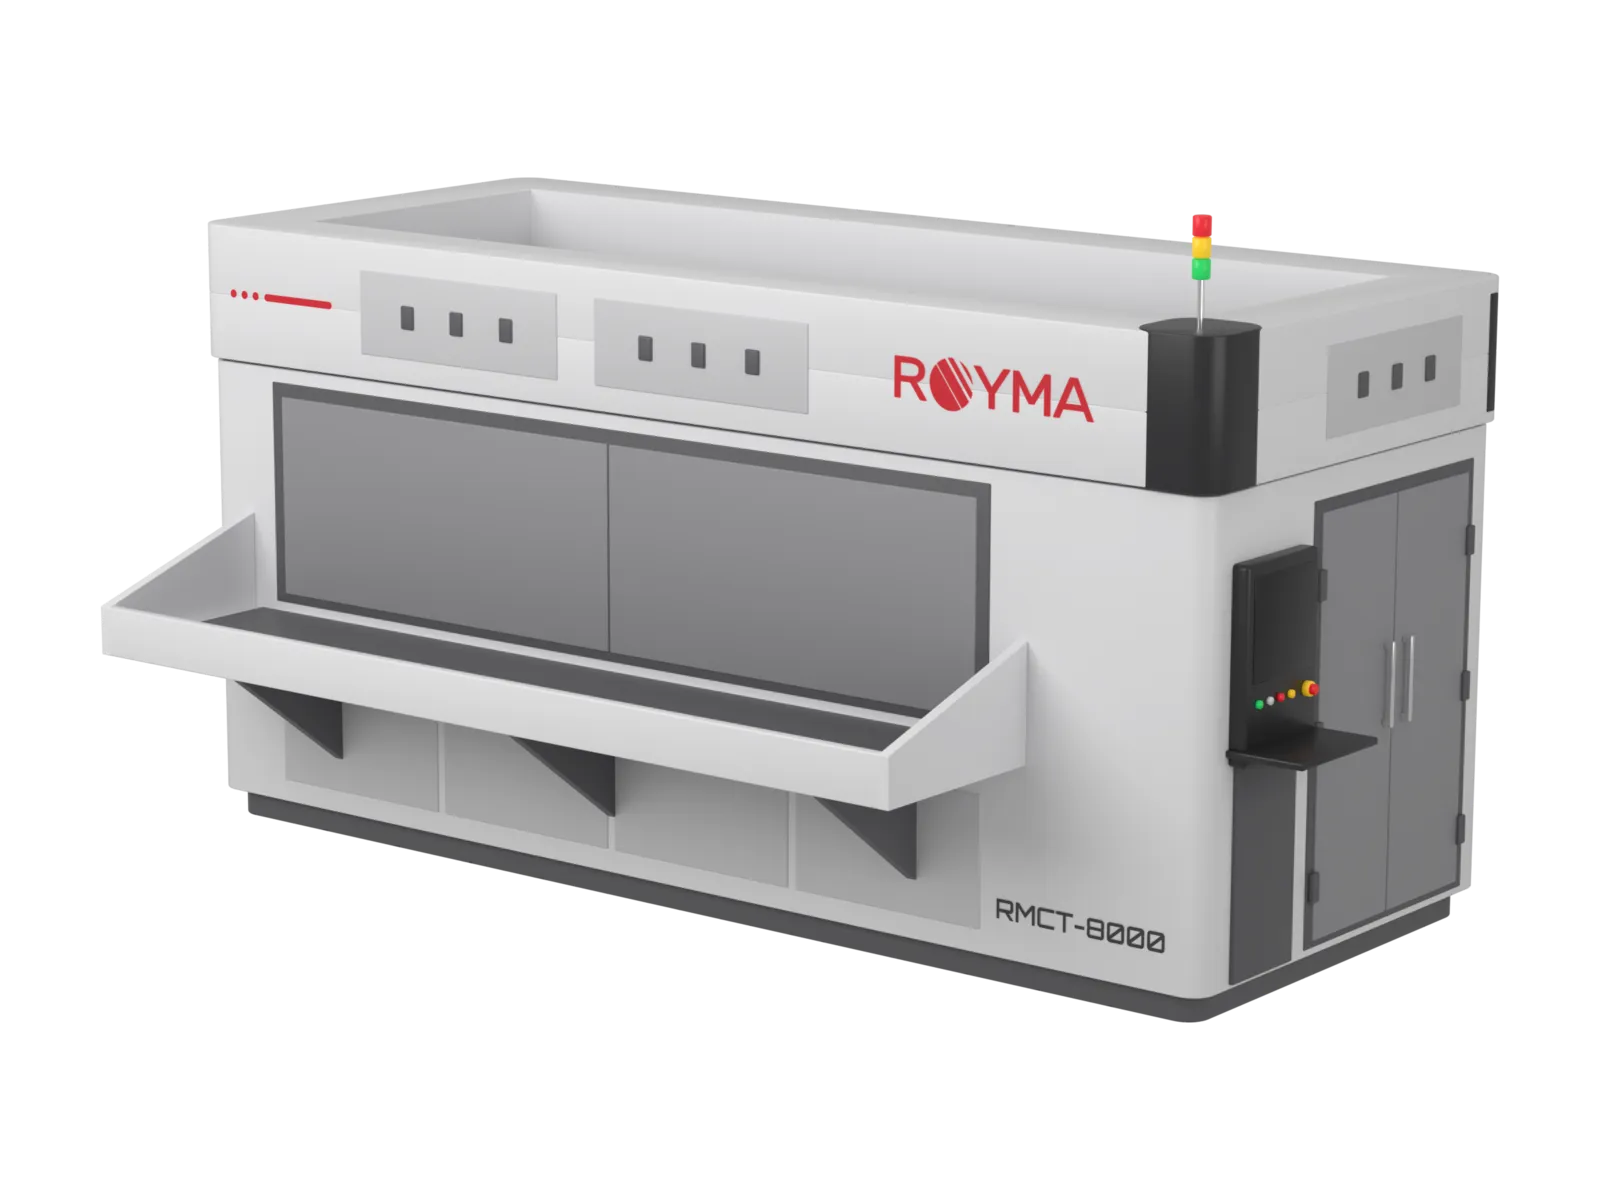
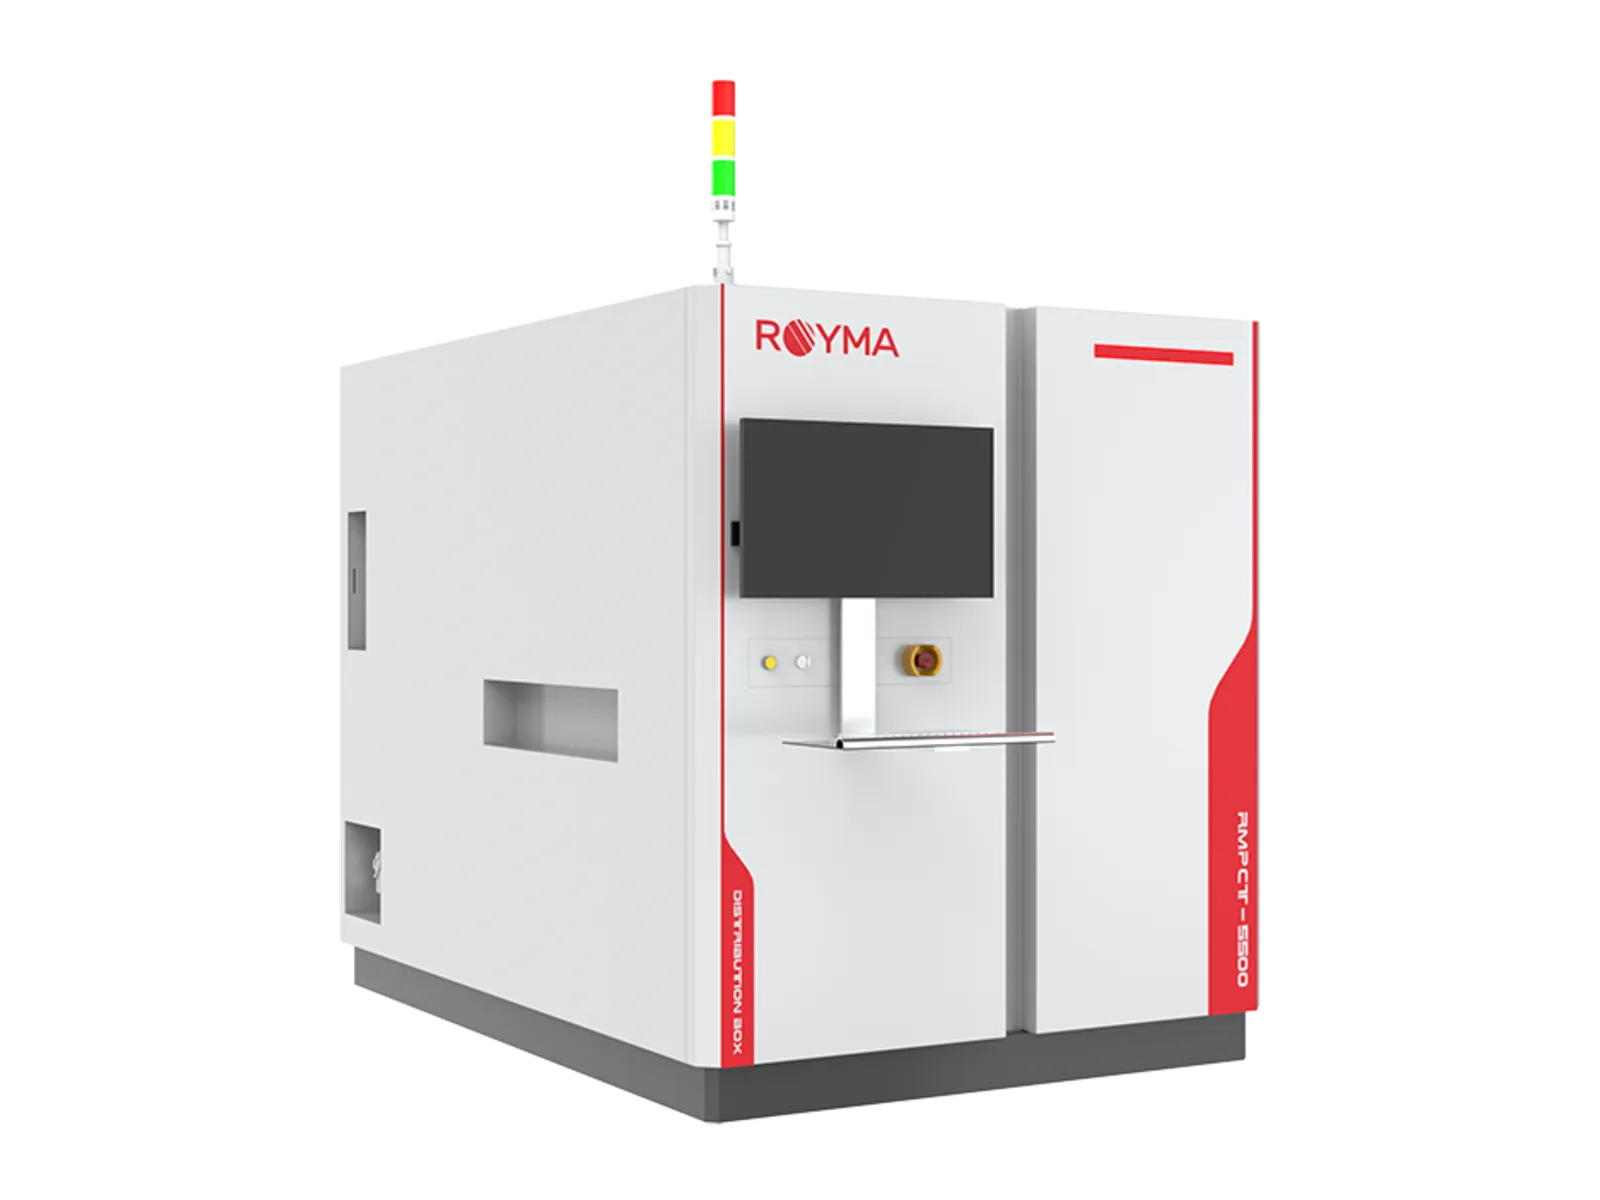
Плоские и тонкие детали также охвачены: RMCT8000 контролирует длинные плоские сборки размером до 3500 × 600 мм в 2D с разрешением 20 мкм, а RMPCT5500 методом планарной КТ разделяет слои плат авионики. Вместе эти системы покрывают диапазон от единичной лопатки на лабораторном столе до силовой отливки при установке в отдельном помещении.
Результатом является полный объём детали, по которому измеряют толщину стенок, диаметры охлаждающих отверстий, пористость и включения и сравнивают их с CAD-моделью. Авиационные производители получают протокол контроля всей детали, а не одного сечения, и измерение, которое можно повторить на следующей детали при той же настройке.
На практике
От объёма до решения о приёмке.
На турбинной лопатке программное обеспечение измеряет толщину стенки в каждой точке, проверяет смещение стержня и сообщает диаметр и угол каждого охлаждающего отверстия по чертежу. На отливке поры перечисляются с объёмом, положением и расстоянием до обрабатываемой поверхности, так что решение о приёмке, доработке или браке принимается исходя из того, вскроет ли механическая обработка пору, а не по общему баллу пористости.
Каждое сканирование сохраняется вместе с параметрами, а анализ выполняется по сохранённому рецепту, поэтому детали одного типа оцениваются одинаково в каждую смену. Royma Europe проводит пробные сканирования на деталях заказчика до выбора системы, чтобы энергия, разрешение и время сканирования были подтверждены на реальном компоненте.
Вопросы
Вопросы о КТ для авиакосмической отрасли.
- Какая энергия КТ подходит для крупной авиационной отливки?
- Это зависит от толщины стенки и материала. Алюминиевые отливки умеренной толщины сканируются мини-фокусным источником на 450 или 600 кВ системы RMCT6000; толстые сечения из стали или никелевых сплавов и полные сборки сканируются линейным ускорителем на 1–9 МэВ системы RMCT10000. Выбор определяется пробным сканированием.
- Может ли КТ измерять толщину стенки и охлаждающие отверстия турбинных лопаток?
- Да. Толщина стенки измеряется по КТ-объёму на всей лопатке и отображается в виде цветовой карты относительно номинального контура; диаметры и положения охлаждающих отверстий измеряются в том же наборе данных.
- Как сканируются длинные детали и сборки?
- На портальном КТ RMCT7000 деталь лежит на столе, а источник и детектор вращаются вокруг неё. Длинные детали сканируются без перестановки, а сборки — в собранном виде.
- Документируется ли контроль для аудитов?
- Каждое сканирование сохраняется с параметрами и рецептом анализа, а отчёт содержит срезы, таблицу измерений и результат «годен» или «негоден», поэтому контроль детали с конкретным серийным номером можно воспроизвести позднее.
Новости
Прикладные заметки и новости.
Прикладная заметка ·
Royma RMCT4000 привносит КТ для аддитивного производства: контроль пористости и сравнение с CAD для аэрокосмических деталей
Прикладная заметка ·
КТ-контроль Royma конструкций ракет-носителей: сварные швы, клеевые соединения и композиты
Новости ·