Applications
Moulage par injection.
Épaisseur de paroi et cotes.
Tâches de contrôle
Contrôle de première pièce en un seul scan.
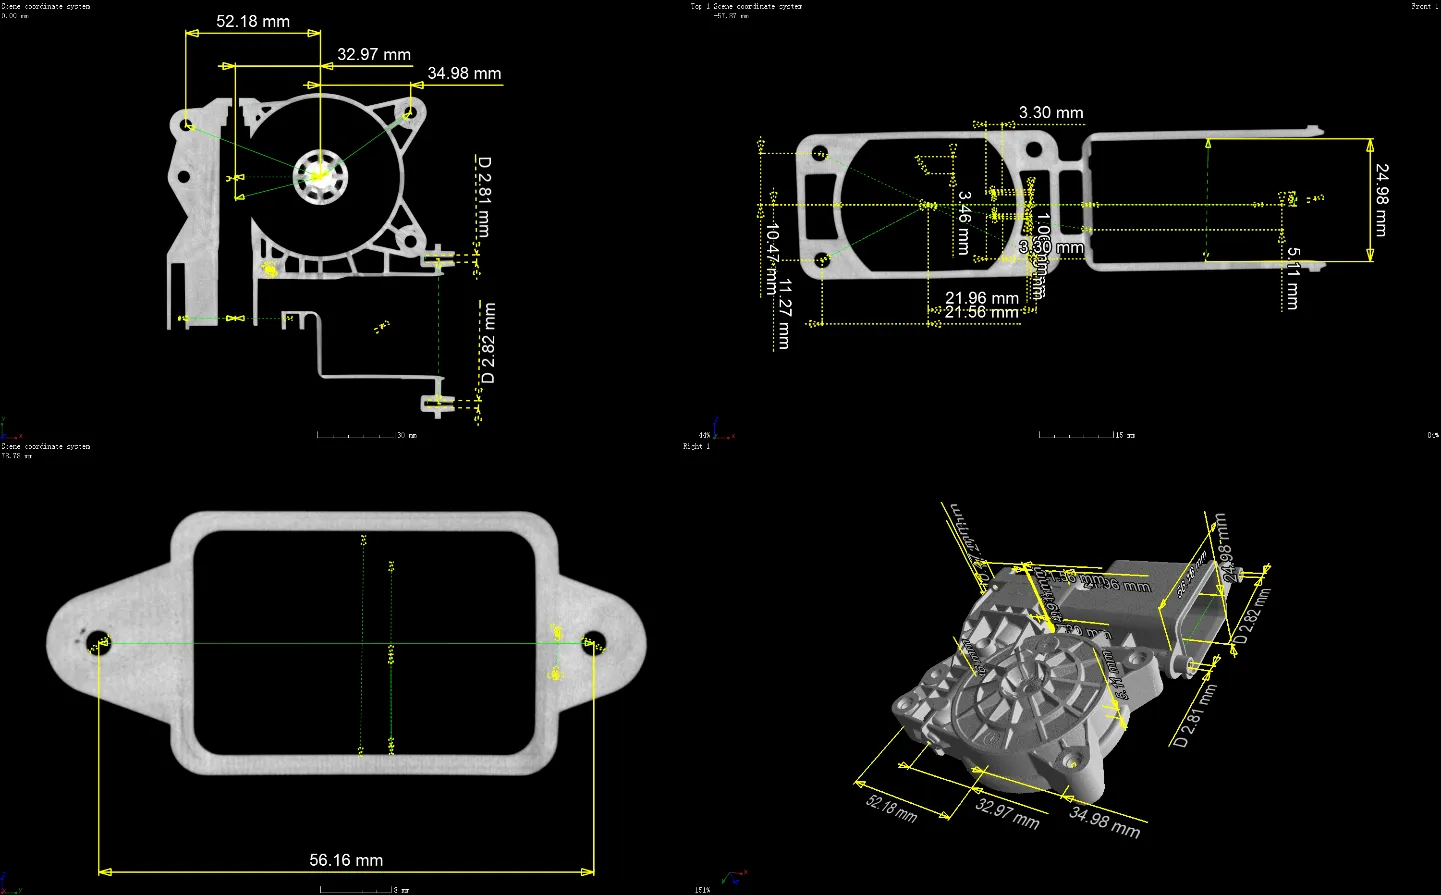
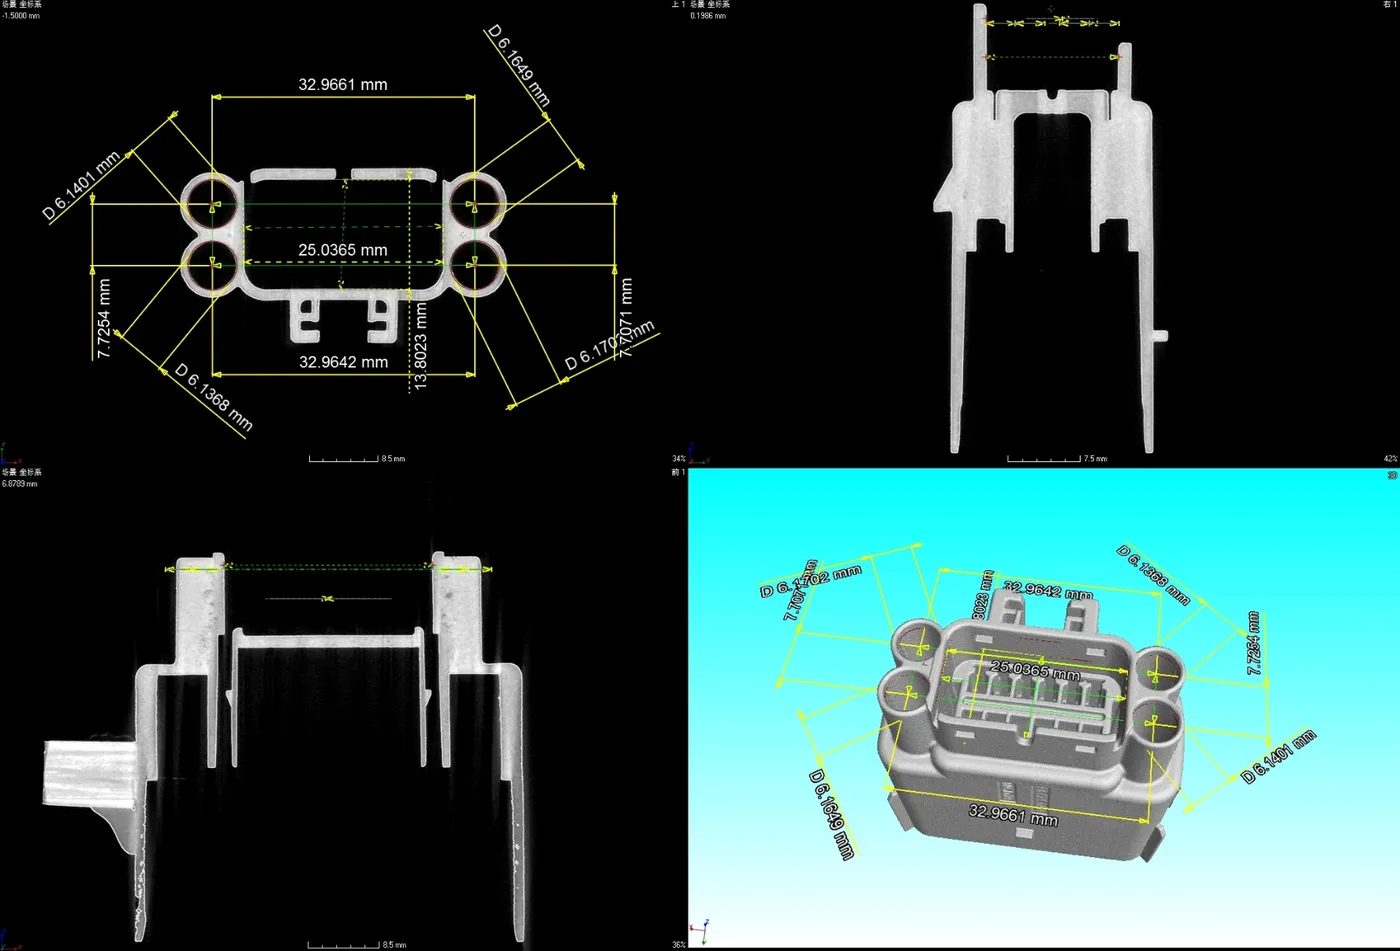
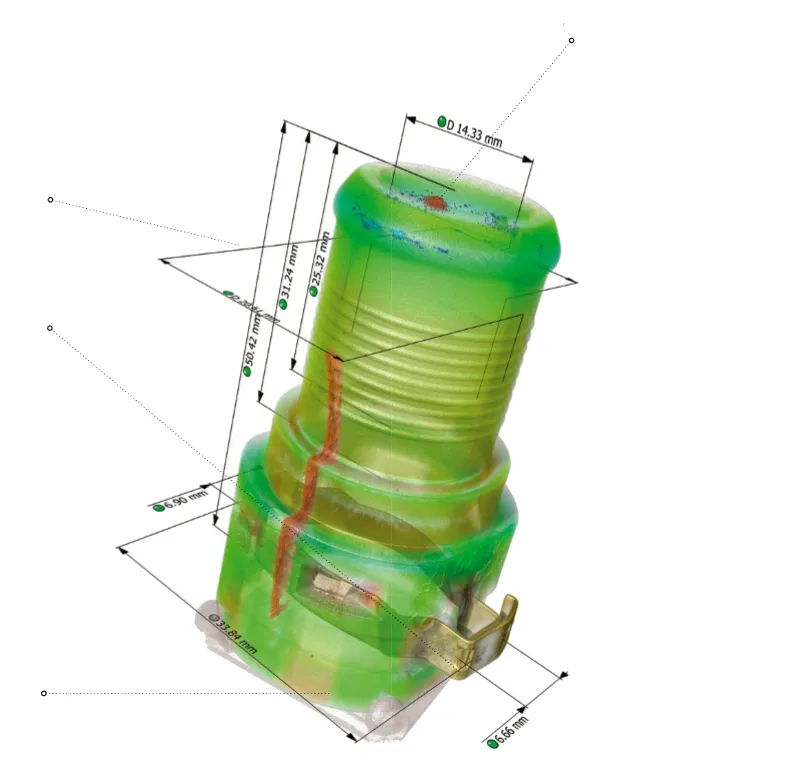
Une pièce moulée est libérée lorsque toutes ses cotes sont conformes. La CT les mesure toutes en un seul scan, à l'intérieur comme à l'extérieur, et montre en même temps les porosités et le gauchissement.
Cotes et comparaison avec la CAO
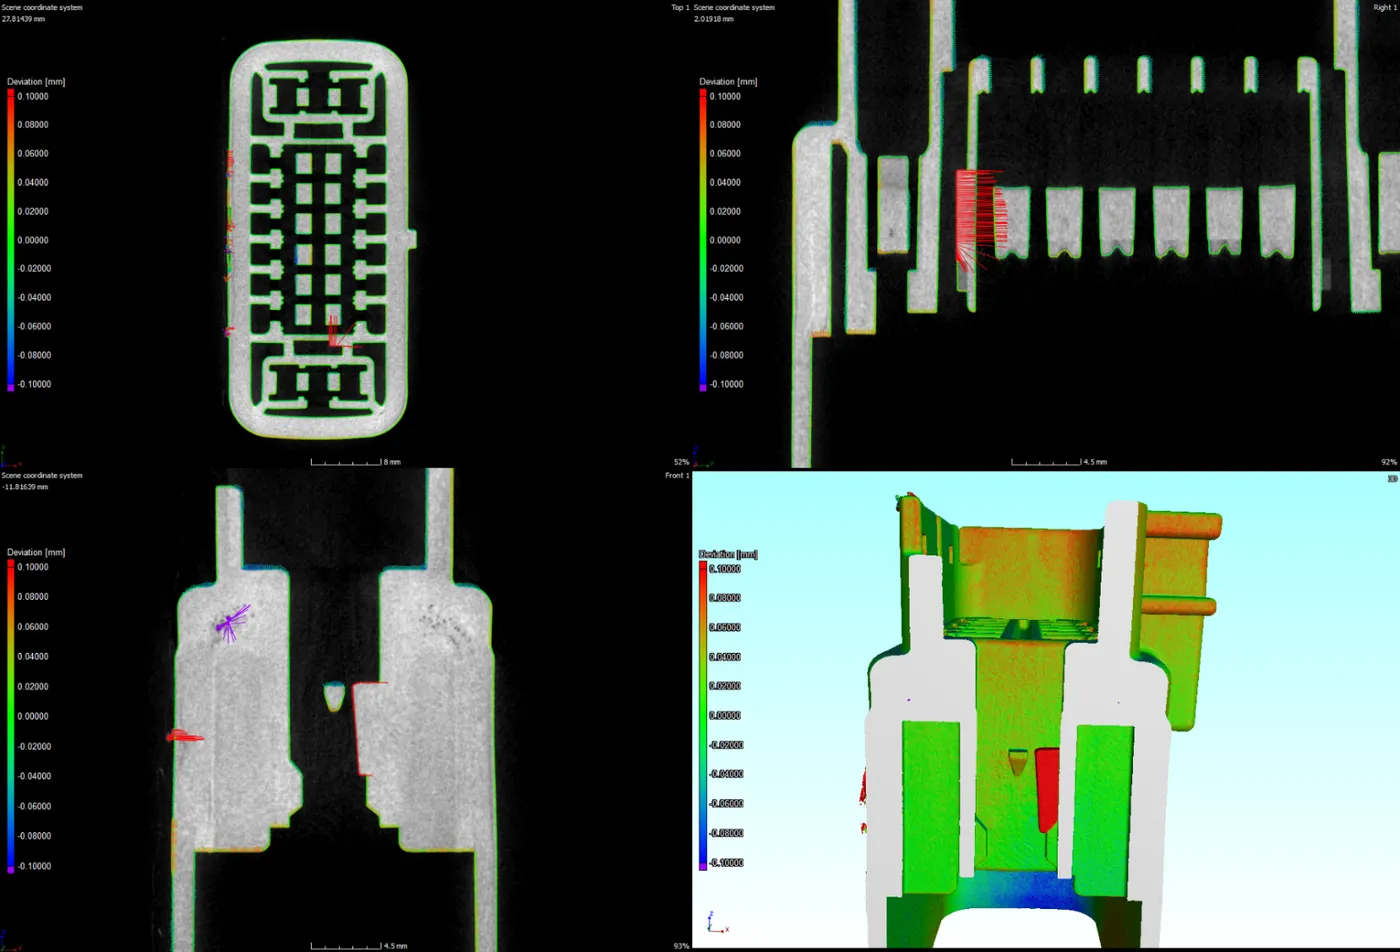
La pièce complète est comparée au modèle CAO. Les écarts apparaissent sous forme de carte de couleurs, ce qui raccourcit la correction de l'outillage.
Épaisseur de paroi et porosités
L'épaisseur de paroi, les retassures et les porosités sont évaluées sur tout le volume.
Inserts surmoulés
La position des broches, des contacts et des inserts à l'intérieur du plastique est contrôlée.
Toutes ces tâches d'inspection sont présentées en détail dans notre présentation consacrée au moulage par injection.
Exemples de scans
Ce que montrent les données.
Systèmes
Toutes les cotes en un seul scan.
Royma propose la CT et les rayons X pour les pièces moulées, du contrôle de première pièce aux contrôles en série. La RMCT4000 scanne une pièce moulée en un seul passage et mesure toutes ses cotes, intérieures et extérieures, sur le volume CT, avec une source microfocus de 225 ou 300 kV en trois tailles de cabine. Les inserts surmoulés, les broches et les contacts sont contrôlés en position à l'intérieur du plastique dans le même jeu de données.
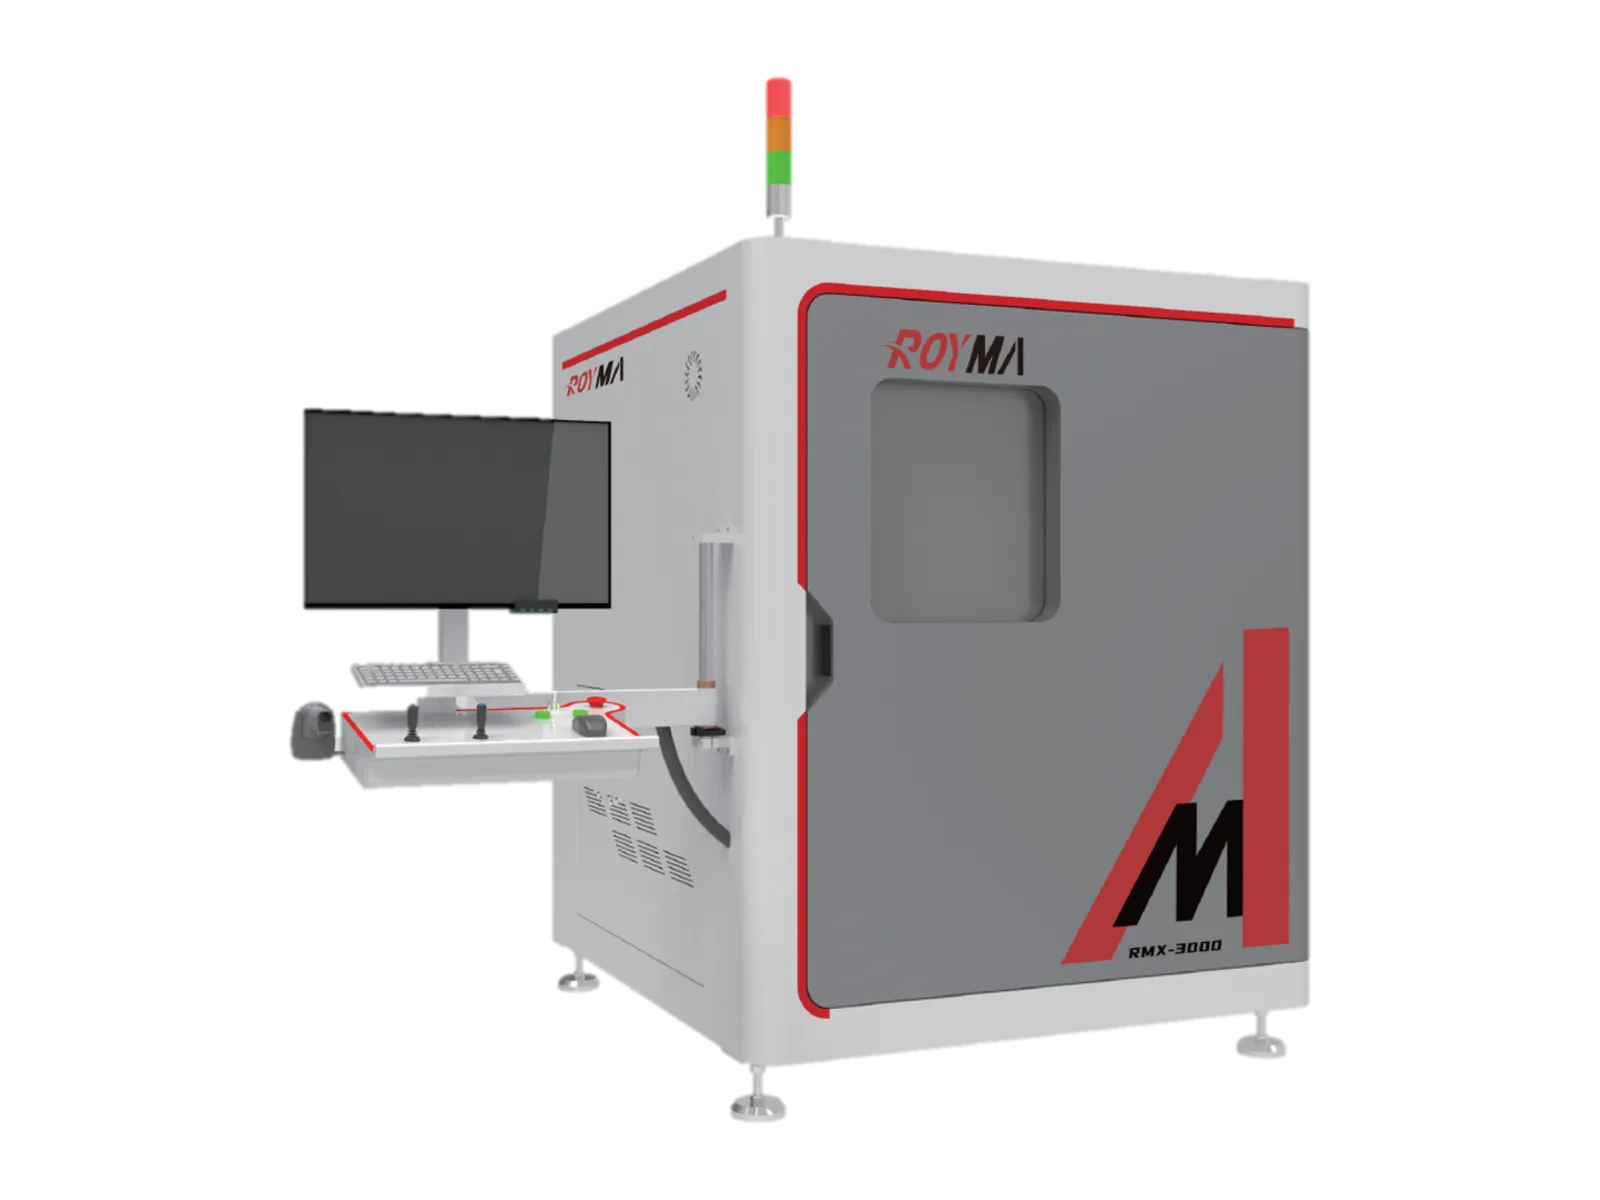
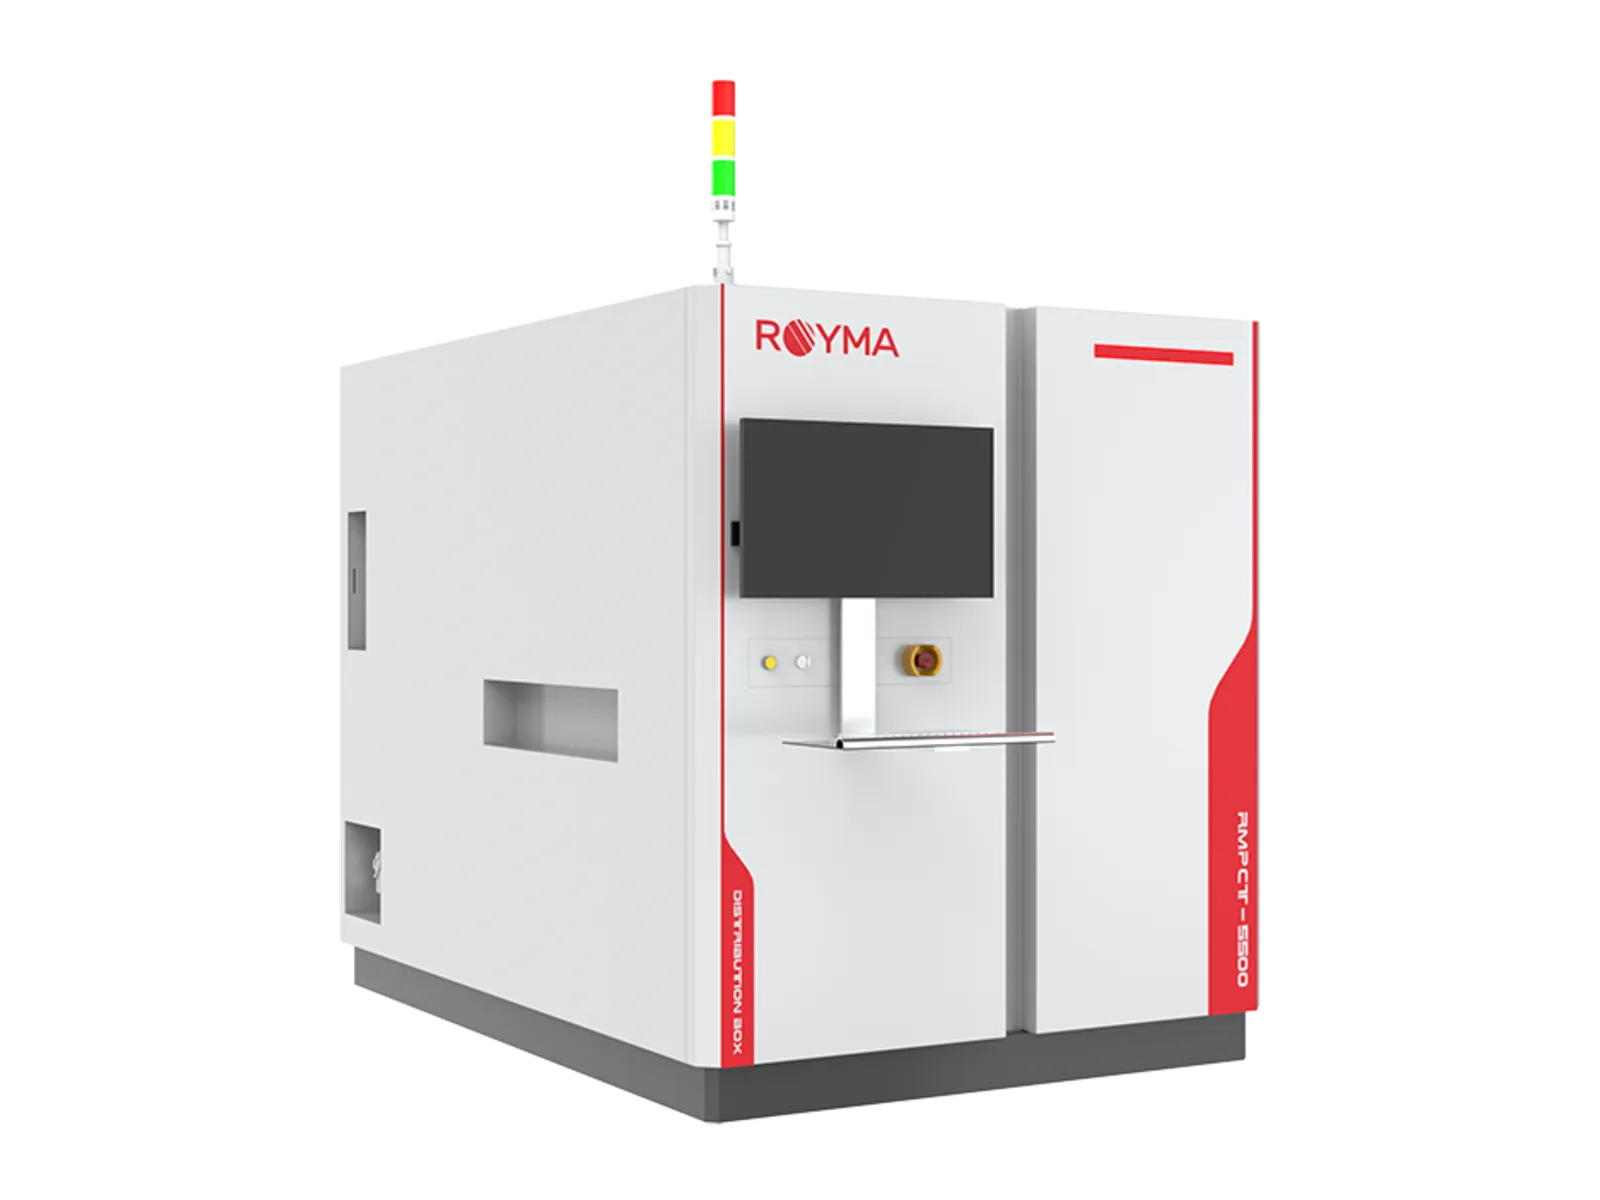
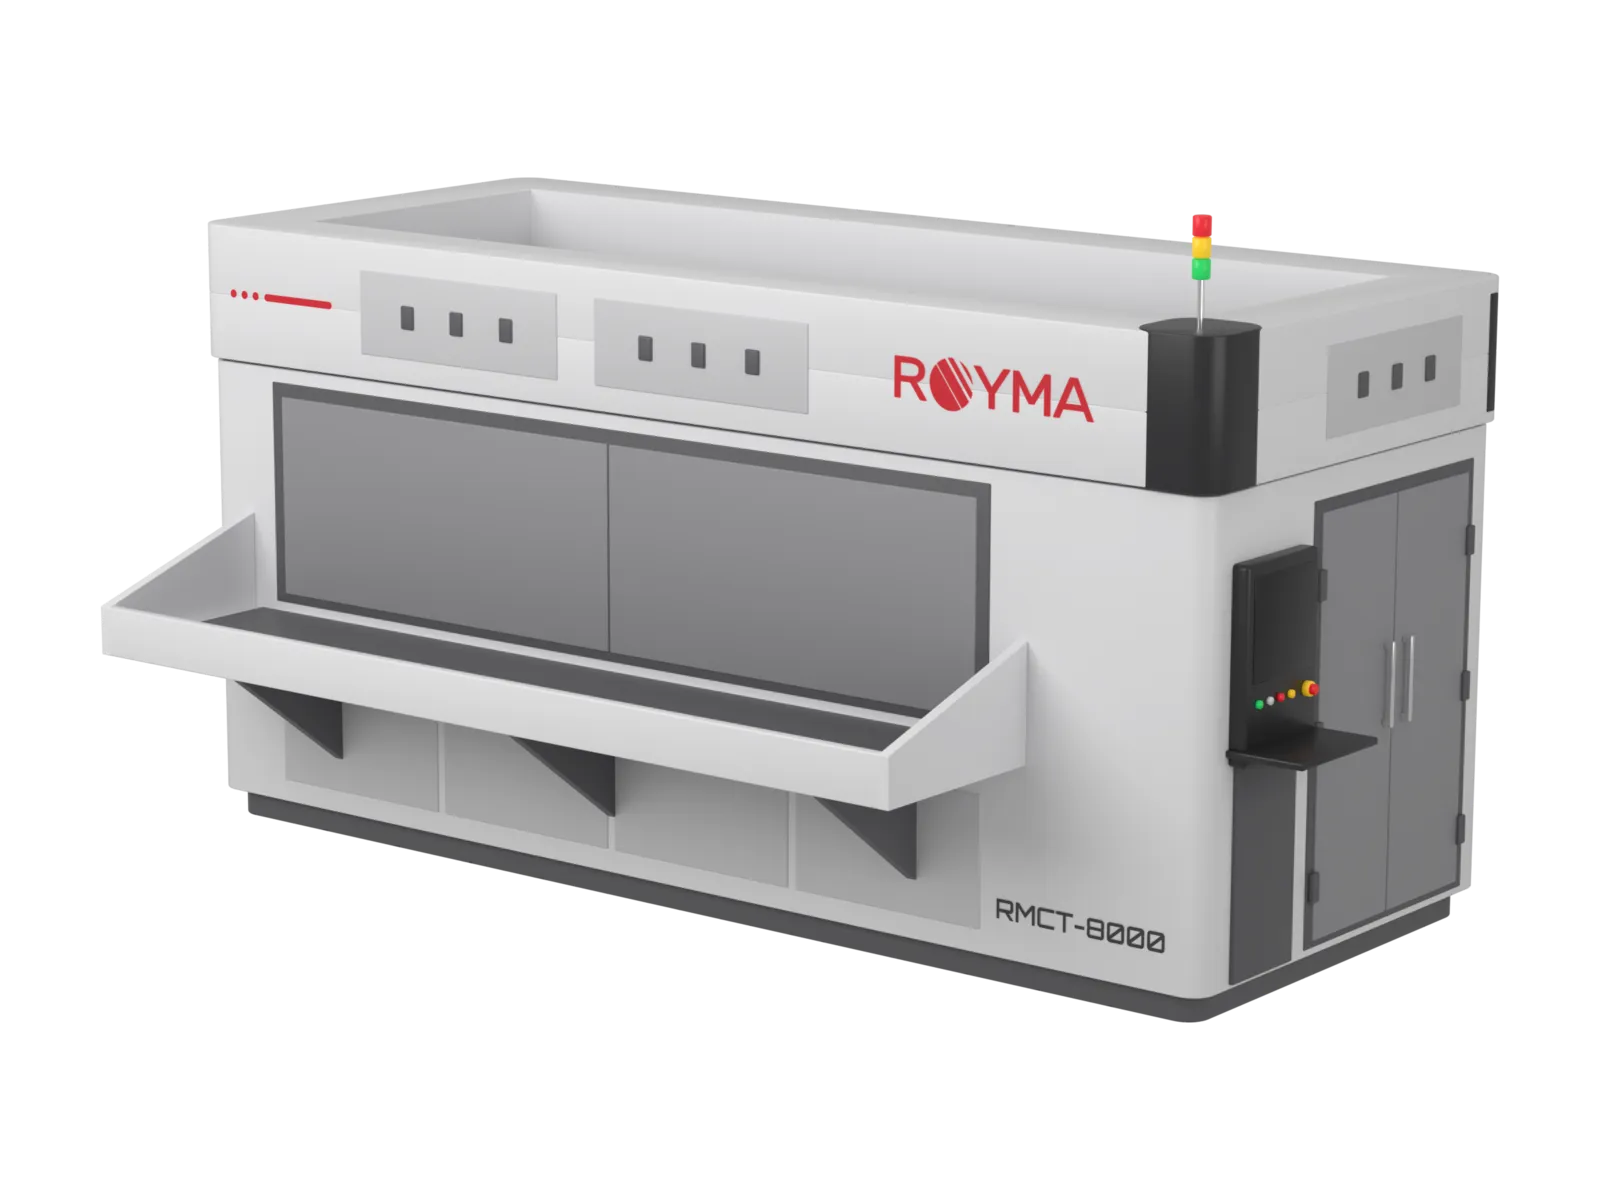
Pour les pièces moulées plates et longues et pour les pièces inspectées en ligne, les systèmes à rayons X 2D et planaires sont adaptés : la RMLVX1850 avec une résolution de 3 µm, la RMX3000 avec vues inclinées, la RMPCT5500 avec CT planaire couche par couche pour les assemblages plats, et la RMCT8000 pour les pièces jusqu'à 3500 × 600 mm en un seul passage. Les mouleurs obtiennent un rapport de première pièce à partir d'un seul scan et un contrôle rapide des inserts et des cotes en série.
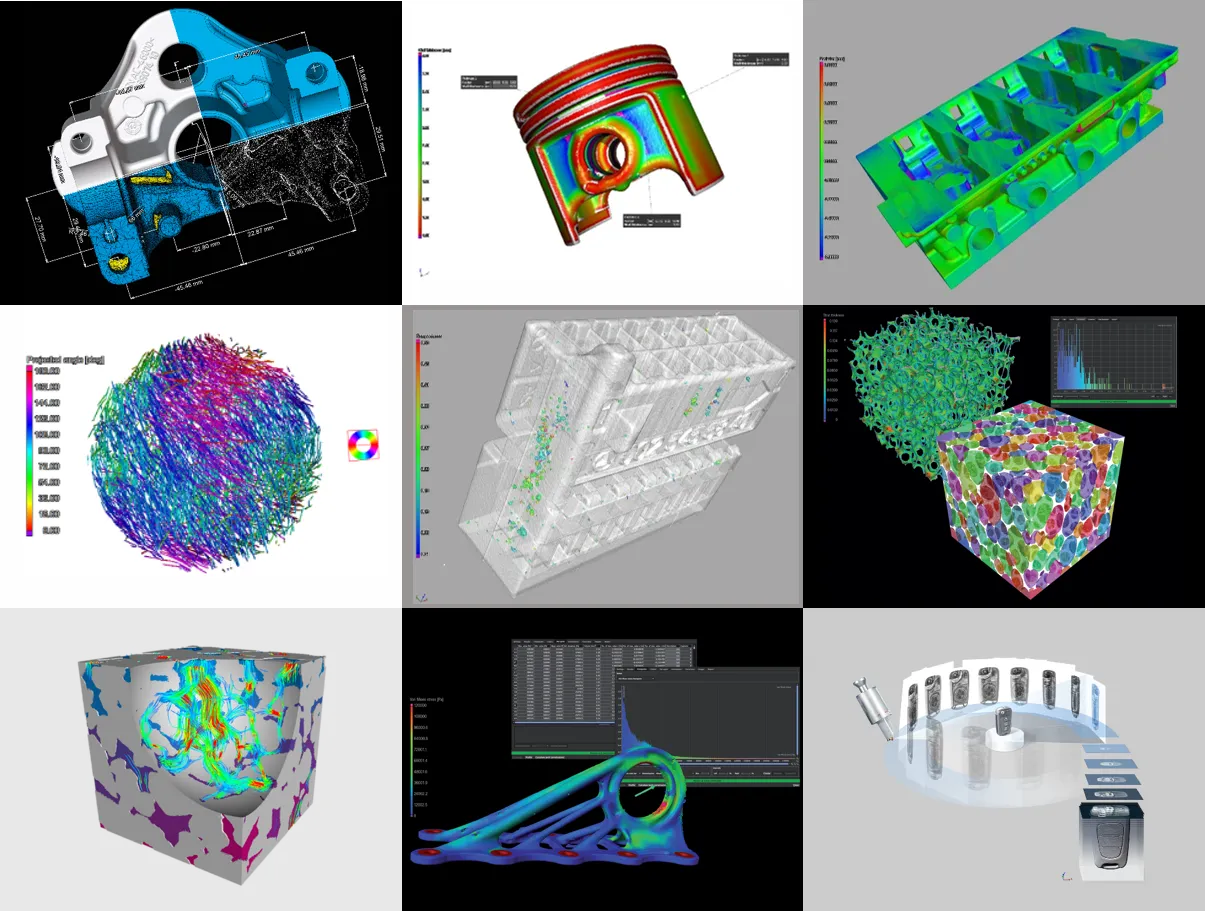
Le résultat est une carte de couleurs de l'écart par rapport au modèle CAO, une carte d'épaisseur de paroi, les retassures et les porosités dans le volume, ainsi que les valeurs mesurées de chaque caractéristique du plan.

En pratique
Correction d'outillage plus courte, libération plus rapide.
Lors de l'essai d'outillage, la comparaison nominal/réel montre le gauchissement et le retrait sur toute la pièce en une seule image : les corrections d'outillage sont ainsi décidées à partir d'écarts mesurés. L'épaisseur de paroi et les porosités sont lues dans le même volume, et les éléments qu'aucun palpeur tactile n'atteint, tels que les contre-dépouilles et les canaux internes, sont mesurés sur les données CT.
En production série, un plan de mesure enregistré évalue les échantillons de la même manière à chaque contrôle, et les inserts surmoulés sont vérifiés en position et en contact sans découper la pièce.
Les outillages multi-empreintes sont comparés empreinte par empreinte : la pièce de chaque empreinte est scannée avec la même recette et sa carte d'écarts est placée à côté des autres, de sorte qu'une empreinte qui dérive est identifiée à partir des données. Les lignes de soudure, les bavures et les pièces incomplètes sont documentées dans le même volume que les cotes.
Questions
Questions sur la CT pour le moulage par injection.
- La CT peut-elle remplacer la mesure tactile pour le contrôle de première pièce ?
- Pour la plupart des pièces moulées, un seul scan CT fournit toutes les cotes du plan, y compris les éléments internes, sous forme de rapport de mesure et de comparaison codée en couleurs avec le modèle CAO. La mesure tactile reste la référence pour certaines caractéristiques lorsque cela est exigé.
- Comment les inserts surmoulés sont-ils contrôlés ?
- L'insert métallique et le plastique sont séparés dans le volume CT : la position des broches, des contacts et des inserts à l'intérieur de la pièce est donc mesurée directement.
- Qu'en est-il des retassures et des porosités ?
- Les deux sont représentées dans le volume avec leur position et leur taille, accompagnées de la carte d'épaisseur de paroi qui les explique.
- Quel système pour les grandes pièces moulées plates ?
- Le RMCT8000 inspecte en 2D, en un seul passage, des pièces jusqu'à 3500 × 600 mm ; le RMCT4000N accepte en 3D des pièces jusqu'à ø 575 × 830 mm.
Actualités