
Actualités ·
Royma apporte le contrôle CT avec comparaison CAO aux pièces moulées par injection
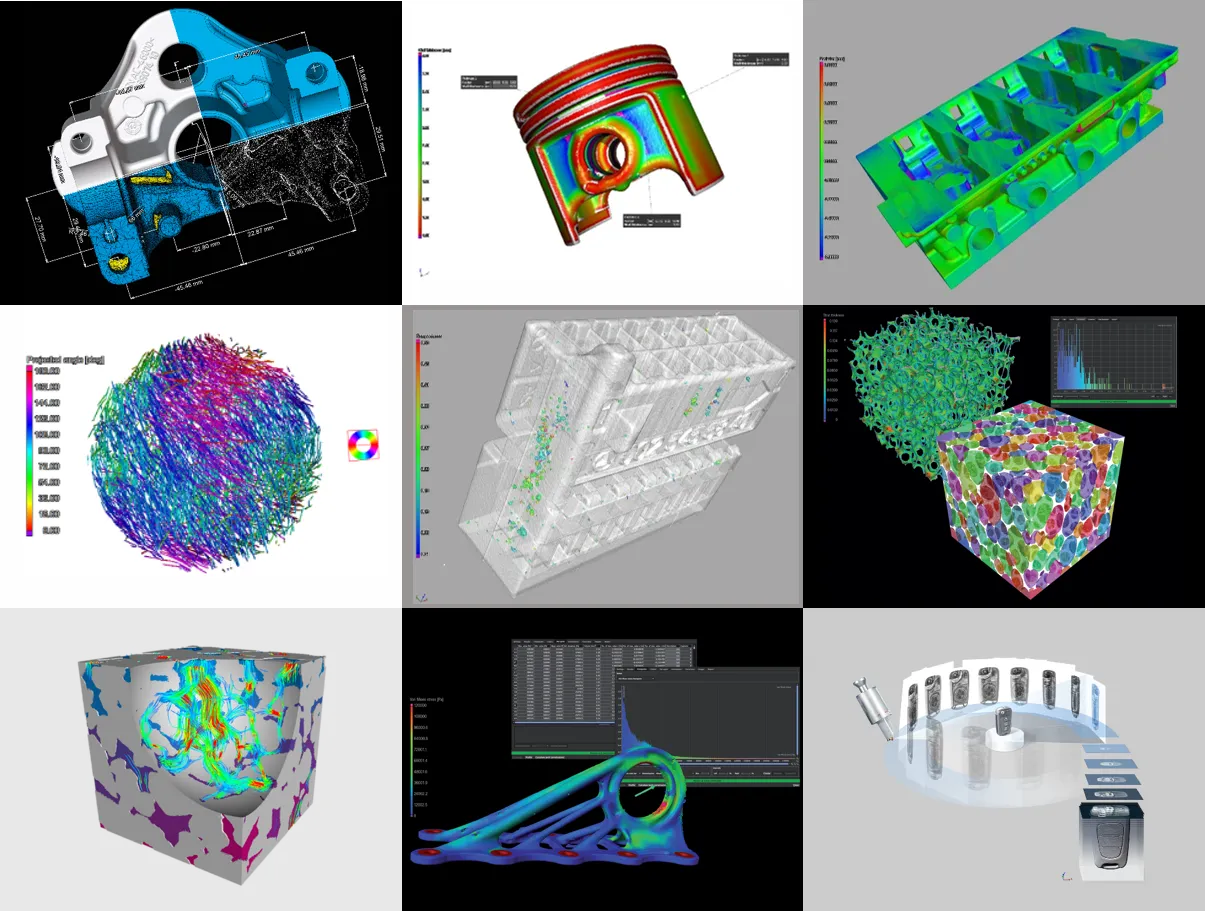
Royma apporte le contrôle CT avec comparaison CAO aux pièces moulées par injection : son logiciel Laboratory CT exploite un seul scan de tomographie (CT) d’une pièce moulée ou d’un modèle de moule et fournit des résultats GD&T conforme/non conforme par rapport au modèle de référence CAO, des cartes thermiques d’épaisseur de paroi et, sur demande, une surface STEP pour la rétroconception. Royma propose ce flux de travail aux plasturgies et aux outilleurs qui mettent actuellement en production de nouvelles lignes d’injection en Europe.
L’évaluation s’appuie sur les mêmes données volumiques que celles qui montrent l’intérieur de la pièce. Un ingénieur qualité obtient ainsi la géométrie interne et externe, l’écart par rapport à la CAO et un modèle modifiable à partir d’un seul scan, sans étape distincte de numérisation 3D.
- Import CAO/PMI : le modèle de référence CAO est chargé avec ses PMI intégrées, et le logiciel vérifie automatiquement les éléments internes et externes ainsi que les tolérances GD&T.
- Cartes thermiques d’écart : le retrait, la dilatation et le gauchissement apparaissent sous forme de cartes de couleurs de l’écart par rapport au modèle CAO.
- Répartition de l’épaisseur de paroi : des cartes de couleurs signalent les zones critiques minces et épaisses sur l’ensemble de la pièce.
- Rétroconception : la surface scannée est exportée sous forme de fichier STEP, pour être convertie en CAO NURBS dans le système CAO du client.
Conforme/non conforme par rapport au modèle de référence
Le logiciel de Royma lit les PMI déjà intégrées au modèle CAO du client : le schéma de tolérancement défini par le concepteur devient ainsi le plan de contrôle. Chaque élément, interne ou externe, est comparé à sa valeur nominale et signalé par rapport à sa tolérance. Les mesures peuvent être placées en des points critiques définis, avec des contrôles de seuils maximal et minimal qui donnent un verdict clair d’acceptation ou de rejet. Le résultat est une carte thermique de la pièce qui montre où elle a subi un retrait, une dilatation ou un gauchissement par rapport au modèle de référence.
Le logiciel travaille également directement sur les données voxel du CT. Il définit la surface réelle de la pièce à partir du volume lui-même, sans convertir d’abord le scan en maillage ni en nuage de points.
« Un seul scan donne au plasturgiste la pièce complète : l’intérieur, l’extérieur et l’écart par rapport à la CAO », déclare Jens Lübbehüsen, directeur technique de Royma Europe. « Le même jeu de données répond à la question dimensionnelle et révèle la structure interne ; il n’y a donc pas de seconde mesure à planifier. »
Épaisseur de paroi sur l’ensemble de la pièce
Les nervures fines, les bossages et les transitions des pièces plastiques moulées sont difficiles d’accès avec un pied à coulisse ou un palpeur tactile. L’évaluation de la tomographie de laboratoire de Royma mesure la répartition des épaisseurs de paroi sur l’ensemble de la pièce scannée et la présente sous forme de cartographie en couleurs des zones critiques. Les zones hors tolérance apparaissent au premier coup d’œil.
L’environnement de métrologie multi-fenêtres réunit dans une même vue la mesure de coordonnées, les régions d’intérêt et la comparaison nominal/réel. Royma a présenté la même évaluation sur des pièces usinées et des composants moulés en fonderie ; le flux de travail s’applique tel quel aux boîtiers, connecteurs et clips en plastique moulé. Les applications pour ces types de pièces sont répertoriées sur la page dédiée à l’injection plastique.
Du scan à la CAO
Le même scan sert également à la rétroconception. Royma exporte la surface scannée sous forme de fichier STEP, que le client convertit en CAO NURBS dans le système de CAO de son choix. Cela vaut aussi bien pour les pièces moulées que pour l’outillage : un moule physique ou un modèle d’outil, y compris un moule inversé, peut être numérisé pour retrouver un modèle CAO.
Pour un outilleur, cela boucle la boucle entre l’outil et la pièce. Une pièce échantillon peut être comparée à l’échantillon de référence pour montrer où l’outil génère du retrait ou du gauchissement, et le modèle d’outil lui-même peut être numérisé lorsqu’il n’existe pas de modèle CAO à jour. La pièce reste intacte et peut être scannée à nouveau après une correction de l’outil.
« Les outilleurs obtiennent un modèle CAO de la pièce ou du modèle tel qu’il est réellement, et non tel qu’il a été dessiné », ajoute M. Lübbehüsen. « Les corrections d’outils et les outils de remplacement deviennent ainsi une tâche de données plutôt qu’une tâche manuelle. »
Ce que l’inspection apporte
La précision et la durée d’évaluation dépendent de la taille de la pièce, du matériau et des paramètres de scan ; Royma les indique pour chaque pièce client après un scan d’essai, et non sous forme de valeur générale. Les sites de moulage qui mettent en service de nouvelles lignes disposent ainsi d’une seule étape d’inspection pour la validation de première pièce, la libération de l’outil et l’échantillonnage en continu.
Scans d’essai disponibles
Royma Europe propose des scans d’essai de pièces clients et de modèles de moules, avec comparaison à la CAO et évaluation des épaisseurs de paroi réalisées sur la géométrie propre du client. Contact : Jens Lübbehüsen, directeur technique, Royma Europe, j.luebbehuesen@roymatek.eu, +49 1709782937 – www.roymatek.eu.
Royma Europe, Leibniz Universität Hannover – Institut für Produktentwicklung und Gerätebau, Gebäude 8143, An d. Universität 1, 30823 Garbsen, Allemagne.
À propos de Royma : Royma Industrial CT développe et construit des systèmes industriels de radiographie X et de tomographie par rayons X, de la radiographie 2D à la CT horizontale, à portique, planaire et en ligne, utilisés pour détecter des défauts, mesurer la géométrie interne et contrôler la qualité de production sans détruire la pièce.