Nota de aplicación ·
La RMCT10000 realiza un escaneado TC de la muestra completa de piezas de titanio de fabricación aditiva antes del mecanizado
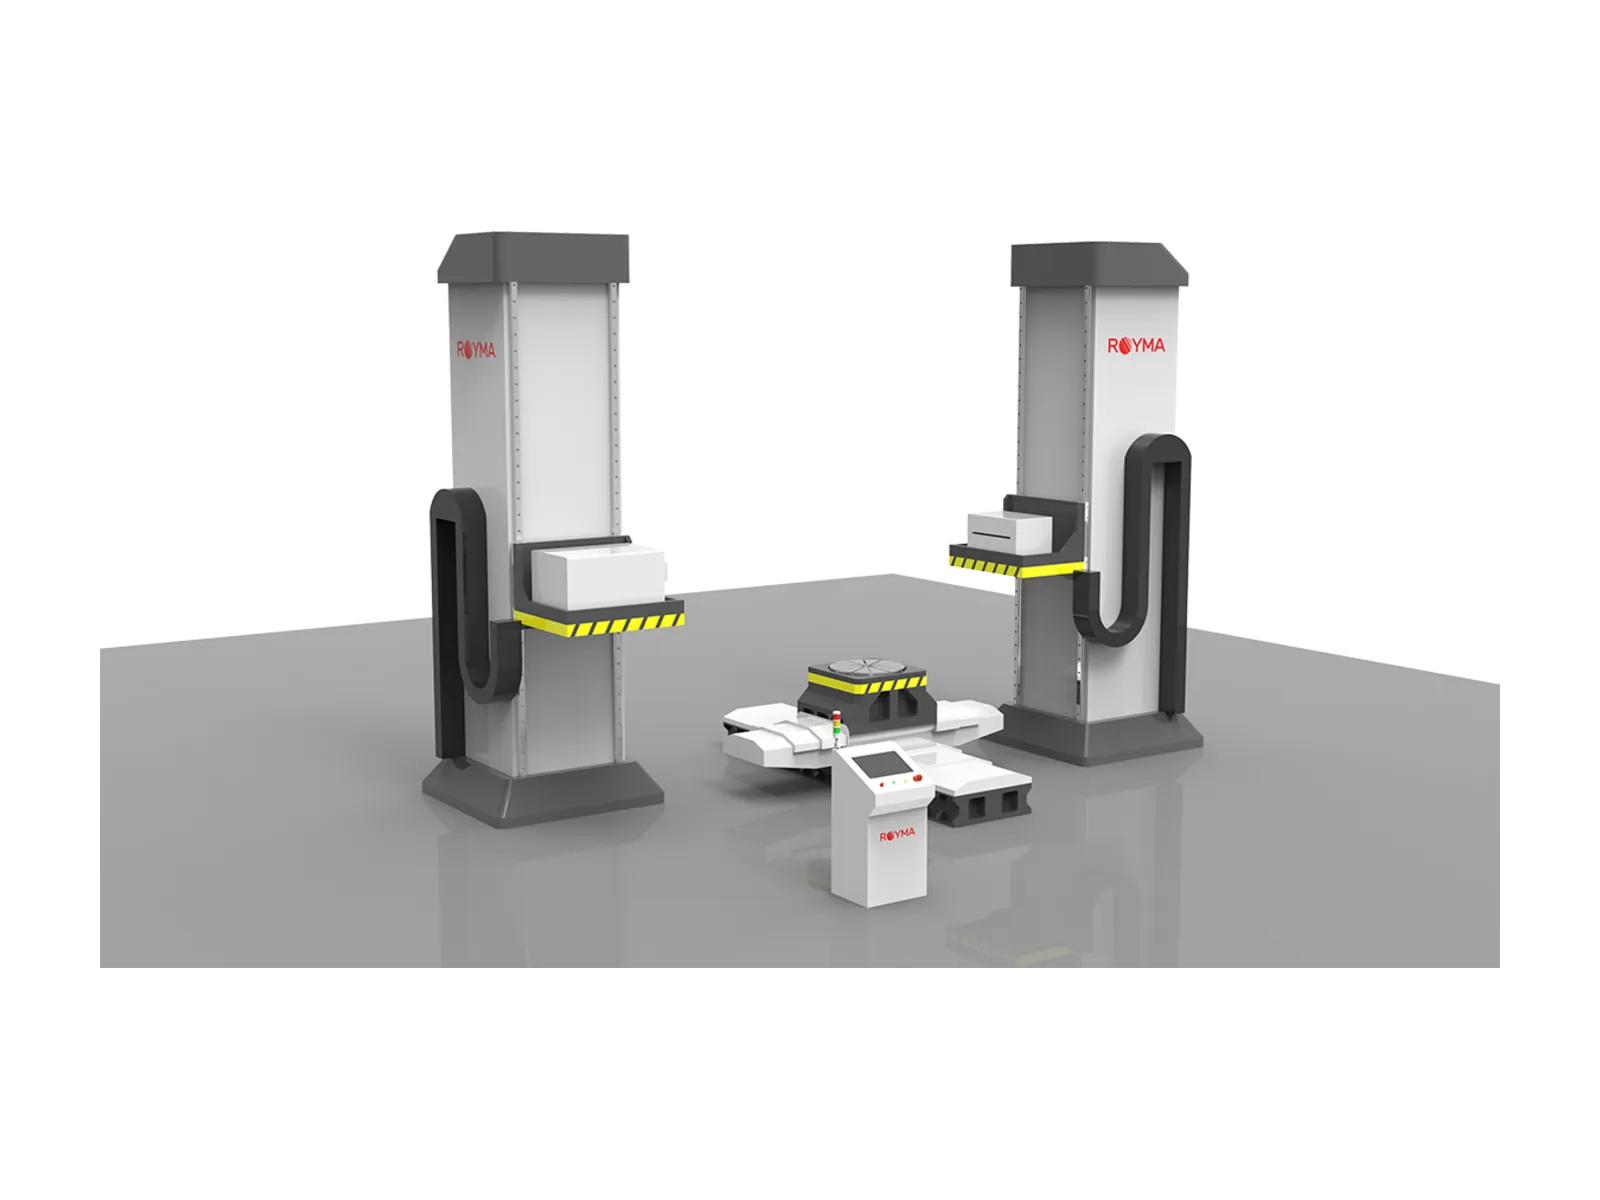
La Royma RMCT10000 realiza un escaneado TC de la muestra completa de piezas aditivas de titanio cuando aún se encuentran en estado bruto de fabricación, antes de que el mecanizado elimine el acceso al material. Su fuente de rayos X de acelerador lineal (LINAC) funciona con energías de hasta 9 MeV y el sistema admite muestras de hasta 6000 × 6000 × 3000 mm, de modo que los grandes semiproductos impresos se escanean en una sola pieza y no como probetas cortadas.
Los procesos de titanio por arco con hilo y en lecho de polvo están pasando de la investigación a la cualificación comercial en Europa y Norteamérica. Esta nota de aplicación está dirigida a ingenieros de proceso y responsables de calidad que fabrican grandes piezas de titanio mediante fabricación aditiva. Describe qué muestra antes del mecanizado un escaneado de tomografía computarizada (TC) de la muestra completa y cómo se configura la RMCT10000 para ello.
La integridad interna se decide antes del primer corte
Una gran pieza de titanio de fabricación aditiva acumula muchas horas de deposición y un material costoso antes de llegar a la máquina herramienta. Los huecos por falta de fusión, la porosidad por gas, las grietas y las inclusiones formadas durante la fabricación se encuentran en el interior de la pieza. El mecanizado solo deja algunos al descubierto cuando ya se ha invertido la mayor parte del coste.
El estado bruto de fabricación es el mejor momento para inspeccionar el interior. La pieza conserva todo su sobrematerial y una indicación detectada ahora puede evaluarse con respecto a la geometría final antes de iniciar cualquier corte. Una radiografía 2D muestra una indicación como una sombra, pero no su profundidad, y una probeta testigo seccionada describe únicamente la propia probeta.
Cuando una gran pieza de titanio impresa se libera para su mecanizado, se plantean de forma recurrente tres preguntas:
- Integridad: ¿hay huecos, porosidad, grietas o inclusiones y dónde se encuentran en el volumen?
- Posición: ¿se halla alguna indicación dentro del contorno final mecanizado o solo en material que se va a eliminar?
- Homogeneidad: ¿es el material al final de una trayectoria de deposición larga tan sano como al principio?
Energía de MeV y geometría alargada para grandes semiproductos impresos
La RMCT10000 combina una fuente LINAC con una disposición de TC horizontal para componentes grandes y densos. La fuente está disponible con energías de electrones de 1, 2, 3, 4, 6 o 9 MeV. A 9 MeV, la penetración indicada es de hasta 380 mm de acero, el material de referencia de la hoja de datos.
«Una pieza bruta de titanio impresa alcanza su mayor valor justo antes del mecanizado, y ese es el momento en el que debe realizarse el escaneo», afirma Jens Lübbehüsen, director técnico de Royma Europe. «El RMCT10000 escanea la muestra completa en una sola fijación y muestra el interior antes de que la primera herramienta la toque».
El manipulador trabaja con hasta seis ejes controlados sobre un bastidor principal de granito o de fundición. Una distancia máxima foco-detector (FDD) de 4000 mm deja espacio para piezas largas y mantiene estable la geometría durante escaneos prolongados. El escaneo de haz cónico cubre ø720 × 2600 mm mediante stitching, y el escaneo de haz en abanico cubre ø1250 × 2300 mm. Sobre el manipulador pueden colocarse muestras de hasta 2700 × 1400 mm.
Qué muestra el escaneo de la muestra completa
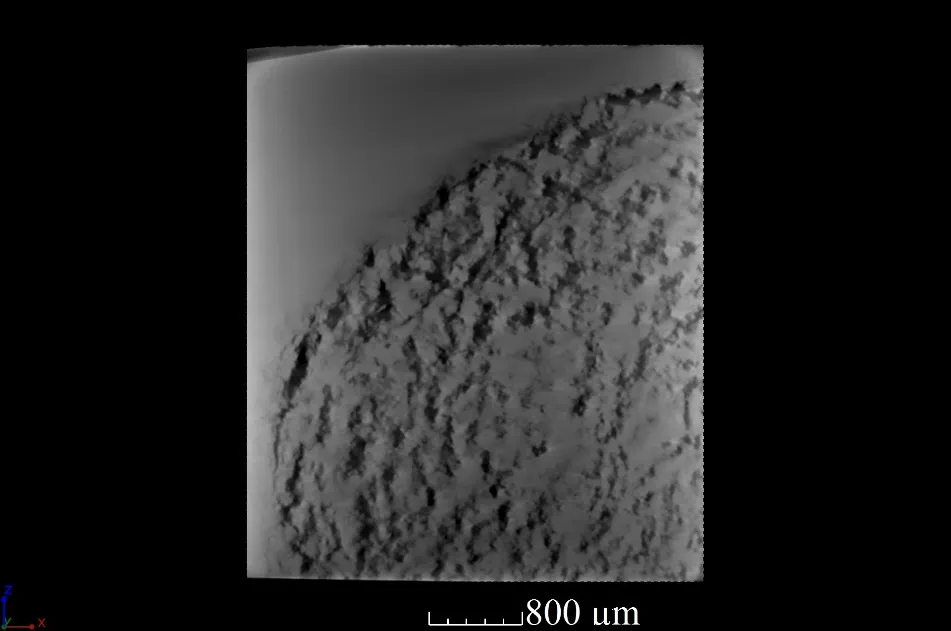
El volumen de CT contiene la geometría interna y externa completa de la pieza en estado bruto de fabricación. La porosidad, los huecos, las grietas y las inclusiones aparecen en 3D con su posición en la pieza. Los ingenieros pueden seccionar el volumen en cualquier posición y a lo largo de cualquier trayectoria de deposición, no solo en unos pocos planos de corte.
Como el escaneo incluye la superficie exterior, el volumen puede alinearse con el modelo CAD de la pieza acabada. Así, cada indicación puede clasificarse según se encuentre dentro del contorno final o en material que el mecanizado eliminará. De este modo, una simple imagen se convierte en una decisión de liberación para la etapa de mecanizado.
«Nuestros clientes quieren un único conjunto de datos que responda conjuntamente a la integridad y a la posición», añade Lübbehüsen. «Escanear la muestra completa les proporciona ese conjunto de datos antes de que comience el trabajo costoso».
El detalle que resuelve el escaneo depende del tamaño de la pieza, del espesor de pared y de la energía elegida. Una pieza bruta grande escaneada de una sola vez muestra características más gruesas que una región pequeña escaneada cerca de la fuente. Para la porosidad fina en probetas y piezas de ensayo pequeñas, los sistemas de TC de laboratorio de Royma complementan el RMCT10000.
| Dato indicado | RMCT10000 |
|---|---|
| Fuente de rayos X | Acelerador lineal (LINAC) |
| Opciones de energía de los electrones | 1, 2, 3, 4, 6 o 9 MeV |
| Penetración en acero | Hasta 380 mm a 9 MeV |
| Muestra más grande que se puede escanear | Hasta 6000 × 6000 × 3000 mm |
| Muestra sobre el manipulador | Hasta 2700 × 1400 mm |
| Escaneo de haz cónico (stitching) | ø720 × 2600 mm |
| Escaneo de haz en abanico | ø1250 × 2300 mm |
| FDD máxima | 4000 mm |
| Ejes controlados | Hasta 6 |
| Bastidor principal | Granito o fundición |
Notas prácticas para una primera serie de cualificación
Escanee las primeras piezas de un nuevo programa de fabricación en estado bruto, antes de programar el alivio de tensiones y el mecanizado. Defina de antemano las zonas críticas y las clases de indicación de su especificación de aceptación, para que los resultados se evalúen con respecto a ellas desde el primer escaneo. Tenga preparado el modelo CAD de la pieza acabada, de modo que cada indicación se localice con respecto al contorno final.
Elija la energía en función del recorrido de titanio más grueso a través de la pieza, no de la pared media. Si un programa imprime además pequeñas probetas para ensayos de materiales, escanee una selección de ellas con mayor resolución en un sistema de laboratorio. Encontrará más tareas de inspección para piezas metálicas impresas en la página de aplicaciones de fabricación aditiva.
Escaneos de prueba disponibles
Royma Europe ofrece escaneos de prueba de piezas aditivas de titanio de clientes en el RMCT10000 y ayuda para definir la configuración de escaneo según el tamaño de sus piezas. Contacto: Jens Lübbehüsen, director técnico, Royma Europe, j.luebbehuesen@roymatek.eu, +49 1709782937 – www.roymatek.eu.
Acerca de Royma: Royma Industrial CT desarrolla y fabrica sistemas industriales de rayos X y de tomografía computarizada, desde rayos X en 2D hasta TC horizontal, de pórtico, planar e inline.
Royma Europe, Leibniz Universität Hannover – Institut für Produktentwicklung und Gerätebau, Gebäude 8143, An d. Universität 1, 30823 Garbsen, Alemania.