Nota aplikacyjna ·
RMCT10000 wykonuje skan CT całej próbki tytanowych części wytworzonych addytywnie przed obróbką skrawaniem
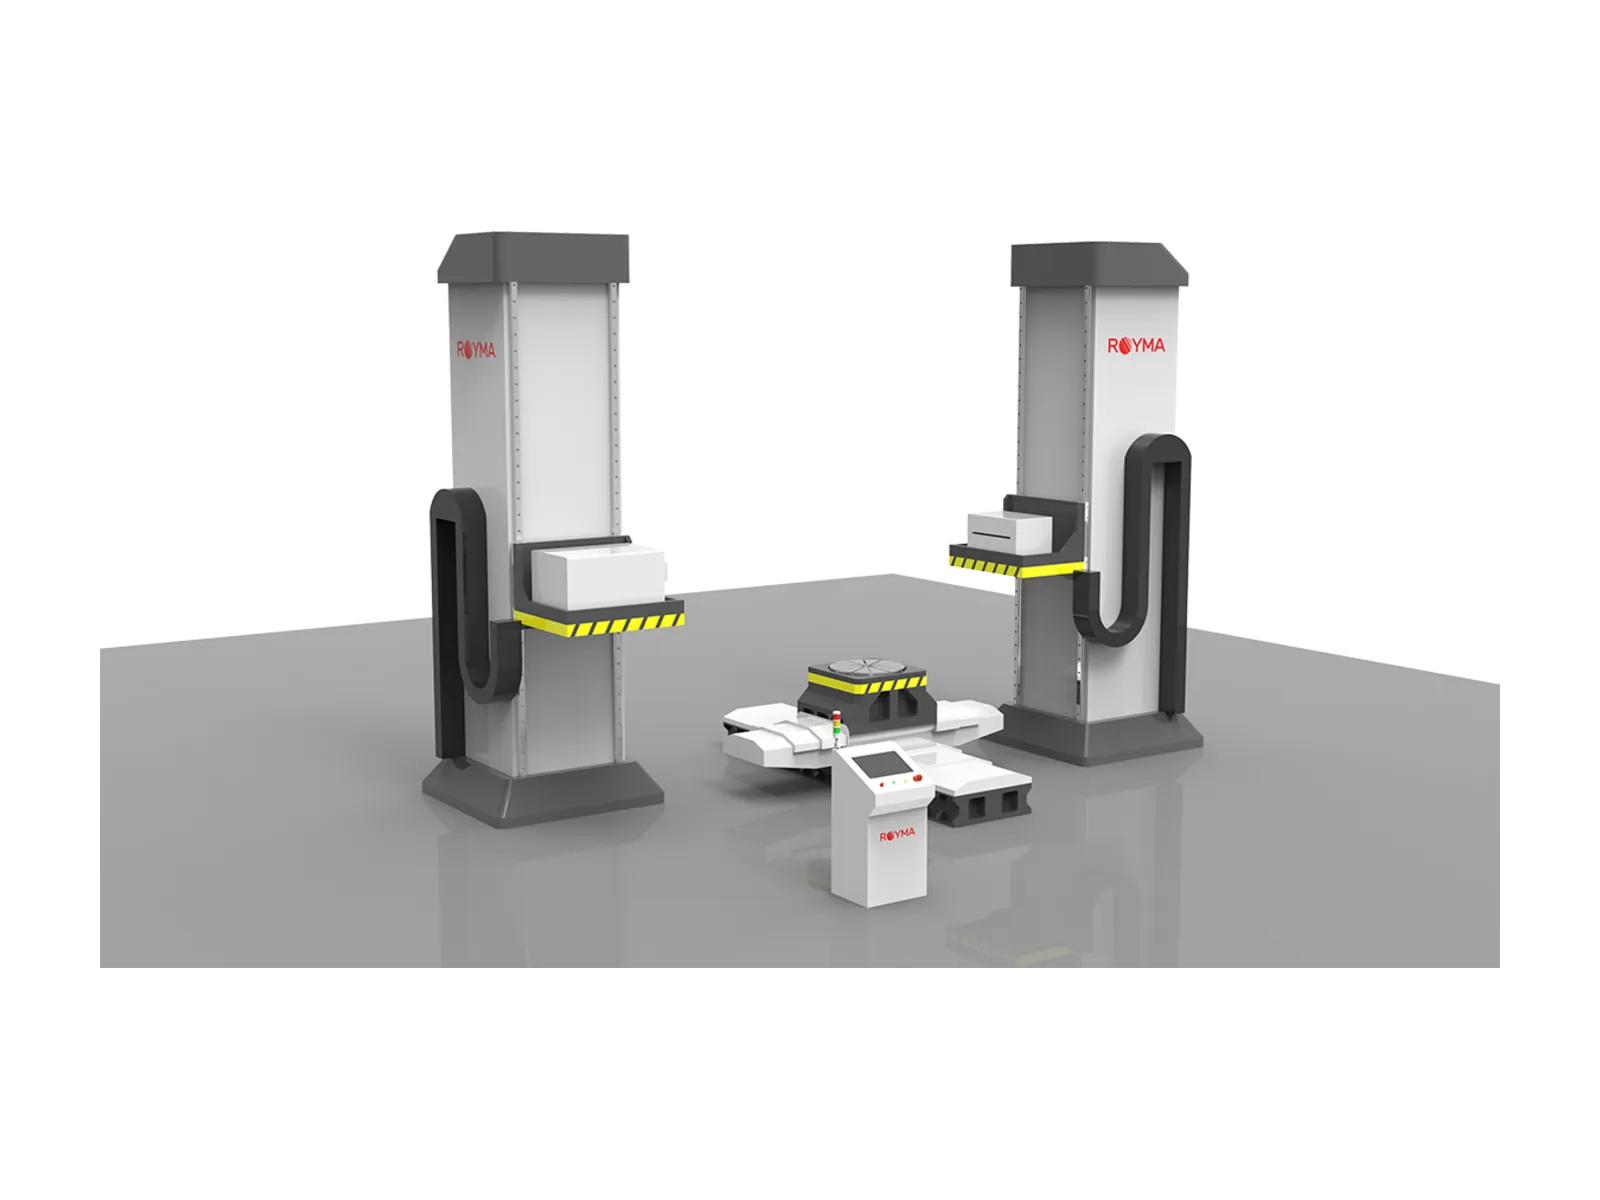
Royma RMCT10000 wykonuje skan CT całej próbki tytanowych części addytywnych w stanie po wydruku, zanim obróbka skrawaniem odetnie dostęp do materiału. Jego źródło promieniowania rentgenowskiego w postaci akceleratora liniowego (LINAC) pracuje z energiami do 9 MeV, a system przyjmuje próbki do 6000 × 6000 × 3000 mm, dzięki czemu duże drukowane przedkuwki są skanowane w całości, a nie jako wycięte próbki.
Procesy addytywne z tytanu oparte na drucie i łuku elektrycznym oraz na proszku przechodzą w Europie i Ameryce Północnej od badań do komercyjnej kwalifikacji. Ta nota aplikacyjna jest przeznaczona dla inżynierów procesu i kierowników jakości, którzy wytwarzają duże części tytanowe metodą przyrostową. Opisuje, co pokazuje skan tomografii komputerowej (CT) całej próbki przed obróbką skrawaniem i jak skonfigurowano do tego RMCT10000.
O wewnętrznej jakości rozstrzyga się przed pierwszym skrawaniem
Duża tytanowa część wytworzona addytywnie zanim trafi na obrabiarkę, pochłania wiele godzin napawania i kosztowny materiał. Pustki z braku przetopienia, porowatość gazowa, pęknięcia i wtrącenia powstałe podczas budowy znajdują się wewnątrz części. Obróbka skrawaniem odsłania część z nich dopiero wtedy, gdy większość kosztów została już poniesiona.
Stan po wydruku to najlepszy moment, aby zajrzeć do wnętrza. Część ma jeszcze pełny naddatek materiału, a wskazanie znalezione teraz można ocenić względem geometrii końcowej, zanim rozpocznie się jakiekolwiek skrawanie. Radiogram 2D pokazuje wskazanie jako cień, ale nie jego głębokość, a przecięta próbka świadek opisuje wyłącznie samą próbkę.
Przy zwalnianiu dużej drukowanej części tytanowej do obróbki skrawaniem powracają trzy pytania:
- Jakość wewnętrzna: czy występują pustki, porowatość, pęknięcia lub wtrącenia i gdzie w objętości się znajdują?
- Położenie: czy jakiekolwiek wskazanie leży wewnątrz docelowego konturu po obróbce, czy tylko w materiale, który zostanie usunięty?
- Spójność: czy materiał na końcu długiej ścieżki napawania jest tak samo zdrowy jak na jej początku?
Energia rzędu MeV i duża długość geometrii dla dużych drukowanych przedkuwek
RMCT10000 łączy źródło LINAC z poziomym układem CT do dużych, gęstych komponentów. Źródło jest dostępne z energiami elektronów 1, 2, 3, 4, 6 lub 9 MeV. Przy 9 MeV podana penetracja wynosi do 380 mm stali, czyli materiału odniesienia w karcie katalogowej.
„Drukowany tytanowy półwyrób jest najwięcej wart tuż przed obróbką skrawaniem i właśnie wtedy należy go zeskanować” – mówi Jens Lübbehüsen, dyrektor techniczny w Royma Europe. „RMCT10000 skanuje całą próbkę w jednym zamocowaniu i pokazuje jej wnętrze, zanim pierwsze narzędzie jej dotknie.”
Manipulator pracuje z maksymalnie sześcioma sterowanymi osiami na głównej ramie granitowej lub żeliwnej. Maksymalna odległość ogniska od detektora (FDD) wynosząca 4000 mm zapewnia miejsce dla długich części i utrzymuje stabilną geometrię podczas długich skanów. Skanowanie wiązką stożkową obejmuje ø720 × 2600 mm z zastosowaniem składania (stitching), a skanowanie wiązką wachlarzową ø1250 × 2300 mm. Na manipulatorze można umieszczać próbki do 2700 × 1400 mm.
Co pokazuje skan całej próbki
Wolumen CT zawiera kompletną wewnętrzną i zewnętrzną geometrię części w stanie po wydruku. Porowatość, pustki, pęknięcia i wtrącenia są widoczne w 3D wraz z ich położeniem w części. Inżynierowie mogą przecinać wolumen w dowolnym miejscu i wzdłuż dowolnej ścieżki nakładania materiału, a nie tylko w kilku płaszczyznach przekroju.
Ponieważ skan obejmuje powierzchnię zewnętrzną, wolumen można dopasować do modelu CAD gotowej części. Wskazanie można wtedy sklasyfikować według tego, czy leży wewnątrz konturu końcowego, czy w materiale, który zostanie usunięty podczas obróbki. Dzięki temu pojedynczy obraz staje się decyzją o zwolnieniu części do etapu obróbki.
„Nasi klienci oczekują jednego zbioru danych, który odpowie jednocześnie na pytanie o jakość i o położenie wad” – dodaje Lübbehüsen. „Skanowanie całej próbki daje im ten zbiór danych, zanim rozpocznie się kosztowna obróbka.”
Poziom szczegółowości skanu zależy od rozmiaru części, grubości ścianki i wybranej energii. Duży półwyrób skanowany w całości pokazuje grubsze szczegóły niż mały obszar skanowany blisko źródła. Do wykrywania drobnej porowatości w małych próbkach i elementach testowych RMCT10000 uzupełniają systemy Laboratory CT firmy Royma.
| Podana wartość | RMCT10000 |
|---|---|
| Źródło promieniowania rentgenowskiego | Akcelerator liniowy (LINAC) |
| Dostępne energie elektronów | 1, 2, 3, 4, 6 lub 9 MeV |
| Penetracja stali | Do 380 mm przy 9 MeV |
| Największa możliwa do zeskanowania próbka | Do 6000 × 6000 × 3000 mm |
| Próbka na manipulatorze | Do 2700 × 1400 mm |
| Skan wiązką stożkową (ze składaniem) | ø720 × 2600 mm |
| Skan wiązką wachlarzową | ø1250 × 2300 mm |
| Maksymalna FDD | 4000 mm |
| Sterowane osie | Do 6 |
| Rama główna | Granit lub żeliwo |
Praktyczne wskazówki dla pierwszej serii kwalifikacyjnej
Pierwsze części nowego programu produkcyjnego należy skanować w stanie po wydruku, zanim zaplanowane zostanie odprężanie i obróbka skrawaniem. Strefy krytyczne i klasy wskazań z Państwa specyfikacji odbiorczej warto zdefiniować wcześniej, aby wyniki były oceniane względem nich już od pierwszego skanu. Model CAD gotowej części powinien być pod ręką, aby każde wskazanie można było zlokalizować względem konturu końcowego.
Energię należy dobierać do najgrubszej ścieżki w tytanie przez część, a nie do średniej grubości ścianki. Jeśli w programie drukowane są także małe próbki do badań materiałowych, wybrane z nich warto zeskanować z wyższą rozdzielczością na systemie laboratoryjnym. Więcej zadań kontrolnych dla drukowanych części metalowych opisano na stronie poświęconej zastosowaniom w wytwarzaniu przyrostowym.
Dostępne skany testowe
Royma Europe oferuje skany testowe tytanowych części z wytwarzania przyrostowego na RMCT10000 oraz pomoc w określeniu ustawień skanowania dla Państwa rozmiarów części. Kontakt: Jens Lübbehüsen, dyrektor techniczny, Royma Europe, j.luebbehuesen@roymatek.eu, +49 1709782937 – www.roymatek.eu.
O firmie Royma: Royma Industrial CT projektuje i produkuje systemy przemysłowej radiografii rentgenowskiej i tomografii komputerowej, od rentgena 2D po tomografię poziomą, gantry, planarną i inline.
Royma Europe, Leibniz Universität Hannover – Institut für Produktentwicklung und Gerätebau, Gebäude 8143, An d. Universität 1, 30823 Garbsen, Niemcy.