Nota applicativa ·
RMCT10000 esegue la scansione CT dell'intero campione per componenti in titanio ottenuti per produzione additiva prima della lavorazione meccanica
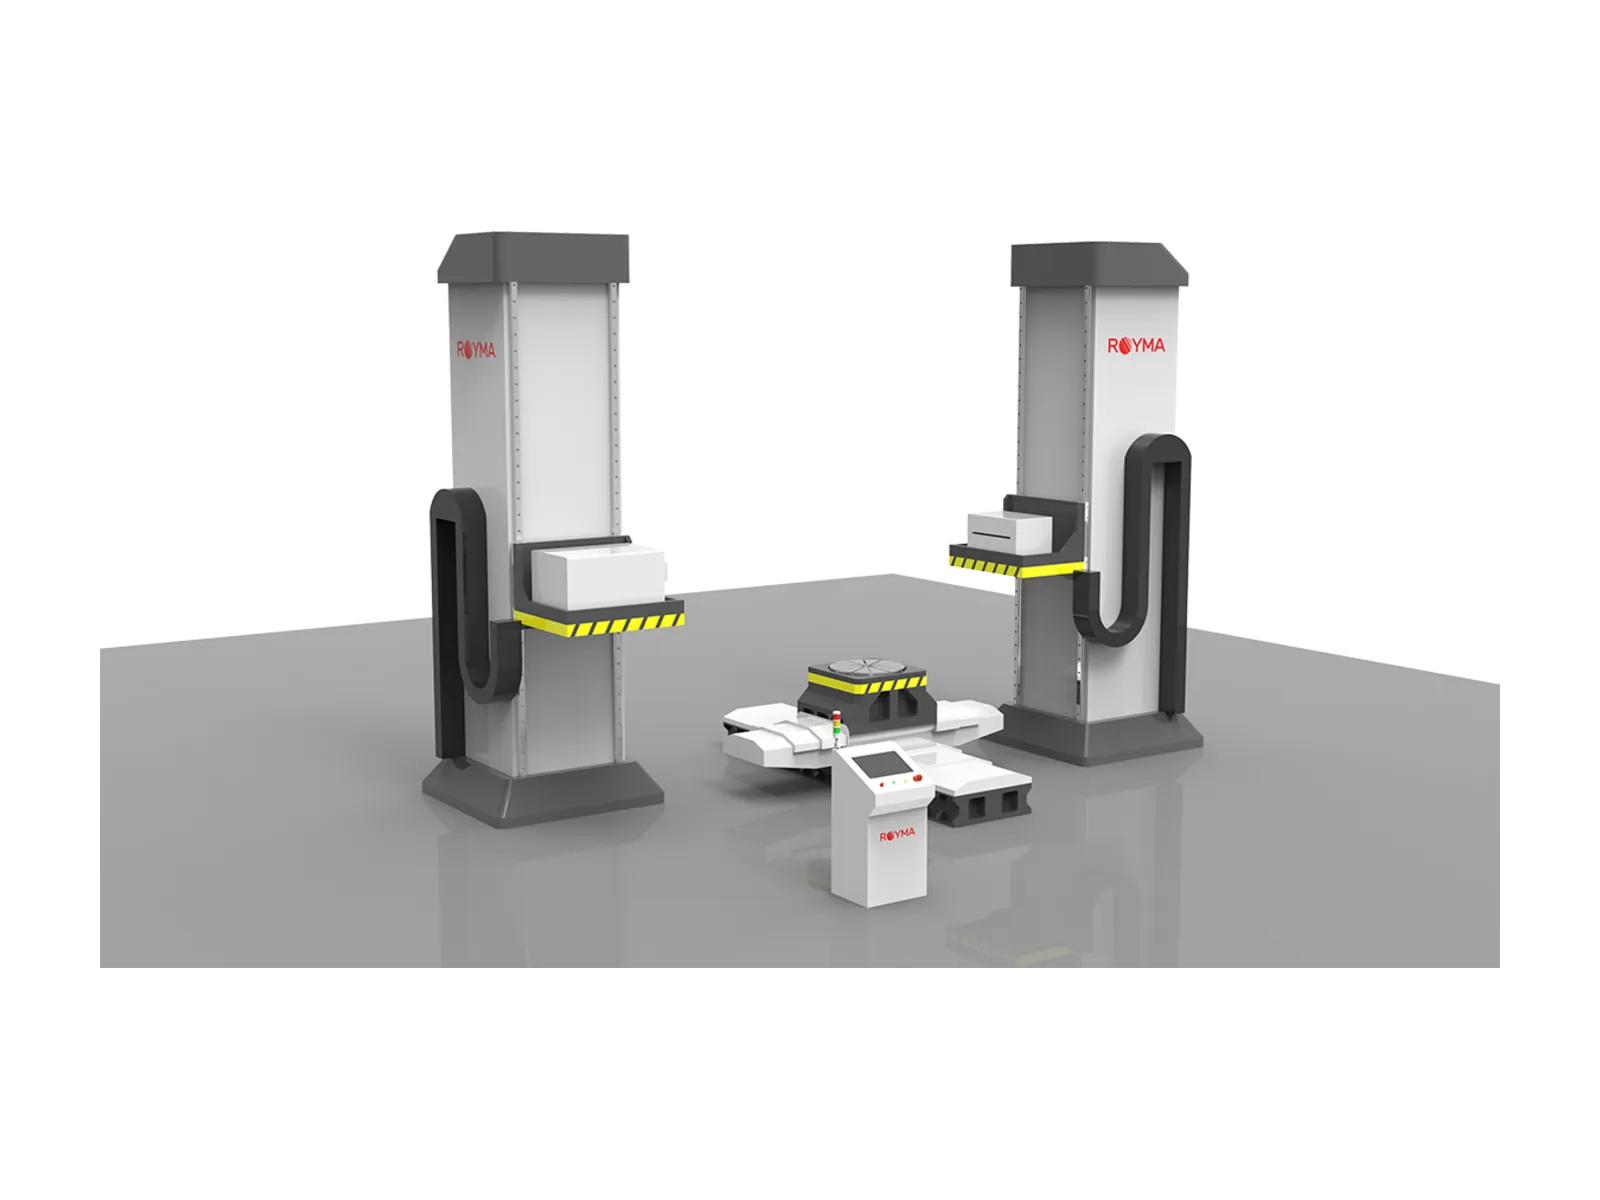
Il Royma RMCT10000 esegue la scansione CT dell'intero campione per componenti additivi in titanio ancora allo stato as-built, prima che la lavorazione meccanica tolga l'accesso al materiale. La sorgente a raggi X con acceleratore lineare (LINAC) opera a energie fino a 9 MeV e il sistema accetta campioni fino a 6000 × 6000 × 3000 mm, così i grandi grezzi stampati vengono scansionati in un unico pezzo e non come provini tagliati.
I processi additivi per il titanio con filo e arco e a base di polveri stanno passando dalla ricerca alla qualificazione commerciale in Europa e in Nord America. Questa nota applicativa è destinata a ingegneri di processo e responsabili qualità che producono grandi componenti in titanio mediante produzione additiva. Descrive che cosa mostra una scansione di tomografia computerizzata (CT) dell'intero campione prima della lavorazione meccanica e come viene configurato l'RMCT10000 a tale scopo.
L'integrità interna si decide prima del primo taglio
Un grande componente additivo in titanio porta con sé molte ore di deposizione e un materiale costoso prima ancora di arrivare alla macchina utensile. Vuoti da mancata fusione, porosità da gas, cricche e inclusioni formatisi durante la costruzione si trovano all'interno del pezzo. La lavorazione meccanica ne porta alla luce alcuni solo quando la maggior parte dei costi è già stata sostenuta.
Lo stato as-built è il momento migliore per guardare all'interno. Il pezzo ha ancora tutto il suo sovrametallo e un'indicazione rilevata ora può essere valutata rispetto alla geometria finale prima di qualsiasi asportazione. Una radiografia 2D mostra un'indicazione come un'ombra, ma non la sua profondità, e un provino testimone sezionato descrive soltanto il provino stesso.
Quando un grande componente stampato in titanio viene rilasciato per la lavorazione meccanica, ricorrono tre domande:
- Integrità: sono presenti vuoti, porosità, cricche o inclusioni e dove si trovano nel volume?
- Posizione: un'indicazione si trova all'interno del contorno finale lavorato o solo nel materiale che verrà asportato?
- Uniformità: il materiale lungo un percorso di deposizione esteso è integro alla fine come all'inizio?
Energia MeV e geometria lunga per grandi grezzi stampati
L'RMCT10000 combina una sorgente LINAC con una configurazione CT orizzontale per componenti grandi e densi. La sorgente è disponibile con energie degli elettroni di 1, 2, 3, 4, 6 o 9 MeV. A 9 MeV la penetrazione dichiarata arriva fino a 380 mm di acciaio, il materiale di riferimento riportato nella scheda tecnica.
«Un grezzo stampato in titanio ha il massimo valore subito prima della lavorazione meccanica, ed è quello il momento in cui eseguire la scansione», afferma Jens Lübbehüsen, Technical Director di Royma Europe. «L'RMCT10000 scansiona l'intero campione in un solo setup e mostra l'interno prima che il primo utensile lo tocchi.»
Il manipolatore lavora con un massimo di sei assi controllati su un basamento in granito o ghisa. Una distanza fuoco-rivelatore (FDD) massima di 4000 mm lascia spazio a pezzi lunghi e mantiene stabile la geometria durante scansioni lunghe. La scansione cone-beam copre ø720 × 2600 mm con stitching, mentre la scansione fan-beam copre ø1250 × 2300 mm. Sul manipolatore possono essere posizionati campioni fino a 2700 × 1400 mm.
Che cosa mostra la scansione dell'intero campione
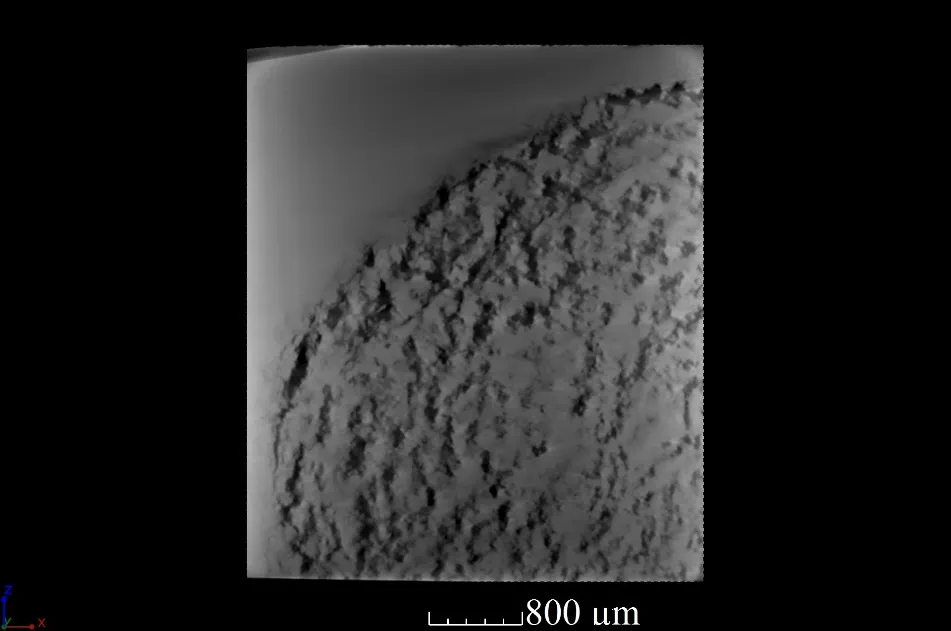
Il volume CT contiene la geometria interna ed esterna completa del pezzo as-built. Porosità, vuoti, cricche e inclusioni compaiono in 3D con la loro posizione nel pezzo. Gli ingegneri possono sezionare il volume in qualsiasi posizione e lungo qualsiasi percorso di deposizione, non solo su pochi piani di taglio.
Poiché la scansione comprende la superficie esterna, il volume può essere allineato al modello CAD del pezzo finito. Un'indicazione può quindi essere classificata a seconda che si trovi all'interno del contorno finale o nel materiale che la lavorazione asporterà. In questo modo una singola immagine diventa una decisione di rilascio per la fase di lavorazione meccanica.
«I nostri clienti vogliono un unico set di dati che risponda insieme alle domande su integrità e posizione», aggiunge Lübbehüsen. «La scansione dell'intero campione offre loro questo set di dati prima che inizi la lavorazione costosa.»
Il dettaglio risolto dalla scansione dipende dalle dimensioni del pezzo, dallo spessore di parete e dall'energia scelta. Un grande grezzo scansionato in un unico pezzo mostra caratteristiche più grossolane rispetto a una piccola zona scansionata vicino alla sorgente. Per la porosità fine in piccoli provini e pezzi di prova, i sistemi Royma Laboratory CT integrano l'RMCT10000.
| Dato dichiarato | RMCT10000 |
|---|---|
| Sorgente a raggi X | Acceleratore lineare (LINAC) |
| Opzioni di energia degli elettroni | 1, 2, 3, 4, 6 o 9 MeV |
| Penetrazione nell'acciaio | Fino a 380 mm a 9 MeV |
| Campione di massime dimensioni scansionabile | Fino a 6000 × 6000 × 3000 mm |
| Campione sul manipolatore | Fino a 2700 × 1400 mm |
| Scansione cone-beam (stitching) | ø720 × 2600 mm |
| Scansione fan-beam | ø1250 × 2300 mm |
| FDD massima | 4000 mm |
| Assi controllati | Fino a 6 |
| Basamento | Granito o ghisa |
Note pratiche per una prima serie di qualifica
Scansionate i primi pezzi di un nuovo programma di produzione nello stato as-built, prima che vengano pianificati il distensionamento e la lavorazione meccanica. Definite in anticipo le zone critiche e le classi di indicazione della vostra specifica di accettazione, in modo che i risultati vengano letti in base a esse fin dalla prima scansione. Tenete a disposizione il modello CAD del pezzo finito, così che ogni indicazione sia localizzata rispetto al contorno finale.
Scegliete l'energia in base al percorso di titanio più spesso attraverso il pezzo, non in base alla parete media. Se un programma stampa anche piccoli provini per le prove sui materiali, scansionatene una selezione a risoluzione più alta su un sistema da laboratorio. Ulteriori attività di controllo per componenti metallici stampati sono descritte nella pagina delle applicazioni per la produzione additiva.
Scansioni di prova disponibili
Royma Europe offre scansioni di prova di componenti additivi in titanio dei clienti sull'RMCT10000 e supporto nella definizione del setup di scansione per le dimensioni dei Suoi pezzi. Contatto: Jens Lübbehüsen, Technical Director, Royma Europe, j.luebbehuesen@roymatek.eu, +49 1709782937 – www.roymatek.eu.
Informazioni su Royma: Royma Industrial CT sviluppa e costruisce sistemi industriali a raggi X e di tomografia computerizzata, dai raggi X 2D alla CT orizzontale, gantry, planare e inline.
Royma Europe, Leibniz Universität Hannover – Institut für Produktentwicklung und Gerätebau, Gebäude 8143, An d. Universität 1, 30823 Garbsen, Germania.