Прикладная заметка ·
RMCT10000 обеспечивает КТ-сканирование всего образца титановых деталей, изготовленных аддитивным способом, до механической обработки
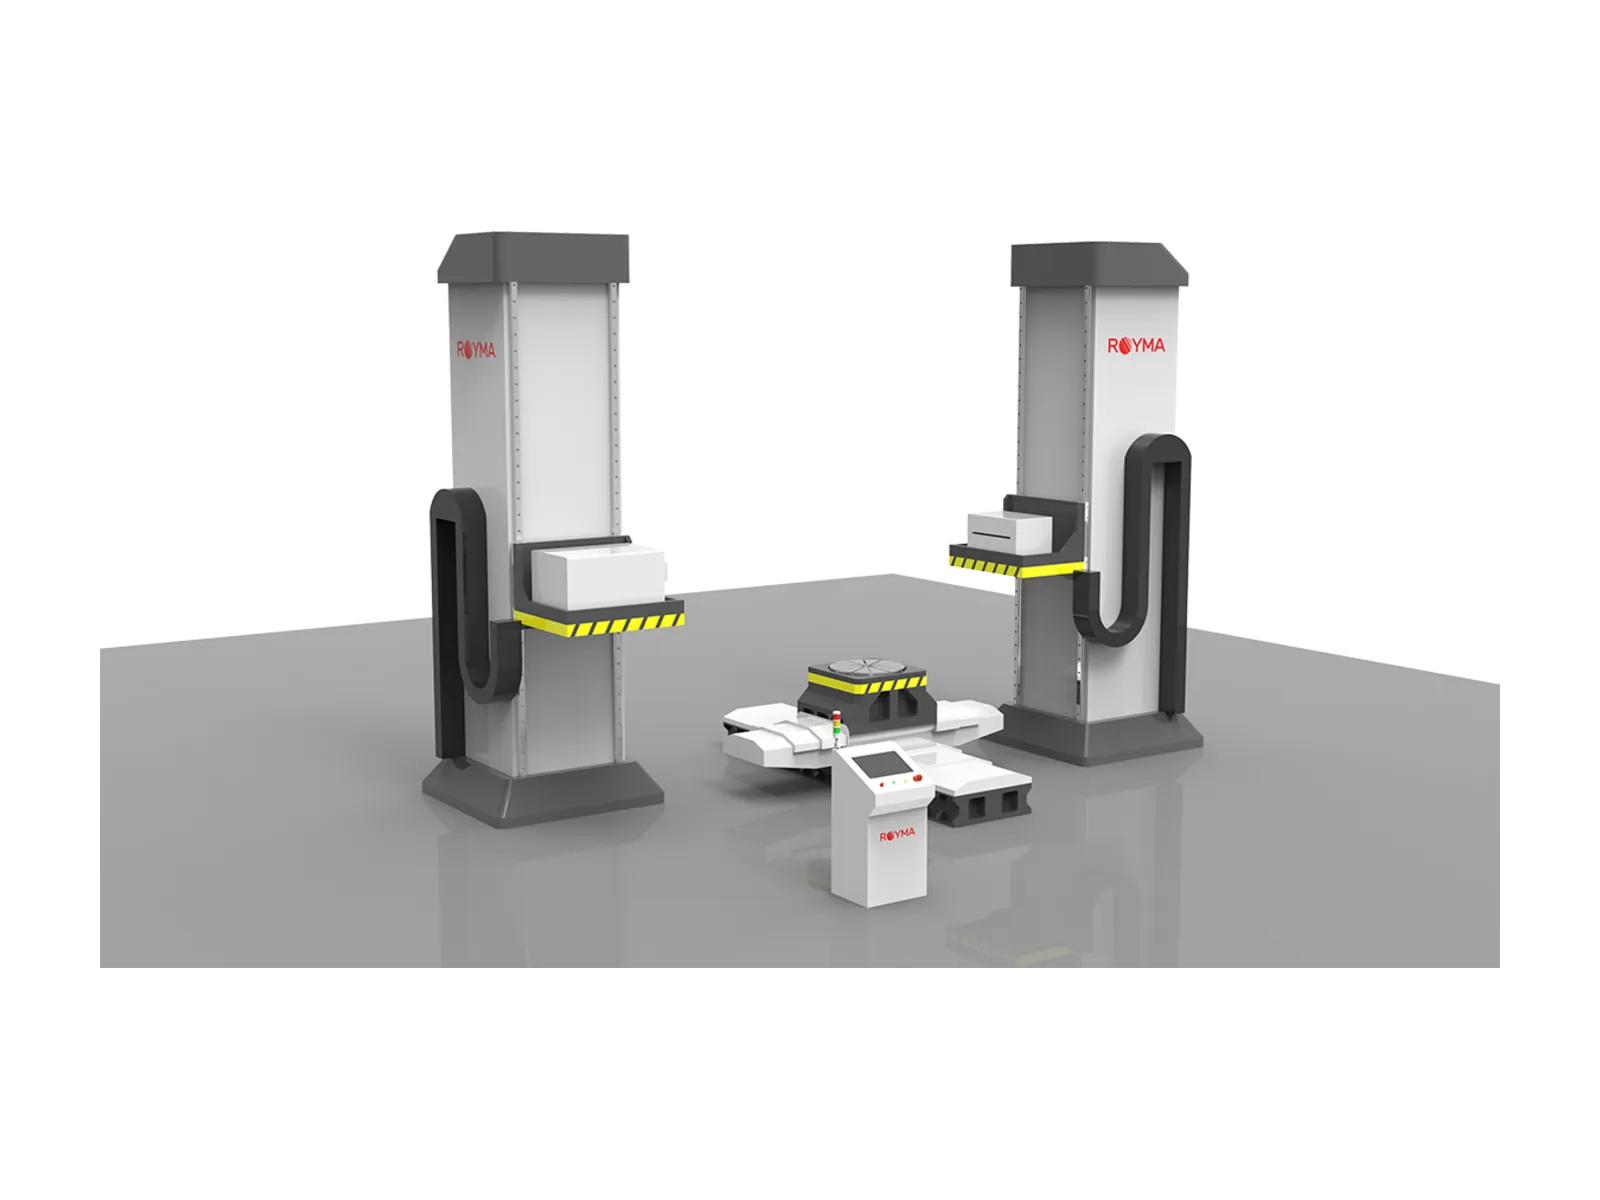
Royma RMCT10000 выполняет КТ-сканирование всего образца титановых аддитивных деталей, пока они ещё находятся в состоянии после построения, до того как механическая обработка лишит доступа к материалу. Источник рентгеновского излучения на основе линейного ускорителя (LINAC) работает при энергиях до 9 МэВ, а система принимает образцы размером до 6000 × 6000 × 3000 мм, поэтому крупные напечатанные заготовки сканируются целиком, а не в виде вырезанных образцов.
Процессы изготовления титановых деталей методом проволочно-дуговой и порошковой технологий в Европе и Северной Америке переходят от исследований к коммерческой квалификации. Данная заметка по применению предназначена для технологов и руководителей по качеству, производящих крупные титановые детали методом аддитивного производства. В ней описано, что показывает компьютерная томография (КТ) всего образца до механической обработки и как для этого настраивается RMCT10000.
Внутреннее качество определяется до первого реза
Крупная титановая деталь, изготовленная аддитивным способом, ещё до поступления на станок вбирает в себя многие часы наплавки и дорогой материал. Несплавления, газовая пористость, трещины и включения, образовавшиеся в ходе построения, находятся внутри детали. Механическая обработка вскрывает некоторые из них лишь тогда, когда основная часть затрат уже понесена.
Состояние после построения — лучший момент, чтобы заглянуть внутрь. У детали ещё сохранён полный припуск на обработку, и найденное сейчас несплошность можно оценить относительно итоговой геометрии до начала резания. 2D-радиограмма показывает индикацию как тень, но не её глубину, а разрезанный образец-свидетель описывает только сам образец.
При передаче крупной напечатанной титановой детали на механическую обработку неизменно возникают три вопроса:
- Целостность: есть ли пустоты, пористость, трещины или включения и где они расположены в объёме?
- Положение: находится ли какая-либо индикация внутри итогового обработанного контура или только в материале, который будет удалён?
- Однородность: так же ли качествен материал в конце длинной траектории наплавки, как и в её начале?
Энергия в МэВ и протяжённая геометрия для крупных напечатанных заготовок
RMCT10000 сочетает источник LINAC с горизонтальной КТ-схемой для крупных плотных компонентов. Источник доступен с энергиями электронов 1, 2, 3, 4, 6 или 9 МэВ. При 9 МэВ заявленная проникающая способность составляет до 380 мм стали — эталонного материала в техническом паспорте.
«Напечатанная титановая заготовка наиболее ценна непосредственно перед механической обработкой, и именно в этот момент её следует сканировать», — говорит Йенс Люббехюзен (Jens Lübbehüsen), технический директор Royma Europe. «RMCT10000 сканирует весь образец за одну установку и показывает его внутреннее строение до того, как к нему прикоснётся первый инструмент».
Манипулятор работает с числом управляемых осей до шести на станине из гранита или чугуна. Максимальное расстояние от фокуса до детектора (FDD) 4000 мм оставляет место для длинных деталей и обеспечивает стабильность геометрии при длительном сканировании. Сканирование коническим пучком с объединением (сшивкой) участков охватывает объекты ø720 × 2600 мм, а сканирование веерным пучком — ø1250 × 2300 мм. На манипулятор можно устанавливать образцы размером до 2700 × 1400 мм.
Что показывает сканирование всего образца
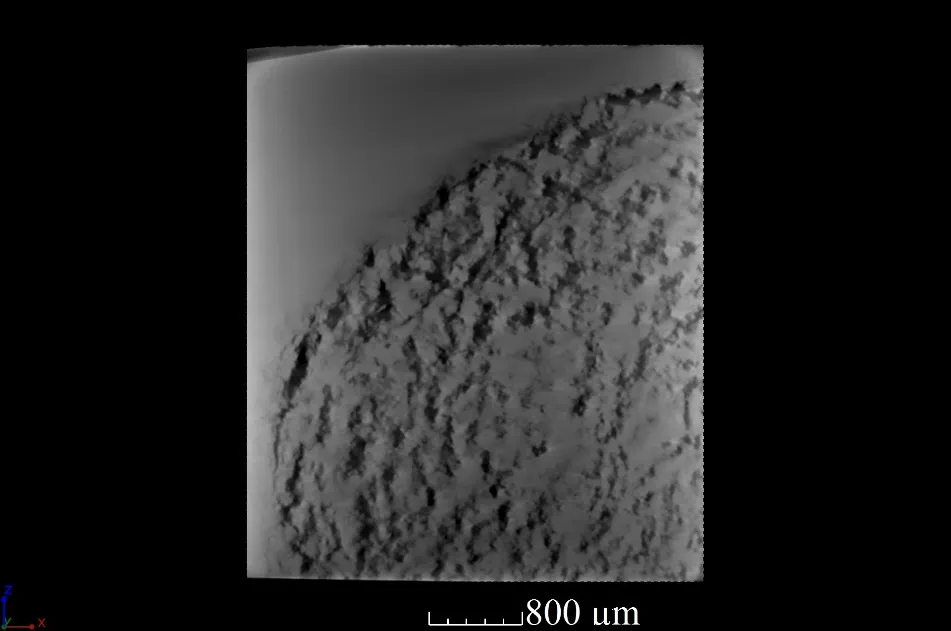
КТ-объём содержит полную внутреннюю и внешнюю геометрию детали в состоянии после печати. Пористость, пустоты, трещины и включения отображаются в 3D с указанием их положения в детали. Инженеры могут сделать срез объёма в любом месте и вдоль любой траектории наплавки, а не только в нескольких секущих плоскостях.
Поскольку скан содержит внешнюю поверхность, объём можно совместить с CAD-моделью готовой детали. Тогда индикацию можно классифицировать по тому, находится ли она внутри окончательного контура или в материале, который будет удалён при механической обработке. Так отдельное изображение превращается в решение о допуске к этапу механической обработки.
«Наши заказчики хотят получить один набор данных, который одновременно отвечает на вопросы о качестве материала и положении дефектов», — добавляет Люббехюзен. «Сканирование всего образца даёт им этот набор данных до начала дорогостоящих работ».
Разрешаемые на скане детали зависят от размера детали, толщины стенки и выбранной энергии. Крупная заготовка, отсканированная целиком, показывает более грубые структуры, чем небольшая область, отсканированная вблизи источника. Для тонкой пористости в небольших образцах и испытательных заготовках системы Royma Laboratory CT дополняют RMCT10000.
| Заявленное значение | RMCT10000 |
|---|---|
| Источник рентгеновского излучения | Линейный ускоритель (LINAC) |
| Варианты энергии электронов | 1, 2, 3, 4, 6 или 9 МэВ |
| Проникающая способность в стали | До 380 мм при 9 МэВ |
| Максимальный размер сканируемого образца | До 6000 × 6000 × 3000 мм |
| Образец на манипуляторе | До 2700 × 1400 мм |
| Сканирование коническим пучком (со сшивкой) | ø720 × 2600 мм |
| Сканирование веерным пучком | ø1250 × 2300 мм |
| Максимальное FDD | 4000 мм |
| Управляемые оси | До 6 |
| Станина | Гранит или чугун |
Практические рекомендации для первой квалификационной серии
Сканируйте первые детали новой производственной программы в состоянии после печати, до того как запланированы снятие напряжений и механическая обработка. Заранее определите критические зоны и классы индикаций из Вашей спецификации приёмки, чтобы результаты оценивались по ним начиная с первого скана. Держите наготове CAD-модель готовой детали, чтобы каждую индикацию можно было привязать к окончательному контуру.
Выбирайте энергию по самому толстому пути излучения в титане через деталь, а не по средней толщине стенки. Если в рамках программы также печатаются небольшие образцы для испытаний материала, часть из них стоит сканировать с более высоким разрешением на лабораторной системе. Другие задачи контроля печатных металлических деталей описаны на странице применений в аддитивном производстве.
Доступны тестовые сканирования
Royma Europe предлагает пробное сканирование заказчических титановых деталей аддитивного производства на RMCT10000 и помощь в определении параметров сканирования для размеров Ваших деталей. Контакт: Йенс Люббехюзен (Jens Lübbehüsen), технический директор, Royma Europe, j.luebbehuesen@roymatek.eu, +49 1709782937 – www.roymatek.eu.
О компании Royma: Royma Industrial CT разрабатывает и производит промышленные рентгеновские и компьютерно-томографические системы — от 2D-рентгена до горизонтальной, гентри-, планарной и инлайн-КТ.
Royma Europe, Leibniz Universität Hannover – Institut für Produktentwicklung und Gerätebau, Gebäude 8143, An d. Universität 1, 30823 Garbsen, Германия.