Alkalmazási jegyzet ·
Az RMCT10000 a titán additív gyártású alkatrészekről megmunkálás előtt a teljes minta CT-felvételét biztosítja
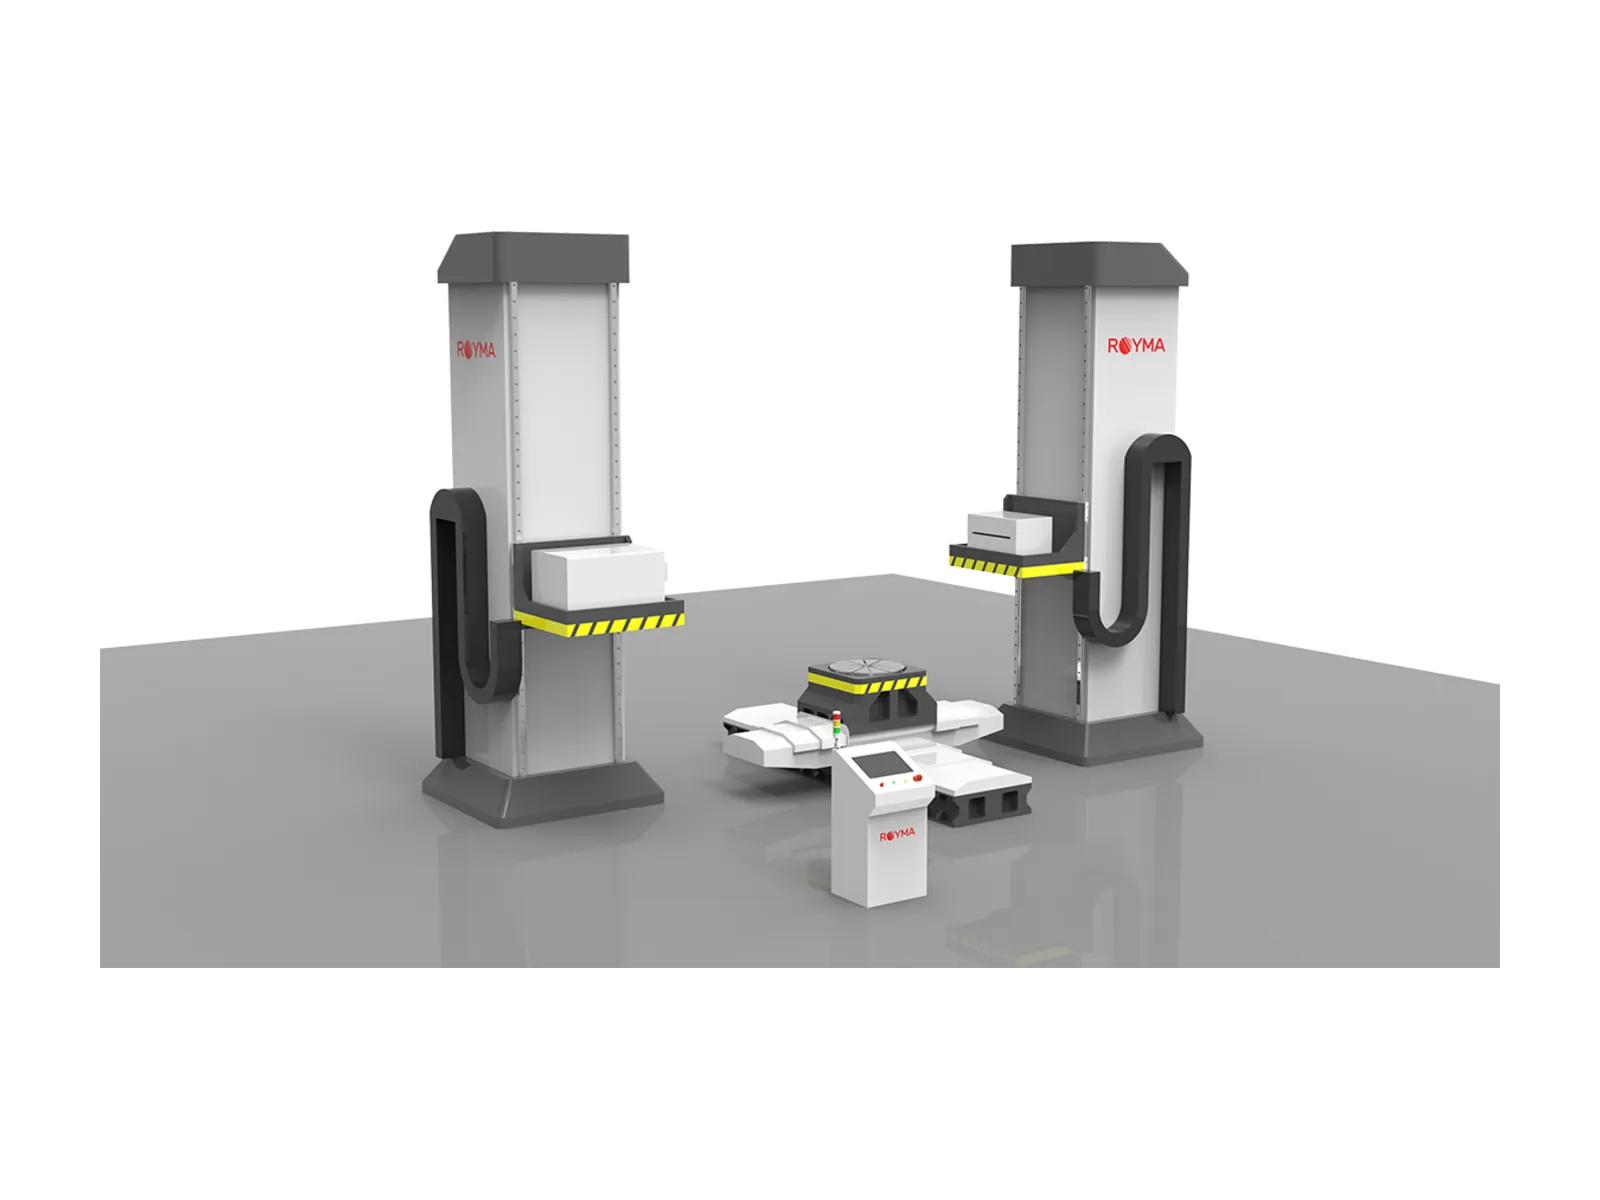
A Royma RMCT10000 a titán additív alkatrészekről még legyártott állapotukban, azelőtt készíti el a teljes minta CT-felvételét, hogy a megmunkálás elzárná a hozzáférést az anyaghoz. Lineáris gyorsítós (LINAC) röntgenforrása legfeljebb 9 MeV energián működik, és a rendszer legfeljebb 6000 × 6000 × 3000 mm méretű mintákat fogad, így a nagy nyomtatott előgyártmányokat egyben, nem pedig kivágott próbatestekként vizsgálhatja.
A huzalívos és a porágyas titánalapú eljárások Európában és Észak-Amerikában a kutatásból a kereskedelmi minősítés felé haladnak. Ez az alkalmazási jegyzet nagy titán alkatrészeket additív gyártással előállító folyamatmérnököknek és minőségügyi vezetőknek szól. Bemutatja, mit mutat a teljes minta számítógépes tomográfiás (CT) felvétele megmunkálás előtt, és hogyan van az RMCT10000 erre beállítva.
A belső épség az első vágás előtt dől el
Egy nagy additív gyártású titán alkatrész sok órányi lerakást és drága anyagot hordoz, mielőtt a szerszámgéphez kerül. A gyártás során keletkezett kötéshiányos üregek, gázporozitás, repedések és zárványok az alkatrész belsejében találhatók. A megmunkálás ezek egy részét csak akkor tárja fel, amikor a költségek nagy részét már elköltötték.
A legyártott állapot a legjobb pillanat a belső vizsgálatra. Az alkatrész még teljes ráhagyással rendelkezik, és a most talált jelzés a vágás megkezdése előtt értékelhető a végleges geometriához képest. A 2D radiográfia a jelzést árnyékként mutatja, de a mélységét nem, a felvágott kísérő próbatest pedig csak önmagáról ad képet.
Egy nagy nyomtatott titán alkatrész megmunkálásra való felszabadításakor három kérdés tér vissza:
- Épség: vannak-e üregek, porozitás, repedések vagy zárványok, és hol helyezkednek el a térfogatban?
- Pozíció: van-e jelzés a végleges megmunkált kontúron belül, vagy csak olyan anyagban, amelyet eltávolítanak?
- Egyenletesség: a hosszú lerakási pálya mentén az anyag a végén ugyanolyan ép-e, mint az elején?
MeV-os energia és hosszú geometria nagy nyomtatott előgyártmányokhoz
Az RMCT10000 LINAC-forrást kombinál vízszintes CT-elrendezéssel nagy, sűrű alkatrészekhez. A forrás 1, 2, 3, 4, 6 vagy 9 MeV elektronenergiával kapható. 9 MeV-nál a megadott áthatolás legfeljebb 380 mm acél, amely az adatlapon a referenciaanyag.
„A nyomtatott titán előgyártmány közvetlenül a megmunkálás előtt képviseli a legnagyobb értéket, és a vizsgálatot is ekkor érdemes elvégezni” – mondja Jens Lübbehüsen, a Royma Europe műszaki igazgatója. „Az RMCT10000 a teljes mintát egy befogásban vizsgálja, és azelőtt mutatja meg a belsejét, hogy az első szerszám hozzáérne.”
A manipulátor legfeljebb hat vezérelt tengellyel dolgozik gránit vagy öntöttvas főkereten. A legfeljebb 4000 mm-es fókusz–detektor távolság (FDD) helyet hagy a hosszú daraboknak, és hosszú vizsgálatok során is stabilan tartja a geometriát. A kúpsugaras vizsgálat összefűzéssel (stitching) ø720 × 2600 mm méretig, a legyezősugaras vizsgálat ø1250 × 2300 mm méretig terjed. A manipulátorra legfeljebb 2700 × 1400 mm méretű minták helyezhetők.
Mit mutat a teljes minta vizsgálata
A CT-térfogat a legyártott állapotú alkatrész teljes belső és külső geometriáját tartalmazza. A porozitás, az üregek, a repedések és a zárványok 3D-ben, az alkatrészben elfoglalt helyükkel együtt jelennek meg. A mérnökök a térfogatot tetszőleges helyen és tetszőleges lerakási pálya mentén átmetszhetik, nem csupán néhány vágási síkban.
Mivel a vizsgálat a külső felületet is tartalmazza, a térfogat illeszthető a kész alkatrész CAD-modelljéhez. Így egy jelzést aszerint lehet osztályozni, hogy a végleges kontúron belül van-e, vagy olyan anyagban, amelyet a megmunkálás eltávolít. Ezáltal egyetlen kép a megmunkálási lépés felszabadítási döntésévé válik.
„Ügyfeleink egyetlen adatállományt szeretnének, amely egyszerre válaszol az épségre és a pozícióra” – teszi hozzá Lübbehüsen. „A teljes minta vizsgálata ezt az adatállományt adja a kezükbe, még mielőtt a költséges munka megkezdődne.”
A vizsgálat által felbontott részletek a mérettől, a falvastagságtól és a választott energiától függenek. Egy egy darabban vizsgált nagy előgyártmányon durvábbak a megjeleníthető jellemzők, mint egy kis, a forrás közelében vizsgált tartományon. Kis próbatestek és vizsgálati darabok finom porozitásához az RMCT10000-et a Royma laboratóriumi CT rendszerei egészítik ki.
| Megadott érték | RMCT10000 |
|---|---|
| Röntgenforrás | Lineáris gyorsító (LINAC) |
| Elektronenergia-opciók | 1, 2, 3, 4, 6 vagy 9 MeV |
| Acélátvilágítás | Legfeljebb 380 mm 9 MeV-nél |
| A vizsgálható legnagyobb minta | Legfeljebb 6000 × 6000 × 3000 mm |
| Minta a manipulátoron | Legfeljebb 2700 × 1400 mm |
| Kúpsugaras vizsgálat (összefűzött) | ø720 × 2600 mm |
| Legyezősugaras vizsgálat | ø1250 × 2300 mm |
| Maximális FDD | 4000 mm |
| Vezérelt tengelyek | Legfeljebb 6 |
| Főkeret | Gránit vagy öntöttvas |
Gyakorlati tudnivalók az első minősítési sorozathoz
Egy új gyártási program első darabjait legyártott állapotban vizsgálja meg, még mielőtt a feszültségmentesítést és a megmunkálást beütemeznék. Az átvételi előírás kritikus zónáit és jelzésosztályait előre határozza meg, hogy az eredményeket már az első vizsgálattól ezekhez mérve lehessen értékelni. Tartsa készenlétben a kész alkatrész CAD-modelljét, hogy minden jelzés helyét a végleges kontúrhoz képest lehessen meghatározni.
Az energiát az alkatrészen átmenő legvastagabb titánútvonalhoz válassza, ne az átlagos falvastagsághoz. Ha a program anyagvizsgálati célra kis próbatesteket is nyomtat, ezek egy részét laboratóriumi rendszeren vizsgálja meg nagyobb felbontással. A nyomtatott fémalkatrészek további vizsgálati feladatait az additív gyártási alkalmazások oldala ismerteti.
Tesztfelvételek elérhetők
A Royma Europe tesztvizsgálatot kínál ügyfelei titán additív alkatrészeire az RMCT10000-en, és segít a vizsgálati elrendezés meghatározásában az Ön alkatrészméreteihez. Kapcsolat: Jens Lübbehüsen, műszaki igazgató, Royma Europe, j.luebbehuesen@roymatek.eu, +49 1709782937 – www.roymatek.eu.
A Roymáról: a Royma Industrial CT ipari röntgen- és komputertomográfiás rendszereket fejleszt és gyárt, a 2D röntgentől a horizontális, gantry-s, síkbeli és inline CT-ig.
Royma Europe, Leibniz Universität Hannover – Institut für Produktentwicklung und Gerätebau, Gebäude 8143, An d. Universität 1, 30823 Garbsen, Németország.