Uygulama notu ·
RMCT10000, işlenmeden önce titanyum eklemeli imalat parçalarının tamamının BT taramasını sunar
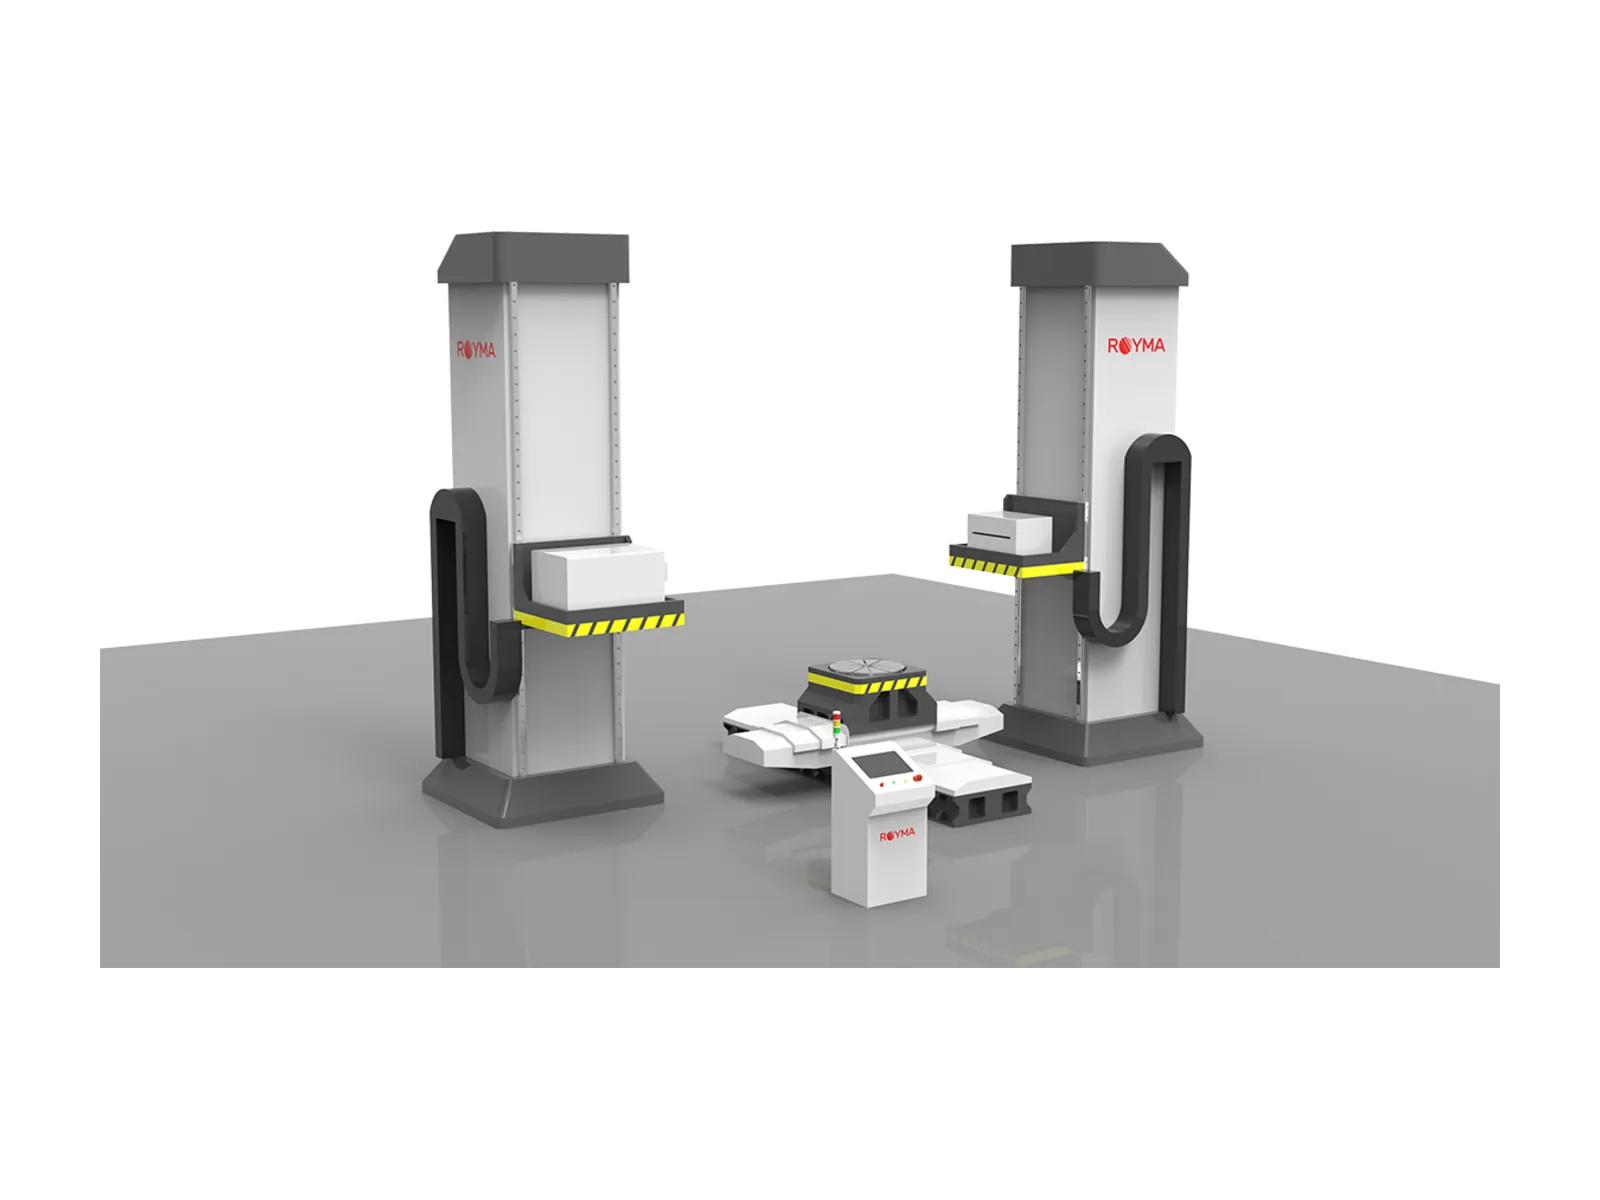
Royma RMCT10000, titanyum eklemeli imalat parçalarının tamamının BT taramasını, talaşlı işleme malzemeye erişimi ortadan kaldırmadan önce, henüz üretildiği haldeyken sunar. Lineer hızlandırıcı (LINAC) X-ışını kaynağı 9 MeV'ye kadar enerjilerde çalışır ve sistem 6000 × 6000 × 3000 mm'ye kadar numuneleri kabul eder; böylece büyük baskılı ham parçalar kesilmiş test numuneleri yerine tek parça olarak taranır.
Tel ark ve toz esaslı titanyum prosesleri Avrupa'da ve Kuzey Amerika'da araştırma aşamasından ticari nitelendirmeye doğru ilerlemektedir. Bu uygulama notu, eklemeli imalatla büyük titanyum parçalar üreten proses mühendisleri ve kalite sorumlularına yöneliktir. Talaşlı işlemeden önce numunenin tamamının bilgisayarlı tomografi (BT) taramasının neyi gösterdiğini ve RMCT10000'in bunun için nasıl yapılandırıldığını açıklar.
İç bütünlük, ilk kesimden önce belirlenir
Büyük bir eklemeli imalat titanyum parça, tezgâha ulaşmadan önce uzun saatlerce biriktirme ve pahalı malzeme barındırır. Üretim sırasında oluşan birleşme eksikliği boşlukları, gaz gözenekleri, çatlaklar ve kalıntılar parçanın içinde yer alır. Talaşlı işleme bunlardan bazılarını ancak maliyetin büyük bölümü zaten harcandığında ortaya çıkarır.
Üretildiği hal, içine bakmak için en uygun andır. Parça henüz tam talaş payına sahiptir ve şimdi bulunan bir bulgu, herhangi bir kesim başlamadan nihai geometriye göre değerlendirilebilir. 2B radyografi bir bulguyu gölge olarak gösterir ancak derinliğini göstermez; kesilmiş bir eşlik numunesi ise yalnızca kendisini tanımlar.
Büyük baskılı bir titanyum parça talaşlı işleme için serbest bırakılırken üç soru sürekli karşımıza çıkar:
- Bütünlük: Boşluk, gözeneklilik, çatlak veya kalıntı var mı ve hacim içinde nerede bulunuyorlar?
- Konum: Herhangi bir bulgu nihai işlenmiş konturun içinde mi yoksa yalnızca kaldırılacak malzemede mi yer alıyor?
- Tutarlılık: Uzun bir biriktirme yolu boyunca malzeme, sonunda da başlangıçtaki kadar sağlam mı?
Büyük baskılı ham parçalar için MeV enerjisi ve uzun geometri
RMCT10000, büyük ve yoğun bileşenler için bir LINAC kaynağını yatay bir BT düzeniyle birleştirir. Kaynak 1, 2, 3, 4, 6 veya 9 MeV elektron enerjileriyle sunulur. 9 MeV'de belirtilen penetrasyon, veri sayfasındaki referans malzeme olan çelikte 380 mm'ye kadardır.
“Eklemeli imalatla basılmış bir titanyum ham parça, işlemeden hemen önce en yüksek değere sahiptir ve tarama da tam bu aşamada yapılmalıdır” diyor Royma Europe Teknik Direktörü Jens Lübbehüsen. “RMCT10000, numunenin tamamını tek bir kurulumda tarar ve ilk takım parçaya temas etmeden önce iç yapıyı gösterir.”
Manipülatör, granit veya dökme demir ana gövde üzerinde altı adede kadar kontrollü eksenle çalışır. En fazla 4000 mm odak-dedektör mesafesi (FDD), uzun parçalar için yer bırakır ve uzun taramalar sırasında geometriyi stabil tutar. Konik ışınlı tarama, birleştirme (stitching) ile ø720 × 2600 mm'yi, yelpaze ışınlı tarama ise ø1250 × 2300 mm'yi kapsar. Manipülatör üzerine 2700 × 1400 mm'ye kadar numuneler yerleştirilebilir.
Numunenin tamamının taranması neyi gösterir?
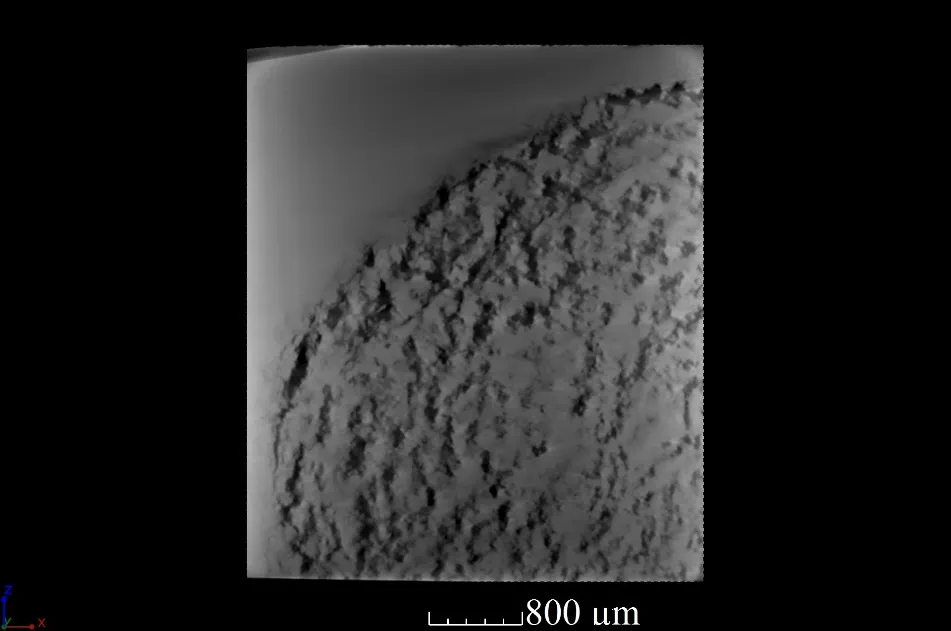
BT hacmi, üretildiği haliyle parçanın iç ve dış geometrisinin tamamını içerir. Gözenekler, boşluklar, çatlaklar ve kalıntılar parça içindeki konumlarıyla birlikte 3B olarak görünür. Mühendisler hacmi yalnızca birkaç kesit düzleminde değil, istedikleri her konumda ve her biriktirme yolu boyunca dilimleyebilir.
Tarama dış yüzeyi de içerdiğinden hacim, bitmiş parçanın CAD modeliyle hizalanabilir. Böylece bir bulgu, nihai konturun içinde mi yoksa işlemenin kaldıracağı malzemede mi yer aldığına göre sınıflandırılabilir. Bu da tek bir görüntüyü işleme adımı için bir onay kararına dönüştürür.
“Müşterilerimiz sağlamlık ve konum sorusunu birlikte yanıtlayan tek bir veri seti istiyor” diye ekliyor Lübbehüsen. “Numunenin tamamını taramak, pahalı işlem başlamadan önce onlara bu veri setini sunar.”
Taramanın çözümleyebildiği ayrıntı; parça boyutuna, et kalınlığına ve seçilen enerjiye bağlıdır. Tek parça halinde taranan büyük bir ham parça, kaynağa yakın taranan küçük bir bölgeye göre daha kaba özellikler gösterir. Küçük kuponlar ve test parçalarındaki ince gözenekler için Royma Laboratuvar BT sistemleri RMCT10000'i tamamlar.
| Belirtilen değer | RMCT10000 |
|---|---|
| X-ışını kaynağı | Doğrusal hızlandırıcı (LINAC) |
| Elektron enerjisi seçenekleri | 1, 2, 3, 4, 6 veya 9 MeV |
| Çelik penetrasyonu | 9 MeV'de 380 mm'ye kadar |
| Taranabilen en büyük numune | 6000 × 6000 × 3000 mm'ye kadar |
| Manipülatör üzerindeki numune | 2700 × 1400 mm'ye kadar |
| Konik ışınlı tarama (birleştirmeli) | ø720 × 2600 mm |
| Yelpaze ışınlı tarama | ø1250 × 2300 mm |
| Maksimum FDD | 4000 mm |
| Kontrollü eksenler | 6'ya kadar |
| Ana gövde | Granit veya dökme demir |
İlk kalifikasyon serisi için pratik notlar
Yeni bir üretim programının ilk parçalarını, gerilim giderme ve işleme planlanmadan önce, üretildiği haliyle tarayın. Kabul şartnamenizdeki kritik bölgeleri ve bulgu sınıflarını önceden tanımlayın; böylece sonuçlar ilk taramadan itibaren bunlara göre değerlendirilir. Her bulgunun nihai kontura göre konumlandırılabilmesi için bitmiş parçanın CAD modelini hazır bulundurun.
Enerjiyi ortalama et kalınlığına göre değil, parçadan geçen en kalın titanyum yoluna göre seçin. Programda malzeme testi için küçük kuponlar da basılıyorsa, bunlardan bir seçkiyi laboratuvar sisteminde daha yüksek çözünürlükle tarayın. Basılı metal parçalar için daha fazla muayene görevi eklemeli imalat uygulamaları sayfasında açıklanmaktadır.
Test taramaları mevcuttur
Royma Europe, müşterilerin titanyum eklemeli imalat parçaları için RMCT10000 üzerinde test taramaları sunar ve parça boyutlarınıza uygun tarama kurulumunun belirlenmesine yardımcı olur. İletişim: Jens Lübbehüsen, Teknik Direktör, Royma Europe, j.luebbehuesen@roymatek.eu, +49 1709782937 – www.roymatek.eu.
Royma hakkında: Royma Industrial CT, 2B X-ışınından yatay, portal (gantry), planar ve hat içi BT'ye kadar endüstriyel X-ışını ve bilgisayarlı tomografi sistemleri geliştirir ve üretir.
Royma Europe, Leibniz Universität Hannover – Institut für Produktentwicklung und Gerätebau, Gebäude 8143, An d. Universität 1, 30823 Garbsen, Almanya.