Anwendungsbericht ·
Die RMCT10000 liefert einen CT-Scan der gesamten Probe für additiv gefertigte Titanteile vor der Bearbeitung
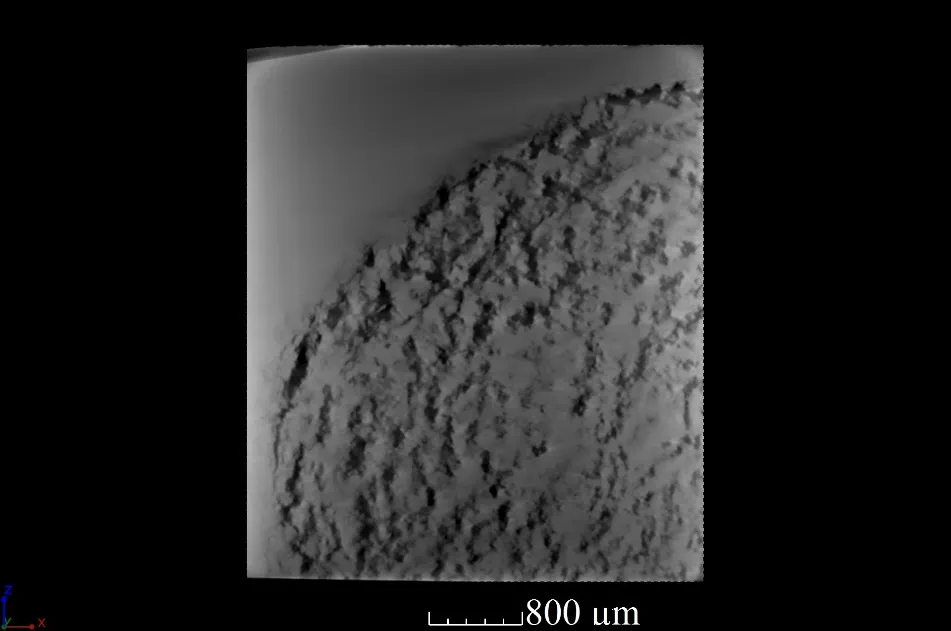
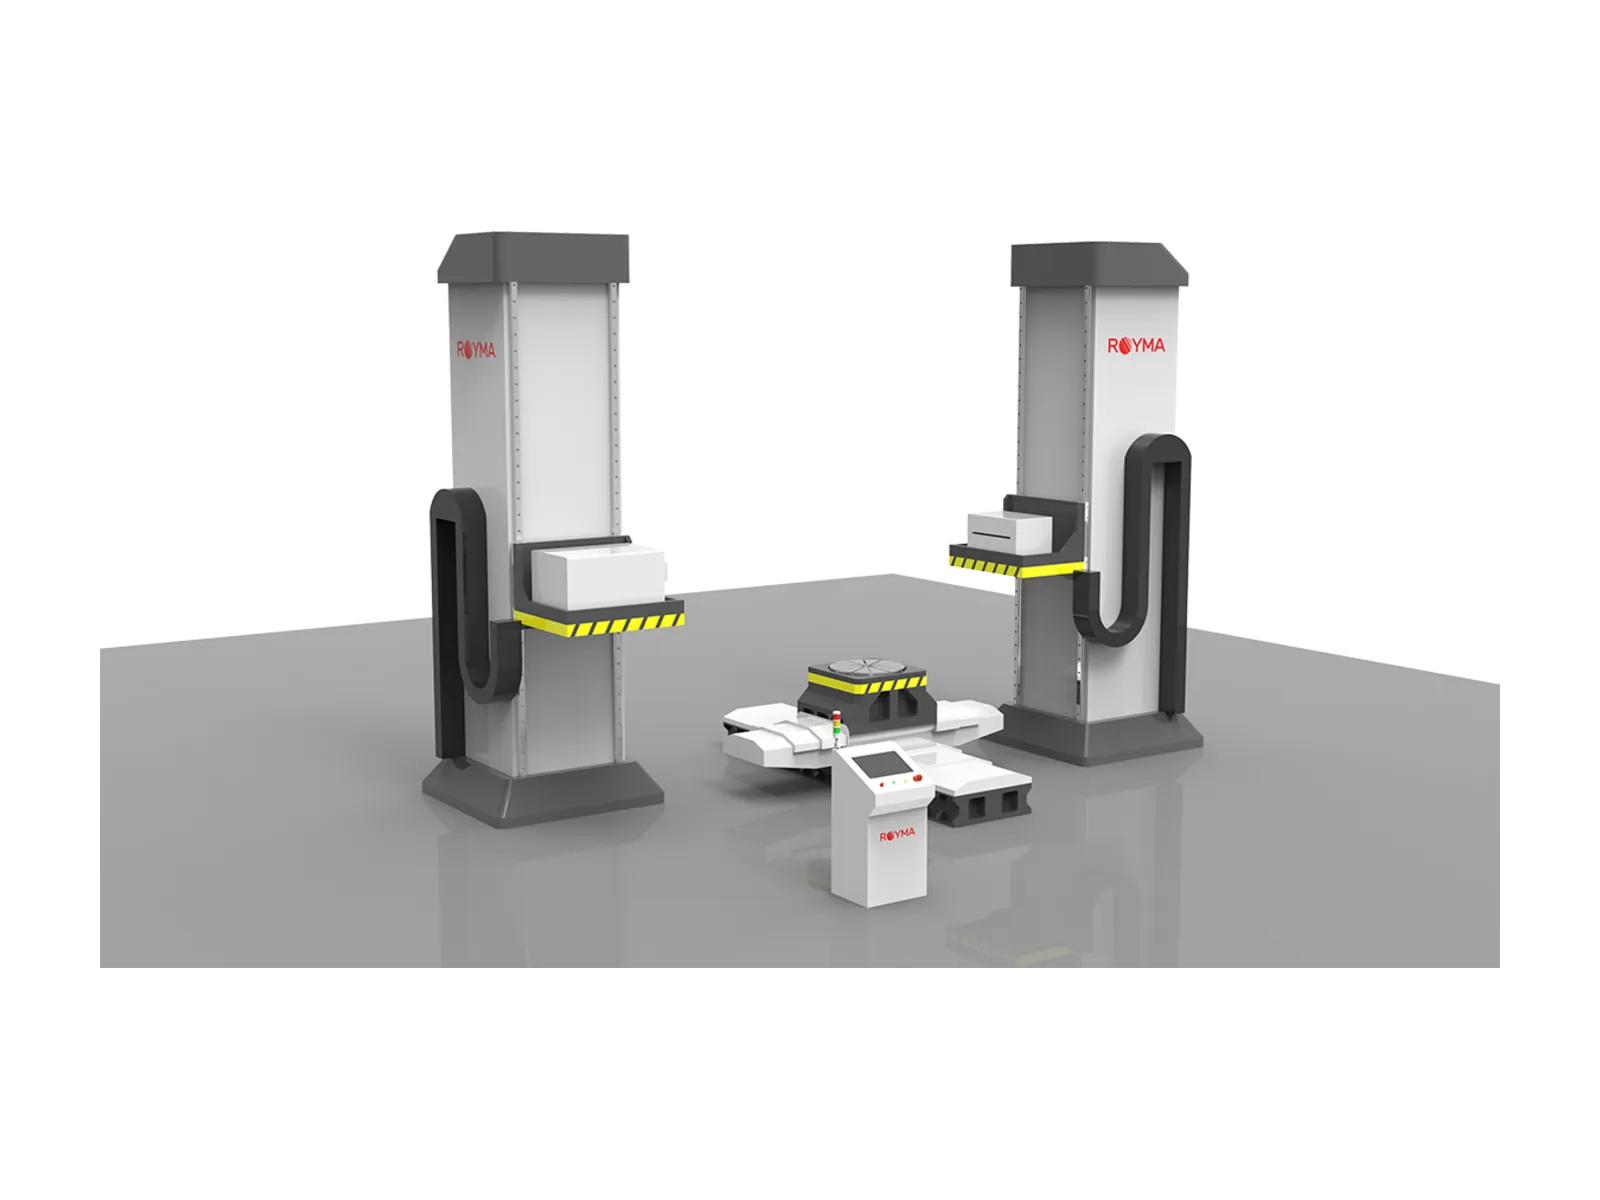
Die Royma RMCT10000 liefert einen CT-Scan der gesamten Probe für additiv gefertigte Titanteile, solange sie sich noch im Zustand direkt nach dem Bauprozess befinden, bevor die Bearbeitung den Zugang zum Material nimmt. Die Röntgenquelle des Systems, ein Linearbeschleuniger (LINAC), arbeitet mit Energien bis 9 MeV, und das System nimmt Proben bis 6000 × 6000 × 3000 mm auf. Große gedruckte Rohlinge werden daher in einem Stück gescannt und nicht als herausgetrennte Probekörper.
Drahtlichtbogen- und pulverbasierte Titanverfahren bewegen sich in Europa und Nordamerika von der Forschung in Richtung kommerzieller Qualifizierung. Diese Anwendungsbeschreibung richtet sich an Prozessingenieure und Qualitätsverantwortliche, die große Titanteile additiv fertigen. Sie beschreibt, was ein Computertomographie-Scan (CT) der gesamten Probe vor der Bearbeitung zeigt und wie die RMCT10000 dafür eingerichtet wird.
Die innere Qualität entscheidet sich vor dem ersten Schnitt
Ein großes additiv gefertigtes Titanteil enthält viele Stunden Materialauftrag und teures Material, bevor es die Werkzeugmaschine erreicht. Bindefehler (Lack-of-Fusion), Gasporosität, Risse und Einschlüsse, die während des Bauprozesses entstanden sind, liegen im Inneren des Teils. Die Bearbeitung legt einige davon erst frei, wenn der größte Teil der Kosten bereits angefallen ist.
Der Zustand direkt nach dem Bauprozess ist der beste Zeitpunkt, um ins Innere zu schauen. Das Teil hat noch sein volles Aufmaß, und eine jetzt gefundene Anzeige lässt sich vor Beginn jeder Zerspanung gegen die Endgeometrie bewerten. Eine 2D-Durchstrahlungsaufnahme zeigt eine Anzeige als Schatten, aber nicht ihre Tiefe, und ein aufgeschnittener Begleitprobekörper beschreibt nur den Probekörper selbst.
Drei Fragen stellen sich immer wieder, wenn ein großes gedrucktes Titanteil zur Bearbeitung freigegeben wird:
- Innere Qualität: Gibt es Lufteinschlüsse, Porosität, Risse oder Einschlüsse, und wo liegen sie im Volumen?
- Lage: Liegt eine Anzeige innerhalb der finalen Fertigkontur oder nur in Material, das abgetragen wird?
- Gleichmäßigkeit: Ist das Material entlang eines langen Auftragspfads am Ende ebenso fehlerfrei wie am Anfang?
MeV-Energie und lange Geometrie für große gedruckte Rohlinge
Die RMCT10000 kombiniert eine LINAC-Quelle mit einem horizontalen CT-Aufbau für große, dichte Bauteile. Die Quelle ist mit Elektronenenergien von 1, 2, 3, 4, 6 oder 9 MeV erhältlich. Bei 9 MeV beträgt die angegebene Durchdringbarkeit bis zu 380 mm Stahl, dem Referenzmaterial im Datenblatt.
„Ein gedruckter Titan-Rohling hat unmittelbar vor der Bearbeitung den größten Wert, und genau dann sollte der Scan erfolgen“, sagt Jens Lübbehüsen, Technical Director bei Royma Europe. „Die RMCT10000 scannt die gesamte Probe in einer Aufspannung und zeigt das Innere, bevor das erste Werkzeug es berührt.“
Der Probentisch arbeitet mit bis zu sechs gesteuerten Achsen auf einem Hauptrahmen aus Granit oder Gusseisen. Ein maximaler Fokus-Detektor-Abstand (FDD) von 4000 mm bietet Platz für lange Teile und hält die Geometrie bei langen Scans stabil. Der Kegelstrahl-Scan deckt mit Stitching ø720 × 2600 mm ab, der Fächerstrahl-Scan ø1250 × 2300 mm. Proben bis 2700 × 1400 mm können auf dem Probentisch platziert werden.
Was der Scan der gesamten Probe zeigt
Das CT-Volumen enthält die vollständige innere und äußere Geometrie des Teils im Zustand direkt nach dem Bauprozess. Porosität, Lufteinschlüsse, Risse und Einschlüsse erscheinen im 3D Bild mit ihrer Position im Teil. Ingenieure können das Volumen an jeder beliebigen Position und entlang jedes Auftragspfads schneiden, nicht nur an einigen wenigen Schnittebenen.
Da der Scan die äußere Oberfläche enthält, lässt sich das Volumen am CAD-Modell des Fertigteils ausrichten. Eine Anzeige kann dann danach eingestuft werden, ob sie innerhalb der finalen Kontur oder in Material liegt, das die Bearbeitung abträgt. Aus einem einzelnen Bild wird so eine Freigabeentscheidung für den Bearbeitungsschritt.
„Unsere Kunden wünschen sich einen Datensatz, der Qualität und Lage gemeinsam beantwortet“, ergänzt Lübbehüsen. „Der Scan der gesamten Probe liefert ihnen diesen Datensatz, bevor die teure Arbeit beginnt.“
Der Detailgrad, den der Scan auflöst, hängt von Teilegröße, Wandstärke und der gewählten Energie ab. Ein großer Rohling, der in einem Stück gescannt wird, zeigt gröbere Merkmale als ein kleiner Bereich, der nahe an der Röntgenquelle gescannt wird. Für feine Porosität in kleinen Probekörpern und Testteilen ergänzen die Royma Labor-CT-Systeme die RMCT10000.
| Angegebener Wert | RMCT10000 |
|---|---|
| Röntgenquelle | Linearbeschleuniger (LINAC) |
| Optionen für die Elektronenenergie | 1, 2, 3, 4, 6 oder 9 MeV |
| Durchdringbarkeit von Stahl | Bis zu 380 mm bei 9 MeV |
| Größte scanbare Probe | Bis zu 6000 × 6000 × 3000 mm |
| Probe auf dem Probentisch | Bis zu 2700 × 1400 mm |
| Kegelstrahl-Scan (Stitching) | ø720 × 2600 mm |
| Fächerstrahl-Scan | ø1250 × 2300 mm |
| Maximaler FDD | 4000 mm |
| Gesteuerte Achsen | Bis zu 6 |
| Hauptrahmen | Granit oder Gusseisen |
Praktische Hinweise für eine erste Qualifizierungsserie
Scannen Sie die ersten Teile eines neuen Bauprogramms im As-built-Zustand, bevor Spannungsarmglühen und Bearbeitung eingeplant werden. Legen Sie vorab die kritischen Zonen und die Indikationsklassen Ihrer Abnahmespezifikation fest, damit die Ergebnisse von Beginn an dagegen bewertet werden. Halten Sie das CAD-Modell des fertigen Teils bereit, damit jede Indikation gegen die Endkontur lokalisiert werden kann.
Wählen Sie die Energie nach dem dicksten Titanweg durch das Teil, nicht nach der durchschnittlichen Wandstärke. Wenn in einem Programm zusätzlich kleine Probekörper für die Materialprüfung gedruckt werden, scannen Sie eine Auswahl davon mit höherer Auflösung an einem Labor-System. Weitere Inspektionsaufgaben für gedruckte Metallteile finden Sie auf der Seite Anwendungen in der Additiven Fertigung.
Testscans verfügbar
Royma Europe bietet Test-Scans von Titan-Teilen aus der Additiven Fertigung Ihrer Kunden auf der RMCT10000 an und unterstützt Sie bei der Festlegung des Scan-Aufbaus für Ihre Teilegrößen. Kontakt: Jens Lübbehüsen, Technical Director, Royma Europe, j.luebbehuesen@roymatek.eu, +49 1709782937 – www.roymatek.eu.
Über Royma: Royma Industrial CT entwickelt und baut industrielle Röntgen- und Computertomographie-Systeme, von der 2D Röntgenprüfung bis zu Horizontal-, Gantry-, Planar- und Inline CT.
Royma Europe, Leibniz Universität Hannover – Institut für Produktentwicklung und Gerätebau, Gebäude 8143, An d. Universität 1, 30823 Garbsen, Deutschland.