Note d'application ·
Le RMCT10000 réalise un scan CT de l’échantillon entier pour les pièces en titane issues de la fabrication additive avant usinage
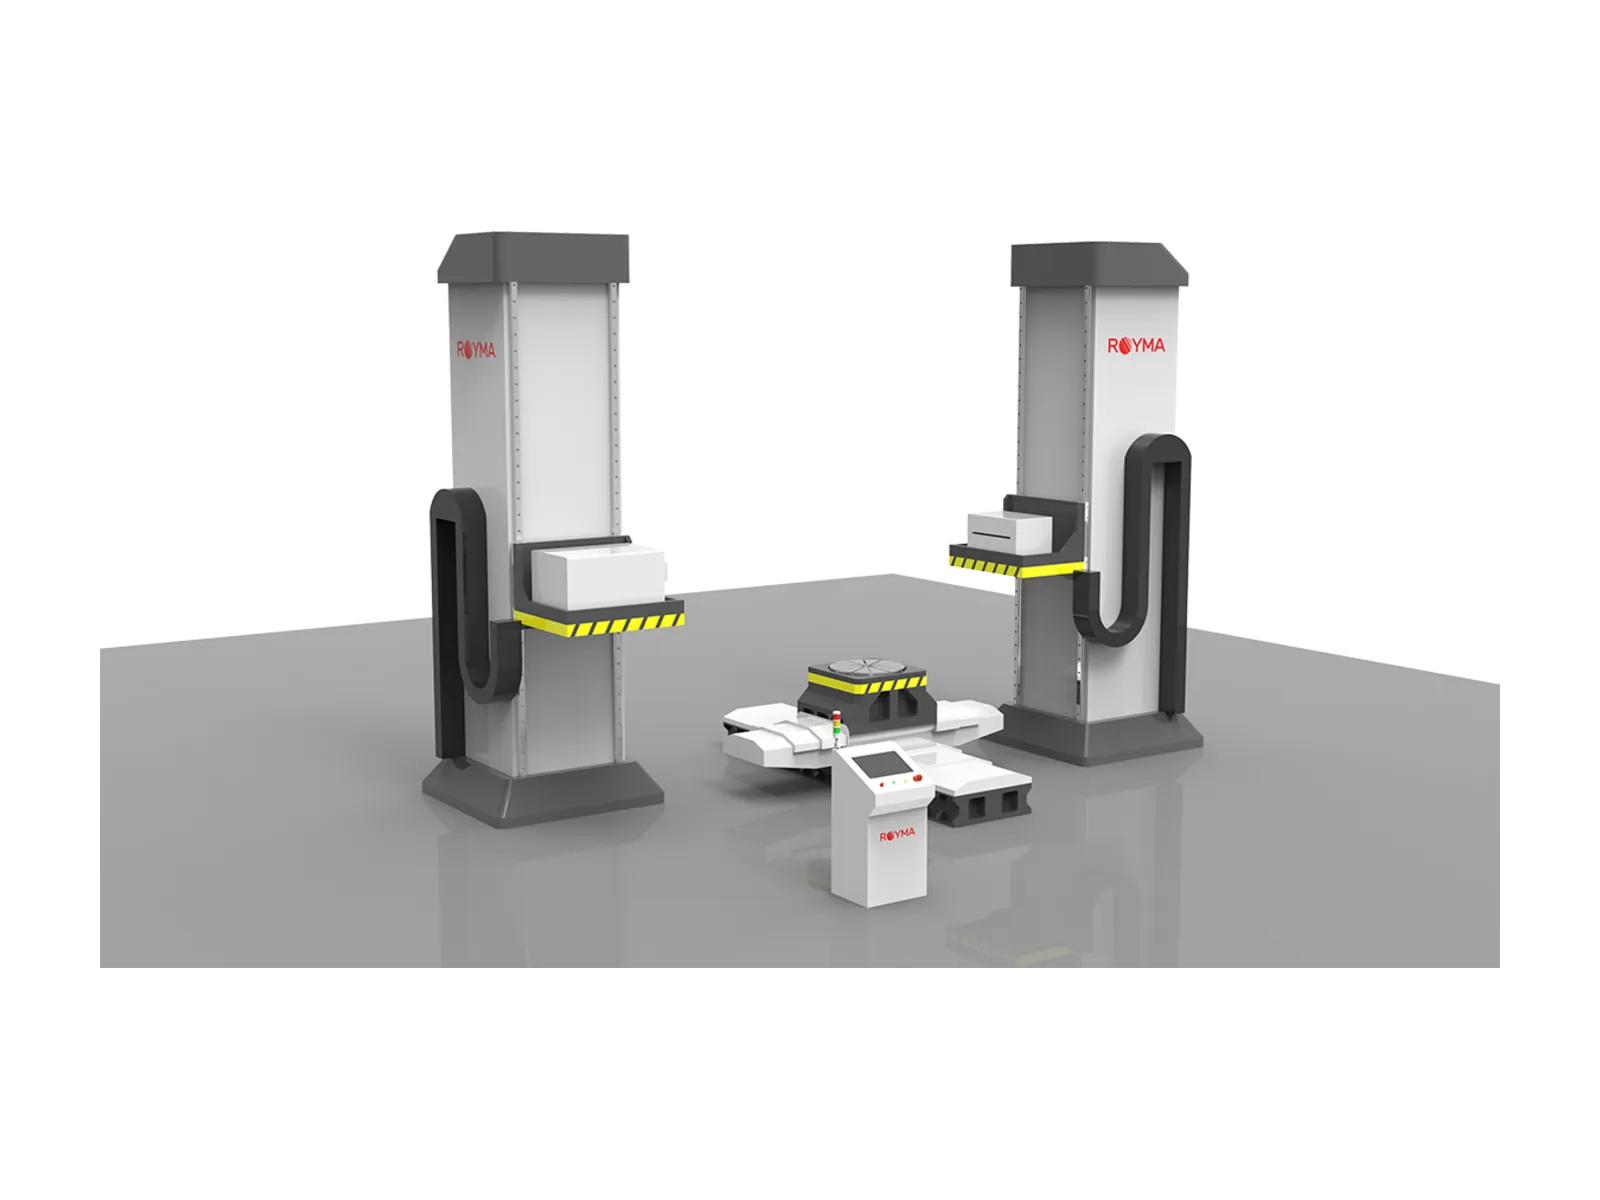
Le Royma RMCT10000 réalise un scan CT de l’échantillon entier pour des pièces additives en titane encore à l’état brut de fabrication, avant que l’usinage ne supprime l’accès à la matière. Sa source de rayons X à accélérateur linéaire (LINAC) fonctionne à des énergies allant jusqu’à 9 MeV, et le système accepte des échantillons jusqu’à 6000 × 6000 × 3000 mm ; de grandes ébauches imprimées sont ainsi scannées en une seule pièce, et non sous forme d’éprouvettes découpées.
Les procédés titane de type fil-arc et à base de poudre passent de la recherche à la qualification commerciale en Europe et en Amérique du Nord. Cette note d’application s’adresse aux ingénieurs process et aux responsables qualité qui produisent de grandes pièces en titane par fabrication additive. Elle décrit ce que montre un scan de tomographie assistée par ordinateur (CT) de l’échantillon entier avant usinage, et comment le RMCT10000 est configuré à cet effet.
La santé interne se décide avant la première coupe
Une grande pièce en titane issue de la fabrication additive représente de nombreuses heures de dépôt et une matière coûteuse avant d’arriver sur la machine-outil. Les manques de fusion, la porosité gazeuse, les fissures et les inclusions formés pendant la fabrication se trouvent à l’intérieur de la pièce. L’usinage n’en révèle certains que lorsque l’essentiel du coût est déjà engagé.
L’état brut de fabrication est le meilleur moment pour regarder à l’intérieur. La pièce dispose encore de toute sa surépaisseur, et une indication détectée à ce stade peut être évaluée par rapport à la géométrie finale avant toute coupe. Une radiographie 2D montre une indication comme une ombre, mais pas sa profondeur, et une éprouvette témoin découpée ne décrit que l’éprouvette elle-même.
Trois questions reviennent lorsqu’une grande pièce imprimée en titane est libérée pour l’usinage :
- Santé matière : y a-t-il des vides, de la porosité, des fissures ou des inclusions, et où se situent-ils dans le volume ?
- Position : une indication se trouve-t-elle à l’intérieur du contour usiné final ou seulement dans la matière qui sera enlevée ?
- Constance : la matière, le long d’un long trajet de dépôt, est-elle aussi saine à la fin qu’au début ?
Énergie en MeV et géométrie allongée pour de grandes ébauches imprimées
Le RMCT10000 associe une source LINAC à une configuration CT horizontale pour des composants grands et denses. La source est disponible avec des énergies d’électrons de 1, 2, 3, 4, 6 ou 9 MeV. À 9 MeV, la pénétration indiquée atteint 380 mm d’acier, le matériau de référence de la fiche technique.
« Une ébauche en titane imprimée a le plus de valeur juste avant l'usinage, et c'est à ce moment qu'il faut la scanner », explique Jens Lübbehüsen, directeur technique de Royma Europe. « Le RMCT10000 scanne l'échantillon entier en un seul montage et montre l'intérieur avant que le premier outil n'ait touché la pièce. »
Le manipulateur fonctionne avec jusqu'à six axes pilotés sur un bâti principal en granit ou en fonte. Une distance foyer-détecteur (FDD) maximale de 4000 mm laisse la place pour des pièces longues et maintient la stabilité de la géométrie pendant les longs scans. Le scan en faisceau conique couvre ø720 × 2600 mm avec assemblage (stitching), et le scan en faisceau en éventail couvre ø1250 × 2300 mm. Des échantillons jusqu'à 2700 × 1400 mm peuvent être placés sur le manipulateur.
Ce que montre le scan de l'échantillon entier
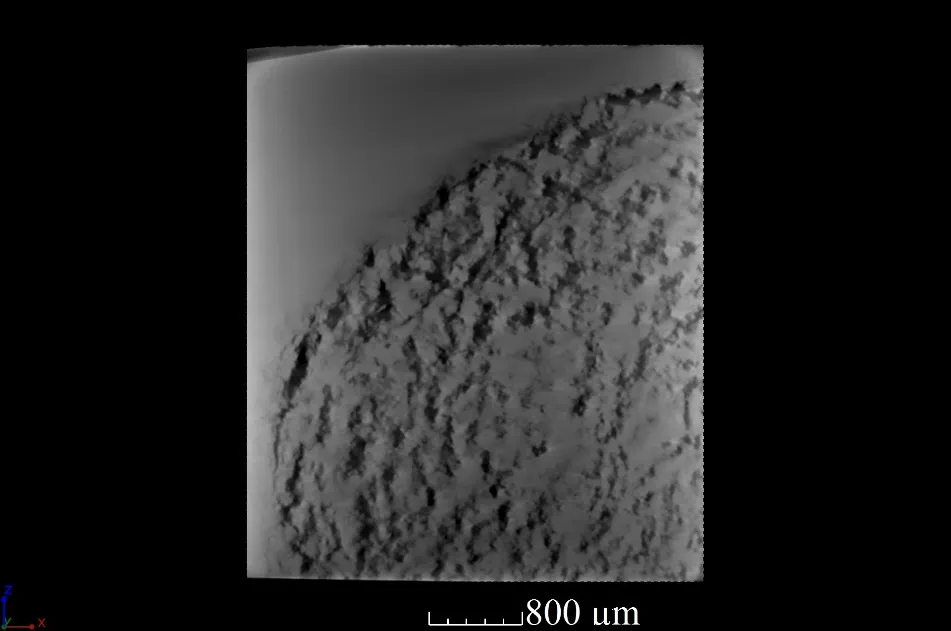
Le volume CT contient la géométrie interne et externe complète de la pièce à l'état brut de fabrication. Les porosités, cavités, fissures et inclusions apparaissent en 3D avec leur position dans la pièce. Les ingénieurs peuvent découper le volume à n'importe quelle position et le long de n'importe quel trajet de dépôt, et pas seulement selon quelques plans de coupe.
Comme le scan contient la surface extérieure, le volume peut être recalé sur le modèle CAO de la pièce finie. Une indication peut alors être classée selon qu'elle se situe à l'intérieur du contour final ou dans de la matière que l'usinage enlèvera. Une simple image devient ainsi une décision de libération pour l'étape d'usinage.
« Nos clients veulent un seul jeu de données qui réponde à la fois à la question de la santé matière et à celle de la position », ajoute M. Lübbehüsen. « Le scan de l'échantillon entier leur fournit ce jeu de données avant que le travail coûteux ne commence. »
Le niveau de détail résolu par le scan dépend de la taille de la pièce, de l'épaisseur de paroi et de l'énergie choisie. Une grande ébauche scannée d'un seul tenant montre des détails plus grossiers qu'une petite zone scannée près de la source. Pour les porosités fines dans de petites éprouvettes et pièces d'essai, les systèmes Laboratory CT de Royma complètent le RMCT10000.
| Valeur indiquée | RMCT10000 |
|---|---|
| Source de rayons X | Accélérateur linéaire (LINAC) |
| Énergies d'électrons disponibles | 1, 2, 3, 4, 6 ou 9 MeV |
| Pénétration dans l'acier | Jusqu'à 380 mm à 9 MeV |
| Plus grand échantillon pouvant être scanné | Jusqu'à 6000 × 6000 × 3000 mm |
| Échantillon sur le manipulateur | Jusqu'à 2700 × 1400 mm |
| Scan en faisceau conique (assemblé) | ø720 × 2600 mm |
| Scan en faisceau en éventail | ø1250 × 2300 mm |
| FDD maximale | 4000 mm |
| Axes pilotés | Jusqu'à 6 |
| Bâti principal | Granit ou fonte |
Conseils pratiques pour une première série de qualification
Scannez les premières pièces d'un nouveau programme de fabrication à l'état brut, avant que la détente des contraintes et l'usinage ne soient planifiés. Définissez au préalable les zones critiques et les classes d'indications de votre cahier des charges de réception, afin que les résultats soient lus en regard de ceux-ci dès le premier scan. Gardez à disposition le modèle CAO de la pièce finie, afin que chaque indication soit localisée par rapport au contour final.
Choisissez l'énergie en fonction du trajet de titane le plus épais à travers la pièce, et non de la paroi moyenne. Lorsqu'un programme imprime aussi de petites éprouvettes pour les essais matière, scannez-en une sélection à plus haute résolution sur un système de laboratoire. D'autres tâches de contrôle pour les pièces métalliques imprimées sont décrites sur la page des applications de fabrication additive.
Scans d’essai disponibles
Royma Europe propose des scans d'essai de pièces additives en titane de clients sur le RMCT10000, ainsi qu'une aide pour définir le montage de scan adapté à la taille de vos pièces. Contact : Jens Lübbehüsen, directeur technique, Royma Europe, j.luebbehuesen@roymatek.eu, +49 1709782937 – www.roymatek.eu.
À propos de Royma : Royma Industrial CT développe et construit des systèmes industriels de radiographie et de tomographie assistée par ordinateur, de la radiographie 2D à la CT horizontale, à portique, planaire et en ligne.
Royma Europe, Leibniz Universität Hannover – Institut für Produktentwicklung und Gerätebau, Gebäude 8143, An d. Universität 1, 30823 Garbsen, Allemagne.