Alkalmazási jegyzet ·
Modulszintű CT gigagyári modul- és csomaggyártó sorokhoz: ragasztófedettség, gyűjtősínek és cellapozíció gyártósori sebességgel
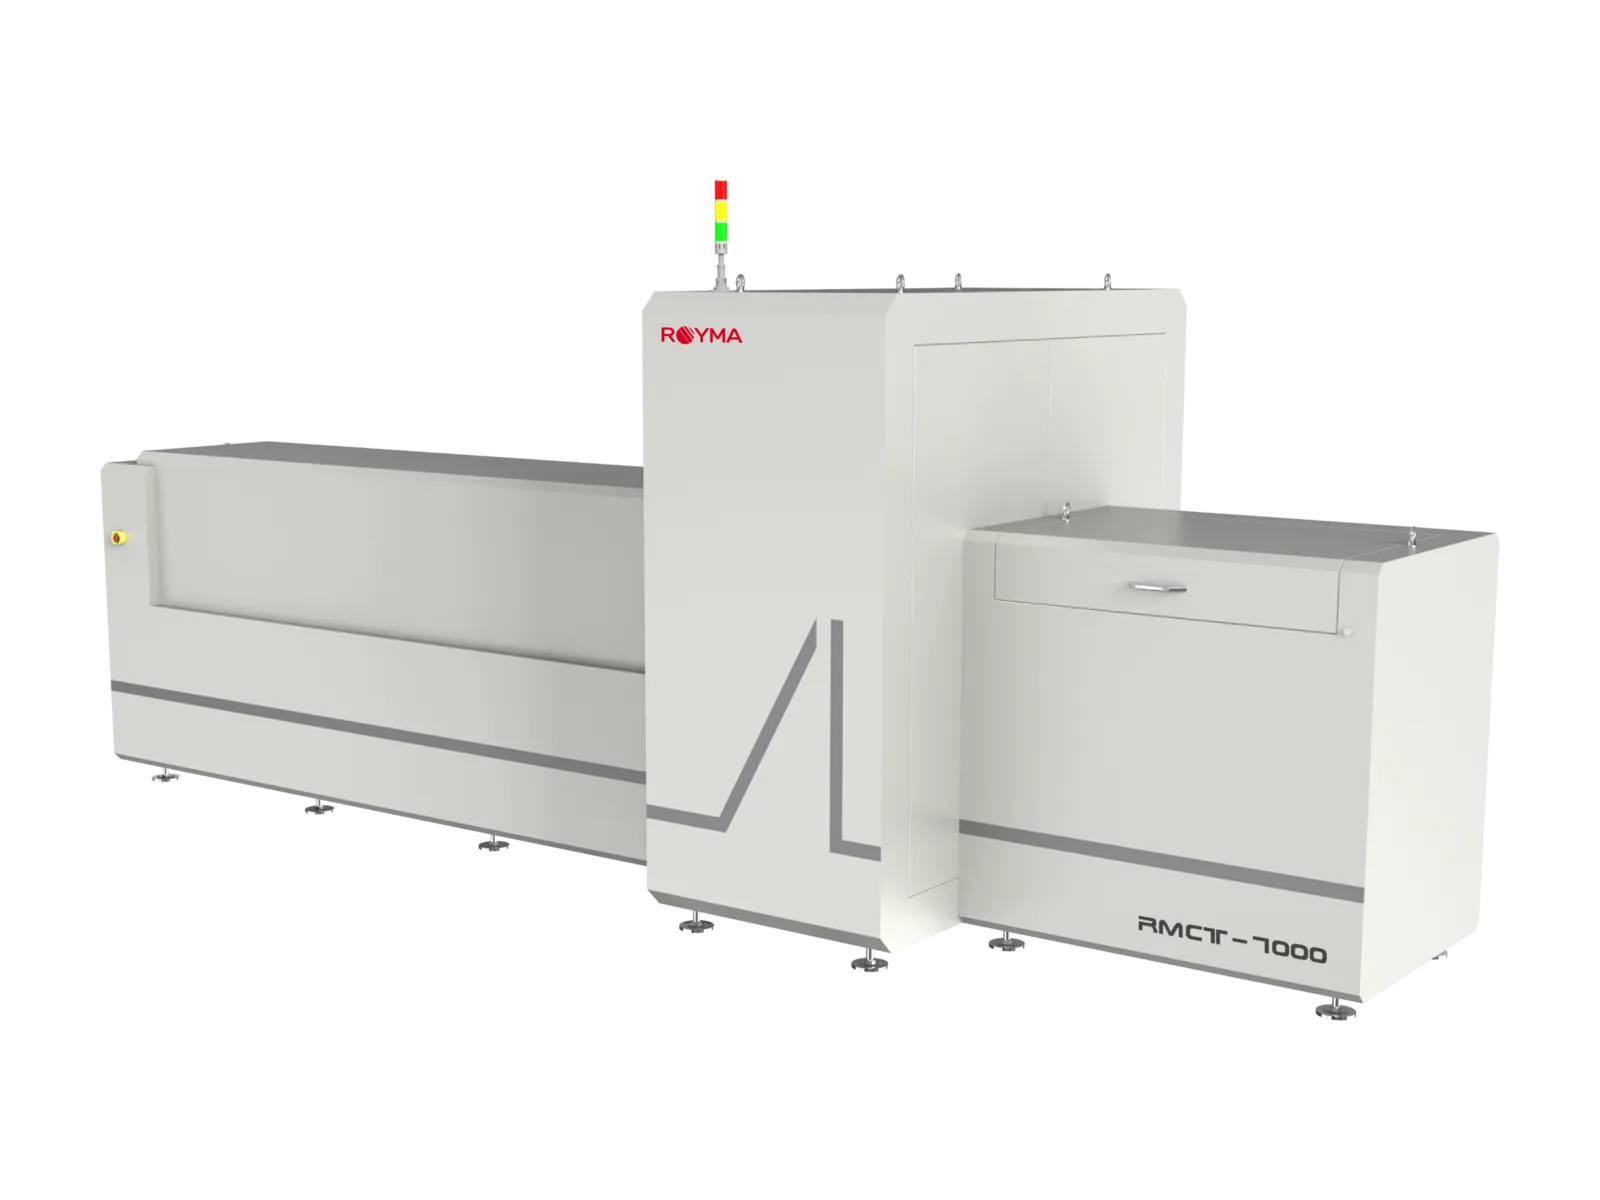
A Royma Industrial CT teljes akkumulátormodulokat és csomag-részegységeket vizsgál komputertomográfiával (CT), egyetlen modul felvágása nélkül. Az RMCT7000 portálos CT at-line vagy inline üzemben működik, és a nagyméretű munkadarabokhoz készült kivitelében legfeljebb 1010 × 1980 mm méretű és 300 kg tömegű alkatrészeket fogad, legfeljebb 450 kV-tal. Sűrűbb csomagszerkezetekhez az RMCT6000D azonos alkatrészméret mellett 600 kV-ig bővíti a tartományt.
Ez az alkalmazási ismertető az akkumulátor-modul- és csomaggyártó sorok minőségbiztosítási és folyamatmérnökeinek, valamint az autóipari gyártók akkumulátor-fejlesztő csapatainak szól. Bemutatja, mit mutat a modulszintű CT, melyik gép melyik feladathoz illik, és hogyan vihető a CT a minősítéstől a gyártósorra.
A CT megmutatja, mi záródik be a modulban
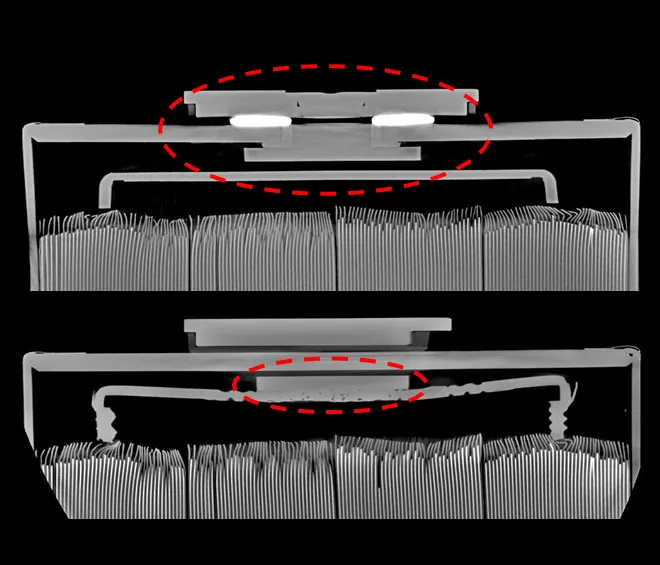
Sok modulhiba csak azután jelenik meg, hogy a cellákat beragasztották, behegesztették és lefedték. Kívülről a modul késznek tűnik. Belül négy kérdés dönti el, hogy hibátlan-e:
- Ragasztó: teljes-e a ragasztó a cellák és a hűtőlap között, és hol vannak hézagok?
- Gyűjtősín-hegesztések: megvan-e minden hegesztés és helyesen helyezkedik-e el, a más alkatrészek alatt rejtettek is?
- Cellapozíció: minden cella ott van-e, ahol a modul CAD-modellje előírja, dőlés és eltolódás nélkül?
- Idegen tárgyak: maradt-e bármi a belsejében, az akkumulátor-menedzsment területén is?
A 2D röntgen a modul minden rétegét egyetlen képre vetíti, így a ragasztóhézag és egy átfedő alkatrész ugyanúgy nézhet ki. A roncsolásos bontás egy modulra ad választ, és tönkreteszi azt. A CT 3D-ben válaszol minden egyes beolvasott modulra, a modul pedig sértetlen marad.
Az RMCT7000 fektetve tartja a modult
Az akkumulátormodul hosszú, nehéz és lapos. Az RMCT7000 portálos CT: az alkatrész nyugszik, miközben a röntgenforrás és a detektor kering körülötte. A modult úgy mérik, ahogy a soron fekszik, magas rögzítők és forgóasztal nélkül.
A szabványos at-line és inline konfiguráció 200 kV-os zárt mikrofókuszú forrást használ, 150 W teljesítménnyel, 3072 × 3072 pixeles síkpaneles detektorral, 139 µm-es pixelmérettel. Legfeljebb 2000 × 420 × 160 mm méretű mintákat fogad, a hossz inline gépekhez adaptálható. A mérési pontosság 35 µm, a tárgy vastagságától és anyagától függően. Teljes modulokhoz és nehezebb részegységekhez a nagyméretű munkadarabokhoz készült kivitel 180, 200, 225, 300 vagy 450 kV-ot kínál legfeljebb 1010 × 1980 mm méretű és 300 kg tömegű alkatrészekhez.
A gép körpályás, szegmentált és korlátozott szögtartományú letapogatást kínál 3D adatokhoz, valamint gyors 2D üzemmódot gyors ellenőrzésekhez. Az üzemmódot vizsgálati feladatonként választhatja meg, a mérési idő és a képminőség egyensúlyát az igényeihez igazítva.
„Az egész modul CT-vizsgálata megmutatja a modulgyártónak, mi van egy lezárt egységben – a ragasztót, a hegesztéseket és a cellapozíciót egyetlen adathalmazban” – mondja Szabó Gábor (Gabor Szabo), a Royma Europe európai értékesítési igazgatója.
Az adatokból cellánként megfelelt/nem felelt meg eredmény lesz
A ragasztóvizsgálathoz az RMCT7000 szoftvere automatikusan kiértékeli a ragasztott felületet. Minden cellára fedettségi százalékot ad meg, és az Ön által megadott határérték alapján minden cellát megfelelőnek vagy nem megfelelőnek minősít. A cellapozíciót és a cellák távolságát a modul CAD-modelljéhez hasonlítja. A modulba nem tartozó tárgyakat a térfogatban megjelöli.
Az eredmény három, a minőségmérnök által azonnal felhasználható dolog: cellánkénti fedettségi térkép, a névleges értékhez viszonyított pozícióellenőrzés és az idegen tárgyak listája. Mivel ezek számértékek, visszavezethetők az adagolási, préselési és hegesztési paraméterekre.
Az RMCT6000D a sűrűbb csomagszerkezeteket is átvilágítja
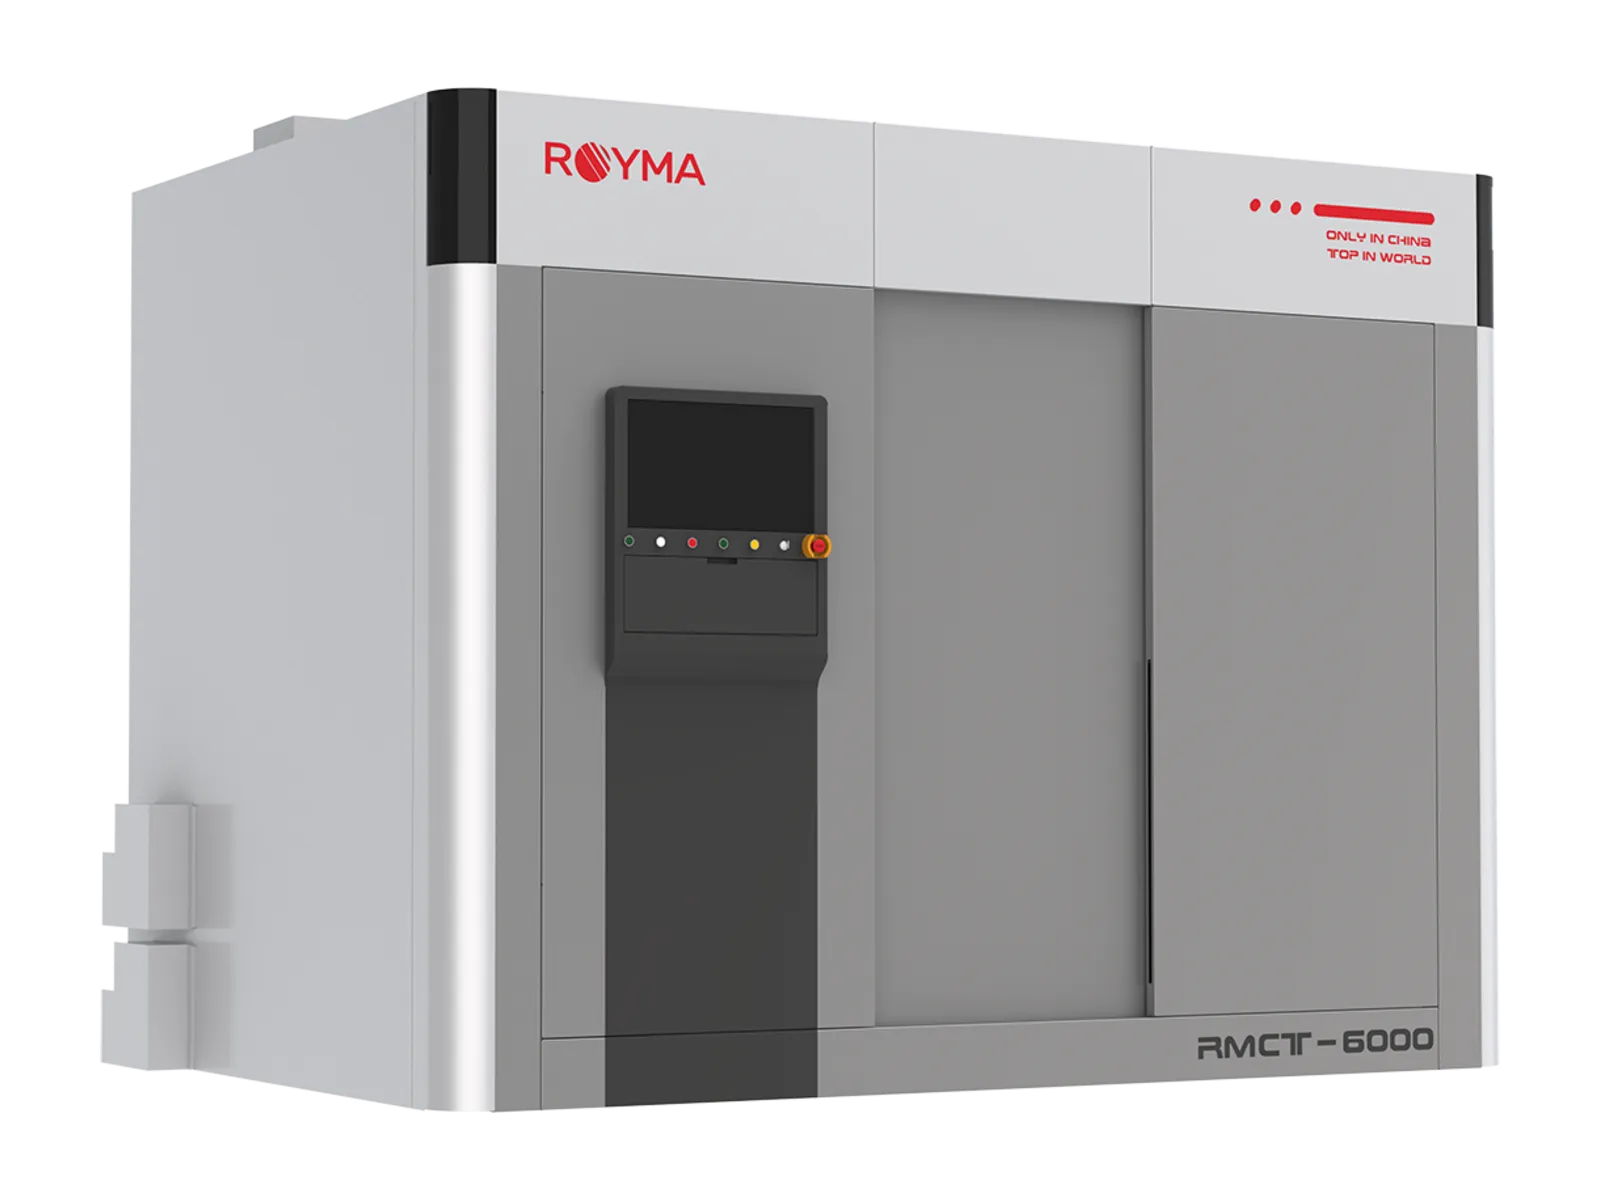
A modulvizsgálat elsősorban áthatolási feladat. A sugárnak át kell haladnia az alumínium házakon, a cellaburkolatokon, a gyűjtősíneken és a hűtőlapokon. Ahol a csomag-részegység sűrűbb, mint amit az RMCT7000 tartománya lefed, ott az RMCT6000D 225 és 600 kV közötti minifókuszú forrást használ. Legfeljebb 1010 × 1980 mm méretű és 300 kg tömegű alkatrészeket fogad, ami megegyezik az RMCT7000 nagyméretű munkadarabokhoz készült kivitelének maximális alkatrészméretével.
| Gép és konfiguráció | Röntgenforrás | Maximális alkatrész | További megadott adatok |
|---|---|---|---|
| RMCT7000, szabványos at-line / inline | Zárt mikrofókuszú, 200 kV, 150 W | 2000 × 420 × 160 mm, a hossz inline üzemhez adaptálható | Síkpaneles detektor 3072 × 3072 px, 139 µm; mérési pontosság 35 µm, vastagságtól és anyagtól függően |
| RMCT7000, nagyméretű munkadarab | 180 / 200 / 225 / 300 / 450 kV | 1010 × 1980 mm, 300 kg | Vízszintes mechanikai rendszer |
| RMCT6000D | Minifókuszú, 225–600 kV | 1010 × 1980 mm, 300 kg | Síkpaneles és soros detektor |
A minősítő mérésektől az inline állomásig
Mivel a modul tájolása soha nem változik, ugyanaz a mérés fut a laboratóriumban mintavételezett modulokon, vagy inline állomásként automatikus be- és kirakodással. Új modulsorhoz a Royma azt javasolja, hogy az első gyártási sorozatok minden modulját mérjék be a ragasztó-, hegesztési és pozíció-alapvonal meghatározásához. A felfutás során műszakonként egy meghatározott hányadot mérnek be, és a CT-eredményeket összevetik a folyamatparaméterekkel. A sor ezután at-line vagy inline mérésre áll át, a minősített alapvonalhoz képest automatikus kiértékeléssel.
Az RMCT7000 teljes röntgenvédelmi kabinnal, biztonsági zárral és CE-tanúsítvánnyal szállítható, a röntgensugárzás szivárgása 0,5 µSv/h alatt marad.
„Négy érték határozza meg a konfigurációt: a legnagyobb alkatrész, a rajta átvezető legsűrűbb útvonal, a megtalálandó legkisebb hiba és a rendelkezésre álló ciklusidő” – teszi hozzá Szabo. „Mielőtt gépet ajánlunk, az ügyfél moduljait pontosan e négy szempont szerint értékeljük.”
Tesztvizsgálatok az Ön moduljairól
A Royma Europe tesztvizsgálatokat kínál ügyfélmodulokról és akkumulátorcsomag-részegységekről az RMCT7000 és az RMCT6000D rendszeren, a ragasztófedettség, a hegesztések megléte és a cellapozíció értékelésével.
Kapcsolat: Gabor Szabo, európai értékesítési igazgató, Royma Europe · gabor_szabo@roymatek.eu · +49 15156503316 · www.roymatek.eu
Royma Europe, Leibniz Universität Hannover – Institut für Produktentwicklung und Gerätebau, Gebäude 8143, An d. Universität 1, 30823 Garbsen, Németország.