Actualités ·
La radiographie inline sur la ligne de cartes électroniques : combler l’écart après la montée en volume de l’électronique automobile
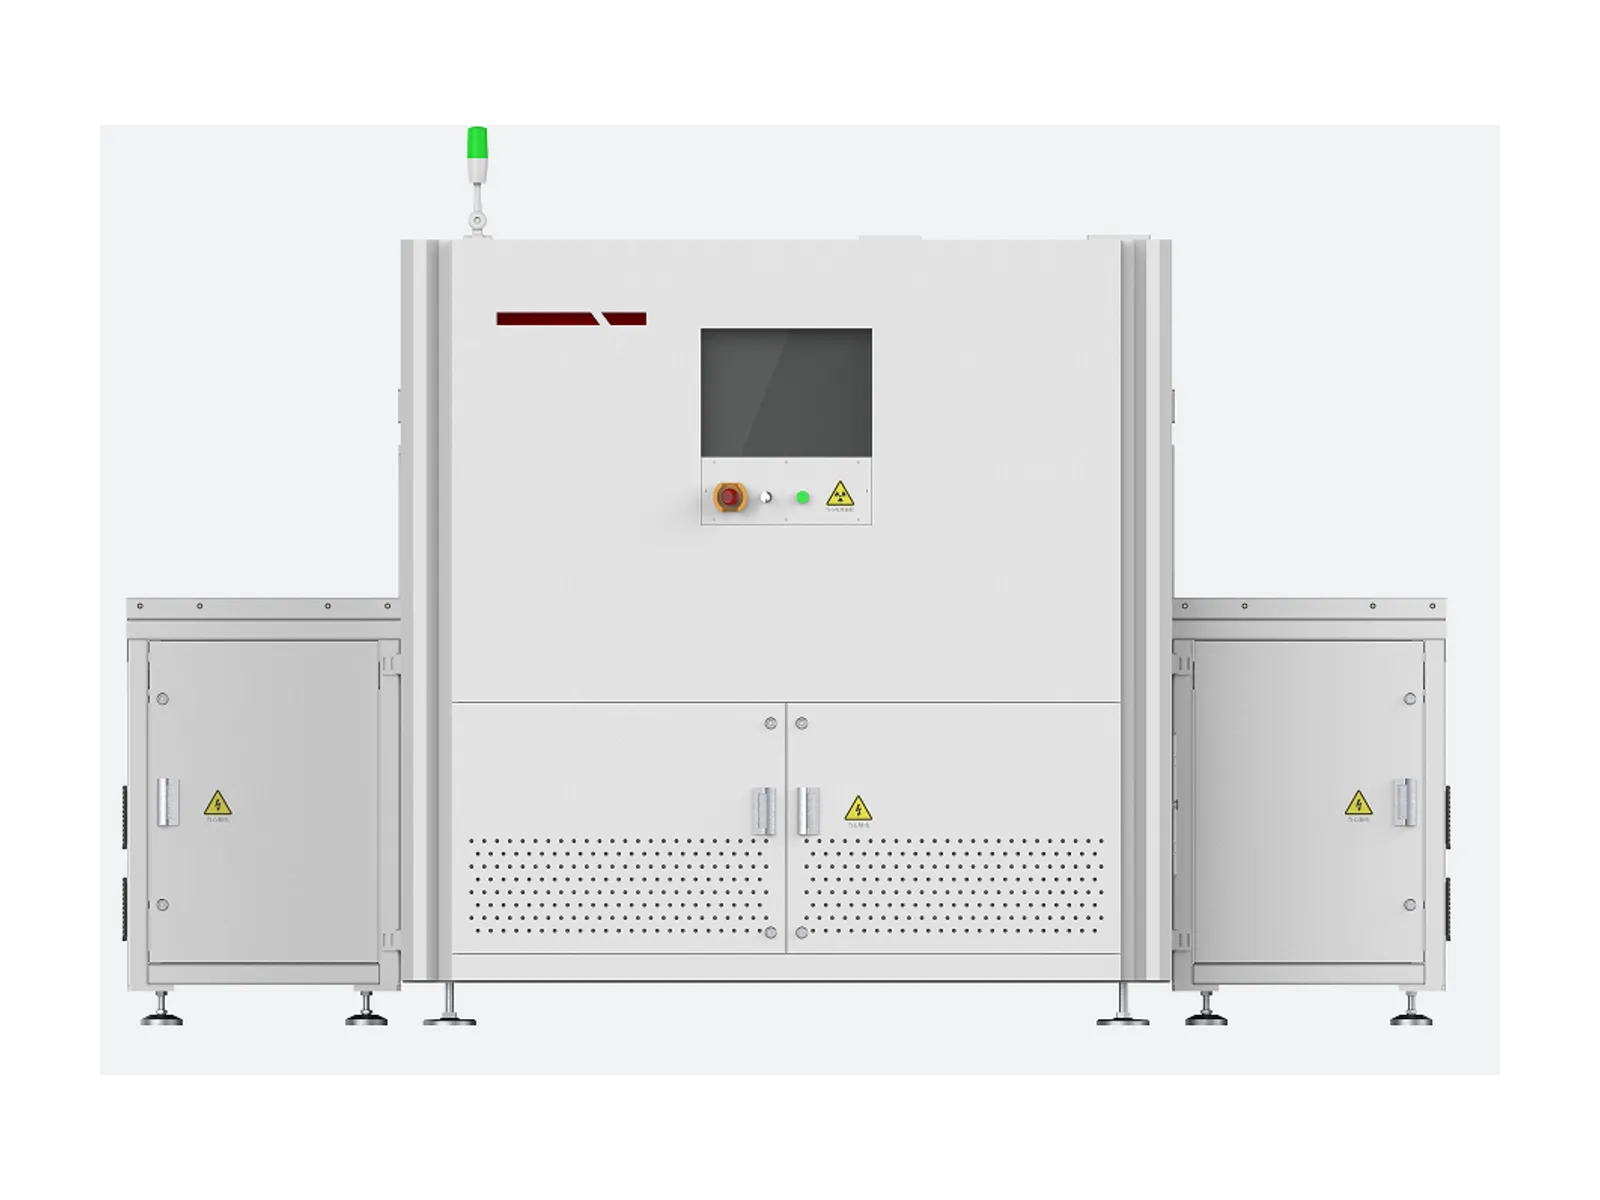
Royma Industrial CT propose le RMLVX1850 comme poste de radiographie 2D inline pour les lignes d’assemblage de cartes électroniques (PCBA), afin que les fabricants d’électronique automobile puissent contrôler les joints brasés et les connecteurs cachés sur la ligne même, plutôt que par des échantillons manuels occasionnels. La machine associe une source de rayons X microfocus jusqu’à 110 kV et 20 W à un système de déplacement à quatre axes et à une précision de mesure annoncée de 10 µm, pour des cartes et des assemblages jusqu’à 200 × 200 mm et 5 kg.
Le RMLVX1850 fonctionne selon deux modes : en poste inline intégré à la ligne de production, ou en at-line à côté de celle-ci pour des contrôles par échantillonnage et de suivi. La même tâche d’inspection programmée sert aux deux modes ; une usine peut ainsi commencer en at-line, puis intégrer le poste dans la ligne sans réécrire ses programmes de contrôle.
Les joints cachés deviennent une mesure de routine
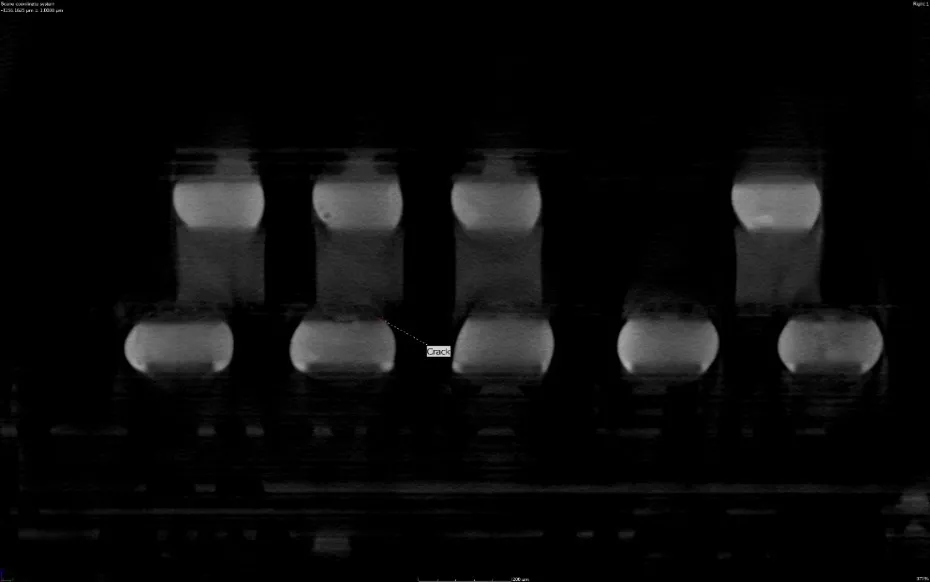
Beaucoup des joints qui déterminent la fiabilité d’un calculateur moteur ou d’un module de puissance se trouvent là où aucune caméra ne peut les voir. Les composants BGA (Ball Grid Array), les composants à terminaisons inférieures et les connecteurs à sertir ou brasés dissimulent leurs joints sous le corps du boîtier. Les rayons X traversent le composant et montrent le joint lui-même.
Le RMLVX1850 est conçu précisément pour ce type d’éléments. Ses tâches d’inspection typiques sont :
- défauts de joints brasés cachés sous les boîtiers et dans les joints traversants
- défauts de connecteurs et composants manquants ou mal positionnés
- écarts dimensionnels d’éléments internes, mesurés par rapport à la valeur nominale programmée
« Une station de radiographie inline transforme le joint brasé : au lieu d’un contrôle par échantillonnage, il devient une mesure sur chaque carte que vous choisissez d’inspecter », explique Gabor Szabo, Sales Director Europe chez Royma Europe. « L’ingénieur de ligne obtient le résultat directement à la station, et l’ingénieur qualité dispose en plus d’un enregistrement d’images. »
Quatre axes pour la vue dont le joint a besoin
Une seule image en transmission directe ne suffit souvent pas pour juger un joint sur une carte double face. Le RMLVX1850 déplace l’échantillon en X, Y et Z et ajoute un axe de rotation. Le programme d’inspection peut ainsi aborder un joint sous l’angle qui le distingue des composants situés de l’autre côté de la carte, et reproduire cette vue sur chaque carte du lot.
La source de rayons X couvre de 40 à 110 kV. La plage basse convient aux joints à pas fin sur cartes minces ; la plage haute offre la pénétration nécessaire pour les cartes multicouches plus épaisses, les modules blindés et les assemblages avec supports métalliques. La taille maximale d’échantillon de 200 × 200 mm et 5 kg permet de traiter les cartes de calculateurs automobiles typiques et les sous-ensembles compacts.
Des résultats traçables pour chaque carte inspectée
Les clients de l’automobile exigent que chaque carte soit traçable jusqu’à son résultat d’inspection. Le logiciel du RMLVX1850 lit le code-barres de chaque échantillon, exécute la tâche d’inspection programmée, commande le déplacement de l’échantillon et enregistre les images et les résultats dans une base de données. Les résultats peuvent être retrouvés par numéro de série lorsqu’un retour client ou un audit demande à quoi ressemblait la carte à sa sortie de ligne.
Les tâches d’inspection sont programmables : la station est donc configurée une seule fois par produit, et les mêmes contrôles sont appliqués à chaque carte de ce produit.
Conçu pour l’atelier de production
Le RMLVX1850 est une cabine entièrement blindée au plomb, équipée d’un verrouillage de sécurité et certifiée CE, avec une fuite de rayons X indiquée inférieure à 1 µSv/h. Il occupe 2300 × 1400 × 2000 mm et pèse 2000 kg ; son encombrement s’intègre dans une ligne de montage de cartes électroniques (PCBA) comme n’importe quelle autre station.
« Avant d’installer une station dans une ligne, nous voulons voir les cartes du client », ajoute M. Szabo. « La pièce, les joints qui comptent et le temps de cycle disponible déterminent la façon dont le programme d’inspection est construit, et nous le testons d’abord sur des assemblages réels. »
Pour les tâches d’inspection qui nécessitent un volume 3D complet, comme l’analyse couche par couche de cartes multicouches, Royma propose également la CT planaire pour l’électronique. D’autres applications sont présentées dans les rubriques automobile et électronique grand public.
Inspections d’essai de cartes client
Royma Europe propose des inspections d’essai de cartes et d’assemblages client sur le RMLVX1850, avec une évaluation des défauts détectés par la station et du déroulement du programme d’inspection dans la ligne. Contact : Gabor Szabo, Sales Director Europe, Royma Europe, gabor_szabo@roymatek.eu, +49 15156503316, www.roymatek.eu.
Royma Europe, Leibniz Universität Hannover – Institut für Produktentwicklung und Gerätebau, Gebäude 8143, An d. Universität 1, 30823 Garbsen, Allemagne.