
Alkalmazási jegyzet ·
Az új félvezetőgyáraknak és berendezésgyártó üzemeknek a vizsgálatot már az első naptól kezdve be kell tervezniük
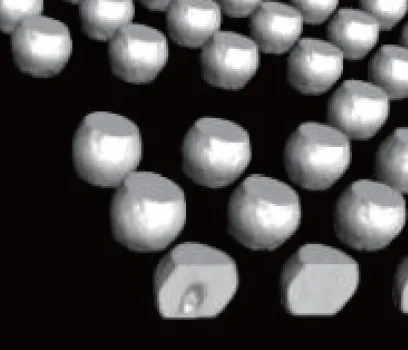
A Royma Industrial CT segít az új félvezető- és berendezésgyártó üzemeknek abban, hogy a roncsolásmentes 3D vizsgálatot már az elejétől beépítsék soraikba. Az Inline CT a soron automatizált megfelelt/nem felelt döntést hoz a forrasztási kötésekről, a Laboratory CT pedig a hibaanalízishez feloldja az egymásra épülő és tokozott összeköttetéseket. Mindkettő az ISO 9001:2015 szerint tanúsított minőségirányítási rendszer keretében működik.
Ez az alkalmazási ismertető olyan minőségügyi és iparosítási mérnököknek szól, akik új telephelyet, gyártósort vagy terméket minősítenek. Bemutatja, hogy a számítógépes tomográfia (CT) mely feladatokat veszi át, és melyik géposztály felel meg az egyes feladatokhoz.
A sortervezéskor megtervezett vizsgálat lerövidíti a minősítést
Európa-szerte új wafergyártó, tisztatéri és berendezésgyártó kapacitások épülnek. Minden új sornak bizonyítania kell a vevői felé, hogy az általa szállított alkatrészek hibátlanok, és ez a bizonyíték sokszor olyan kötésektől függ, amelyeket senki sem lát.
A teljesítménymodulok, vezérlőpanelek és szenzoregységek kritikus összeköttetéseit tokozások, hőelosztók és más rétegek takarják. Ha a vizsgálatot csak a sor beindulása után építik be, az többnyire kézi 2D röntgenállomásként és keresztmetszeti csiszolatok sorával jelenik meg. Ha a sorral együtt tervezik, a vizsgálati pontok, az adatrögzítés és az elfogadási kritériumok az első gyártási tételtől a minősítés részét képezik.
Az új elektronikai és berendezésgyártó soroknál három feladat tér vissza rendszeresen:
- Gyártásellenőrzés: objektív megfelelt/nem felelt döntés minden lényeges forrasztási kötésről, alkatrészenkénti rögzítéssel.
- Folyamatbeállítás: a forraszanyag-üregek (voidok) mérése rejtett BGA- és hőpad-kötésekben az újraömlesztési (reflow) profilok hangolása közben.
- Hibaanalízis: a hiba helyének meghatározása a visszaküldött vagy meghibásodott alkatrészben a bizonyíték megsemmisítése nélkül.
Az Inline CT a forrasztásvizsgálatot gyártási lépéssé teszi
A Royma Inline CT automatizálja a forrasztások 2D és 3D röntgen- és CT-vizsgálatát. A gép alkatrészenként megismételhető Go/NoGo döntést ad, és minden döntésről nyomon követhető rögzítést készít. Ez a szürkeárnyalatos képeken alapuló kezelői megítélést minden műszakban azonos kritériummal váltja fel.
3D-ben az Inline CT számszerűsíti a forraszanyag-üregek térfogatát és eloszlását, beleértve a BGA-tokozások és hőpadok alatt rejtőző kötéseket is. Itt akad el a 2D röntgen: az egyik rétegben lévő üreg és az alatta lévő rétegben lévő pad ugyanarra a pontra vetül. A kötésenkénti üregtérfogat birtokában a folyamatmérnökök a reflow-beállítást mért eredményhez köthetik, nem pedig benyomáshoz.
A soron kezelt hibák: üregek, áthidalások, nem megfelelő feltöltés és eltolódott csatlakozások.
„Egy új sornak nincs vizsgálati előzménye, ezért minden döntést az első tételtől dokumentálni kell” – mondja Gabor Szabo, a Royma Europe Sales Director Europe-ja. „Az Inline CT automatikus megfelelt/nem felelt döntést ad csapatának, és olyan rögzítést, amelyet a vevő auditora követni tud.”
A Laboratory CT szétválasztja azt, amit a 2D röntgen egymásra vetít
Az elektromos teszten megbukó tokozás, a visszaküldött teljesítménymodul vagy az első mintadarab-panel alaposabb vizsgálatot igényel, mint amit a sorsebesség lehetővé tesz. A Royma Laboratory CT 3D-ben szkenneli az alkatrészt, és a tok felnyitása (dekapszulálás) vagy keresztmetszet készítése nélkül szétválasztja az egymást fedő és egymásra épülő forrasztási és összeköttetési rétegeket.
A mérnök a térfogatot az XY, YZ és XZ síkok mentén vizsgálja, és a többrétegű panelen rétegről rétegre lépked. A forrasztási kötések, viák, vezetősávok és bondhuzalok ugyanabban az adatkészletben jelennek meg. A szkennelés kiterjed a BGA-, PoP- és QFP-tokozásokra, a MOSFET- és IGBT-teljesítményeszközökre, a LED-ekre és a többrétegű nyomtatott áramköri lapokra.
Ezen a szinten az adatok megmutatják az üregeket, az áthidalást, a nedvesedés hiányát, a hideg forrasztásokat, valamint a hiányzó vagy elégtelen forraszanyagot. Kimutatják a head-in-pillow hibát és a nyitott kötéseket, a bondhuzal-szakadásokat, -leválásokat, zárlatokat és a raszterkiosztás (pitch) eltérését, a chip-rögzítési (die-attach) üregeket és a tokozás eltolódását is. Az alkatrész sértetlen marad, így Ön utólag dönthet arról, szükség van-e még keresztmetszetre, és hol kell azt elkészíteni.
Együtt alkalmazva a két géposztály egyetlen útvonalat alkot. Az Inline CT a soron jelzi a gyanús kötést; az alkatrész ezután a Laboratory CT-re kerül, ahol 3D-ben megtalálják az okot.
A tanúsított minőség és a korai kritériumok támogatják a minősítést
A vizsgálóberendezés maga is része az új üzem minőségirányítási rendszerének, és ugyanazokon a beszerzési kapukon megy át. A Royma az ISO 9001:2015 szerint tanúsított minőségirányítási rendszerben működik, környezetirányítása az ISO 14001:2015, munkahelyi egészségvédelmi és biztonsági irányítása az ISO 45001:2018 szerint történik. A Royma CE- és UL-tanúsítvánnyal is rendelkezik, a méretmérésre, a felbontásra és az áthatolóképességre pedig harmadik fél által kiadott vizsgálati jelentések állnak rendelkezésre.
| Megnevezett tétel | Mit tanúsít |
|---|---|
| Minőségirányítás | ISO 9001:2015 |
| Környezetirányítás | ISO 14001:2015 |
| Munkahelyi egészség és biztonság | ISO 45001:2018 |
| Termékmegfelelőség | CE- és UL-tanúsítás |
| Inline CT | Automatizált 2D/3D forrasztásvizsgálat; Go/NoGo döntés teljes nyomonkövethetőséggel; a forrasztási üregek 3D térfogata és eloszlása, beleértve a rejtett BGA- és hűtőpad-kötéseket is |
| Laboratóriumi CT | A rétegezett forrasztási és összekötő rétegek 3D szétválasztása; XY, YZ és XZ nézetek; rétegenkénti vizsgálat szétszerelés nélkül |
| Lefedett tokozástípusok | BGA, PoP, QFP, MOSFET, IGBT, LED, többrétegű NYÁK |
Az ellenőrzési pontokat és az elfogadási kritériumokat minden kritikus kötésre addig érdemes rögzíteni, amíg a sor elrendezése még nyitott; a CT-állomásnak helyet kell kapnia az anyagáramlásban. Az üregekre vonatkozó elfogadási határértékek a tokozástól, a pad kialakításától és a megrendelő követelményeitől függenek, ezért javasoljuk, hogy a saját alkatrészeiről készült felvételek alapján határozza meg őket. További tipikus feladatokat a félvezetőipari alkalmazások oldalán ismertetünk.
„A vizsgálati koncepcióról a legjobb még az első gép megrendelése előtt megállapodni” – teszi hozzá Szabo. „Bevizsgáljuk az Ön alkatrészeit, és segítünk meghatározni azokat a kritériumokat, amelyek alapján a sora minősítésre kerül.”
A Royma Europe tesztfelvételeket kínál ügyfelei tokozásairól, teljesítménymoduljairól és beültetett panelairól Inline CT és Laboratory CT rendszereken, valamint támogatást nyújt az új sor ellenőrzési pontjainak meghatározásához. Kapcsolat: Gabor Szabo, Sales Director Europe, Royma Europe, gabor_szabo@roymatek.eu, +49 15156503316 – www.roymatek.eu.
Royma Europe, Leibniz Universität Hannover – Institut für Produktentwicklung und Gerätebau, Gebäude 8143, An d. Universität 1, 30823 Garbsen, Németország.