
Nota aplikacyjna ·
Poza pakietem elektrod: CT spoin laserowych pokrywy górnej, zaworów bezpieczeństwa i kulek uszczelniających w ogniwach pryzmatycznych
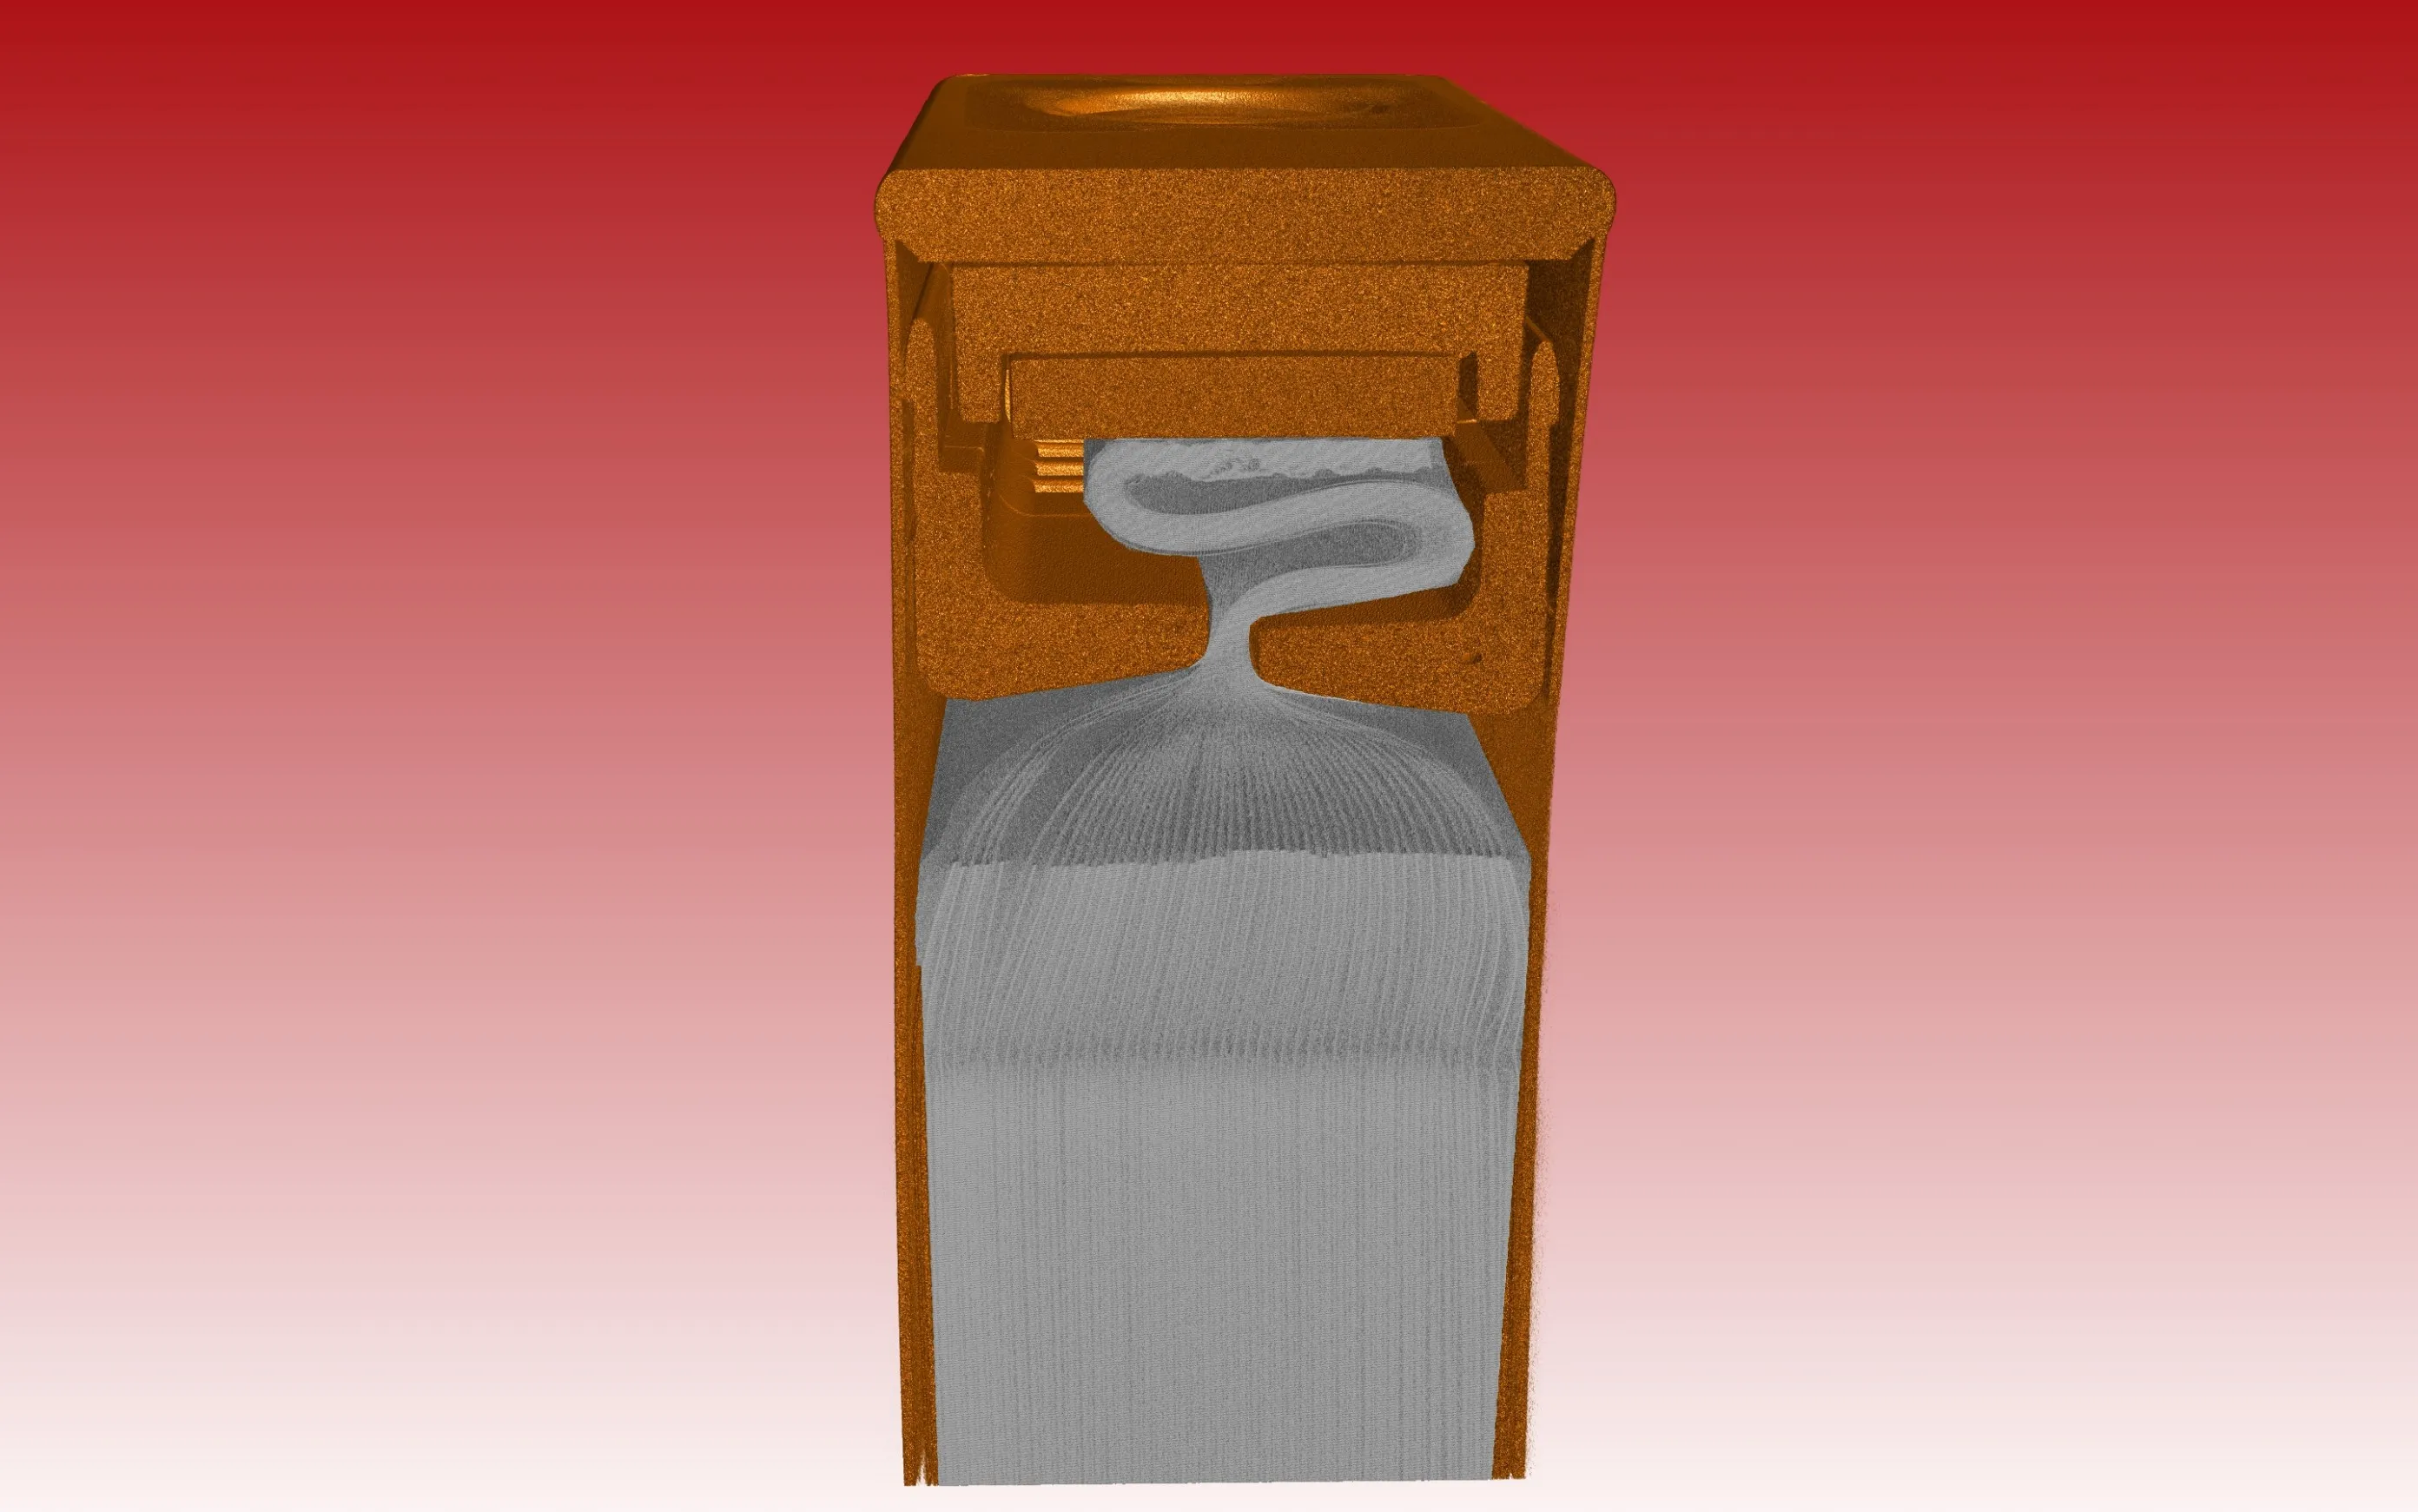
Laboratoryjny mikrotomograf komputerowy (CT) RMCT4000 firmy Royma Industrial CT kontroluje w 3D zespół pokrywy górnej ogniw pryzmatycznych: głębokość wtopienia i pory w spoinach laserowych, strukturę zaworu bezpieczeństwa oraz kulkę uszczelniającą w otworze do uzupełniania elektrolitu. Pracuje ze źródłami do 300 kV, rozróżnia szczegóły do 4 µm i przyjmuje części do 600 × 600 × 800 mm i 100 kg.
Ta nota aplikacyjna jest przeznaczona dla inżynierów montażu ogniw i technologii połączeń oraz laboratoriów jakości w zakładach produkujących ogniwa i systemy bateryjne. Pokazuje, co ujawnia laboratoryjny skan CT w tych połączeniach i w którym miejscu procesu mieści się taka kontrola.
Laboratoryjna CT dociera do połączeń, które pomija skan pakietu elektrod
Inline CT na linii produkcyjnej ogniw jest przeznaczona do kontroli stosu elektrod. Sprawdza na każdym ogniwie, z prędkością linii, zakład (overhang) elektrod, ich ułożenie i obecność ciał obcych. Pokrywa górna to inne zadanie kontrolne. Spoina laserowa między pokrywą a obudową, zawór bezpieczeństwa i stalowa kulka uszczelniająca znajdują się pod aluminium lub stalą. Żadnego z tych elementów nie widać z zewnątrz w gotowym ogniwie, a wszystkie mają znaczenie dla bezpieczeństwa.
Przecięcie ogniwa odpowiada jednorazowo na jedno pytanie i niszczy materiał dowodowy. Laboratoryjne skanowanie CT pozostawia ogniwo nienaruszone i dostarcza wolumen, który można ponownie przekroić w dowolnym miejscu wzdłuż spoiny. Dzięki temu jest to narzędzie do zadań, w których odpowiedź ma największe znaczenie:
- Kwalifikacja spoiny: weryfikacja głębokości przetopu i porowatości przy wprowadzaniu nowego zestawu parametrów lasera lub nowej konstrukcji pokrywy.
- Analiza uszkodzeń: lokalizacja pora w spoinie, nieprawidłowo osadzonej kulki uszczelniającej lub zdeformowanego zaworu w ogniwie, które nie przeszło testu szczelności, ciśnienia lub testu odporności na nadużycia.
- Audyt procesu: kontrola ogniw pobranych z produkcji seryjnej po zmianie materiału, partii dostawcy lub optyki spawalniczej.
„Stos elektrod i pokrywa górna to dwa różne zadania kontrolne”, mówi Gabor Szabo, Sales Director Europe w Royma Europe. „Inline CT obejmuje stos w każdym ogniwie. W laboratorium RMCT4000 pozwala szczegółowo zajrzeć do wnętrza złącza metalowego, a tego wymaga spoina pokrywy górnej.”
Jedna maszyna do spoin, zaworów i uszczelnień
Spoina laserowa w aluminium lub stalowa kulka uszczelniająca wymagają większej zdolności przenikania niż cienkie folie elektrod, do których dostrojony jest system inline. RMCT4000 oferuje źródła mikroogniskowe 100, 190, 225 lub 300 kV w wersji z lampą zamkniętą lub otwartą. Opcjonalna konfiguracja z dwoma źródłami dodaje do tej samej kabiny źródło nano CT. Można wtedy skanować gęste złącze pokrywy oraz element o drobnej strukturze, bez kompromisu między rozdzielczością a zdolnością przenikania.
7-osiowy manipulator ustawia element tak, aby obszar zainteresowania, na przykład jedna spoina lub otwór wlewowy, znajdował się blisko źródła. Detektor płaski ma 3072 × 3072 pikseli o rozstawie 139 µm. Na stole mieszczą się elementy do 600 × 600 × 800 mm i 100 kg, dzięki czemu cale ogniwo, grupa ogniw lub niewielki podzespół modułu są skanowane bez wcześniejszego cięcia.
Skan pokazuje głębokość przetopu, pory i położenie uszczelnienia
Skany aplikacyjne ogniw pryzmatycznych wykonane przez Royma obejmują całą górę ogniwa. Na spoinie laserowej pokrywy górnej skan pokazuje głębokość przetopu wzdłuż spoiny oraz pory wewnątrz niej. Pokazuje także położenie spoiny laserowej między łącznikiem elastycznym a elementem, z którym jest połączony, oraz stan samego złącza łącznika elastycznego.
Na zaworze bezpieczeństwa radiografia i wirtualne przekroje CT pokazują, czy struktura jest nienaruszona i prawidłowo ukształtowana. W otworze wlewowym skan potwierdza położenie i osadzenie stalowej kulki uszczelniającej. Po eksperymencie z przebiciem ta sama metoda pokazuje stan wewnętrzny ogniwa bez jego otwierania.
Ponieważ wynikiem jest wolumen 3D, por jest mierzony, a nie opisywany. Można prześledzić spoinę przekrój po przekroju, porównać głębokość przetopu na początku, w środku i na końcu spoiny oraz obejrzeć kulkę uszczelniającą pod dowolnym kątem.
Praktyczne uwagi dotyczące stanowiska laboratoryjnego
Laboratoryjna kontrola CT pokrywy górnej jest etapem wyrywkowym lub badawczym, a nie testem inline na 100% ogniw. Znajduje się między kontrolą inline stosu elektrod, wykonywaną na każdym ogniwie, a kontrolami na poziomie modułu, które następują po połączeniu ogniw, takimi jak spoiny szyn zbiorczych i pokrycie klejem. Wypełnia konkretną lukę: żaden wcześniejszy etap nie ocenia złącza pokrywy górnej w 3D, a żaden późniejszy nie może go zobaczyć, gdy ogniwo znajdzie się w module.
Największy poziom szczegółowości uzyskuje się, gdy obszar zainteresowania jest niewielki i położony blisko źródła; całe ogniwo skanowane w jednym kawałku jest obrazowane z większym rozmiarem woksela niż pojedyncza spoina. Geometria spoiny, materiał pokrywy i format ogniwa różnią się w zależności od zakładu. Dlatego zalecamy wykonanie skanu testowego Państwa ogniw przed ustaleniem parametrów skanowania i planów pobierania próbek. Więcej zadań kontrolnych opisano na stronie zastosowań w bateriach.
| Podana wartość | RMCT4000 |
|---|---|
| Rola | Laboratoryjna mikro CT, kontrola at-line lub wyrywkowa |
| Źródło promieniowania rentgenowskiego | Mikroogniskowe, 100/190/225/300 kV; lampa zamknięta lub otwarta |
| Dwa źródła | Opcjonalnie, dodaje źródło nano CT |
| Rozdzielczość | Do 4 µm |
| Maksymalny rozmiar elementu | 600 × 600 × 800 mm |
| Maksymalna masa elementu | 100 kg |
| Detektor | Detektor płaski, 3072 × 3072 pikseli, rozstaw pikseli 139 µm |
| Pozycjonowanie | 7-osiowy manipulator |
| Zadania dla góry ogniwa | Głębokość przetopu i pory w spoinie laserowej, położenie spoiny, łącznik elastyczny, zawór bezpieczeństwa, kulka uszczelniająca, testy przebicia |
Royma Europe oferuje skany testowe ogniw klientów i próbek pokryw górnych na RMCT4000. Kontakt: Gabor Szabo, Sales Director Europe, Royma Europe, gabor_szabo@roymatek.eu, +49 15156503316 – www.roymatek.eu.
Royma Europe, Leibniz Universität Hannover – Institut für Produktentwicklung und Gerätebau, Gebäude 8143, An d. Universität 1, 30823 Garbsen, Niemcy.
