Aktualności ·
Royma wprowadza 100-procentową kontrolę inline metodą CT na linie do ogniw cylindrycznych dzięki systemowi RMCLT1850
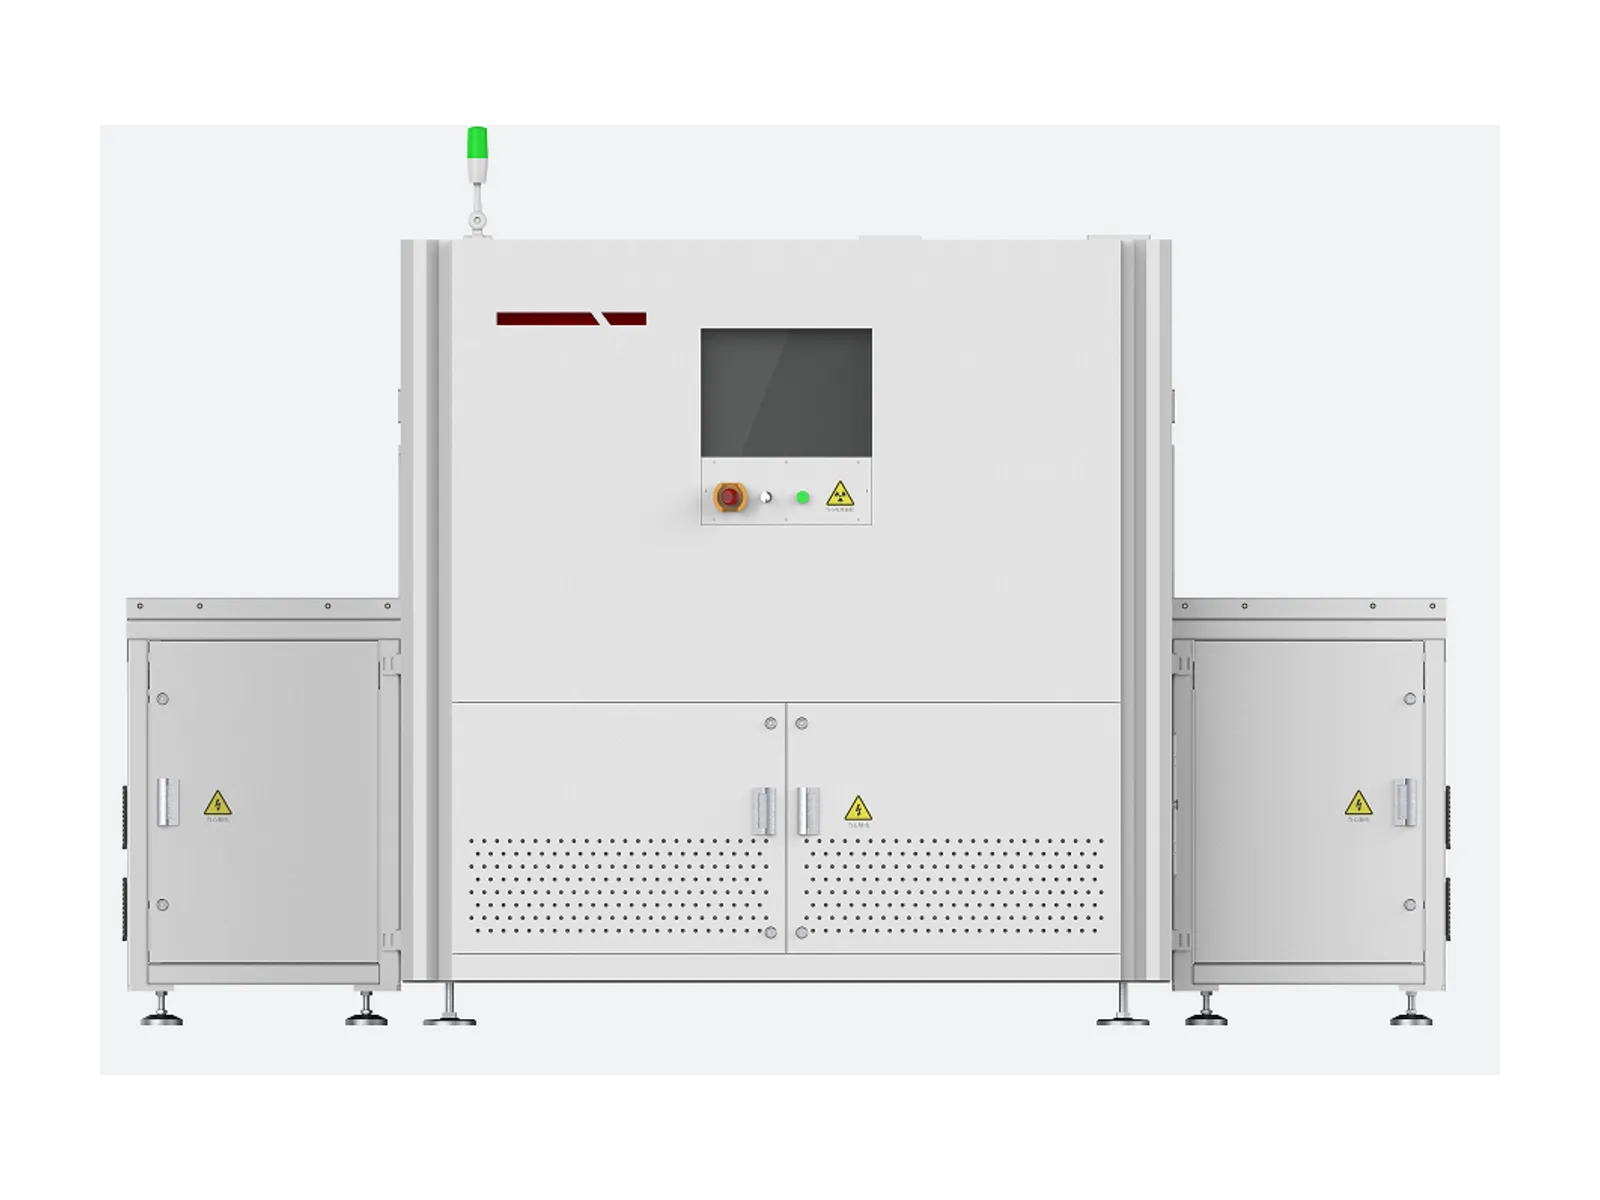
Royma wprowadza 100-procentową kontrolę inline metodą tomografii komputerowej (CT) na linie do ogniw cylindrycznych dzięki systemowi RMCLT1850 – w pełni automatycznej stacji CT, która skanuje jednocześnie do sześciu ogniw i usuwa ze strumienia produkcji każde ogniwo spoza tolerancji. Dzięki czterem równoległym źródłom promieniowania rentgenowskiego RMCLT1850 kontroluje do 288 ogniw na minutę w formacie 21700.
RMCLT1850 został stworzony dla producentów baterii, którzy chcą sprawdzać każde ogniwo cylindryczne lub pastylkowe, a nie tylko próbkę. Obsługuje ogniwa o długości do 170 mm i średnicy do 80 mm, a więc także ogniwa 21700 oraz wielkoformatowe ogniwa 46800 stosowane w obecnej produkcji dla motoryzacji elektrycznej i elektroniki użytkowej.
Kompletna stacja kontroli – od kodu kreskowego po magazyn NG
RMCLT1850 jest zamkniętym segmentem linii, a nie przyrządem laboratoryjnym ustawionym obok linii. Każde ogniwo przechodzi tę samą sekwencję stanowisk:
- skaner kodów kreskowych, dzięki któremu każdy wynik skanowania jest przypisany do jednego ogniwa
- robot załadowczy i obrotowy uchwyt CT między źródłem promieniowania rentgenowskiego a detektorem
- robot rozładowczy i automatyczny sorter NG
- magazyn NG na odrzucone ogniwa
Załadunek, manipulacja, skanowanie, analiza i sortowanie przebiegają bez udziału operatora. Dedykowane uchwyty utrzymują każde ogniwo w tej samej pozycji przy każdym skanie, dzięki czemu wyniki z jednej zmiany można bezpośrednio porównywać z wynikami z następnej.
„Dzięki RMCLT1850 linia do produkcji ogniw otrzymuje wynik CT dla każdego pojedynczego ogniwa, powiązany z jego kodem kreskowym, a wadliwe ogniwa opuszczają linię automatycznie” – mówi Gabor Szabo, Sales Director Europe w Royma Europe.
Skanowanie równoległe dotrzymuje kroku linii
RMCLT1850 wykorzystuje szybką tomografię z obrotem, w której na jeden skan przypada obrót o 180°. Skan CT obszaru zainteresowania (ROI) trwa krócej niż 2,8 s, a jednocześnie skanowanych jest do sześciu ogniw. Dzięki temu 100-procentowa kontrola CT jest możliwa przy czasach taktu linii do produkcji ogniw.
Wydajność rośnie wraz z liczbą źródeł promieniowania rentgenowskiego. Dla ogniw w formacie 21700 stacja wykorzystuje otwartą lampę mikroogniskową 225 kV, skan 180° trwający 3 s oraz 2 s na załadunek i rozładunek. Jedno źródło zapewnia 72 ogniwa na minutę przy deklarowanym wskaźniku OEE 95 %; dwa, trzy i cztery źródła – odpowiednio 144, 216 i 288 ogniw na minutę.
Dla ogniw w formacie 46800 RMCLT1850 jest konfigurowany ze źródłem promieniowania rentgenowskiego 160 kV, 700 W oraz skanem 180° trwającym 15 s plus 2 s na manipulację. Jedno źródło zapewnia 14 ogniw na minutę przy OEE 95 %, dwa źródła – 28 ogniw na minutę. Konfigurację dobiera się do formatu ogniwa, dzięki czemu linia płaci tylko za zdolność prześwietlania i wydajność, których potrzebuje.
Nowoczesny sprzęt i automatyczna analiza w jednym systemie
RMCLT1850 łączy sprzęt kontrolny najnowszej generacji z oprogramowaniem do automatycznej oceny. Otwarte źródło mikroogniskowe, szybki obrotowy uchwyt, detektor i dwa roboty manipulacyjne są zintegrowane w jedną stację, a oprogramowanie ocenia każdy skan i podejmuje decyzję o sortowaniu bez ręcznej oceny obrazów.
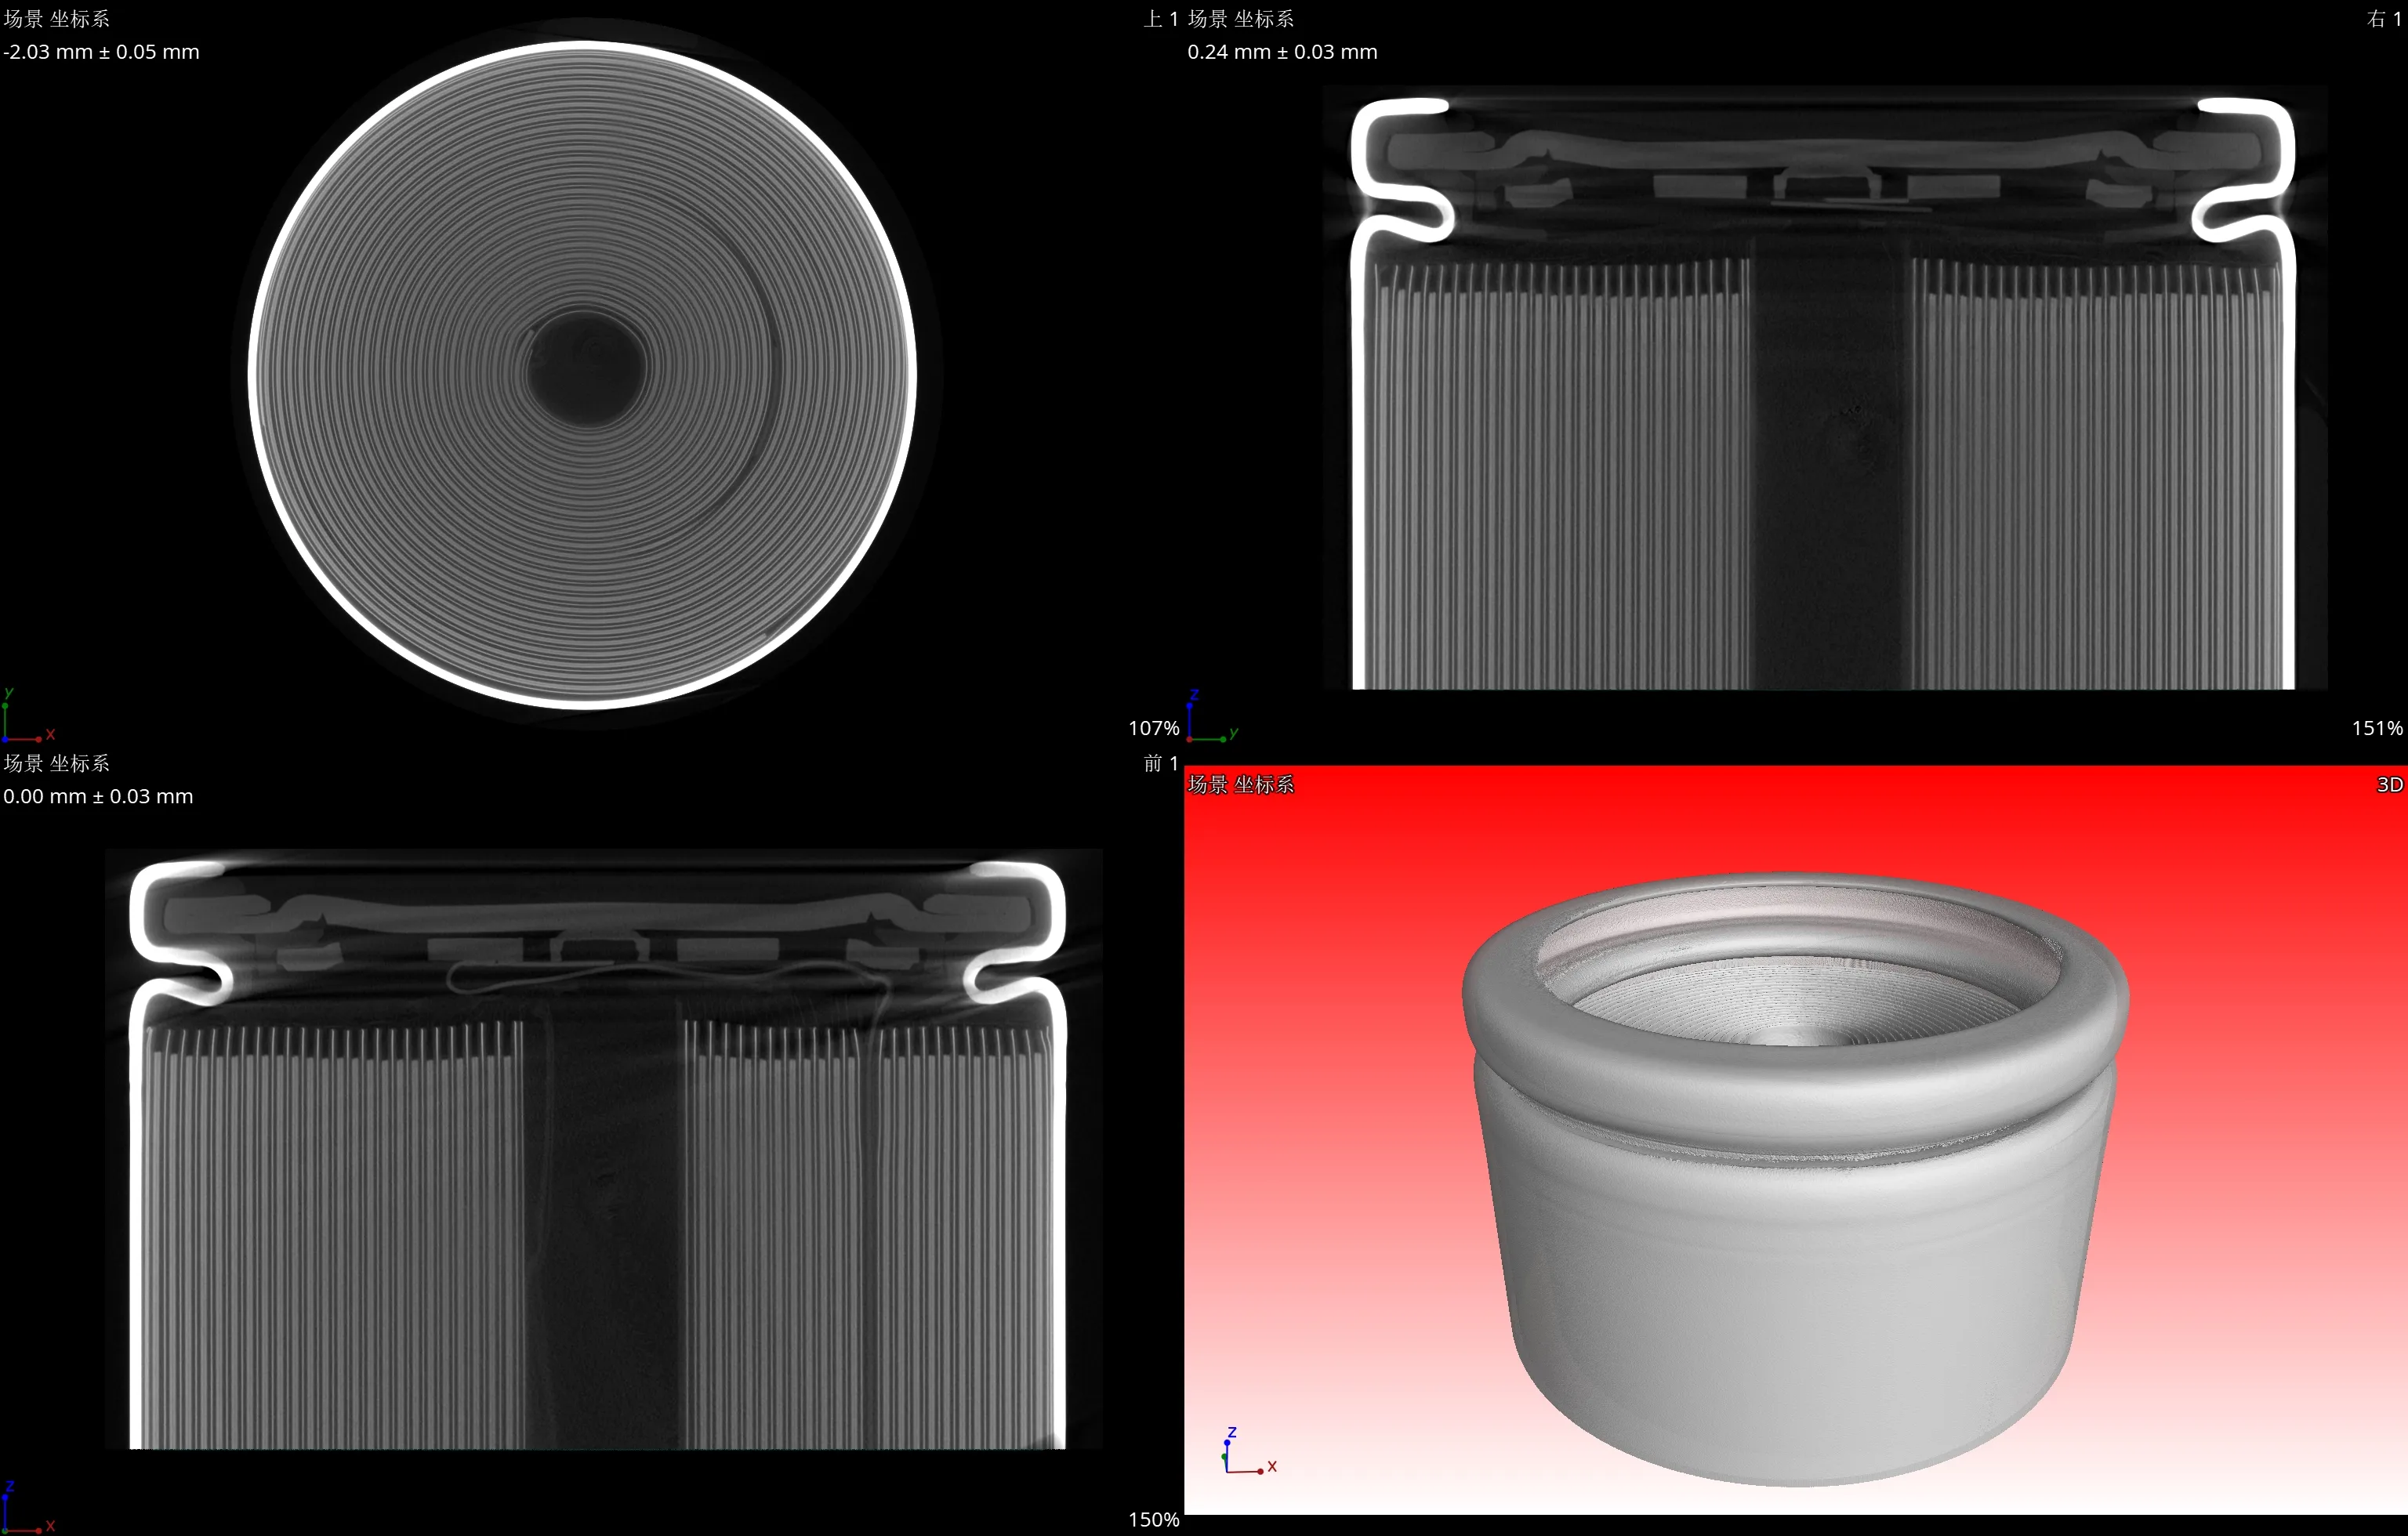
Dla ogniw cylindrycznych stacja automatycznie raportuje dla każdego ogniwa szczeliny wewnętrzne między elektrodami a obudową oraz wysunięcie (nadmiar) elektrod. To cechy, które inżynier jakości musi zobaczyć, zanim ogniwo opuści linię, a odczytuje się je z zestawu danych 3D, a nie z dwuwymiarowego obrazu projekcyjnego, w którym nakłada się na siebie kilka warstw elektrod.
„Łączymy sprzęt rentgenowski, manipulację i oprogramowanie analityczne w jednej stacji, ponieważ wynik się liczy tylko wtedy, gdy wszystkie trzy elementy dotrzymują kroku linii” – dodaje Szabo. „W ten sposób linia do produkcji ogniw przechodzi od okresowego ręcznego pobierania próbek do zmierzonego wyniku dla każdego ogniwa.”
Od pobierania próbek do kontroli 100 %
Wiele linii do produkcji ogniw nadal pobiera ogniwa z linii w stałych odstępach i sprawdza je w laboratorium – metodą niszczącą lub za pomocą dwuwymiarowego badania rentgenowskiego. Takie podejście wykrywa problem dopiero wtedy, gdy wpłynął on już na partię. RMCLT1850 zamienia tę samą kontrolę w pomiar inline: każde ogniwo jest skanowane, każdy wynik jest zapisywany w odniesieniu do jego kodu kreskowego, a wadliwe ogniwa są sortowane, zanim trafią do formowania, montażu modułów lub do klienta.
W przypadku linii przechodzących od fazy rozruchu do stabilnej produkcji wielkoseryjnej daje to inżynierom procesu kompletny zapis danych od pierwszego dnia produkcji seryjnej. Trendy w szczelinach lub wysunięciu elektrod są widoczne na przestrzeni zmian i można je powiązać z parametrami nawijania i montażu.
RMCLT1850 należy do rodziny systemów CT inline firmy Royma, obok modelu RMLCT7500 do ogniw pryzmatycznych.
Skany testowe Państwa ogniw
Royma Europe oferuje skany testowe ogniw cylindrycznych i pastylkowych klienta oraz ocenę konfiguracji wydajności dla Państwa linii. Kontakt: Gabor Szabo, Sales Director Europe, Royma Europe, gabor_szabo@roymatek.eu, +49 15156503316 – www.roymatek.eu.
Royma Europe, Leibniz Universität Hannover – Institut für Produktentwicklung und Gerätebau, Gebäude 8143, An d. Universität 1, 30823 Garbsen, Niemcy.