Aktualności ·
Royma RMLCT7500 wprowadza do kolejnych europejskich gigafabryk 100% inline’ową kontrolę ogniw w 3D CT z wydajnością powyżej 12 CPM jeszcze przed SOP
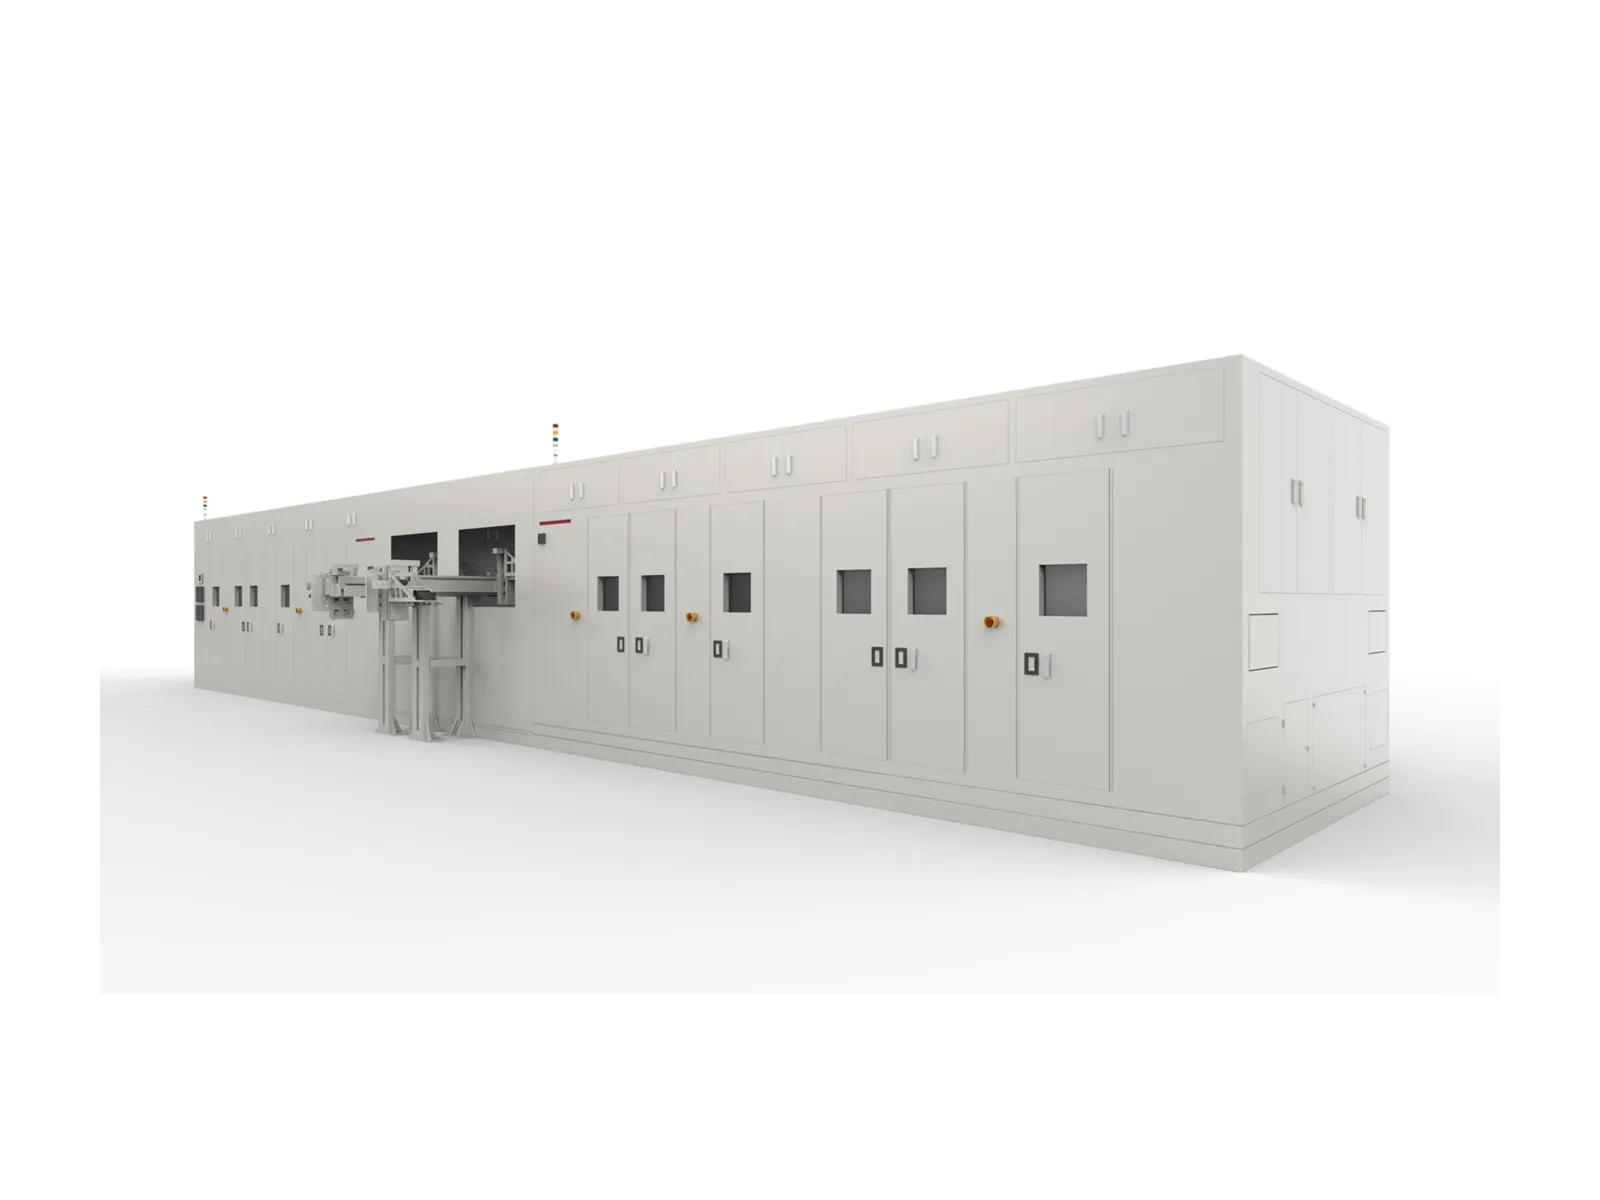
Inline’owy tomograf gantry Royma RMLCT7500 kontroluje w 3D każde pryzmatyczne ogniwo baterii w tempie linii, z wydajnością powyżej 12 ogniw na minutę i do 36 części na minutę, w zależności od grubości ogniwa i punktów kontroli. Fabryki ogniw, które właśnie specyfikują wyposażenie linii, mogą od początku produkcji (SOP) zaplanować 100% kontrolę CT inline w zakresie wysunięcia elektrod, zagiętych elektrod i ciał obcych, zamiast polegać na niszczącym próbkowaniu.
100% inline’owa kontrola 3D CT należy do planu linii, a nie do modernizacji
Budowane obecnie w Europie fabryki ogniw składają teraz zamówienia na wyposażenie, a w tym samym kroku zapada decyzja o koncepcji kontroli. Inline’owe stanowisko CT wymaga interfejsów przenośnika, powierzchni podłogi i miejsca w takcie linii. Zaplanowane na tym etapie staje się elementem layoutu; dodane po SOP – staje się modernizacją.
Z doświadczenia Royma na liniach ogniw wielkoseryjnych wynika, że wady układania mogą wystąpić nawet wtedy, gdy wszystkie parametry procesu mieszczą się w specyfikacji. Na wynik wpływają metoda i prędkość układania, prasowanie na gorąco lub na zimno, grubość elektrod, faza rozruchu oraz wcześniejsze etapy powlekania i kalandrowania. Próbkowana analiza niszcząca obejmuje tylko ułamek ogniw, a jej wynik pojawia się, gdy ogniwa produkowane w międzyczasie są już dalej w procesie. Dlatego CT inline umieszcza się bezpośrednio po układaniu i taśmowaniu albo po wkładaniu do obudowy i spawaniu, a skanowane są wszystkie cztery krawędzie stosu.
RMLCT7500 został zbudowany z myślą o tej fazie planowania. Jest w pełni automatyczną maszyną z własnym układem manipulacji ogniwami i sterowaniem przenośnika, a jego układ przenośników dopasowuje się do linii w wariantach liniowym, równoległym, w kształcie litery L lub S. Podczas skanowania ogniwo pozostaje w pozycji bez siły zacisku, a pierścienie ze źródłem i detektorem promieniowania rentgenowskiego poruszają się wokół niego.
„Fabryka, która planuje wyposażenie już teraz, może wbudować kontrolę 3D w linię od pierwszego dnia”, mówi Gabor Szabo, Sales Director Europe, Royma Europe. „RMLCT7500 zapewnia każdemu ogniwu zmierzony wynik, zanim przejdzie ono do kolejnego etapu procesu.”
Pierścienie gantry skalują wydajność powyżej 12 ogniw na minutę
RMLCT7500 ma budowę modułową. Każdy pierścień gantry jest wyposażony we własne źródło promieniowania rentgenowskiego i detektor, a liczba pierścieni jest dobierana do docelowej liczby części na minutę na linii. Wydajność przekracza 12 i sięga 36 części na minutę, w zależności od grubości ogniwa i liczby punktów kontroli. Zakład może dobrać maszynę do fazy rozruchu i zwiększać ją do tempa pełnej produkcji, stosując tę samą metodę kontroli.
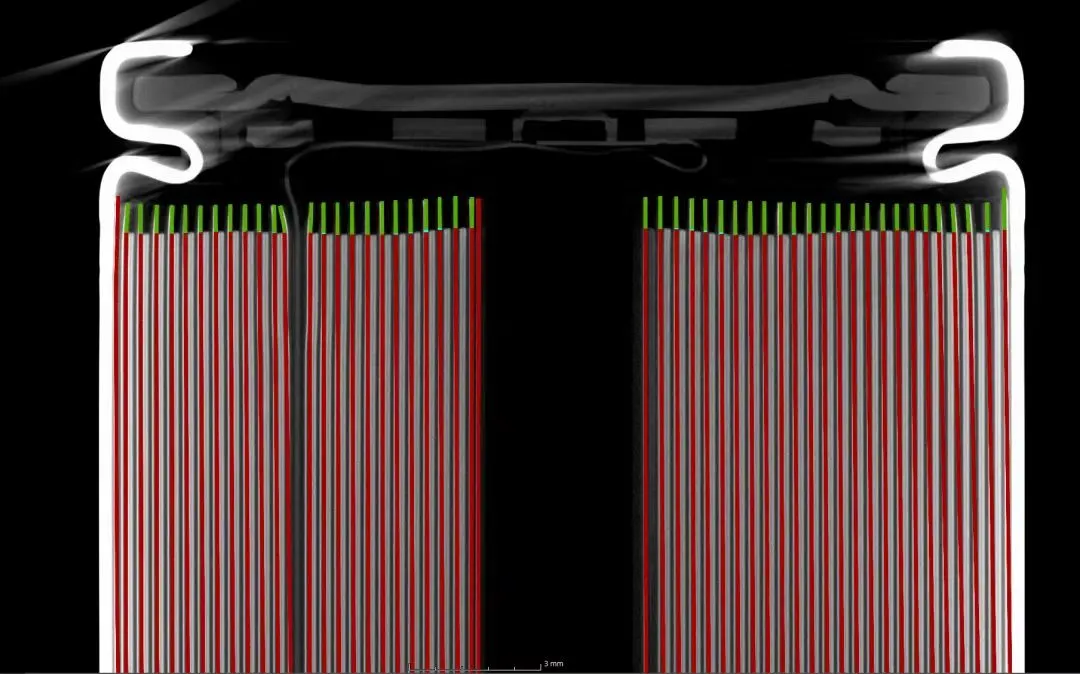
Szybkość wynika z tego, że skanowane są wyłącznie miejsca, w których występują błędy ułożenia stosu. Skan narożnika pod kątem 45° po przekątnej mierzy zakład (overhang) anody względem katody, a skan krawędzi wykrywa zagięte i pofałdowane krawędzie elektrod. Skan od dwóch do sześciu narożników trwa 4–8 sekund, przy polu skanowania 64 × 64 mm na narożnik. Rekonstrukcja rozpoczyna się jeszcze w trakcie skanowania, dzięki czemu wolumen jest gotowy do analizy niemal natychmiast po zakończeniu akwizycji.
Każde ogniwo otrzymuje automatyczną decyzję GO/NOGO
Zakres kontroli obejmuje cechy decydujące o bezpieczeństwie i uzysku ogniw:
- zakład anody względem katody w czterech narożnikach oraz wyrównanie elektrod
- odległość elektrody od obudowy
- zagięte i pofałdowane krawędzie elektrod, przebicia i przecięcia
- ciała obce w stosie elektrod
RMLCT7500 automatycznie rejestruje i rekonstruuje obrazy. Etap poprawy obrazu oparty na AI wyostrza krawędzie elektrod, funkcja rozpoznawania zakładu zamienia wolumen na zmierzoną odległość w każdym narożniku, a autorskie algorytmy klasyfikują każde ogniwo jako GO lub NOGO i automatycznie generują raport. Rozdzielczość jest poniżej 30 µm. Dla nowej konstrukcji ogniwa Royma opracowuje algorytmy na zamówienie.
W porównaniu z rentgenem 2D, który rzutuje wszystkie warstwy elektrod na jeden obraz, dane 3D rozdzielają warstwy, więc nakładające się krawędzie ani nie ukrywają rzeczywistej wady, ani nie tworzą fałszywej. W porównaniu z laboratoryjną tomografią komputerową gantry inline obejmuje każde ogniwo, a nie tylko próbkę. Ceną jest powierzchnia zabudowy: tomograf gantry inline wymaga więcej miejsca niż stanowisko 2D, co jest kolejnym powodem, by uwzględnić go w układzie linii już na wczesnym etapie.
„Podczas rozruchu proces wciąż się zmienia – mówi Gabor Szabo. – Dane 3D z każdego ogniwa pokazują inżynierowi procesu, który narożnik i który etap układania stosu należy sprawdzić, gdy linia jest jeszcze strojona”.
Skany testowe przed zamówieniem wyposażenia
Royma Europe oferuje skany testowe ogniw klienta na RMLCT7500, wraz z oceną zakładu, wyrównania i zagiętych krawędzi na Państwa próbkach. Wyniki potwierdzają strategię skanowania oraz liczbę pierścieni gantry dla prędkości Państwa linii, zanim zostanie określona specyfikacja wyposażenia. Więcej o kontroli baterii: Baterie · Tomografia gantry inline.
Kontakt: Gabor Szabo, Sales Director Europe, Royma Europe – gabor_szabo@roymatek.eu – +49 15156503316 – www.roymatek.eu
Royma Europe, Leibniz Universität Hannover – Institut für Produktentwicklung und Gerätebau, Gebäude 8143, An d. Universität 1, 30823 Garbsen, Niemcy.