
Noticias ·
El RMCT4000 lleva la inspección por TC de soldaduras de busbar a la producción de packs de baterías
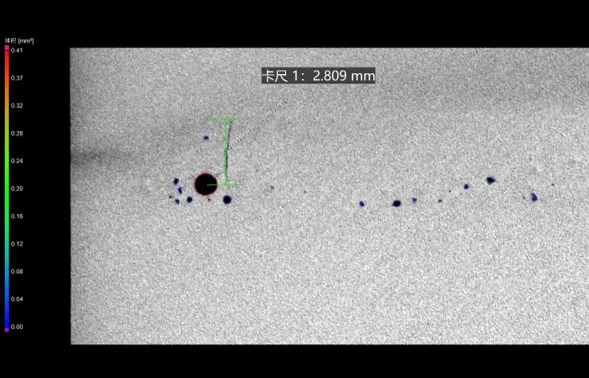
La máquina de microtomografía computarizada (TC) de laboratorio RMCT4000 de Royma Industrial CT lleva la inspección por TC de soldaduras de busbar a la producción de packs y módulos de baterías. Muestra la profundidad de fusión, los poros y la posición de la soldadura láser en el interior de la unión terminada, sin necesidad de abrirla. El RMCT4000 utiliza fuentes de microfoco de hasta 300 kV, resuelve detalles de hasta 4 µm y admite piezas de hasta 600 × 600 × 800 mm y 100 kg.
Para las líneas de packs y módulos que preparan la producción en serie, el RMCT4000 ofrece a los ingenieros de unión y de calidad una respuesta 3D sobre las soldaduras de busbar y de conexión de celdas junto a la línea. La pieza permanece intacta y las pruebas se conservan.
El RMCT4000 muestra lo que oculta la superficie de la soldadura
Una soldadura láser en una pletina colectora (busbar) o en una conexión flexible puede parecer completa vista desde arriba y, sin embargo, ser poco profunda o porosa en su interior. El corte metalográfico responde a una sola pregunta en una sola posición y destruye la pieza. Un escaneo por TC mantiene la unión intacta y proporciona un volumen que usted puede reseccionar en cualquier punto del cordón. En la RMCT4000, el escaneo muestra:
- la profundidad de fusión a lo largo del cordón láser, seguida corte a corte de principio a fin
- los poros en el interior de la soldadura, localizados y medidos en 3D
- la posición de la soldadura láser entre la conexión flexible y el borne al que se une
- el estado de la unión de la conexión flexible, de la válvula de seguridad y de la bola de sellado del orificio de rellenado en celdas prismáticas
Como el resultado es un volumen 3D, un poro se mide en lugar de describirse. El mismo conjunto de datos muestra si un grupo de poros se encuentra al inicio del cordón, en el centro o al final, lo que lleva al ingeniero de procesos directamente al parámetro de soldadura que requiere atención.
«Una soldadura que supera una inspección visual puede ocultar una fusión poco profunda o una hilera de poros», afirma Gabor Szabo, Sales Director Europe de Royma Europe. «Con la RMCT4000, el fabricante de packs ve el interior de la unión, la mide y conserva la pieza para el siguiente ensayo».
Una sola máquina para uniones densas y detalles finos
Las soldaduras de busbar unen cobre y aluminio, a menudo con carcasas y tapas de celda en el trayecto del haz. Por ello, la inspección supone un reto de penetración y también de resolución. La RMCT4000 ofrece fuentes de microfoco de 100, 190, 225 o 300 kV, en versiones de tubo cerrado o abierto. Una configuración opcional de doble fuente añade una fuente de nano-TC en la misma cabina, de modo que una unión densa y una pieza de estructura fina se escanean sin tener que sacrificar resolución o penetración.
Un manipulador de 7 ejes sitúa la región de interés, por ejemplo un cordón de soldadura, cerca de la fuente. El detector de panel plano tiene 3072 × 3072 píxeles con un paso de 139 µm. Con espacio para piezas de hasta 600 × 600 × 800 mm y 100 kg, un grupo de celdas, un subconjunto de busbar o una pequeña sección de módulo entra en la máquina sin tener que recortarse previamente. El mayor detalle se alcanza en una región de interés pequeña; un subconjunto completo se reproduce con un tamaño de vóxel mayor que un único cordón.
De la cualificación de soldaduras a las auditorías en serie
La RMCT4000 trabaja junto a la línea como estación de inspección at-line o por muestreo, al lado de la célula de soldadura y no dentro de ella. En una línea de packs o módulos cumple tres funciones.
Cuando se introduce un nuevo conjunto de parámetros láser, un nuevo diseño de busbar o un nuevo proveedor de celdas, los escaneos por TC de las primeras soldaduras establecen la referencia de profundidad de fusión y porosidad. Cuando un pack no supera un ensayo de resistencia, de estanqueidad o de abuso, el escaneo localiza el poro de la soldadura o la unión mal posicionada sin destruir la evidencia. Tras un cambio de lote de material o de óptica de soldadura, se comprueban piezas muestreadas de la producción en serie con respecto a la referencia cualificada.
La misma máquina cubre también las uniones de la parte superior de la celda descritas en nuestra nota de aplicación sobre soldaduras láser de la tapa superior. La geometría de la soldadura, los materiales y los formatos de pieza varían de una línea a otra, por lo que recomendamos realizar un escaneo de prueba con sus propias piezas antes de fijar los parámetros de escaneo y los planes de muestreo.
«Cada línea de packs tiene su propia geometría de busbar y su propia ventana de soldadura», añade Szabo. «Primero escaneamos las muestras del cliente en la RMCT4000 y configuramos la inspección en función del resultado».
Encontrará más tareas de inspección en las páginas de aplicación de baterías y automoción y en la página de la máquina RMCT4000.
Escaneos de prueba disponibles
Royma Europe ofrece escaneos de prueba en la RMCT4000 de muestras de soldaduras de busbar, de conexión de celdas y de la parte superior de la celda de sus clientes.
Contacto: Gabor Szabo, Sales Director Europe, Royma Europe – gabor_szabo@roymatek.eu – +49 15156503316 – www.roymatek.eu
Royma Europe, Leibniz Universität Hannover – Institut für Produktentwicklung und Gerätebau, Gebäude 8143, An d. Universität 1, 30823 Garbsen, Alemania.
Acerca de Royma Industrial CT: Royma Industrial CT desarrolla y fabrica sistemas industriales de rayos X y tomografía computarizada, desde rayos X en 2D hasta TC horizontal, de pórtico, planar e inline.
