
News ·
RMCT4000 bringt CT Inspektion von Busbar-Schweißnähten in die Batteriepack-Produktion
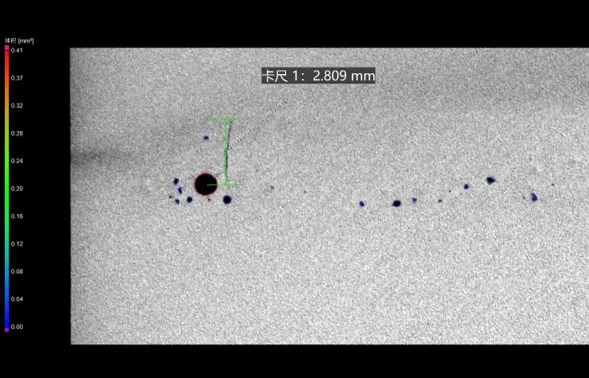
Die Labor Mikro-Computertomographie-(CT-)Maschine RMCT4000 von Royma Industrial CT bringt die CT Inspektion von Busbar-Schweißnähten in die Produktion von Batteriepacks und -modulen. Sie zeigt Einschweißtiefe, Poren und Schweißposition im fertigen Verbund, ohne ihn aufzuschneiden. Die RMCT4000 arbeitet mit Mikrofokus Röhren bis 300 kV, löst Details bis hinab zu 4 µm auf und nimmt Teile bis 600 × 600 × 800 mm und 100 kg auf.
Für Pack- und Modullinien in der Serienvorbereitung liefert die RMCT4000 Fügetechnik- und Qualitätsingenieuren direkt an der Linie eine 3D Antwort zu Busbar- und Zellverbindungsschweißungen. Das Teil bleibt intakt und der Nachweis bleibt erhalten.
Die RMCT4000 zeigt, was die Schweißoberfläche verbirgt
Eine Laserschweißung an einem Busbar oder einer flexiblen Verbindung kann von oben vollständig aussehen und innen dennoch flach oder porös sein. Ein Schliff beantwortet nur eine Frage an einer Position und zerstört das Teil. Ein CT Scan lässt die Verbindung intakt und liefert ein Volumen, das Sie an jeder beliebigen Stelle entlang der Naht neu in Querschnitte zerlegen können. Auf der RMCT4000 zeigt der Scan:
- die Einschweißtiefe entlang der Laserschweißnaht, Querschnitt für Querschnitt von Anfang bis Ende verfolgt
- Poren in der Schweißnaht, in 3D lokalisiert und vermessen
- die Position der Laserschweißung zwischen der flexiblen Verbindung und dem Anschlussstück, mit dem sie verbunden ist
- den Zustand der Verbindung der flexiblen Anbindung, des Sicherheitsventils und der Verschlusskugel an der Nachfüllöffnung prismatischer Zellen
Da das Ergebnis ein 3D Volumen ist, wird eine Pore gemessen statt beschrieben. Derselbe Datensatz zeigt, ob ein Porennest am Nahtanfang, in der Mitte oder am Ende liegt. Das führt den Prozessingenieur direkt zum Schweißparameter, der Aufmerksamkeit braucht.
„Eine Schweißung, die die Sichtprüfung besteht, kann dennoch eine flache Einschweißung oder eine Porenreihe verbergen“, sagt Gabor Szabo, Sales Director Europe bei Royma Europe. „Mit der RMCT4000 sieht ein Packhersteller in die Verbindung hinein, vermisst sie und behält das Teil für den nächsten Test.“
Eine Maschine für dichte Verbindungen und feine Details
Busbar-Schweißungen verbinden Kupfer und Aluminium, oft mit Zellbechern und Deckeln im Strahlengang. Damit ist die Inspektion sowohl eine Aufgabe der Durchdringbarkeit als auch der Auflösung. Die RMCT4000 bietet Mikrofokus Röhren mit 100, 190, 225 oder 300 kV, als geschlossene Röntgenröhre oder als offene Röntgenröhre. Eine optionale Doppelröhren Option ergänzt in derselben Kabine eine Nano CT Röhre, sodass eine dichte Verbindung und ein fein strukturiertes Teil gescannt werden, ohne Auflösung gegen Durchdringbarkeit abzuwägen.
Ein 7-Achs-Manipulator bringt den relevanten Bereich, zum Beispiel eine Schweißnaht, nah an die Röntgenquelle. Der Flachbildschirm hat 3072 × 3072 Pixel bei 139 µm Pixelabstand. Mit Platz für Teile bis 600 × 600 × 800 mm und 100 kg kommen eine Zellgruppe, eine Busbar-Baugruppe oder ein kleiner Modulabschnitt in die Maschine, ohne vorher zerkleinert zu werden. Die feinsten Details werden an einem kleinen Interessensbereich erreicht; eine komplette Baugruppe wird mit größerer Voxelgröße abgebildet als eine einzelne Naht.
Von der Schweißqualifizierung bis zu Serienaudits
Die RMCT4000 arbeitet an der Linie als At-line- oder Stichproben-Inspektionsstation, neben der Schweißzelle statt in ihr. In einer Pack- oder Modullinie erfüllt sie drei Aufgaben.
Wird ein neuer Laserparametersatz, ein neues Stromschienen-Design oder ein neuer Zelllieferant eingeführt, legen CT-Scans der ersten Schweißnähte die Basis für Einschweißtiefe und Porösität fest. Fällt ein Pack bei einem Widerstands-, Dichtheits- oder Missbrauchstest durch, lokalisiert der Scan die Schweißpore oder die falsch positionierte Verbindung, ohne den Befund zu zerstören. Nach einem Wechsel der Materialcharge oder der Schweißoptik werden Stichproben aus der Serienproduktion gegen die qualifizierte Basis geprüft.
Dieselbe Maschine deckt auch die Zelldeckel-Verbindungen ab, die in unserer Anwendungsbeschreibung zu Laserschweißnähten am Top-Cover beschrieben sind. Schweißgeometrie, Materialien und Teileformate unterscheiden sich von Linie zu Linie. Wir empfehlen daher einen Test-Scan Ihrer eigenen Teile, bevor Scanparameter und Stichprobenpläne festgelegt werden.
„Jede Pack-Linie hat ihre eigene Stromschienen-Geometrie und ihr eigenes Schweißfenster“, ergänzt Szabo. „Wir scannen Kundenmuster zuerst auf der RMCT4000 und richten die Inspektion nach dem Ergebnis aus.“
Weitere Inspektionsaufgaben finden Sie auf den Anwendungsseiten Batterien und Automotive sowie auf der Maschinenseite der RMCT4000.
Testscans verfügbar
Royma Europe bietet Test-Scans von Kundenmustern mit Stromschienen-, Zellverbinder- und Zelldeckel-Schweißnähten auf der RMCT4000 an.
Kontakt: Gabor Szabo, Sales Director Europe, Royma Europe – gabor_szabo@roymatek.eu – +49 15156503316 – www.roymatek.eu
Royma Europe, Leibniz Universität Hannover – Institut für Produktentwicklung und Gerätebau, Gebäude 8143, An d. Universität 1, 30823 Garbsen, Deutschland.
Über Royma Industrial CT: Royma Industrial CT entwickelt und baut industrielle Röntgen- und Computertomographie-Systeme, von der 2D-Röntgenprüfung bis zu horizontaler, Gantry-, planarer und Inline CT.
