
News ·
RMCT4000 porta l'ispezione CT delle saldature dei busbar nella produzione di pacchi batteria
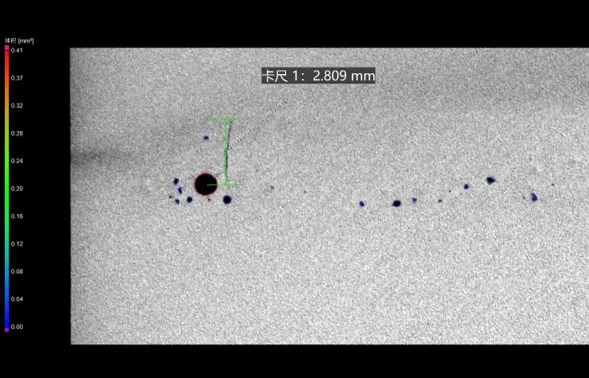
La macchina di micro tomografia computerizzata (CT) da laboratorio RMCT4000 di Royma Industrial CT porta l'ispezione CT delle saldature dei busbar nella produzione di pacchi e moduli batteria. Mostra la profondità di fusione, le porosità e la posizione della saldatura laser all'interno del giunto finito, senza doverlo aprire con un taglio. RMCT4000 utilizza sorgenti microfocus fino a 300 kV, risolve dettagli fino a 4 µm e accetta pezzi fino a 600 × 600 × 800 mm e 100 kg.
Per le linee di pacchi e moduli che si preparano alla produzione in serie, RMCT4000 offre ai tecnici di giunzione e qualità una risposta 3D sulle saldature di busbar e dei collegamenti delle celle, direttamente a bordo linea. Il pezzo resta integro e l'evidenza viene conservata.
RMCT4000 mostra ciò che la superficie della saldatura nasconde
Una saldatura laser su una barra collettrice (busbar) o su un collegamento flessibile può apparire completa vista dall'alto, ma risultare poco profonda o porosa all'interno. La sezione metallografica risponde a una sola domanda in un solo punto e distrugge il pezzo. Una scansione CT lascia il giunto integro e fornisce un volume che può essere risezionato in qualsiasi punto lungo il cordone. Sulla RMCT4000 la scansione mostra:
- la profondità di fusione lungo il cordone laser, seguita sezione per sezione dall'inizio alla fine
- i pori all'interno della saldatura, localizzati e misurati in 3D
- la posizione della saldatura laser tra il collegamento flessibile e il boss a cui è unito
- lo stato del giunto del collegamento flessibile, della valvola di sicurezza e della sfera di tenuta del foro di riempimento nelle celle prismatiche
Poiché il risultato è un volume 3D, un poro viene misurato anziché descritto. Lo stesso set di dati mostra se un cluster di pori si trova all'inizio del cordone, al centro o alla fine, indicando all'ingegnere di processo direttamente il parametro di saldatura su cui intervenire.
«Una saldatura che supera il controllo visivo può comunque nascondere una fusione poco profonda o una serie di pori», afferma Gabor Szabo, Sales Director Europe di Royma Europe. «Con la RMCT4000 il produttore di pacchi batteria vede all'interno del giunto, lo misura e conserva il pezzo per il test successivo.»
Una sola macchina per giunti densi e dettagli fini
Le saldature delle busbar uniscono rame e alluminio, spesso con involucri e coperchi delle celle nel percorso del fascio. L'ispezione diventa quindi un problema di penetrazione oltre che di risoluzione. La RMCT4000 offre sorgenti microfocus da 100, 190, 225 o 300 kV, in versione a tubo chiuso o aperto. Una configurazione opzionale a doppia sorgente aggiunge una sorgente nano CT nella stessa cabina, così un giunto denso e un pezzo con strutture fini vengono scansionati senza dover scegliere tra risoluzione e penetrazione.
Un manipolatore a 7 assi porta la regione di interesse, ad esempio un cordone di saldatura, vicino alla sorgente. Il rivelatore a pannello piatto ha 3072 × 3072 pixel con passo di 139 µm. Con uno spazio per pezzi fino a 600 × 600 × 800 mm e 100 kg, un gruppo di celle, un sottoassieme di busbar o una piccola sezione di modulo entrano nella macchina senza doverli prima ridurre. Il massimo dettaglio si ottiene su una piccola regione di interesse; un sottoassieme completo viene acquisito con una dimensione del voxel più grossolana rispetto a un singolo cordone.
Dalla qualifica della saldatura agli audit di serie
La RMCT4000 opera a bordo linea come stazione di controllo at-line o a campione, accanto alla cella di saldatura e non al suo interno. Su una linea di pacchi o moduli svolge tre compiti.
Quando si introduce un nuovo set di parametri laser, un nuovo design di busbar o un nuovo fornitore di celle, le scansioni CT delle prime saldature stabiliscono la baseline di profondità di fusione e porosità. Quando un pacco non supera un test di resistenza, di tenuta o di abuso, la scansione individua il poro di saldatura o il giunto mal posizionato senza distruggere la prova. Dopo un cambio di lotto di materiale o di ottica di saldatura, i pezzi prelevati a campione dalla produzione di serie vengono verificati rispetto alla baseline qualificata.
La stessa macchina copre anche i giunti sulla parte superiore della cella descritti nella nostra nota applicativa sulle saldature laser del coperchio. Geometria della saldatura, materiali e formati dei pezzi variano da linea a linea: per questo consigliamo una scansione di prova sui Suoi pezzi prima di definire i parametri di scansione e i piani di campionamento.
«Ogni linea di pacchi ha la propria geometria di busbar e la propria finestra di saldatura», aggiunge Szabo. «Scansioniamo prima i campioni dei clienti sulla RMCT4000 e impostiamo l'ispezione sulla base del risultato.»
Ulteriori attività di ispezione sono descritte nelle pagine applicative batterie e automotive e nella pagina della macchina RMCT4000.
Scansioni di prova disponibili
Royma Europe offre scansioni di prova su campioni di saldature di busbar, collegamenti di celle e parti superiori di celle dei clienti sulla RMCT4000.
Contatto: Gabor Szabo, Sales Director Europe, Royma Europe – gabor_szabo@roymatek.eu – +49 15156503316 – www.roymatek.eu
Royma Europe, Leibniz Universität Hannover – Institut für Produktentwicklung und Gerätebau, Gebäude 8143, An d. Universität 1, 30823 Garbsen, Germania.
Informazioni su Royma Industrial CT: Royma Industrial CT sviluppa e costruisce sistemi industriali a raggi X e di tomografia computerizzata, dai raggi X 2D alla CT orizzontale, gantry, planare e inline.
