
Actualités ·
Le RMCT4000 apporte l'inspection CT des soudures de busbar à la production de packs batterie
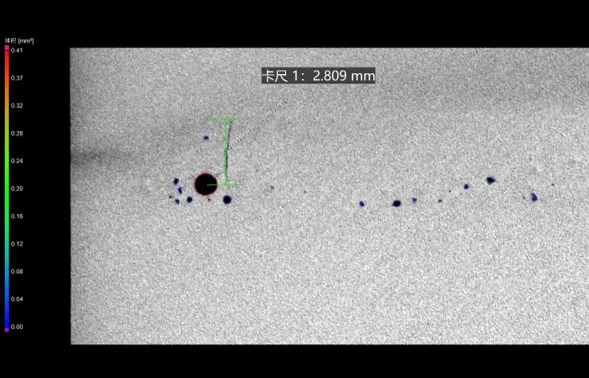
La machine de microtomographie (CT) de laboratoire RMCT4000 de Royma Industrial CT apporte l'inspection CT des soudures de busbar à la production de packs et de modules de batterie. Elle montre la profondeur de fusion, les porosités et la position de la soudure laser à l'intérieur du joint fini, sans avoir à le découper. Le RMCT4000 fonctionne avec des sources microfoyer jusqu'à 300 kV, résout des détails jusqu'à 4 µm et accepte des pièces jusqu'à 600 × 600 × 800 mm et 100 kg.
Pour les lignes de packs et de modules qui préparent la production en série, le RMCT4000 apporte aux ingénieurs assemblage et qualité une réponse 3D sur les soudures de busbar et de connexion de cellules, au plus près de la ligne. La pièce reste intacte et la preuve est conservée.
Le RMCT4000 montre ce que la surface de la soudure cache
Une soudure laser sur un busbar ou une connexion flexible peut sembler complète vue de dessus, tout en étant peu profonde ou poreuse à l’intérieur. Une coupe métallographique ne répond qu’à une question en une seule position et détruit la pièce. Un scan CT préserve l’assemblage et fournit un volume que vous pouvez re-découper en coupes à n’importe quel endroit du cordon. Sur la RMCT4000, le scan montre :
- la profondeur de fusion le long du cordon laser, suivie coupe par coupe du début à la fin
- les porosités à l’intérieur de la soudure, localisées et mesurées en 3D
- la position de la soudure laser entre la connexion flexible et l’embase qu’elle relie
- l’état de la liaison par connexion flexible, de la soupape de sécurité et de la bille d’étanchéité du trou de remplissage sur les cellules prismatiques
Le résultat étant un volume 3D, un pore est mesuré et non simplement décrit. Le même jeu de données indique si un amas de pores se trouve au début du cordon, au milieu ou à la fin, ce qui oriente directement l’ingénieur process vers le paramètre de soudage à corriger.
« Une soudure qui passe le contrôle visuel peut malgré tout cacher une fusion insuffisante ou une série de pores », déclare Gabor Szabo, Sales Director Europe chez Royma Europe. « Avec la RMCT4000, un fabricant de packs voit l’intérieur de l’assemblage, le mesure et conserve la pièce pour l’essai suivant. »
Une seule machine pour les assemblages denses et les détails fins
Les soudures de busbars assemblent du cuivre et de l’aluminium, souvent avec des boîtiers et des couvercles de cellules dans le trajet du faisceau. Le contrôle exige donc autant de pénétration que de résolution. La RMCT4000 propose des sources microfocus de 100, 190, 225 ou 300 kV, en version tube fermé ou tube ouvert. Une configuration double source en option ajoute une source nano CT dans la même cabine : un assemblage dense et une pièce à structure fine sont ainsi scannés sans arbitrage entre résolution et pénétration.
Un manipulateur 7 axes place la zone d’intérêt, par exemple un cordon de soudure, près de la source. Le détecteur plan compte 3072 × 3072 pixels avec un pas de 139 µm. Avec un volume admissible de 600 × 600 × 800 mm et 100 kg, un groupe de cellules, un sous-ensemble de busbars ou une section de module de petite taille entre dans la machine sans découpe préalable. Le détail le plus fin s’obtient sur une petite zone d’intérêt ; un sous-ensemble complet est imagé avec une taille de voxel plus grossière qu’un cordon isolé.
De la qualification des soudures aux audits de série
La RMCT4000 fonctionne en bord de ligne comme poste de contrôle at-line ou sur échantillons, à côté de la cellule de soudage et non dedans. Sur une ligne de packs ou de modules, elle remplit trois missions.
Lors de l’introduction d’un nouveau jeu de paramètres laser, d’une nouvelle conception de busbar ou d’un nouveau fournisseur de cellules, les scans CT des premières soudures établissent la référence de profondeur de fusion et de porosité. Lorsqu’un pack échoue à un essai de résistance, d’étanchéité ou d’abus, le scan localise le pore de soudure ou l’assemblage mal positionné sans détruire les éléments de preuve. Après un changement de lot de matière ou d’optique de soudage, des pièces prélevées en production série sont contrôlées par rapport à la référence qualifiée.
La même machine couvre également les assemblages en tête de cellule décrits dans notre note d’application sur les soudures laser de couvercle. La géométrie des soudures, les matériaux et les formats de pièces diffèrent d’une ligne à l’autre ; nous recommandons donc un scan d’essai de vos propres pièces avant de fixer les paramètres de scan et les plans d’échantillonnage.
« Chaque ligne de packs a sa propre géométrie de busbar et sa propre fenêtre de soudage », ajoute M. Szabo. « Nous scannons d’abord les échantillons du client sur la RMCT4000 et organisons le contrôle en fonction du résultat. »
D’autres tâches de contrôle sont décrites sur les pages d’application batteries et automobile, ainsi que sur la page de la machine RMCT4000.
Scans d’essai disponibles
Royma Europe propose des scans d’essai d’échantillons de soudures de busbars, de connexions de cellules et de têtes de cellules du client sur la RMCT4000.
Contact : Gabor Szabo, Directeur des ventes Europe, Royma Europe – gabor_szabo@roymatek.eu – +49 15156503316 – www.roymatek.eu
Royma Europe, Leibniz Universität Hannover – Institut für Produktentwicklung und Gerätebau, Gebäude 8143, An d. Universität 1, 30823 Garbsen, Allemagne.
À propos de Royma Industrial CT : Royma Industrial CT développe et construit des systèmes industriels de radiographie et de tomographie par rayons X, de la radiographie 2D à la CT horizontale, gantry, planaire et inline.
